


MINGHUNG
Výrobná linka kontinuálneho kalandrovacieho lisu MDF je najmodernejší výrobný systém na výrobu drevovláknitých dosiek strednej hustoty (MDF) pomocou kontinuálneho lisovacieho procesu (kalandrovania), ktorý nahrádza tradičné dávkové lisy. Ponúka vyššiu účinnosť, lepšiu konzistenciu a nižšie prevádzkové náklady.


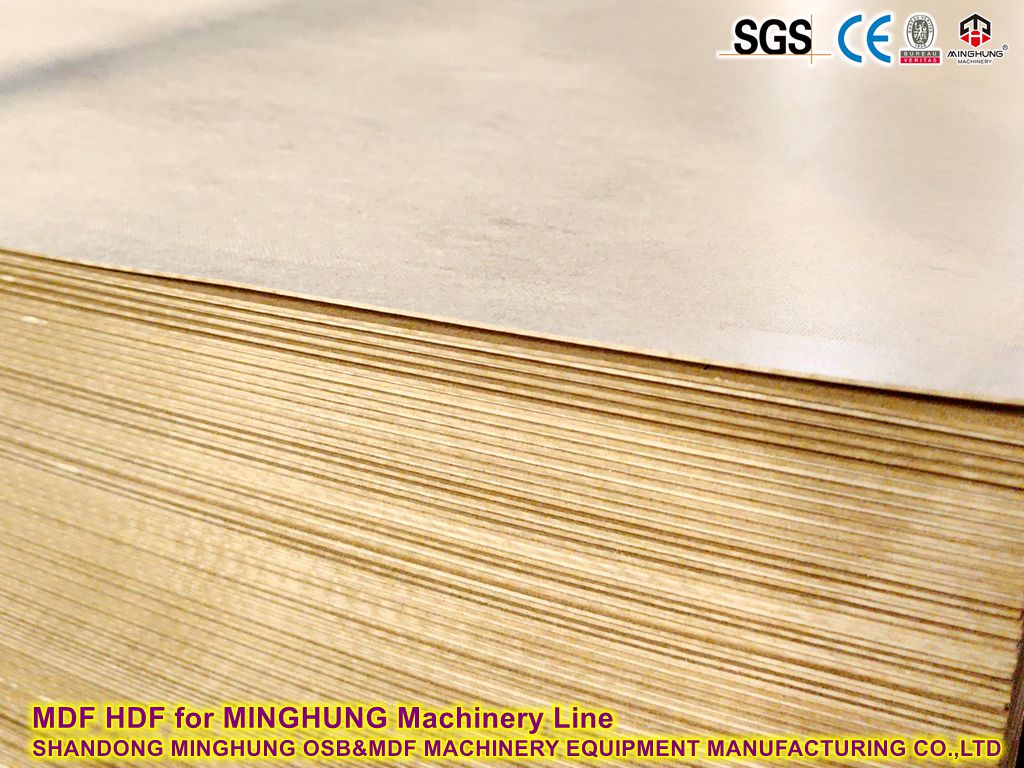
Základné komponenty:
1. Príprava suroviny:
Odkôrňovanie a štiepkovanie: Polená sú odkôrnené a štiepané na jednotné drevené štiepky.
Umývanie a triedenie triesok: Triesky sa umyjú, aby sa odstránili nečistoty/kontaminanty, a preosievajú sa na jednotnosť veľkosti.
Sila na skladovanie triesok: Vyčistené triesky sa skladujú pred rafináciou.
2. Výroba vlákna (rozvláknenie):
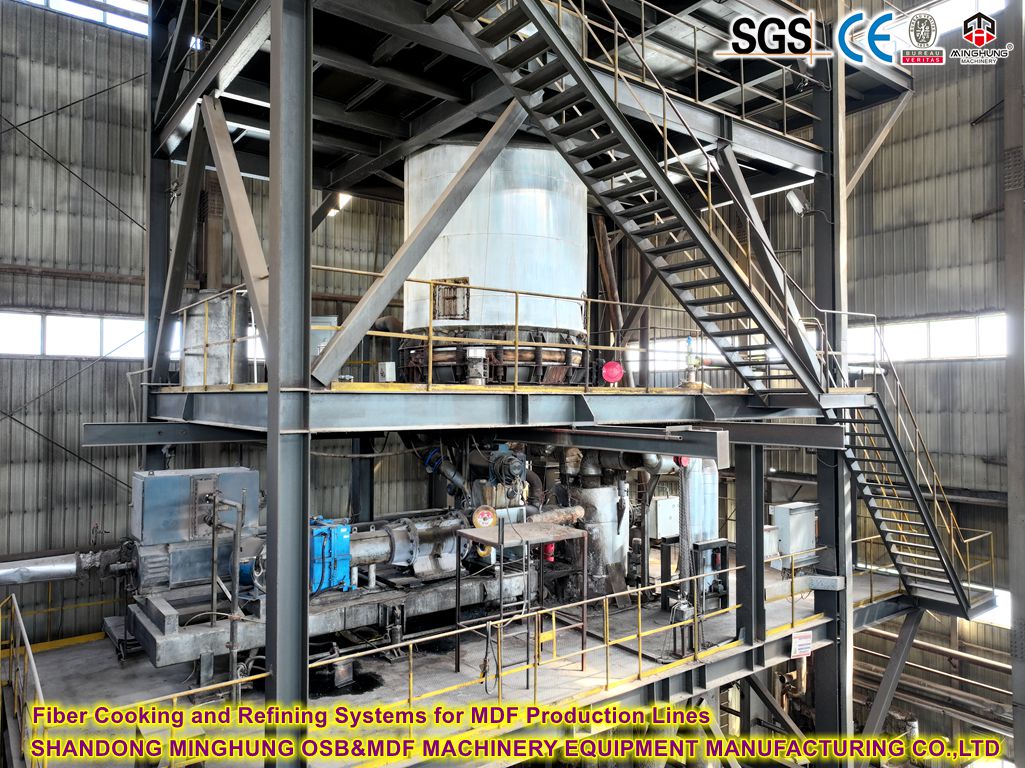
Predparenie: Čipsy sa naparujú, aby lignín zmäkol.
Rafinér (defibrátor): Naparené triesky sa pod vysokým tlakom a teplotou rozkladajú na jednotlivé vlákna (často pomocou tlakových diskových rafinérií).
Miešanie živíc a aditív:
Aplikácia živice: Tekuté živice (typicky močovino-formaldehydové alebo melamín-močovino-formaldehydové) sa nastriekajú na horúce vlákna vo vyfukovacej linke alebo v mixéri.
Aplikácia aditíva: Vosk (pre odolnosť voči vode), separačné činidlá, tvrdidlá, pigmenty atď. sa pridávajú súčasne.
Sušenie vlákien: Resinované vlákna sa sušia vo vysokoteplotnej rúrovej sušičke, aby sa dosiahol presný obsah vlhkosti (zvyčajne 8-12 %).
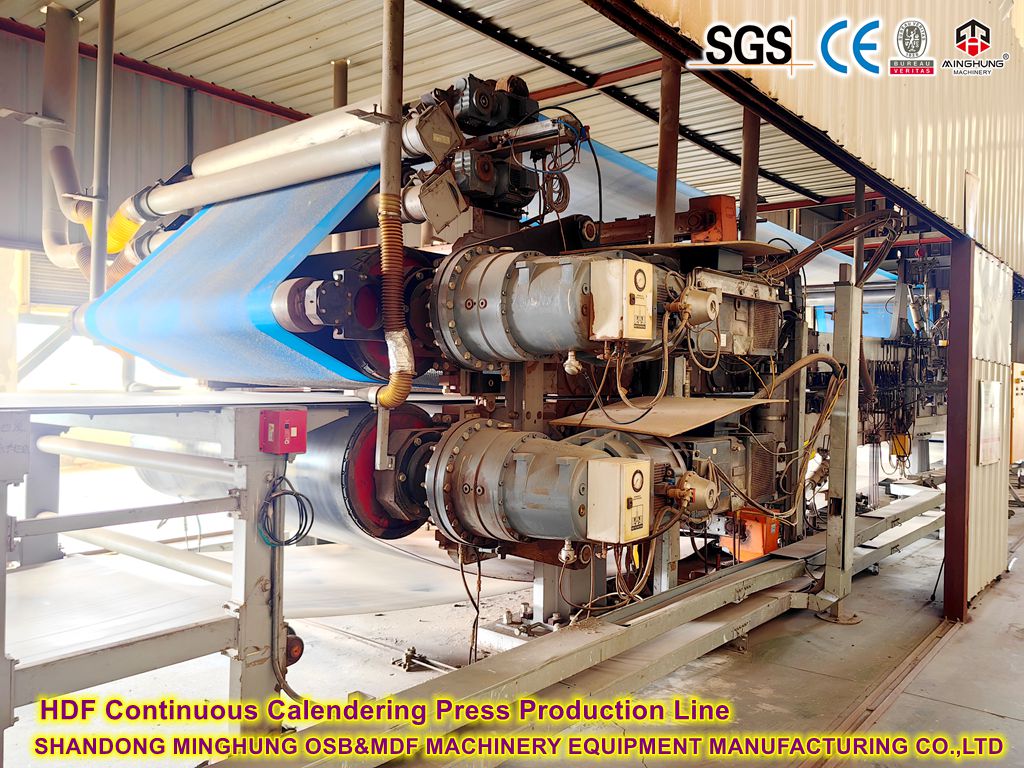
3. Formovanie rohože:
Zásobníky na skladovanie vlákien: Sušené vlákna sa dočasne skladujú.
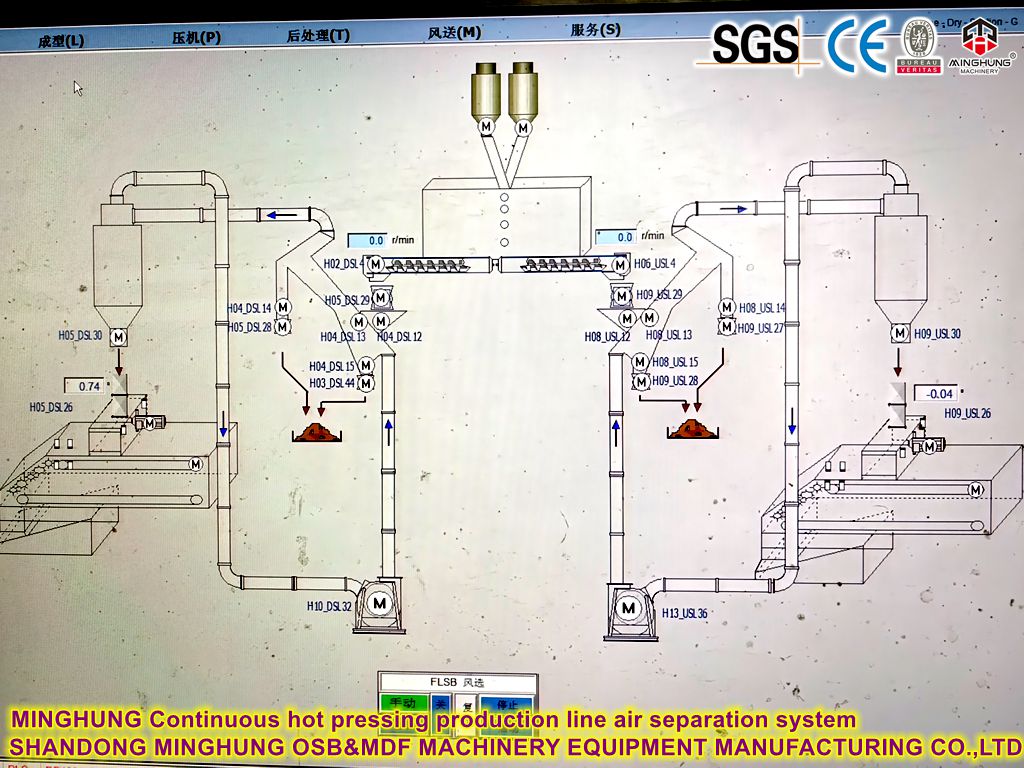
Stanica na formovanie rohože: Vlákna sú mechanicky alebo pneumaticky distribuované na kontinuálne sa pohybujúci formovací dopravník, aby sa vytvorila rovnomerná, voľná vláknitá rohož (koberec). Skenovanie hmotnosti zaisťuje konzistentnú hustotu. Tu môže dôjsť k predlisovaniu.
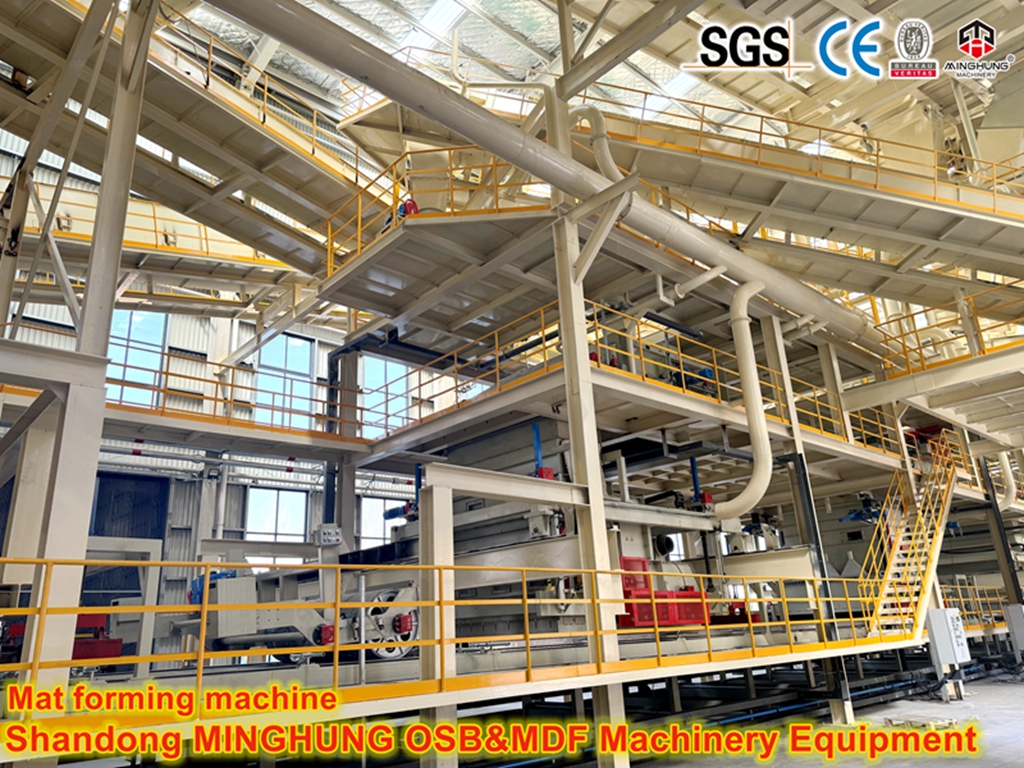

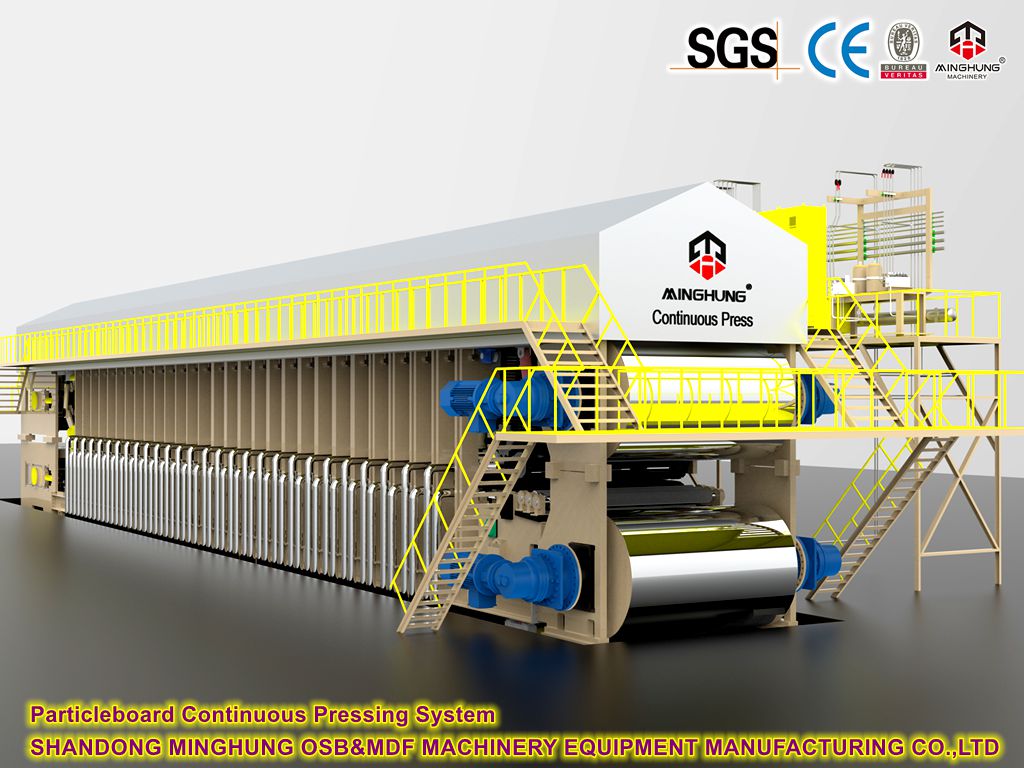
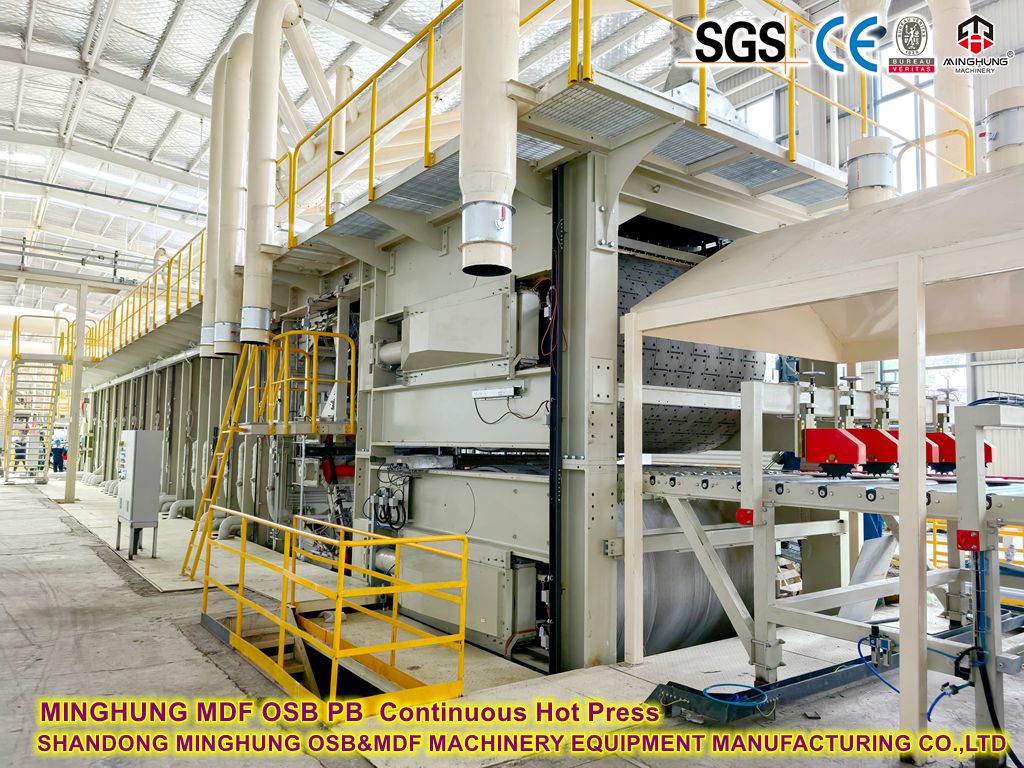
4. Lis na kontinuálne kalandrovanie (srdce linky):
Kontinuálny pásový lis: Na rozdiel od tradičných viacotváracích lisov tento lis pracuje nepretržite. Vláknitá rohož vstupuje medzi dva veľmi dlhé, vysoko leštené, vyhrievané oceľové pásy (horný a spodný).
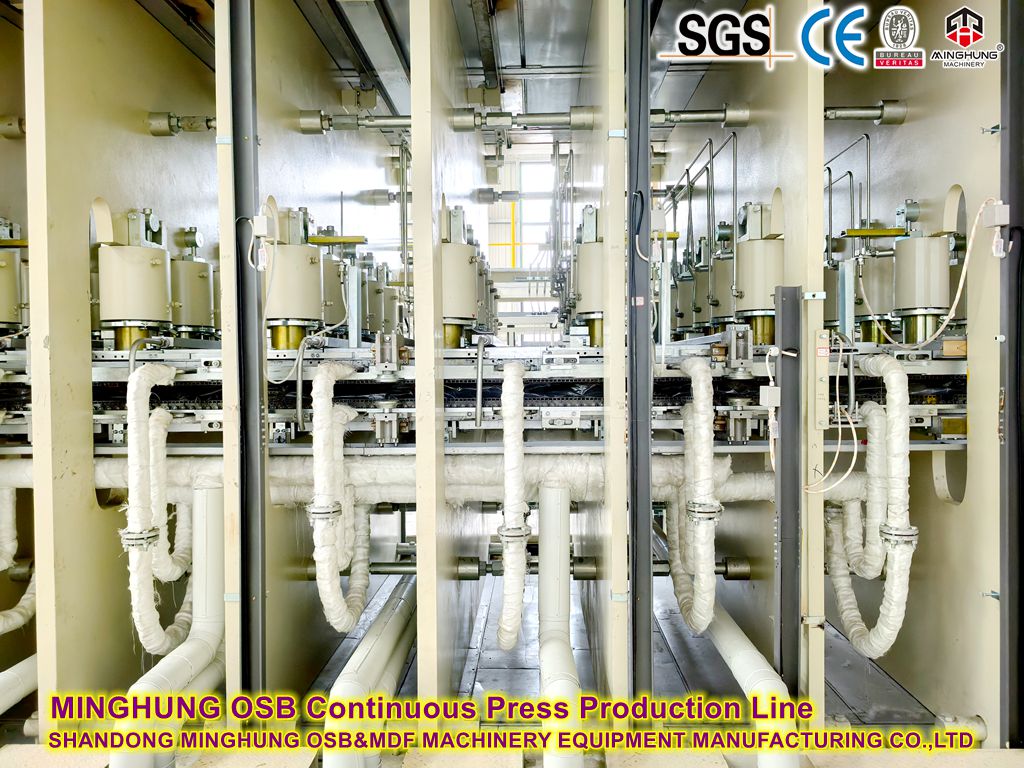
Vyhrievané platne/bubny: Pásy sú zlisované dohromady a ohrievané veľkými, vyhrievanými valcami (bubny) alebo vyhrievanými platňami pozdĺž lisovacej dĺžky.
Progresívne stláčanie a zahrievanie: Ako sa rohož pohybuje lisom:
Postupne sa stláča na konečnú hrúbku dosky.
Ohrieva sa rovnomerne cez svoju hrúbku vedením z oboch pásov.
Živica vytvrdzuje (polymerizuje) pod kontrolovaným teplom a tlakom a spája vlákna do pevnej dosky.
Kľúčové výhody:
Vysoká rýchlosť: Nepretržitá prevádzka umožňuje oveľa vyššiu rýchlosť výroby (napr. 1000-2000+ m³/deň).
Vynikajúca konzistencia hrúbky: Presné ovládanie po celej šírke a dĺžke.
Vynikajúca kvalita povrchu: Vysoko leštené pásy vytvárajú veľmi hladké povrchy pripravené na konečnú úpravu.
Vylepšený profil hustoty: rovnomernejšia hustota v hrúbke dosky.
Energetická účinnosť: Nižšia merná spotreba energie na m³ v porovnaní s dávkovými lismi.
Automatizácia a riadenie: Vysoko automatizované s presným riadením procesu (teplota, tlak, rýchlosť).


5. Spracovanie po lisovaní:
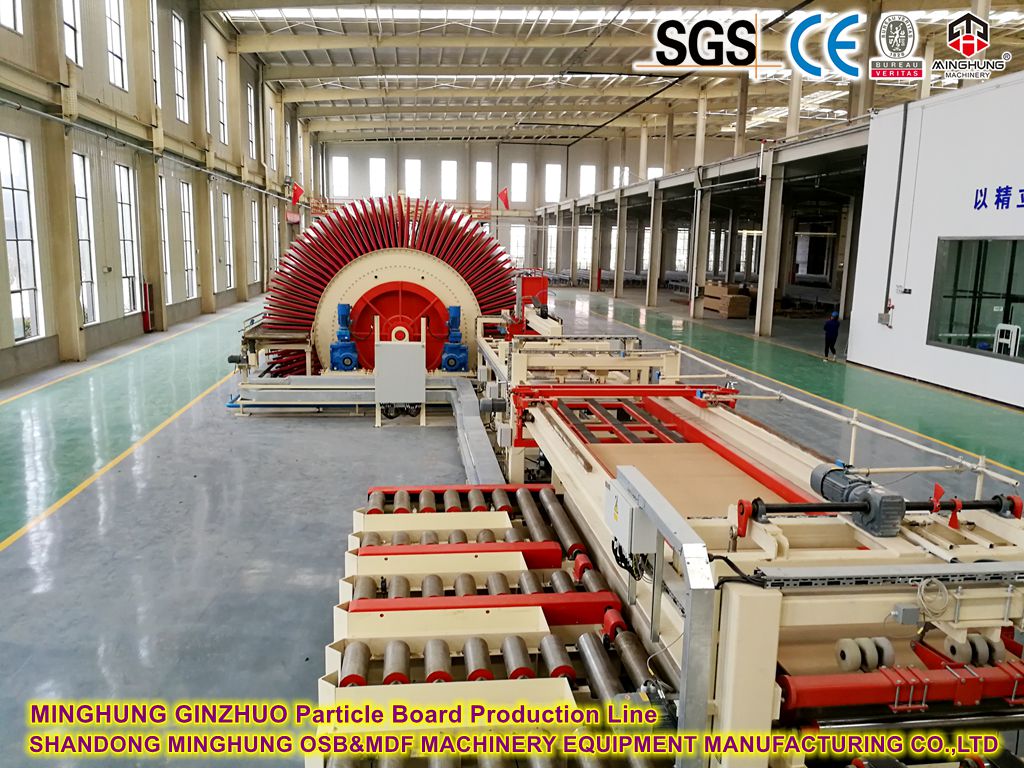
Chladiaca hviezda: Horúca pevná doska vychádza z lisu a vstupuje do viacvrstvového chladiaceho dopravníkového systému, aby ju stabilizoval a znížil vnútorné napätie.
Brúsenie: Dosky prechádzajú cez viachlavové kalibračné brúsky, aby sa dosiahla presná konečná hrúbka, hladkosť a rovinnosť.
Rezanie a orezávanie:
Krížové rezanie: Súvislá doska je narezaná na konečnú dĺžku panelu (napr. 2440 mm, 2800 mm).
Orezávanie okrajov: Hrubé okraje sú orezané.
Stohovanie a kontrola: Panely sa automaticky stohujú, kontrolujú (často pomocou automatizovaných skenovacích systémov) a označujú.
Skladovanie a expedícia: Stohy sa pred expedíciou premiestňujú do skladovacích priestorov.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


