


MINGHUNG
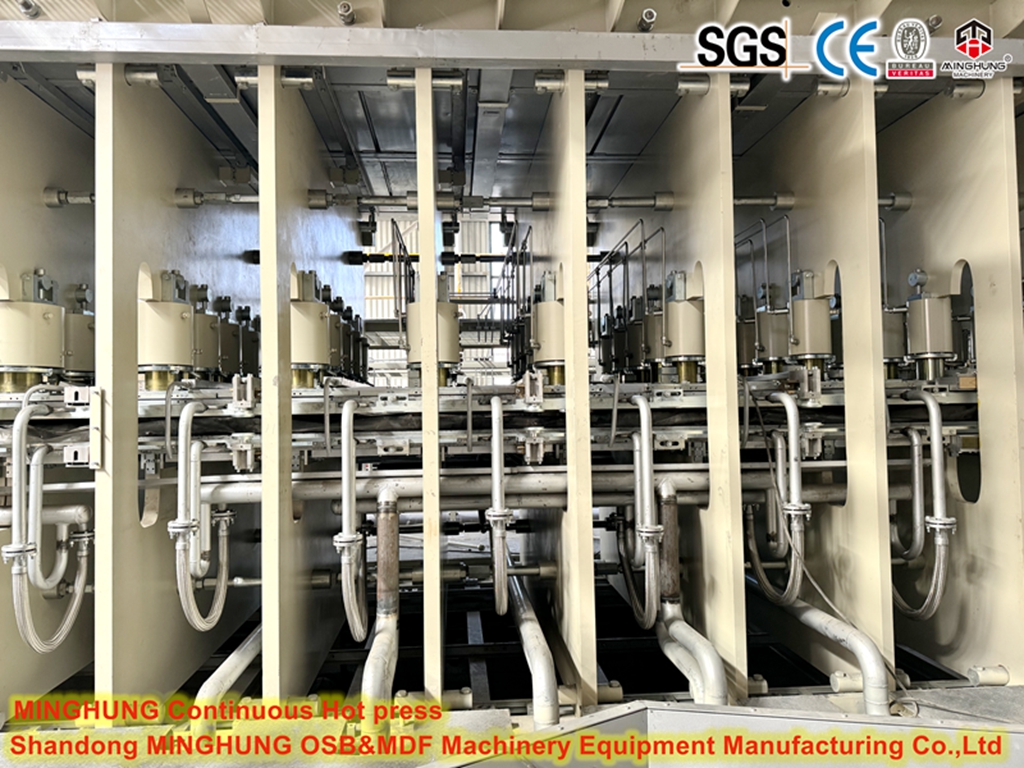
Το CPS (Continuous Pressing System) Continuous Hot Press είναι η βασική τεχνολογική καρδιά μιας σύγχρονης γραμμής παραγωγής μοριοσανίδων (PB). Αντικατέστησε τις παλιότερες πρέσες πολλαπλών φώτων λόγω της ανώτερης απόδοσης, της ποιότητας του προϊόντος και των δυνατοτήτων αυτοματισμού.
Ακολουθεί μια ανάλυση του ρόλου του και των βασικών πτυχών στη γραμμή παραγωγής μοριοσανίδων:
1. Σκοπός: Η συνεχής ενοποίηση του χαλιού σωματιδίων (που σχηματίζεται ανάντη) υπό ελεγχόμενη θερμότητα και πίεση σε μια συμπαγή σανίδα με σταθερό προφίλ πυκνότητας, πάχος και μηχανικές ιδιότητες.
2. Βασικά εξαρτήματα και λειτουργία:
Χαλύβδινες ζώνες: Δύο ογκώδεις, εξαιρετικά γυαλισμένοι, συνεχείς ατσάλινοι ιμάντες (πάνω και κάτω) που μεταφέρουν το χαλάκι μέσω της πρέσας. Μεταδίδουν ομοιόμορφα την πίεση και τη θερμότητα.
Σύστημα θέρμανσης: Συνήθως χρησιμοποιεί θερμικό λάδι υψηλής πίεσης που κυκλοφορεί μέσω θερμαντικών πλακών πάνω και κάτω από τους ιμάντες. Τα συστήματα ατμού είναι λιγότερο συνηθισμένα τώρα. Παρέχει τη θερμότητα (170-220°C) που απαιτείται για την τήξη της ρητίνης (συνήθως UF ή MUF) και τη σκλήρυνση.
Σύστημα υδραυλικής πρέσας: Μια σειρά υδραυλικών κυλίνδρων κατά μήκος της πρέσας ασκούν τεράστια πίεση (πάνω από 1000 psi / 70 bar αρχικά, λεπτύνοντας) για να συμπιέσει το χαλάκι. Οι σύγχρονες πρέσες CPS έχουν πολλαπλές ζώνες πίεσης σε όλο το μήκος τους.
Σύστημα Roller Carriage: Υποστηρίζει και οδηγεί τους ιμάντες χάλυβα. Οι κύλινδροι ακριβείας διατηρούν την τάση, την ευθυγράμμιση και την επιπεδότητα του ιμάντα.


Εισαγωγή & αρχική συμπίεση: Το χαλαρό στρώμα εισέρχεται στην τροφοδοσία τύπου. Εφαρμόζεται αμέσως υψηλή πίεση για γρήγορη μείωση του πάχους και δημιουργία επιφανειακής πυκνότητας.
Θέρμανση & Τήξη Ρητίνης: Η θερμότητα διεισδύει γρήγορα στο συμπιεσμένο στρώμα, λιώνοντας την επίστρωση ρητίνης στα σωματίδια.
Main Pressing & Resin Cure: Η πίεση παραμένει υψηλή και η θερμότητα συνεχίζει να μεταφέρεται, προκαλώντας τη ροή της ρητίνης και την έναρξη της σκλήρυνσης (πολυμερισμός). Το προφίλ πυκνότητας διαμορφώνεται.
Μείωση πίεσης και τελική σκλήρυνση: Καθώς η σανίδα κινείται μέσα από την πρέσα, η πίεση μειώνεται σταδιακά στις επόμενες ζώνες, ενώ η θερμότητα συνεχίζει τη διαδικασία σκλήρυνσης. Αυτό αποτρέπει την επιστροφή του ελατηρίου και ρυθμίζει τον εσωτερικό δεσμό.
Έξοδος και απελευθέρωση πίεσης: Η πλακέτα πλήρως ωριμασμένη εξέρχεται από την πρέσα στη μύτη εξόδου, η πίεση απελευθερώνεται πλήρως και η σανίδα μετακινείται στη γραμμή ψύξης.


Συνεχής παραγωγή: Εξαλείφει τον κύκλο στάσης-εκκίνησης, επιτρέποντας πολύ υψηλότερες ταχύτητες γραμμής (π.χ. 1000-2000 m/min ταχύτητα ιμάντα) και όγκους παραγωγής (π.χ. 500.000 - 1.000.000+ m³/έτος).
Ανώτερη ποιότητα προϊόντος: Εξαιρετική συνοχή πάχους, πολύ λείες επιφάνειες, βελτιστοποιημένο προφίλ πυκνότητας (επιφάνειες υψηλότερης πυκνότητας, χαμηλότερος πυρήνας), σταθερές μηχανικές ιδιότητες σε όλο το μήκος.
Καλύτερος έλεγχος διαδικασίας: Ο ακριβής, δυναμικός έλεγχος των προφίλ θερμοκρασίας και πίεσης κατά μήκος του μήκους της πρέσας επιτρέπει τη βελτιστοποίηση για διαφορετικούς τύπους/πάχη σανίδων.
Μειωμένη Εργασία & Αυτοματισμός: Εξαιρετικά αυτοματοποιημένος, που απαιτεί λιγότερους χειριστές.
Βελτιωμένη απόδοση: Χαμηλότερη ειδική κατανάλωση ενέργειας ανά m⊃3. της σανίδας σε σύγκριση με τις ασυνεχείς πρέσες.
Ευελιξία: Ταχύτερες εναλλαγές μεταξύ διαφορετικών πάχους σανίδων.


Επένδυση εξαιρετικά υψηλών κεφαλαίων: Το CPS είναι το πιο ακριβό στοιχείο της σειράς.
Υψηλή πολυπλοκότητα & κόστος συντήρησης: Οι ιμάντες, οι κύλινδροι, τα συστήματα θέρμανσης και τα υδραυλικά από χάλυβα απαιτούν σχολαστική συντήρηση και εξειδικευμένη τεχνογνωσία. Η αντικατάσταση ζώνης είναι ένα σημαντικό εγχείρημα.
Ευαισθησία στη διαδικασία ανάντη: Απαιτεί ένα σταθερά σχηματισμένο, ομοιογενές στρώμα με καλές άκρες. Προβλήματα στη διαμόρφωση ή στην προπρεσάρισμα μπορεί να προκαλέσουν σημαντικές βλάβες ή ζημιά στον ιμάντα.
Complex Control: Απαιτεί χειριστές και μηχανικούς συντήρησης υψηλής εξειδίκευσης.
Θερμική ομοιομορφία: Η διατήρηση της τέλειας ομοιόμορφης θερμοκρασίας σε όλη τη μεγάλη επιφάνεια της πλάκας είναι δύσκολη αλλά κρίσιμη.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


