


MINGHUNG
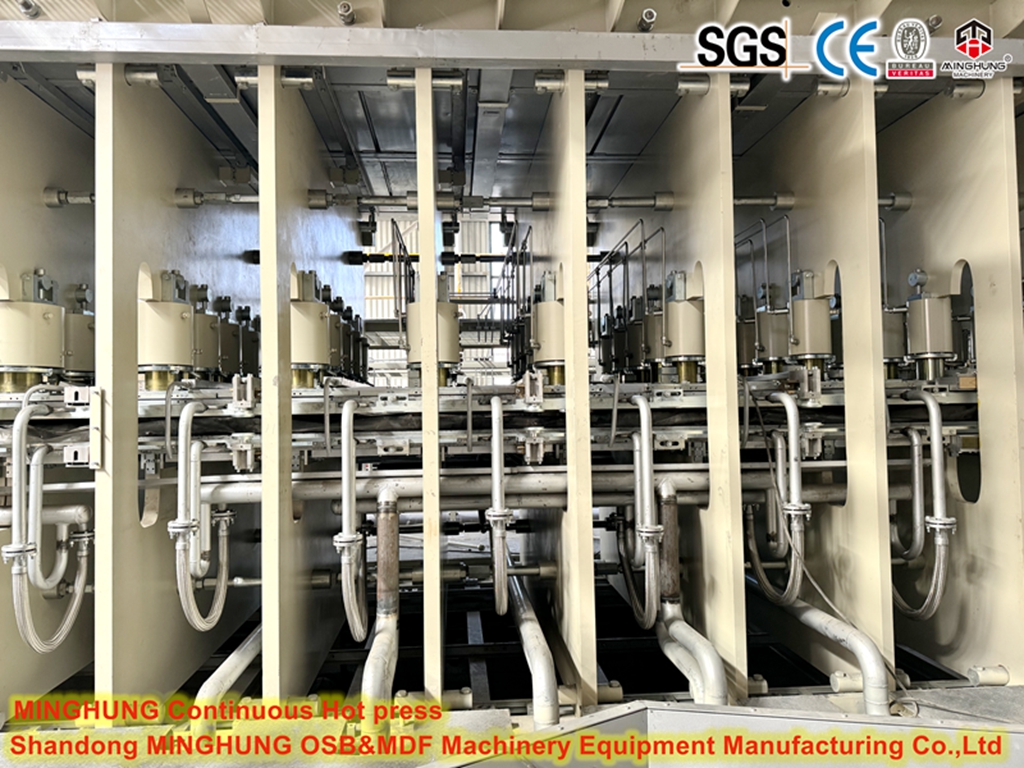
CPS (Continuous Pressing System) Continuous Hot Press on nykyaikaisen lastulevyn (PB) tuotantolinjan teknologinen ydin. Se korvasi vanhemmat monipäiväiset puristimet erinomaisen tehokkuutensa, tuotteiden laadun ja automaatiokykynsä ansiosta.
Tässä on erittely sen roolista ja tärkeimmistä näkökohdista lastulevyn tuotantolinjassa:
1. Tarkoitus: Jatkuvasti tiivistää irtonainen hiukkasmatto (muodostettu vastavirtaan) kontrolloidussa lämmössä ja paineessa kiinteäksi levyksi, jolla on tasainen tiheysprofiili, paksuus ja mekaaniset ominaisuudet.
2. Tärkeimmät komponentit ja toiminnot:
Teräshihnat: Kaksi massiivista, erittäin kiillotettua, jatkuvaa teräshihnaa (ylhäällä ja alhaalla), jotka kuljettavat maton puristimen läpi. Ne välittävät painetta ja lämpöä tasaisesti.
Lämmitysjärjestelmä: Tyypillisesti käyttää korkeapaineista lämpööljyä, joka kiertää lämpölevyjen läpi hihnan ylä- ja alapuolella. Höyryjärjestelmät ovat nykyään harvinaisempia. Tarjoaa lämmön (170-220°C), joka tarvitaan hartsin (yleensä UF tai MUF) sulattamiseen ja kovetukseen.
Hydraulinen puristusjärjestelmä: Sarja hydraulisylintereitä puristimen pituudella kohdistavat valtavan paineen (alkuvaiheessa 1000 psi / 70 bar ylöspäin, kapenee) maton puristamiseksi. Nykyaikaisissa CPS-puristimissa on useita painevyöhykkeitä pituudellaan.
Rullavaunujärjestelmä: Tukee ja ohjaa teräshihnoja. Tarkkuusrullat ylläpitävät hihnan kireyttä, kohdistusta ja tasaisuutta.


Sisääntulo ja alkupuristus: Irrallinen matto menee puristussyöttöön. Korkeaa painetta käytetään välittömästi paksuuden pienentämiseksi ja pinnan tiheyden luomiseksi.
Kuumennus ja hartsin sulaminen: Lämpö tunkeutuu nopeasti puristetun maton läpi ja sulattaa hiukkasten hartsipinnoitteen.
Pääpuristus ja hartsikovetus: Paine pysyy korkeana ja lämmön siirtyminen jatkuu, mikä saa hartsin virtaamaan ja alkaa kovettua (polymeroitua). Tiheysprofiili on muotoiltu.
Painekartoitus ja lopullinen kovetus: Kun levy liikkuu puristimen läpi, paine laskee vähitellen seuraavilla vyöhykkeillä samalla kun lämpö jatkaa kovettumisprosessia. Tämä estää takaisinjoustamisen ja vahvistaa sisäisen sidoksen.
Poistumis- ja paineenvapautus: Täysin kovettunut kartonki poistuu puristimesta ulostulon kautta, paine vapautetaan kokonaan ja levy siirtyy jäähdytyslinjalle.


Jatkuva tuotanto: eliminoi pysäytys-aloitusjakson, mikä mahdollistaa paljon suuremmat linjanopeudet (esim. 1000-2000 m/min hihnanopeus) ja tuotantomäärät (esim. 500 000 - 1 000 000+ m³/vuosi).
Ylivoimainen tuotteen laatu: Erinomainen paksuus, erittäin sileät pinnat, optimoitu tiheysprofiili (suurempi tiheys pinnat, pienempi ydin), tasaiset mekaaniset ominaisuudet koko pituudella.
Parempi prosessinhallinta: Tarkka, dynaaminen lämpötila- ja paineprofiilien säätö puristuspituudella mahdollistaa optimoinnin eri levytyypeille/paksuuksille.
Vähentynyt työvoima ja automaatio: Erittäin automatisoitu, vaatii vähemmän käyttäjiä.
Parempi tehokkuus: Pienempi ominaisenergiankulutus per m³ verrattuna epäjatkuviin puristimiin.
Joustavuus: Nopeammat vaihdot eri levypaksuuksien välillä.


Erittäin suuri pääomasijoitus: CPS on linjan kallein komponentti.
Huollon monimutkaisuus ja kustannukset: Teräshihnat, rullat, lämmitysjärjestelmät ja hydrauliikka vaativat huolellista huoltoa ja erikoisosaamista. Hihnan vaihto on iso urakka.
Herkkyys alkuvirtausprosessille: Edellyttää tasaisesti muotoiltua, tasalaatuista mattoa, jolla on hyvät reunat. Ongelmat muotoilussa tai esipuristuksessa voivat aiheuttaa merkittäviä häiriöitä tai hihnavaurioita.
Monimutkainen ohjaus: Vaatii erittäin ammattitaitoisia käyttäjiä ja huoltoinsinöörejä.
Lämpötasaisuus: Täysin tasaisen lämpötilan ylläpitäminen suurella levyalueella on haastavaa, mutta kriittistä.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


