
Көрүүлөр: 0 Author: Сайттын редактору Жарыялоо убактысы: 06-05-2026 Origin: Сайт


Жыгачтан жасалган панель өнөр жайы олуттуу өзгөрүүгө дуушар болуп, орто тыгыздыктагы Fiberboard (MDF) эмерек өндүрүшүнүн, ички дизайндын жана курулуштун негизги ташы катары пайда болду. Табигый жыгачтан айырмаланып, MDF бир калыпта тыгыздыкты жана жылмакай бетти сунуштайт, бул татаал иштетүүгө жана жогорку сапатта жасалгалоого мүмкүндүк берет. Бул өзгөчөлүктөргө жетүү үчүн, MDF Production Line татаал механикалык инженерияны так химиялык колдонуу менен бириктириши керек. Жыгач журналынын жашоо циклин түшүнүү, анткени ал жогорку тыгыздыктагы тактага айланат, үнөмдүү жана продуктунун мыкты болушун көздөгөн өндүрүүчүлөр үчүн абдан маанилүү.
MDF өндүрүш линиясынын негизги компоненттери жыгач даярдоо бөлүмүн (майдалагычтар жана экрандар), була даярдоочу агрегатты (тазалоочу жана кургаткычтар), желим дозалоо тутумун, калыптандыруучу станцияны жана үзгүлтүксүз же көп ачылуучу ысык прессти камтыйт. Бул элементтер чийки жыгач материалдарын конкреттүү механикалык касиеттери жана тыгыздык профилдери бар инженердик панелдерге айландыруу үчүн синхрондуу ырааттуулукта иштешет.
Бул комплекстүү колдонмо заманбап өндүрүштүк ишкананын техникалык мүнөздөмөлөрүн жана операциялык процесстерин камтыйт. Ар бир этапты карап чыгуу менен — баштапкы кыртыштан тартып акыркы жылмакайга жана муздатууга чейин — сиз жогорку өндүрүмдүүлүктөгү панелдер кантип иштелип чыкканы боюнча профессионалдуу көз карашка ээ болосуз. Сиз иштеп жаткан объектти оптималдаштырууну көздөп жатасызбы же жаңы долбоорго тартылган капиталдык жабдууларды түшүнгүңүз келеби, бул талдоо B2B өнөр жай сектору үчүн маанилүү техниканы жана стратегиялык SEO негизделген түшүнүктөрдү камтыйт.
Бөлүм |
Жыйынтык |
Жыгачты даярдоо жана майдалоо |
Чийки жыгач же жыгач калдыктары ырааттуу була сапатын камсыз кылуу үчүн тазаланып, кабыгынан тазаланып, бирдиктүү чиптерге айландырылат. |
Буланы тазалоо жана дефибратор системасы |
Буу жана басымдуу тазалоо дисктерин колдонуу менен жыгач чиптерин жумшак, жогорку сапаттагы жипчелерге бөлүүчү маанилүү термомеханикалык процесс. |
Чайырды дозалоо жана кургатуу операциялары |
Престүү үчүн зарыл болгон так нымдуулукка жетүү үчүн булаларга жабышчаак бириктиргичтерди колдонуу, андан кийин жогорку ылдамдыкта флеш кургатуу. |
Матты калыптандыруу жана алдын ала пресстөө |
Адистештирилген техника кургатылган жипчелерди үзгүлтүксүз, бир калыпта жайып, андан соң абаны чыгаруу үчүн механикалык кысылган. |
Ысык басуу системасы |
Жылуулук жана жогорку басым химиялык байланышты козгоп, төшөктү бекем, жогорку тыгыздыктагы MDF панелине айландырган линиянын жүрөгү. |
Бүтүрүү, муздатуу жана кумдоо |
Пост-пресс операциялары, анын ичинде жылдызды муздатуу, четин кыркып алуу жана акыркы калыңдыгына жана бетинин жылмакайлыгына жетүү үчүн кең тилке менен жылмалоо. |
Заманбап линиялардын техникалык артыкчылыктары |
MDF өндүрүшүнүн алдыңкы технологиялары менен камсыздалган эффективдүүлүк, автоматташтыруу жана туруктуулук артыкчылыктарын талдоо. |
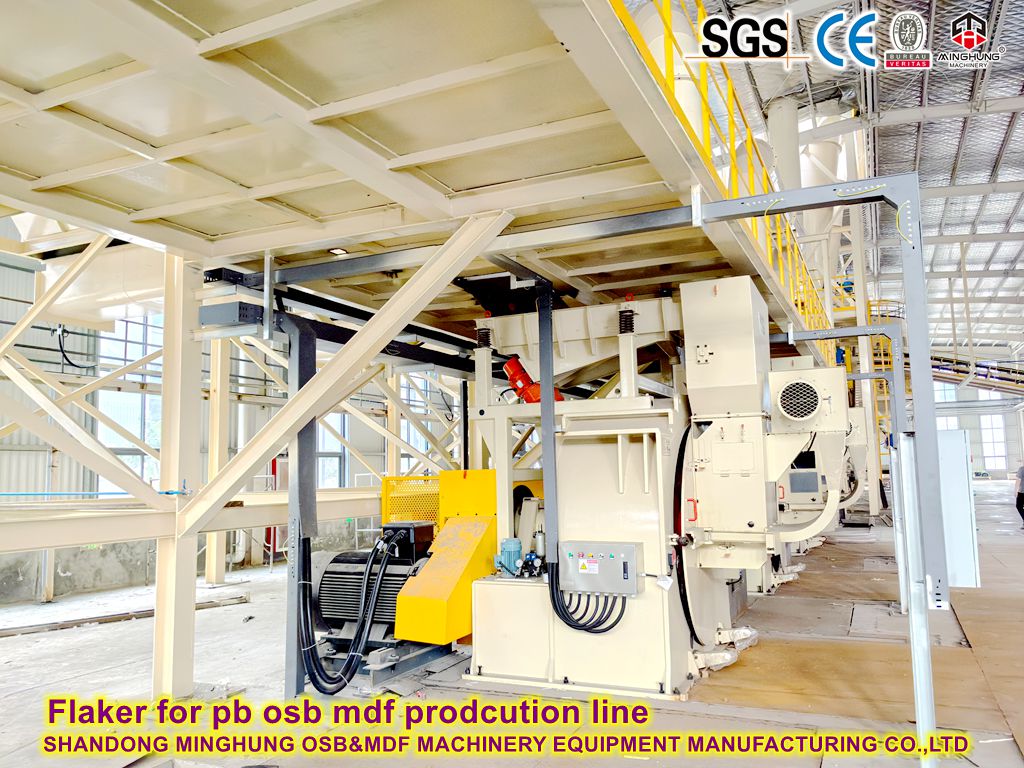
Жыгач даярдоо MDF өндүрүш линиясынын негизги этабы болуп саналат, ал чийки жыгач журналдарын, пилорама калдыктарын же токойдун жукартылган жерлерин жогорку сапаттагы, бирдей жыгач чиптерине айландыруу үчүн жооптуу.
Процесс кылуучу барабандан же ротордун дебаркеринен башталат. сырткы кабыкты жок Кабыктын курамында кремнеземдин жана таниндердин жогорку деңгээли бар, алар тазалоочу дисктерге зыян келтирип, акыркы тактанын түсүн өзгөртүшү мүмкүн. Кабыгын тазалагандан кийин, жыгачтар оор жүк ташуучу барабан майдалагычка берилет. Бул жерде максат - кийинки бышыруу фазасында буу бир калыпта өтүшүн камсыз кылуу үчүн, узундугу 20 ммден 30 ммге чейин белгилүү өлчөмдөгү чиптерди өндүрүү.
Чиптегенден кийин материал скрининг системасынан өтөт . Ири 'ашыктар' кайра чиптөө үчүн кайра жөнөтүлөт, ал эми 'майдалар' (чаң) заводду жылуулук энергиясы менен камсыз кылуу үчүн биомасса казанына бурулат. Ырааттуу чип геометриясы абдан маанилүү, анткени ал пайда болгон жипчелердин катышына түздөн-түз таасир этет. Бул чийки заттын башка жыгач материалдары менен салыштырарын түшүнүү үчүн, көптөгөн адистер көбүнчө изилдөө жүргүзүшөт MDF жана ДСП чийки зат муктаждыктары боюнча кандайча айырмаланат.

Акыр-аягы, чиптер таштарды, кумдарды жана металл сыныктарын тазалоо үчүн чип жуугучта тазаланат. Бул кадам жогорку сапаттагы линиялар үчүн талкууланбайт, анткени минералдык булгоочу заттар тазалоочу сегменттердин иштөө мөөнөтүн кыйла кыскартат. Андан кийин тазаланган чиптер термомеханикалык сиңирүү процессине даяр болгон силосто сакталат.
Тазалоо системасы жыгач чиптерин жеке лигноцеллюлоздук жипчелерге бөлүү үчүн жылуулук жана механикалык күч колдонуу менен була даярдоонун 'жүрөгү' болуп саналат.
Бул этапта чиптер эритүүчү деп аталган басымдуу идишке берилет. Бул жерде алар бир нече мүнөт бою жогорку температурада (адатта 160°Сден 180°Cге чейин) бууланат. Бул лигнинди — жыгач клеткаларын бириктирип турган табигый клейди жумшартат. Жыгач жетишээрлик 'бышкан' кийин, ал басымдуу тазалоочу (дефибратор) тар боштугунан өткөрүлөт. Тазалоочу атайын сегменттер менен жабдылган бир стационардык жана бир тез айлануучу дисктен турат.
Дисктердин механикалык кыркуу аракети үлпүлдөгөн, чоң көлөмдүү буланы пайда кылат, бул MDFге мүнөздүү бирдей тыгыздыкты берет. Бул жипченин сапаты тактанын ички байланыш күчүн жана бетинин сапатын аныктайт. Заманбап MDF өндүрүш линиясынын жабдуулары рефинажердун боштугуна реалдуу убакыт режиминде мониторинг жүргүзүү үчүн алдыңкы сенсор технологиясын колдонот, бул диск сегменттери эскирген учурда да була морфологиясынын ырааттуу болушун камсыз кылат.
Тазаланган була андан кийин 'шайлоо линиясы' аркылуу чыгарылат. Бул жогорку ылдамдыктагы түтүк, мында басымдуу тазалоочудан атмосфералык кургаткычка өтүү башталат. Катуу чайырдын ичиндеги турбуленттүүлүк көбүнчө чайырды колдонуунун баштапкы этабында колдонулат, бул ар бир була кургаткычка тийгенге чейин жабышчаак менен капталганын камсыз кылат.

Кургатуу жана дозалоо бөлүмү нымдуу жипчелердин туура өлчөмдөгү жабышчаак менен иштетилишин жана белгилүү бир нымдуулукка, адатта 8% жана 12% арасында кургатылышын камсыздайт.
Булалар желдетүү линиясы аркылуу өткөндө чайыр аралашмасы — эреже катары, мочевина-формальдегид (UF) же меламин-карбамид-формальдегид (MUF) — сайылат. Бул этапта даяр панелдин сууга туруктуулугун жогорулатуу үчүн мом да кошулат. Булалар турбуленттүү аба агымында жогорку ылдамдыкта жылып жаткандыктан, чайыр абдан натыйжалуу бөлүштүрүлөт. Механикалык аралаштыргычтарга караганда бул 'блофлиндик аралаштыруу' артыкчылыктуу, анткени ал тактайдын бетин бузушу мүмкүн болгон 'клей тактардын' пайда болушуна жол бербейт.

Үчүк линиясынан жипчелер флеш кургаткычка кирет . Бул массалык, көп баскычтуу түтүк системасы, анда ысык аба (газ күйгүзгүч же термикалык май жылуулук алмаштыргыч тарабынан түзүлгөн) ным тез бууланат. Кургатуу процессин кылдаттык менен көзөмөлдөө керек; эгерде жипчелер өтө кургак болсо, алар өрт коркунучу болуп калат жана жакшы бирикпей калат; алар өтө нымдуу болсо, ысык басуу стадиясында 'үлдөгөн' же буу ыйлаакчалары пайда болот.
Кургатылгандан кийин була нымдуу абадан бир катар жогорку эффективдүү циклондордо бөлүнөт. Андан кийин 'кургак була' калыптандыруучу станцияга пневматикалык жол менен жеткирилет. Ири масштабдуу MDF өндүрүштүк линиялары көбүнчө бул аймакта өрттү аныктоо жана өчүрүү системаларын камтыйт, анткени кургак жыгач буласы өтө күйүүчү.

Формалоочу станция мат деп аталган буладан үзгүлтүксүз, бирдиктүү 'килемди' түзүү үчүн жооп берет, анын бардык туурасы боюнча ырааттуу салмагы бир чарчы метрге ээ болушу керек.
Заманбап калыптандыруучулар вакуумдук системалар менен механикалык жайылма роликтердин айкалышын колдонушат. Була кыймылдап турган тешиктүү курга түшүрүлөт, ал эми астындагы вакуумдук куту жипчелерди турукташтыруу үчүн кур аркылуу абаны тартат. Татаал 'тегиздөө' роликтер же скальперлер андан кийин төшөнчү кемчиликсиз жалпак болушу үчүн ашыкча материалды алып салыңыз. Бул этапта мат тыгыздыгынын ар кандай четтөө бирдей эмес жоондугу же күчү менен кемчиликтүү панелди алып келет.

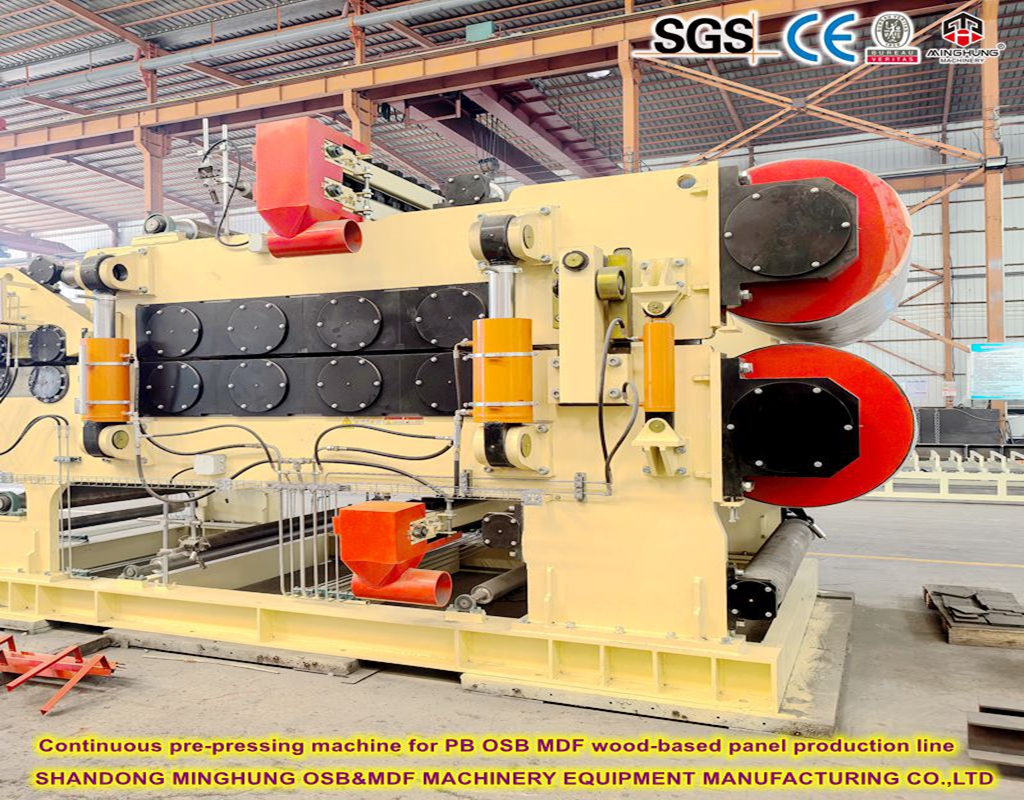
Килемче пайда болгондон кийин өтөт алдын ала пресстен . Бул, адатта, килемчеге муздак басым жасаган оор кайыш тибиндеги пресс. Алдын ала пресстин негизги милдети жипчелердин ортосунда калган абаны сыгып чыгаруу болуп саналат. Бул килемченин бийиктигин (кээде 70% га чейин) азайтат, бул негизги ысык пресске четтерине зыян келтирбестен же жипченин 'көчкүсүн' келтирбестен берүү бир топ жеңилдейт.
Андан кийин алдын ала басылган килемченин четтери кыркылып, калдыктарды жок кылуу үчүн калдыктар кайрадан калыптандыруучу урнага сорулат. Интегралдык сенсорлор, мисалы, гамма-нур же рентгендик тыгыздык өлчөөчү приборлор бул учурда матты көзөмөлдөйт. Эгер сиз бул процессти башка панелдер менен салыштырып жатсаңыз, анда кантип экенин белгилеп кетүү пайдалуу ДСП жана MDF өндүрүш процесстери калыптандыруу жана аба агымы талаптарында бир топ айырмаланат.
Ысык пресс өндүрүш процессинин эң маанилүү компоненти болуп саналат, чайырды айыктыруу жана була төшөгүн катуу тактага кысуу үчүн жылуулукту да, экстремалдык басымды да колдонот.
Өнөр жайда колдонулган ысык пресстердин эки негизги түрү бар:
1、Көп ачылуучу (күндүзгү) пресстер: Булар бир убакта бир нече тактаны басуучу бир нече жылытылган плиталардан турат. Алар бышык жана кичине жана орто кубаттуулуктарга ылайыктуу.
2、Үзгүлтүксүз пресстер: Алар килемче машинанын ичинде жылып баратканда басым жана жылуулук берген эки массалык, үзгүлтүксүз болот курду колдонушат. Бул жогорку ылдамдыкка жана каалаган узундуктагы такталарды чыгарууга мүмкүндүк берет.
Пресстин температурасы, адатта, 180°Сден 220°Сге чейин жетет, бул термалдык майдын циркуляциясы менен камсыз кылынат. Бул ысыктын астында термосфералык чайыр полимеризация деп аталган химиялык реакцияга кирип, жипчелердин ортосунда туруктуу байланыштарды жаратат. Басым профили кылдаттык менен башкарылат: бетинде керектүү тыгыздыкка жетүү үчүн жогорку баштапкы басым, андан кийин буу чыгып кетиши жана өзөктү айыктыруу үчүн төмөнкү басым.
Ысык пресстин тактыгы тактанын акыркы жоондугуна толеранттуулукту аныктайт. Жогорку класстагы системалар микрон деңгээлинде башкаруусу бар гидравликалык цилиндрлерди колдонушат. Жогорку тыгыздыктагы териге жана туруктуу өзөккө жетишүү - жакшы калибрленген өзгөчөлүгү MDF өндүрүш линиясынын .

Аяктоо бөлүмү чийки, ысык панелдерди муздатуу, кыркуу жана так тегиздөө аркылуу товардык продуктуга айлантат.
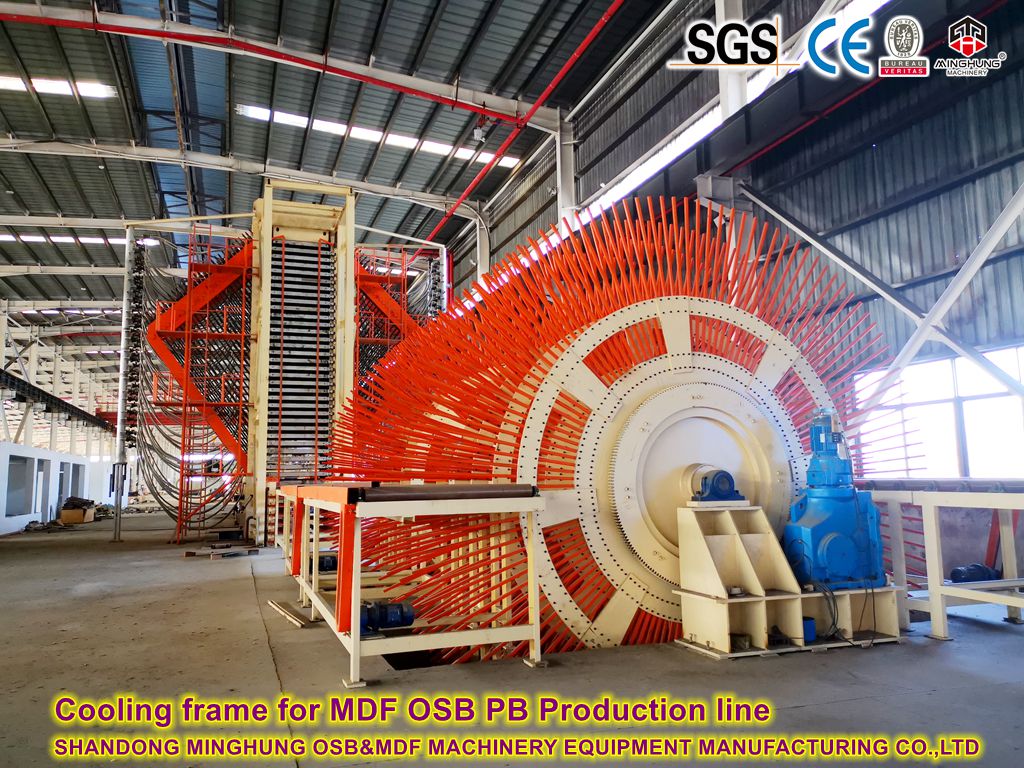
Ысык пресстен чыккандан кийин, такталар өтө ысык жана чайыр дагы эле акыркы туруктуулук абалына жетет. Майып калуудан жана 'айыккандан кийинки' көйгөйлөрдүн алдын алуу үчүн, такталар жылдыздуу муздаткычка жайгаштырылат. Бул чоң, айлануучу дөңгөлөк тактайларды акырындык менен муздатууга мүмкүндүк берет, ал эми эки тараптын абасы таасир этет.
Муздагандан кийин, панелдер араа тилкесине жылдырылат . Бул жерде, жогорку ылдамдыктагы узунунан жана туурасынан кеткен араалар орой четтерин кыркып, тактайдын үзгүлтүксүз лентасын стандарттык коммерциялык өлчөмдөргө (мисалы, 4x8 фут) кесишет. Пресстөө процессинде бетинде жука, бир аз күйүп кеткен же тегиз эмес тери болуп калган 'precure' катмары калгандыктан, тактайларды кумдап коюу керек.

Көбүнчө 4төн 8ге чейинки тегиздөөчү баштары бар кенен тилкелүү жылмалоочу машина ар бир бетинен 0,5 ммден 1,0 ммге чейин алып салат. Мунун натыйжасында МДФ атактуу болгон ультра жылмакай финишке ээ болуп, аны сырдоо, каптоо же ламинаттоого даяр кылат. Бүтүрүү талаптарынын айырмачылыктарына кызыккандар үчүн, түшүнүү MDF башка инженердик жыгачтардан кандайча айырмаланат . бетинин көзөнөктүүлүгү жагынан

Заманбап, автоматташтырылган өндүрүш системасына инвестициялоо материалдык түшүмдүүлүк, энергия керектөө жана продуктунун ар тараптуулугу жагынан олуттуу атаандаштык артыкчылыктарды берет.
Өндүрүштүн өркүндөтүлгөн технологиясы 'бир кубометрдин баасын' азайтып, 'иш убактысын' максималдуу көбөйтүүгө багытталган. PLC (Программалануучу логикалык контроллер) системаларын жана SCADA (көзөмөлдөөчү контролдоо жана маалыматтарды чогултуу) интеграциялоо аркылуу операторлор бир башкаруу бөлмөсүнөн бүт линияны башкара алышат.
1、Жогорку материалдык эффективдүүлүк: Заманбап скрининг жана кайра иштетүү системалары келген жыгач чийки затынын дээрлик 98% даяр продукт менен аяктайт же күйүүчү май катары колдонулат.
2、Энергияны калыбына келтирүү: Пресстен жана кургаткычтан чыккан жылуулукту чип жууган сууну же кирүүчү абаны алдын ала жылытуу үчүн калыбына келтирүүгө болот, бул операциялык чыгымдарды бир топ төмөндөтөт.
3, Жоондук ийкемдүүлүгү: Үзгүлтүксүз пресстер линияны токтотпостон тактайдын калыңдыгын (2ммден 40ммге чейин) тез өзгөртүүгө мүмкүндүк берет, бул өндүрүүчүлөргө рыноктун талаптарына тез жооп берүүгө мүмкүндүк берет.
4、Айлана-чөйрөнү коргоо: Заманбап линиялар нымдуу электростатикалык чөктүргүчтөр (WESP) жана скрубберлер менен жабдылган, бул эмиссиялар катуу глобалдык экологиялык стандарттарга жооп берет.


