


MINGHUNG
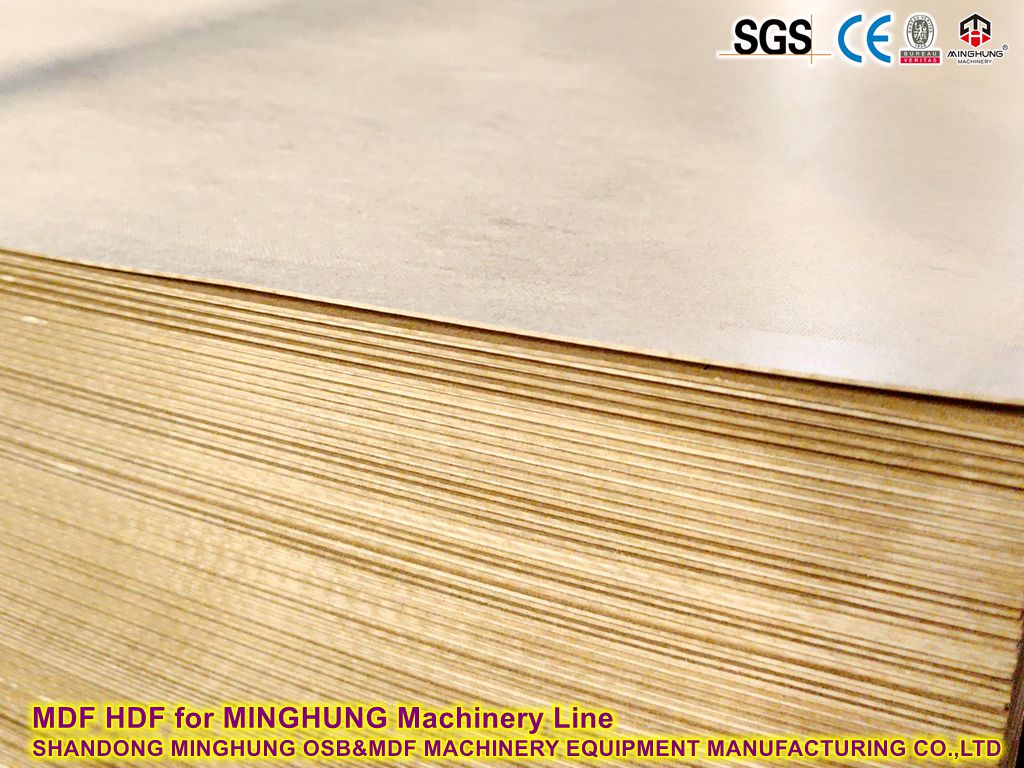
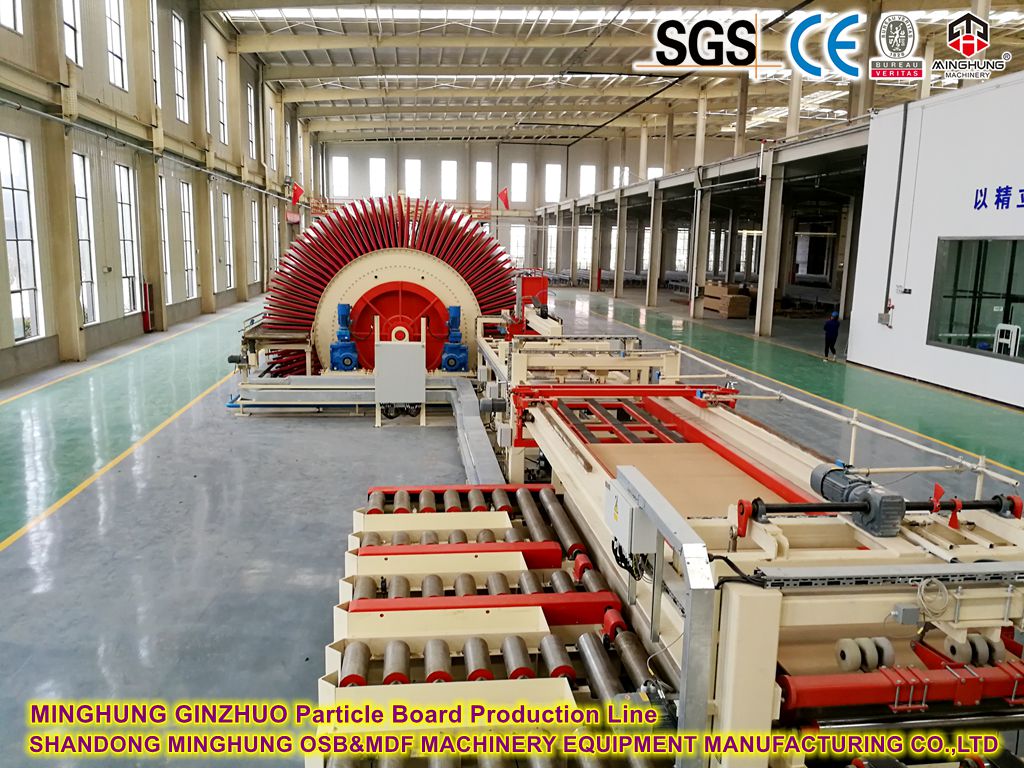
Een productielijn voor continue kalanderpersen van MDF is een geavanceerd productiesysteem voor de productie van vezelplaat met gemiddelde dichtheid (MDF) met behulp van een continu persproces (kalanderen), ter vervanging van traditionele batchpersen. Het biedt een hogere efficiëntie, betere consistentie en lagere bedrijfskosten.


Kerncomponenten:
1. Voorbereiding van grondstoffen:
Ontschorsen en versnipperen: Boomstammen worden ontschorst en versnipperd tot uniforme houtsnippers.
Chip wassen en zeven: Chips worden gewassen om vuil/verontreinigingen te verwijderen en gescreend op uniformiteit van de grootte.
Chipopslagsilo's: Gereinigde chips worden opgeslagen voordat ze worden geraffineerd.
2. Vezelproductie (defibratie):
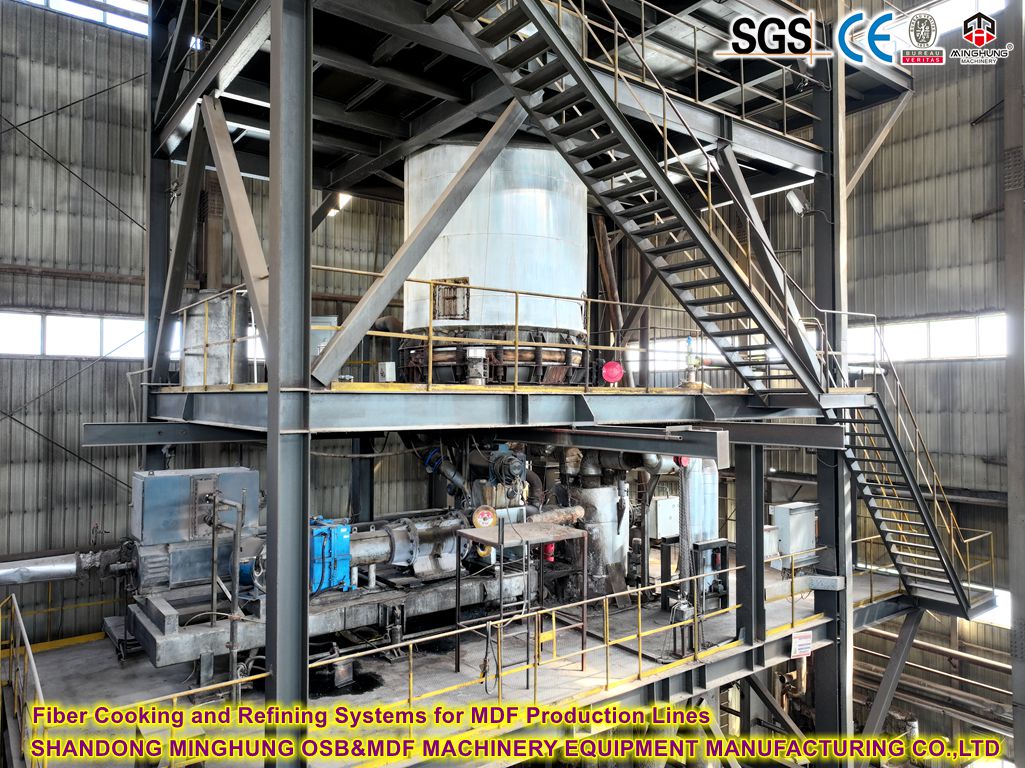
Voorstomen: Chips worden gestoomd om de lignine zachter te maken.
Verfijner (Defibrator): Gestoomde spanen worden onder hoge druk en temperatuur afgebroken tot individuele vezels (vaak met behulp van schijfraffinaderijen onder druk).
Mengen van hars en additieven:
Harstoepassing: Vloeibare harsen (meestal ureum-formaldehyde of melamine-ureum-formaldehyde) worden in een blaaslijn of blender op de hete vezels gespoten.
Additief Toepassing: Was (voor waterbestendigheid), lossingsmiddelen, verharders, pigmenten etc. worden gelijktijdig toegevoegd.
Vezeldrogen: Harsvezels worden gedroogd in een buisdroger op hoge temperatuur om een nauwkeurig vochtgehalte te bereiken (meestal 8-12%).
3. Matvorming:
Vezelopslagbakken: Gedroogde vezels worden tijdelijk opgeslagen.
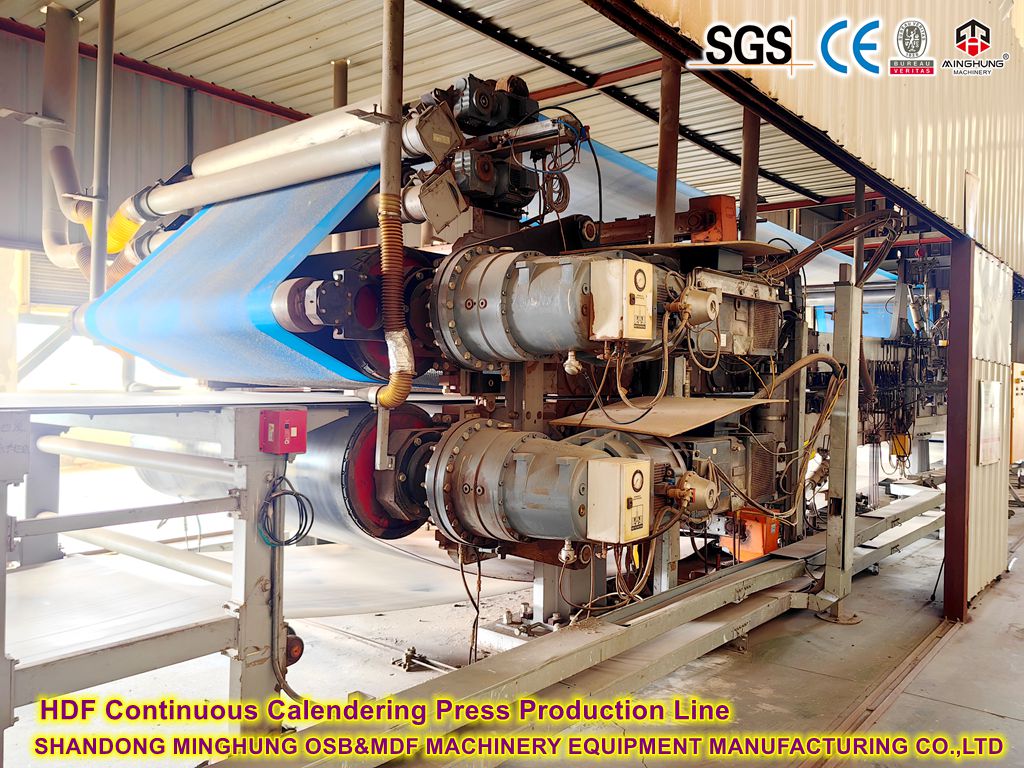
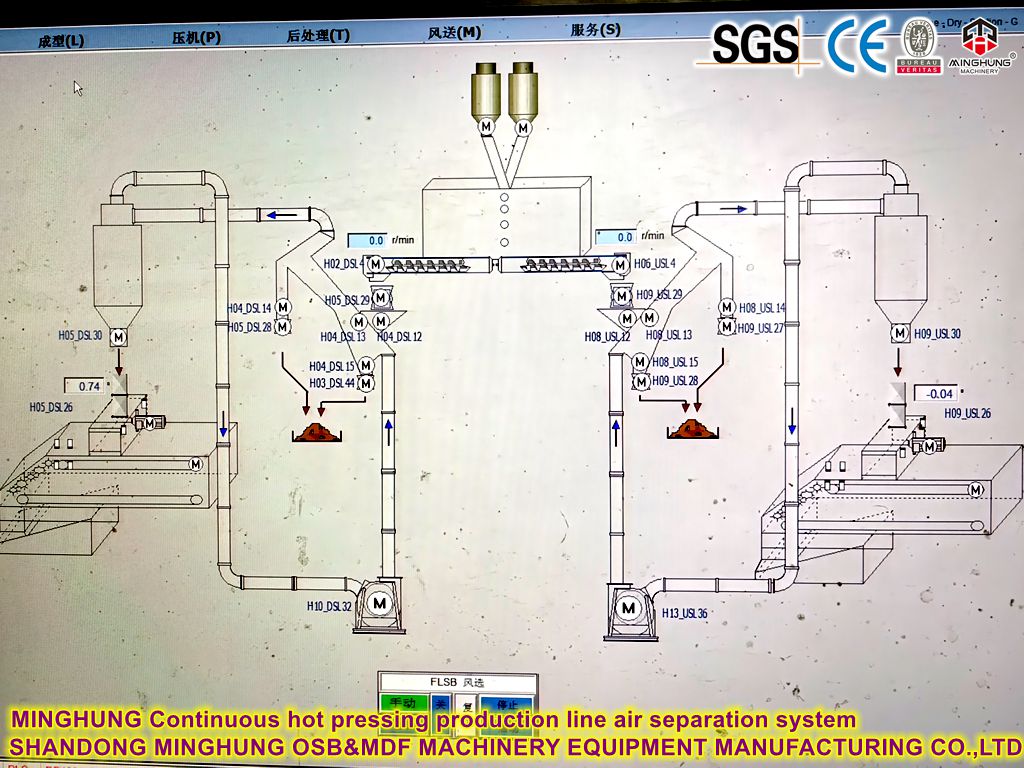
Matvormstation: Vezels worden mechanisch of pneumatisch verdeeld op een continu bewegende vormtransportband om een uniforme, losse vezelmat (tapijt) te creëren. Gewichtsscannen zorgt voor een consistente dichtheid. Hier kan voorpersen plaatsvinden.

4. De continue kalanderpers (hart van de lijn):
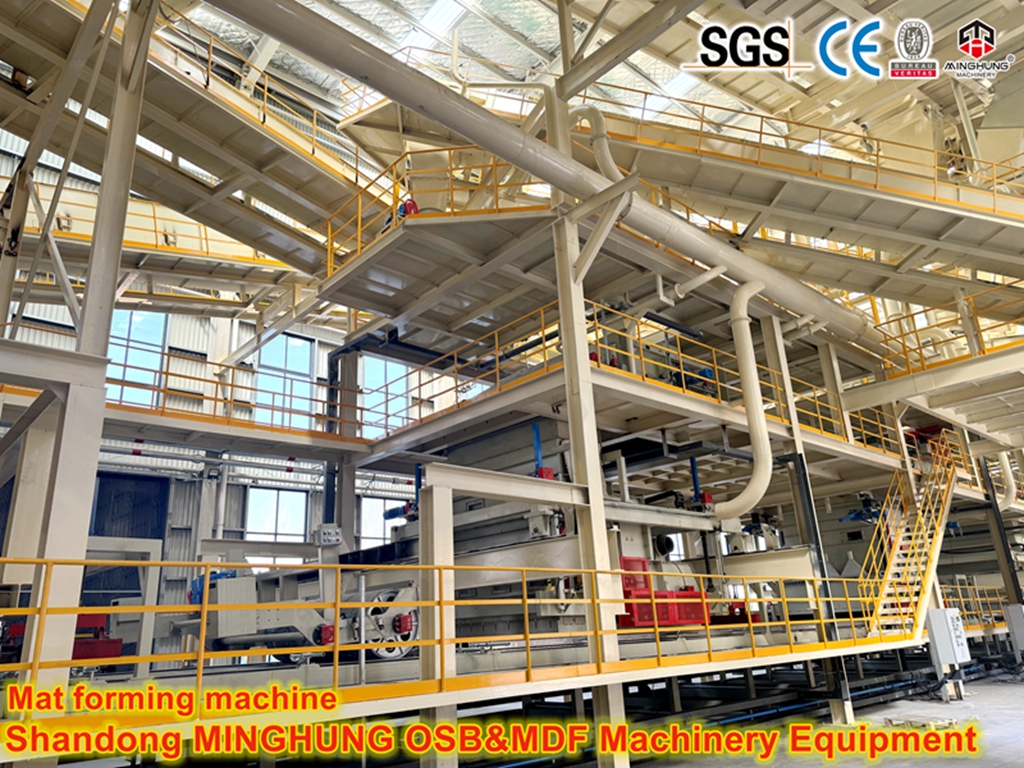
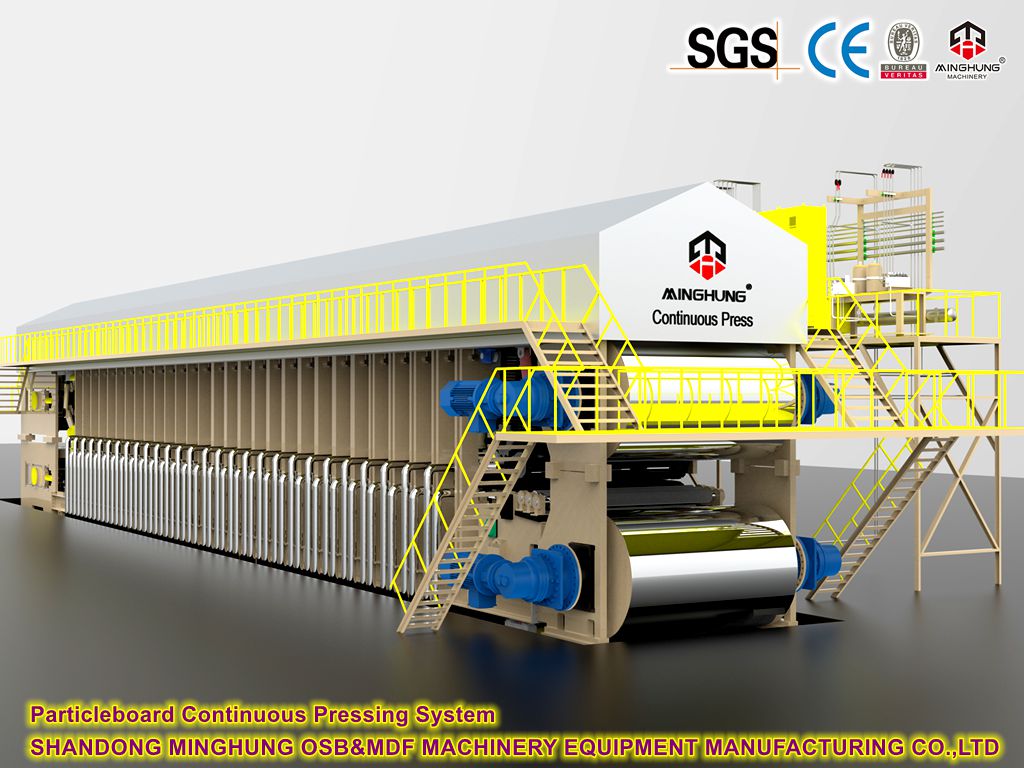
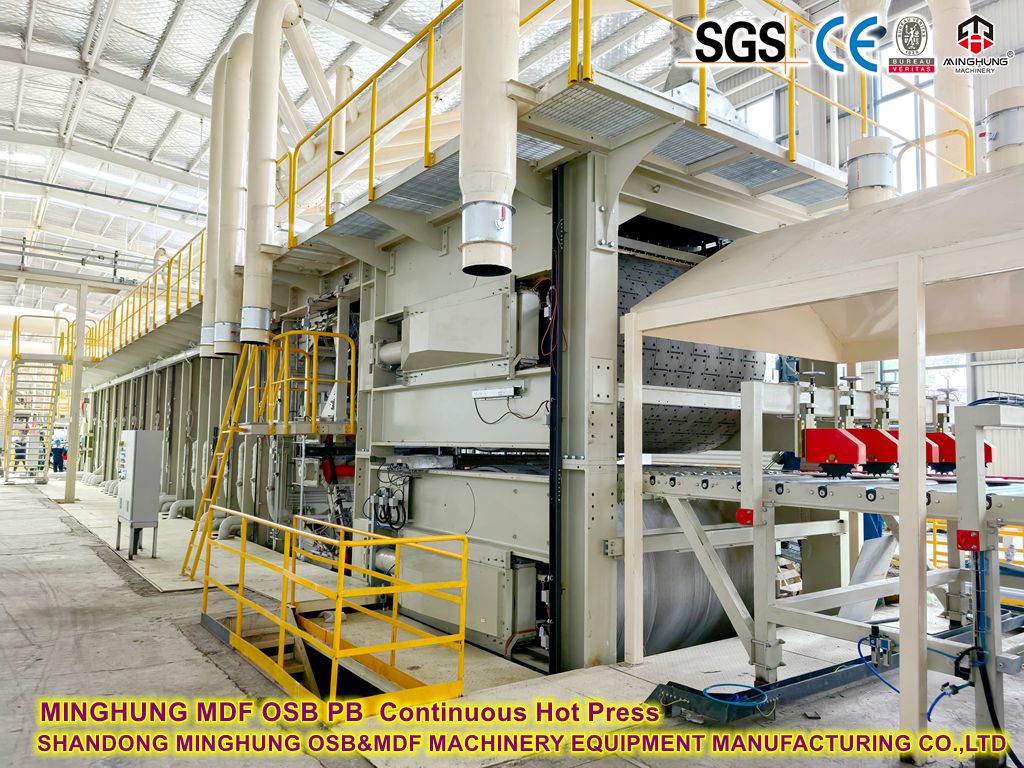
Continue bandpers: In tegenstelling tot traditionele persen met meerdere openingen werkt deze pers continu. De vezelmat komt tussen twee zeer lange, hooggepolijste, verwarmde stalen banden (boven en onder) terecht.
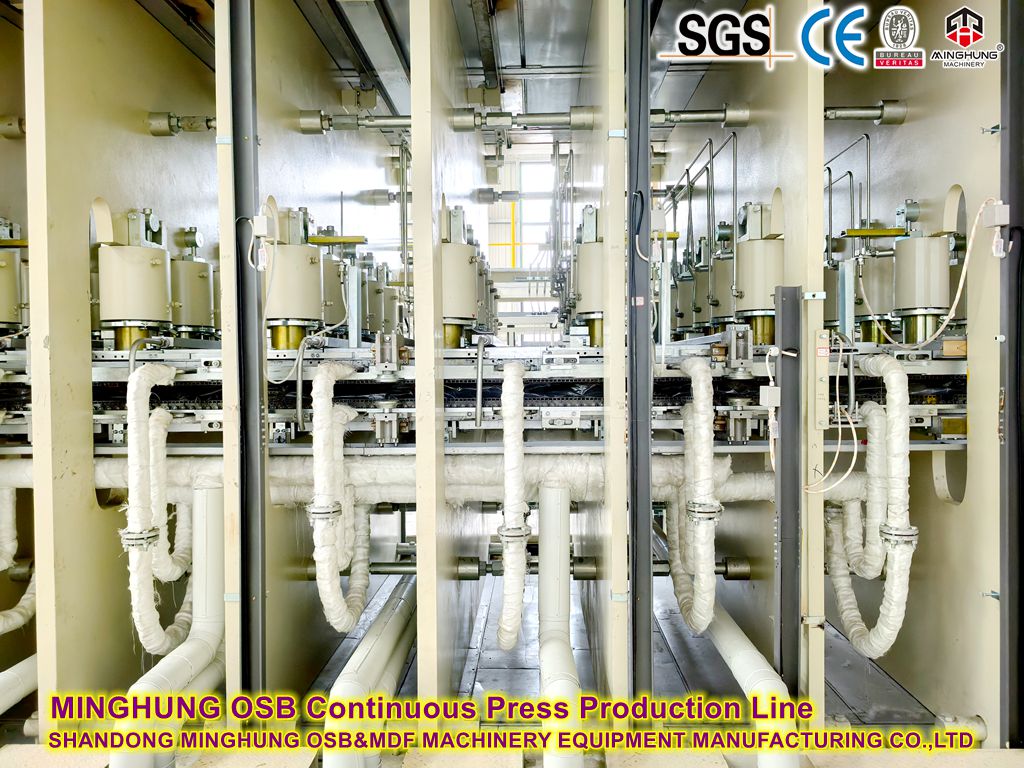
Verwarmde platen/trommels: De banden worden tegen elkaar gedrukt en verwarmd door grote, verwarmde cilinders (trommels) of verwarmde platen over de hele perslengte.
Progressieve compressie en verwarming: Terwijl de mat door de pers beweegt:
Het wordt geleidelijk samengedrukt tot de uiteindelijke plaatdikte.
Het wordt gelijkmatig verwarmd door zijn dikte via geleiding van beide banden.
De hars hardt uit (polymeriseert) onder gecontroleerde hitte en druk, waardoor de vezels tot een massief karton worden gebonden.
Belangrijkste voordelen:
Hoge snelheid: Continue werking maakt veel snellere productiesnelheden mogelijk (bijv. 1000-2000+ m³/dag).
Superieure dikteconsistentie: Nauwkeurige controle over de gehele breedte en lengte.
Uitstekende oppervlaktekwaliteit: Hooggepolijste banden produceren zeer gladde oppervlakken die klaar zijn voor afwerking.
Verbeterd dichtheidsprofiel: Meer uniforme dichtheid door de dikte van de plaat.
Energie-efficiëntie: Lager specifiek energieverbruik per m³ vergeleken met batchpersen.
Automatisering en controle: sterk geautomatiseerd met nauwkeurige procescontrole (temperatuur, druk, snelheid).


5. Verwerking na het persen:
Cooling Star: Het hete, stijve karton verlaat de pers en komt in een meerlaags koeltransportsysteem om het te stabiliseren en interne spanningen te verminderen.
Schuren: Planken gaan door kalibratieschuurmachines met meerdere koppen om een nauwkeurige einddikte, gladheid en vlakheid te bereiken.
Knippen en trimmen:
Dwarszagen: De doorlopende plaat wordt op de uiteindelijke paneellengte gesneden (bijv. 2440 mm, 2800 mm).
Randafwerking: ruwe randen worden weggesneden.
Stapelen en inspectie: Panelen worden automatisch gestapeld, geïnspecteerd (vaak met behulp van geautomatiseerde scansystemen) en geëtiketteerd.
Opslag en verzending: Stapels worden vóór verzending overgebracht naar opslagruimtes.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


