


MINGHUNG
Linia produkcyjna pras do ciągłego kalandrowania MDF to najnowocześniejszy system produkcyjny do produkcji płyt pilśniowych o średniej gęstości (MDF) w procesie ciągłego prasowania (kalandrowania), zastępującym tradycyjne prasy wsadowe. Zapewnia wyższą wydajność, lepszą spójność i niższe koszty operacyjne.

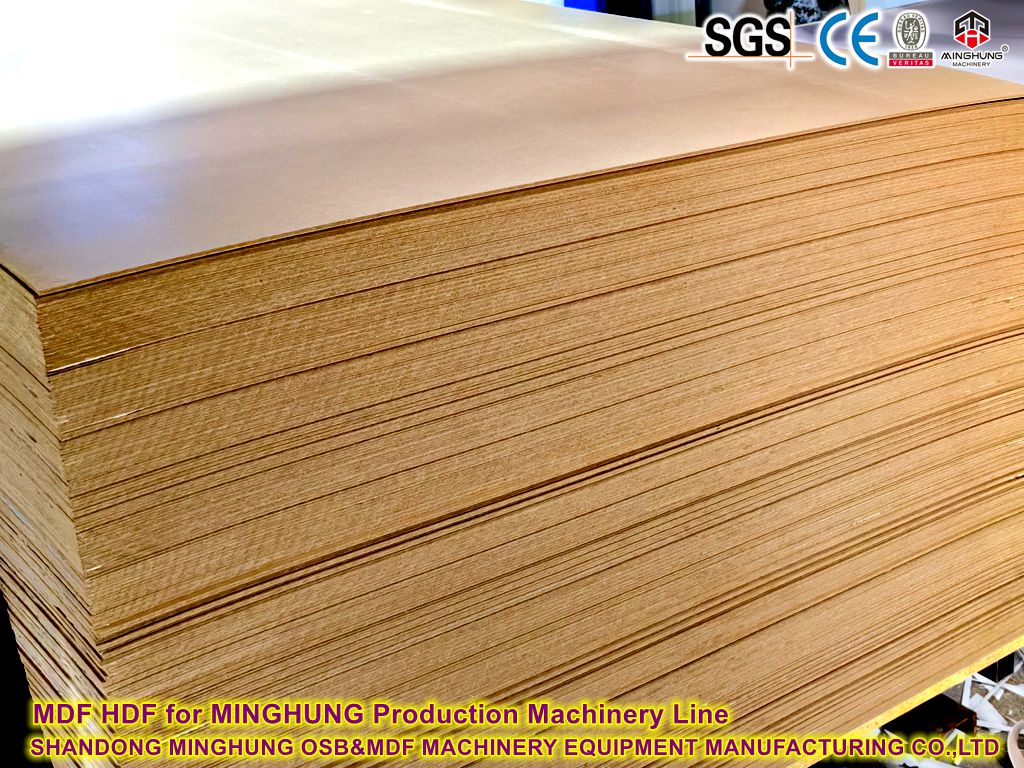

Podstawowe komponenty:
1. Przygotowanie surowca:
Korowanie i rozdrabnianie: Kłody są okorowane i rozłupywane na jednolite zrębki.
Mycie i przesiewanie wiórów: Wióry są myte w celu usunięcia brudu/zanieczyszczeń i przesiewane pod kątem jednorodności rozmiaru.
Silosy do przechowywania wiórów: Oczyszczone wióry są przechowywane przed rafinacją.
2. Produkcja włókien (rozwłóknienie):

Wstępne gotowanie na parze: Frytki są gotowane na parze w celu zmiękczenia ligniny.
Rafiner (Defibrator): Zrębki parzone są rozbijane na pojedyncze włókna pod wysokim ciśnieniem i temperaturą (często przy użyciu ciśnieniowych rafinatorów tarczowych).
Mieszanie żywic i dodatków:
Nakładanie żywicy: Płynne żywice (zwykle mocznik-formaldehyd lub melamina-mocznik-formaldehyd) natryskuje się na gorące włókna za pomocą linii rozdmuchowej lub blendera.
Stosowanie dodatków: Wosk (w celu uzyskania wodoodporności), środki antyadhezyjne, utwardzacze, pigmenty itp. dodaje się jednocześnie.
Suszenie włókien: Włókna żywiczne suszy się w wysokotemperaturowej suszarce rurowej w celu uzyskania dokładnej zawartości wilgoci (zwykle 8-12%).

3. Tworzenie maty:
Pojemniki do przechowywania włókien: Suszone włókna są tymczasowo przechowywane.
Stacja formowania maty: Włókna są rozprowadzane mechanicznie lub pneumatycznie na poruszającym się w sposób ciągły przenośniku formującym w celu utworzenia jednolitej, luźnej maty z włókien (dywanu). Skanowanie wagi zapewnia stałą gęstość. Może tu nastąpić wstępne prasowanie.


4. Prasa do kalandrowania ciągłego (serce linii):
Ciągła prasa taśmowa: W przeciwieństwie do tradycyjnych pras wielootworowych, ta prasa działa w sposób ciągły. Mata z włókien wchodzi pomiędzy dwa bardzo długie, wypolerowane na wysoki połysk, podgrzewane stalowe pasy (górny i dolny).
Podgrzewane płyty/bębny: Pasy są ściskane razem i podgrzewane przez duże, podgrzewane cylindry (bębny) lub podgrzewane płyty wzdłuż całej długości prasy.
Stopniowe ściskanie i podgrzewanie: W miarę przesuwania się maty przez prasę:
Jest ona stopniowo ściskana do ostatecznej grubości płyty.
Nagrzewa się równomiernie na całej swojej grubości poprzez przewodzenie z obu pasów.
Żywica utwardza się (polimeryzuje) pod kontrolowaną temperaturą i ciśnieniem, wiążąc włókna w litą płytę.


Kluczowe zalety:
Wysoka prędkość: Ciągła praca pozwala na znacznie szybsze tempo produkcji (np. 1000-2000+ m³/dzień).
Doskonała spójność grubości: Precyzyjna kontrola na całej szerokości i długości.
Doskonała jakość powierzchni: Wysoko wypolerowane taśmy wytwarzają bardzo gładkie powierzchnie gotowe do wykończenia.
Ulepszony profil gęstości: Bardziej równomierna gęstość na całej grubości płyty.
Efektywność energetyczna: Niższe jednostkowe zużycie energii na m³ w porównaniu do pras wsadowych.
Automatyka i kontrola: Wysoce zautomatyzowana z precyzyjną kontrolą procesu (temperatura, ciśnienie, prędkość).


5. Obróbka po prasowaniu:
Gwiazda chłodząca: Gorąca, sztywna tektura opuszcza prasę i wchodzi do wielopoziomowego systemu przenośników chłodzących, aby ją ustabilizować i zmniejszyć naprężenia wewnętrzne.
Szlifowanie: Płyty przechodzą przez wielogłowicowe szlifierki kalibracyjne, aby uzyskać precyzyjną ostateczną grubość, gładkość i płaskość.
Cięcie i przycinanie:
Cięcie poprzeczne: Deskę ciągłą przycina się do końcowej długości panelu (np. 2440 mm, 2800 mm).
Przycinanie krawędzi: Ostre krawędzie są przycinane.
Układanie i kontrola: Panele są automatycznie układane w stosy, sprawdzane (często przy użyciu automatycznych systemów skanujących) i etykietowane.
Przechowywanie i wysyłka: Stosy są przenoszone do obszarów magazynowych przed wysyłką.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


