


MINGHUNG
MDF Sürekli Kalenderleme Pres Üretim Hattı, geleneksel toplu preslerin yerine sürekli bir presleme işlemi (kalenderleme) kullanarak Orta Yoğunluklu Fiber Levha (MDF) üretmek için son teknoloji ürünü bir üretim sistemidir. Daha yüksek verimlilik, daha iyi tutarlılık ve daha düşük işletme maliyetleri sunar.

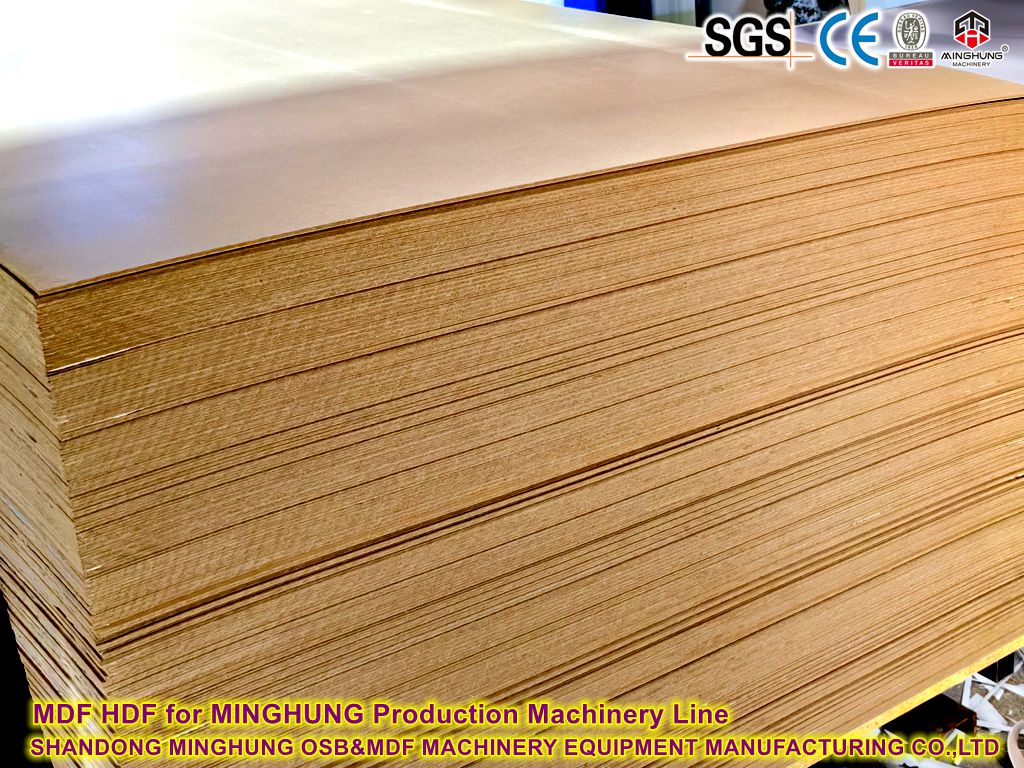

Çekirdek Bileşenler:
1. Hammadde Hazırlama:
Kabuk Temizleme ve Ufalama: Kütüklerin kabuğu soyulur ve tekdüze talaşlar halinde yontulur.
Talaş Yıkama ve Eleme: Talaşlar, kir/kirleticileri gidermek için yıkanır ve boyut bütünlüğü açısından elenir.
Talaş Depolama Siloları: Temizlenen talaşlar rafine edilmeden önce depolanır.
2. Elyaf Üretimi (Defibrasyon):

Ön Buharlama: Cipsler lignini yumuşatmak için buharda pişirilir.
Arıtıcı (Defibratör): Buharda pişirilmiş talaşlar, yüksek basınç ve sıcaklık altında (genellikle basınçlı disk incelticiler kullanılarak) tek tek liflere ayrılır.
Reçine ve Katkı Harmanlaması:
Reçine Uygulaması: Sıvı reçineler (tipik olarak Üre-Formaldehit veya Melamin-Üre-Formaldehit), bir üfleme hattı veya karıştırıcıda sıcak elyafların üzerine püskürtülür.
Katkı Maddesi Uygulaması: Balmumu (suya dayanıklılık için), ayırıcı maddeler, sertleştiriciler, pigmentler vb. aynı anda eklenir.
Elyaf Kurutma: Reçineli elyaflar, hassas nem içeriğine (tipik olarak %8-12) ulaşmak için yüksek sıcaklıkta bir tüplü kurutucuda kurutulur.

3. Mat Oluşumu:
Elyaf Depolama Kutuları: Kurutulmuş elyaflar geçici olarak depolanır.
Mat Şekillendirme İstasyonu: Lifler, tekdüze, gevşek bir elyaf keçesi (halı) oluşturmak için sürekli hareket eden bir şekillendirme konveyörüne mekanik veya pnömatik olarak dağıtılır. Ağırlık taraması tutarlı yoğunluk sağlar. Burada ön baskı gerçekleşebilir.


4. Sürekli Kalenderleme Presi (Hattın Kalbi):
Sürekli Bantlı Pres: Geleneksel çok açılımlı preslerden farklı olarak bu pres sürekli çalışır. Fiber hasır iki çok uzun, oldukça cilalı, ısıtılmış çelik kayışın (üst ve alt) arasına girer.
Isıtmalı Plakalar/Tamburlar: Bantlar birbirine bastırılır ve büyük, ısıtılmış silindirler (tamburlar) veya pres uzunluğu boyunca ısıtılmış plakalar tarafından ısıtılır.
Kademeli Sıkıştırma ve Isıtma: Mat preste hareket ettikçe:
Nihai levha kalınlığına kadar kademeli olarak sıkıştırılır.
Her iki banttan iletim yoluyla kalınlığı boyunca eşit şekilde ısıtılır.
Reçine, kontrollü ısı ve basınç altında sertleşerek (polimerleşerek) elyafları katı bir levhaya bağlar.


Temel Avantajlar:
Yüksek Hız: Sürekli çalışma, çok daha hızlı üretim hızlarına olanak tanır (örneğin, 1000-2000+ m³/gün).
Üstün Kalınlık Tutarlılığı: Tüm genişlik ve uzunluk boyunca hassas kontrol.
Mükemmel Yüzey Kalitesi: Yüksek düzeyde cilalanmış bantlar, son işlem için hazır, çok pürüzsüz yüzeyler üretir.
Geliştirilmiş Yoğunluk Profili: Levha kalınlığı boyunca daha eşit yoğunluk.
Enerji Verimliliği: m⊃3 başına daha düşük spesifik enerji tüketimi; toplu preslerle karşılaştırıldığında.
Otomasyon ve Kontrol: Hassas proses kontrolü (sıcaklık, basınç, hız) ile yüksek düzeyde otomasyon.


5. Baskı Sonrası İşleme:
Soğutma Yıldızı: Sıcak, sert levha presten çıkar ve onu stabilize etmek ve iç gerilimleri azaltmak için çok katmanlı bir soğutma konveyör sistemine girer.
Zımparalama: Levhalar, hassas nihai kalınlık, pürüzsüzlük ve düzlük elde etmek için çok kafalı kalibrasyonlu zımparalardan geçer.
Kesme ve Düzeltme:
Çapraz Kesim: Sürekli levha, nihai panel uzunluğuna kadar kesilir (örneğin, 2440mm, 2800mm).
Kenar Düzeltme: Pürüzlü kenarlar kesilir.
İstifleme ve İnceleme: Paneller otomatik olarak istiflenir, incelenir (genellikle otomatik tarama sistemleri kullanılarak) ve etiketlenir.
Depolama ve Sevkiyat: Yığınlar sevk edilmeden önce depolama alanlarına aktarılır.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-posta: osbmdfmachinery@gmail.com


