


MINGHUNG
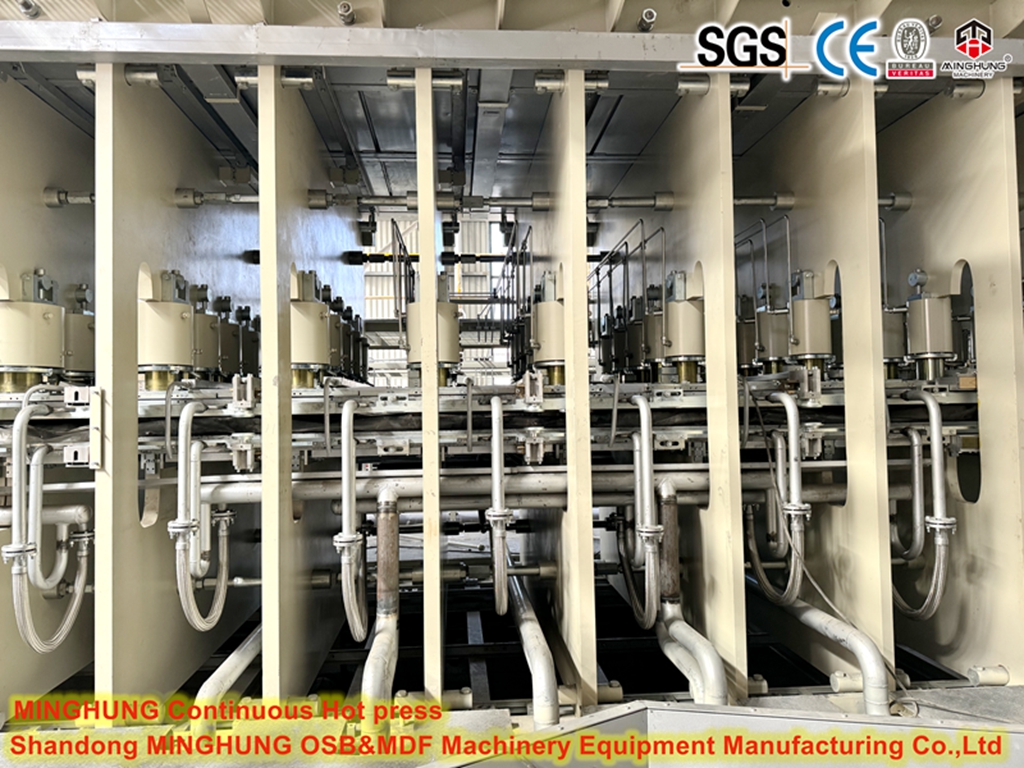
Безперервний гарячий прес CPS (система безперервного пресування) є основою технологічного центру сучасної лінії виробництва ДСП. Завдяки високій ефективності, якості продукції та можливостям автоматизації він замінив старіші багатоденні преси.
Ось розбивка його ролі та ключових аспектів у лінії виробництва ДСП:
1. Мета: безперервна консолідація сипучих частинок (утворених вище) під контрольованим нагріванням і тиском у тверду плиту з відповідним профілем щільності, товщини та механічних властивостей.
2. Основні компоненти та функції:
Сталеві стрічки: дві масивні, поліровані безперервні сталеві стрічки (верхня та нижня), які переносять мат через прес. Вони рівномірно передають тиск і тепло.
Система опалення: зазвичай використовує термічне масло під високим тиском, яке циркулює через нагрівальні плити над і під стрічками. Парові системи зараз зустрічаються все рідше. Забезпечує тепло (170-220°C), необхідне для розплавлення смоли (зазвичай UF або MUF) і її затвердіння.
Гідравлічна пресувальна система: низка гідравлічних циліндрів уздовж преса створює величезний тиск (спочатку понад 1000 psi / 70 бар, зменшуючись), щоб стиснути мат. Сучасні преси CPS мають кілька зон тиску по своїй довжині.
Система роликової каретки: підтримує та направляє сталеві ремені. Прецизійні ролики підтримують натяг ременя, вирівнювання та рівність.


Вхід і початкове стиснення: пухкий мат надходить у прес-подачу. Негайно застосовується високий тиск для швидкого зменшення товщини та встановлення щільності поверхні.
Нагрівання та плавлення смоли: тепло швидко проникає в стиснутий мат, розплавляючи смоляне покриття на частинках.
Основне пресування та затвердіння смоли: тиск залишається високим, а тепло продовжує передаватись, спричиняючи стікання смоли та початок затвердіння (полімеризації). Профіль щільності формується.
Звуження тиску та остаточне затвердіння: коли плита просувається через прес, тиск поступово зменшується в наступних зонах, тоді як тепло продовжує процес затвердіння. Це запобігає пружині та закріплює внутрішнє зчеплення.
Вихід і скидання тиску: повністю затверділа плита виходить із преса на вихідному отворі, тиск повністю скидається, і плита рухається до лінії охолодження.


Безперервне виробництво: усуває цикл «зупинка-старт», що забезпечує набагато вищі швидкості лінії (наприклад, швидкість стрічки 1000-2000 м/хв) і обсяги виробництва (наприклад, 500 000 - 1 000 000+ м⊃3;/рік).
Найвища якість продукту: відмінна консистенція товщини, дуже гладкі поверхні, оптимізований профіль щільності (вища щільність поверхонь, нижча серцевина), стабільні механічні властивості по довжині.
Кращий контроль процесу: Точний динамічний контроль профілів температури та тиску вздовж довжини преса забезпечує оптимізацію для різних типів/товщин плит.
Зменшена кількість робочої сили та автоматизація: висока автоматизація, що потребує менше операторів.
Покращена ефективність: нижче питоме споживання енергії на м⊃3; дошки порівняно з пресами безперервної дії.
Гнучкість: Швидший перехід між плитами різної товщини.


Надзвичайно високі капіталовкладення: CPS є найдорожчим компонентом лінійки.
Висока складність і вартість технічного обслуговування: сталеві стрічки, ролики, системи опалення та гідравліка вимагають ретельного обслуговування та спеціальних знань. Заміна ременя - серйозна робота.
Чутливість до попереднього процесу: потрібен рівномірний, однорідний мат із хорошими краями. Проблеми з формуванням або попереднім пресуванням можуть спричинити значні порушення або пошкодження стрічки.
Комплексне управління: вимагає висококваліфікованих операторів та інженерів з обслуговування.
Теплова однорідність: підтримувати ідеально рівномірну температуру на великій площі валика є складним, але критичним.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна адреса: osbmdfmachinery@gmail.com


