


MH-CHP
مينغهونغ
الحبيبي
اللوح الليفي
OSB
1. تعريف
الألواح الخشبية الهندسية هي منتجات ألواح مركبة مصنوعة من ألياف نباتية خشبية أو غير خشبية من خلال عمليات تشمل الفصل الميكانيكي، والتجفيف، وتطبيق اللاصق، والتشكيل، والضغط الساخن.
المزايا الأساسية:
- استبدال الخشب الصلب، مما يخفف من ندرة الموارد الخشبية
- أبعاد كبيرة، هيكل موحد، الحد الأدنى من التشوه
- التحسينات الوظيفية الممكنة (مثبطات اللهب/مقاومة الرطوبة/مضادة للبكتيريا)
2. الأنواع الأولية للألواح الخشبية الهندسية
2.1 التصنيف حسب المواد الخام والعملية
يكتب |
المواد الخام |
الميزة الهيكلية |
الكثافة (كجم/م⊃3؛) |
الخشب الرقائقي |
القشرة ذات القطع الدوار |
طبقات مغلفة بأرقام فردية |
450-650 |
اللوح الليفي |
ألياف الخشب (المكررة إلى اللب) |
متجانسة، غير الطبقات |
ألواح صلبة> 800 |
يمول 600-800 |
|||
لوح ناعم <450 |
|||
الحبيبي |
رقائق/رقائق الخشب |
سطح ناعم + جزيئات أساسية خشنة |
550-750 |
OSB |
فروع (نسبة الطول إلى العرض> 3) |
الخيوط السطحية موجهة طولياً + النواة متقاطعة التوجه |
600-680 |
بلوكبورد |
شرائح خشب متين + وجوه قشرة |
'ساندويتش' الهيكل الأساسي |
450-550 |
2.2 التصنيف الوظيفي
الألواح الهيكلية (على سبيل المثال، OSB المتوافقة مع ASTM D1037)
الركائز الزخرفية (على سبيل المثال، MDF لطبقات القشرة الخشبية/PVC)
الألواح المتخصصة: مثبطات اللهب (مؤشر الأكسجين >30%)، مقاومة للرطوبة (تورم السُمك <10%)
3. عملية إنتاج الألواح الخشبية الهندسية
البي بي عملية إنتاج

عملية إنتاج OSB
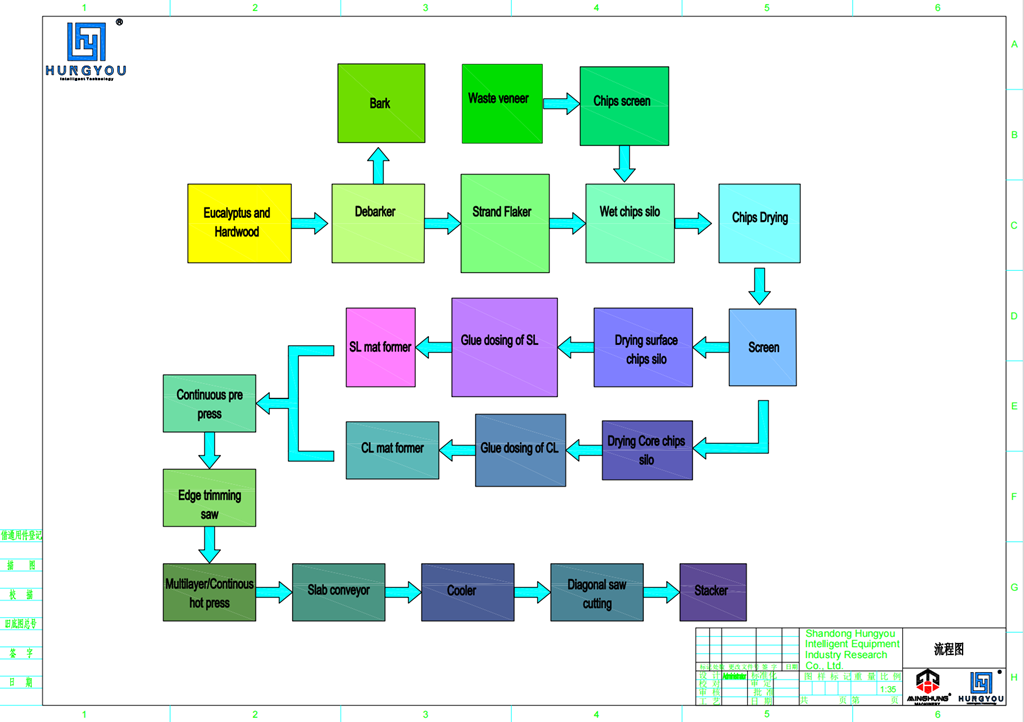
عملية إنتاج MDF

تفاصيل العملية الرئيسية
عملية |
المتطلبات الفنية |
أمثلة على المعدات |
نقاط مراقبة الجودة |
إعداد المواد الخام |
رطوبة الخشب <8% |
طبل التقطيع / التكرير |
معدل حجم الجسيمات المؤهلة> 95% |
مزج لاصق |
تغطية لاصقة> 90% |
الخلاط الدائري |
محتوى الراتنج الصلب: 8-12% |
تشكيل |
انحراف الكثافة <±3% |
محطة تشكيل ميكانيكية/هواء |
تدرج الكثافة الطولية |
الضغط الساخن |
درجة الحرارة: 180-220 درجة مئوية، الضغط: 2-5 ميجا باسكال |
الضغط المسطح المستمر / الضغط المتعدد الفتحات |
وقت المعالجة = السُمك × 1.2 دقيقة/مم |
مرحلة ما بعد المعالجة |
إزالة الصنفرة: 0.2-0.5 ملم/الوجه |
ساندر ذو حزام عريض |
تحمل السُمك: ±0.1 مم |
المقشر
آلة طحن الألياف
مزج الراتنج
آلة تشكيل
آلة الرصف تدفق الهواء
الضغط المسطح المستمر
الصحافة متعددة الفتح
آلة الصنفرة
1. تعريف النظام وضرورته
يعد نظام توجيه الحزام الفولاذي الأوتوماتيكي بالكامل نظامًا فرعيًا أساسيًا للمكابس المستمرة، وهو مصمم لمراقبة الانحرافات الجانبية للأحزمة الفولاذية في الوقت الفعلي وتصحيحها ديناميكيًا أثناء التشغيل، مما يضمن بقاء الحزام ضمن ± 0.5 مم من خط مركز الضغط.
عواقب فشل التوجيه:
تآكل حافة الحزام → ↑ خطر الكسر
انهيار حافة السجادة → ↑ معدل الرفض بنسبة 50%
تجريف الصوانى → ↑ تكاليف إصلاح المعدات بنسبة 30%
2. مكونات النظام الأساسية
عنصر |
وظيفة |
المعلمات التقنية |
أجهزة استشعار الإزاحة عالية الدقة |
الكشف في الوقت الحقيقي عن موضع حافة الحزام (أخذ عينات كل 200 مللي ثانية) |
الدقة: ±0.1 ملم |
أسطوانة التوجيه المؤازرة الهيدروليكية |
يضبط مسار الحزام بشكل جزئي (±30 مم) |
التوجه: 5-10 طن؛ زمن الاستجابة <0.5 ثانية |
جهاز التحكم الذكي PLC |
ينفذ خوارزمية التوجيه (PID + التحكم في التغذية الأمامية)، ويخرج إشارات الصمام الهيدروليكي |
دورة المعالجة: 10 مللي ثانية |
مقياس محاذاة الليزر |
معايرة خط الأساس لخط الوسط الصحفي (مثبت عند التغذية) |
دقة المعايرة: ±0.05 ملم |
النظام الهيدروليكي
PLC لـ MDF PB OSB
3. مبدأ العمل التوجيهي
3.1 تدفق التحكم في الحلقة المغلقة
الخطوة 1: تكتشف مستشعرات الإزاحة عالية الدقة انحراف حافة الحزام الفولاذي (المشار إليه بـ Δx) في الوقت الفعلي بتردد 5 هرتز (يتم أخذ عينات منه كل 200 مللي ثانية).
الخطوة 2: تقوم وحدة التحكم PLC بمعالجة بيانات Δx وحساب التصحيح Δy عبر خوارزمية PID:
Δy=KpΔx+Kd⋅d(Δx)/dt
(Kp: الربح النسبي؛ Kd: الربح المشتق؛ d(Δx)/dt: معدل تغير الانحراف)
الخطوة 3: يقوم PLC بإخراج إشارات التحكم إلى نظام المؤازرة الهيدروليكي، مما يدفع أسطوانة التوجيه إلى التحرك بشكل جانبي بمقدار Δy (دقة تحديد الموضع ±0.1 مم).
الخطوة 4: تقوم أسطوانة التوجيه بدفع الحزام مرة أخرى إلى خط الوسط (دقة الهدف ±0.5 مم).
الخطوة 5: تقوم المستشعرات بإعادة اكتشاف الانحراف، وبدء الدورة التالية (وقت الاستجابة الديناميكي <0.5 ثانية).
3.2 استراتيجيات التعويض الديناميكي
- تعويض التغذية الأمامية للسرعة: يتنبأ بانجراف الحزام بالقصور الذاتي أثناء تسارع الخط (على سبيل المثال، V↑10% → بكرة الإمالة المسبقة 2°)
- تعويض التشوه الحراري: تصحيح إزاحات التمدد تلقائيًا بناءً على التدرج الحراري (المدخل 230 درجة مئوية → المخرج 180 درجة مئوية)
- التكيف مع الحمل: يضبط حساسية التوجيه أثناء تغييرات العرض (على سبيل المثال، 1220 مم → 2440 مم)
4. المزايا التقنية
التوجيه اليدوي |
نظام التوجيه التلقائي |
فوائد |
±5 ملم |
± 0.5 ملم |
3 × عمر أطول للحزام |
> 5ث |
<0.5 ثانية |
انخفاض بنسبة 90% في انهيار الحصيرة |
2 مرات / التحول |
صفر |
توفير العمالة السنوي: ¥150,000 |
التغير > 15% |
التغير <5% |
معدل المؤهل: 99.5% |
MINGHUNG OSB&MDF Machinery Equipment Manufacture Co., Ltd. تقع في المنطقة الصناعية Xiaogezhuang، مدينة Yitang، منطقة Lanshan، مدينة Linyi.
توفر شركة MINGHUNG مجموعة كاملة من تصميم العمليات والتصميم والتصنيع الكهربائي، ويمكننا توفير حلول المصنع الكاملة الشاملة لعملاء الألواح الخشبية. تشتمل سلسلة منتجات MINGHUNG على اللوح الليفي متوسط الكثافة (MDF)، واللوح الليفي عالي الكثافة (HDF)، واللوح الحبيبي (PB)، واللوح المجدول الموجه (OSB)، وخط إنتاج الضغط الحراري متعدد الطبقات للألواح الحبيبية فائقة القوة (LSB)، وآلة الصنفرة ذات النطاق العريض ذات السمك الثابت على الوجهين، ومنشار القياس، وآلة الرصف الميكانيكية، وآلة رصف تدفق الهواء، ومجفف القنوات، والشاشة الفائقة، ونظام ما بعد المعالجة، ونظام تبريد الألواح الاصطناعية، وآلة الخراطة، والمكدس، وعربة التخزين والنقل. إلخ. بالنسبة لمعدات الألواح الاصطناعية المستخدمة بشكل رئيسي في الألواح الحبيبية، والألواح الليفية متوسطة الكثافة، وألواح الجدائل الموجهة، وآلات الخشب الرقائقي متعدد الطبقات.


✅ قم بتحويل إنتاجك الآن!
اطلب عرض الأسعار المخصص والاقتراح الفني الخاص بك:
اتصل +86 18769900191 ، +86 15805496117 ، +86 18954906501 أو 【الدردشة المباشرة】
احصل على خطة ترقية الإنتاجية خلال 24 ساعة


