


MH-ЖЭО
MINGHUNG
ДСП
ДВҚ
OSB
1. D анықтамасы
Инженерлік ағаш панельдер - механикалық бөлу, кептіру, желімдеу, қалыптау және ыстық престеу сияқты процестер арқылы ағаштан немесе ағаш емес өсімдік талшықтарынан жасалған композиттік тақта өнімдері.
Негізгі артықшылықтар:
- Ағаш ресурстарының тапшылығын жеңілдете отырып, қатты ағашты ауыстырыңыз
- Үлкен өлшемдер, біркелкі құрылым, минималды деформация
- Функционалды жақсартулар мүмкін (жалынға төзімді/ылғалға төзімді/бактерияға қарсы)
2. Инженерлік ағаш панельдердің негізгі түрлері
2.1 Шикізат және процесс бойынша классификация
Түр |
Шикізат |
Құрылымдық ерекшелігі |
Тығыздығы (кг/м³) |
Фанер |
Айналмалы кесілген шпондар |
Тақ санды көлденең ламинацияланған қабаттар |
450-650 |
ДВҚ |
Ағаш талшықтары (целлюлозаға дейін тазартылған) |
Біртекті, қабатсыз |
Қатты тақта >800 |
MDF 600-800 |
|||
Жұмсақ тақта <450 |
|||
ДСП |
Ағаш үлпектері/жоңқалары |
Жіңішке бет + ірі ядро бөлшектері |
550-750 |
OSB |
Жіптер (ұзындық-ені қатынасы >3) |
Беттік жіптер бойлық бағытталған + Айқас бағытталған өзек |
600-680 |
Блоктау тақтасы |
Қатты ағаш жолақтар + шпон беттері |
'Сэндвич' негізгі құрылымы |
450-550 |
2.2 Функционалдық классификация
Құрылымдық панельдер (мысалы, ASTM D1037 стандартына сәйкес OSB стандарты)
Сәндік субстраттар (мысалы, ПВХ/ағаш шпон қабаттары үшін MDF)
Арнайы панельдер: отқа төзімді (оттегі индексі >30%), ылғалға төзімді (қалыңдығы ісіну <10%)
3. Инженерлік ағаш панельдерді өндіру процесі
PB өндіру процесі

OSB өндіру процесі
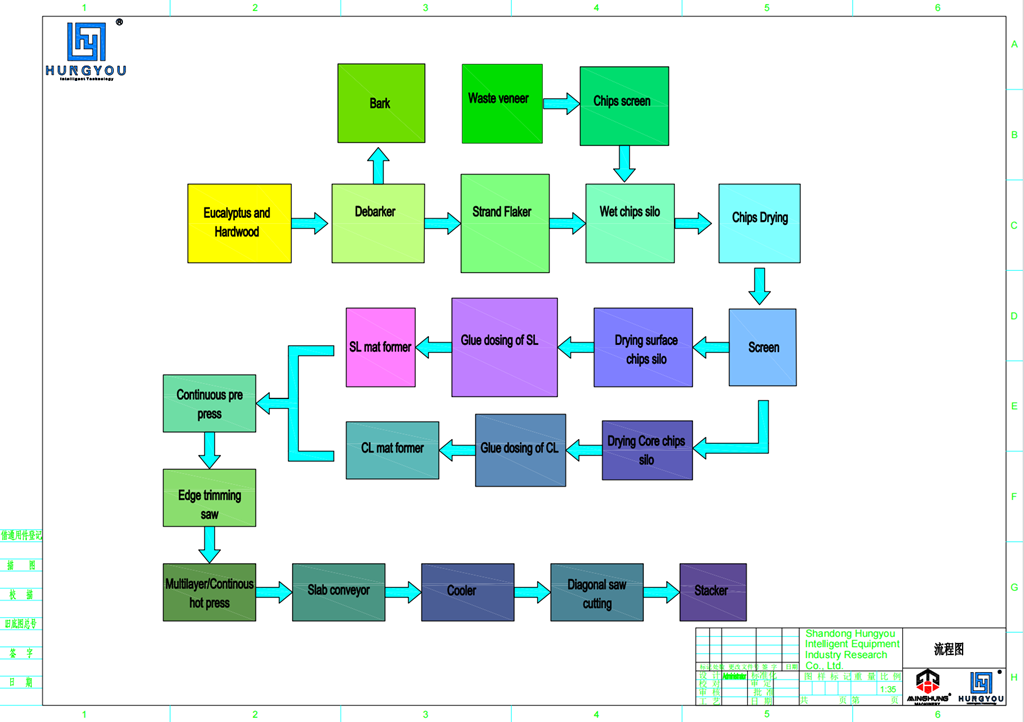
MDF өндіру процесі

Негізгі процесс мәліметтері
Процесс |
Техникалық талаптар |
Жабдық мысалдары |
Сапаны бақылау нүктелері |
Шикізат дайындау |
Ағаш ылғалдылығы <8% |
Барабанды ұсақтағыш / тазартқыш |
Бөлшек өлшемінің біліктілігі >95% |
Жабысқақ араластыру |
Желіммен қамту >90% |
Сақиналық блендер |
Қатты шайырдың мөлшері: 8-12% |
Қалыптастыру |
Тығыздықтың ауытқуы <±3% |
Механикалық/ауа қалыптастыру станциясы |
Бойлық тығыздық градиенті |
Ыстық басу |
Температура: 180-220℃, қысым: 2-5МПа |
Үздіксіз жалпақ басу / Көп ашылатын пресс |
Кебу уақыты = қалыңдығы × 1,2 мин/мм |
Пост-өңдеу |
Тегістеуді кетіру: 0,2-0,5 мм/бет |
Кең белдікті тегістеуіш |
Қалыңдығы төзімділік: ±0,1мм |
қабыршақ
талшықты ұнтақтау машинасы
шайыр араластыру
қалыптау машинасы
ауа ағынын төсеу машинасы
Үздіксіз тегіс басу
Көп ашылатын пресс
тегістеу машинасы
1. Жүйенің анықтамасы және қажеттілігі
Толық автоматты болат белбеу рульдік жүйесі нақты уақытта бақылауға және жұмыс кезінде белдіктің пресс ортаңғы сызығынан ±0,5 мм шегінде болуын қамтамасыз ете отырып, болат белдіктердің бүйірлік ауытқуларын динамикалық түрде түзетуге арналған үздіксіз престердің негізгі ішкі жүйесі болып табылады.
Рульдік басқарудың бұзылуының салдары:
Белдік жиегінің тозуы → ↑ Сыну қаупі
Төсемелі жиектердің құлауы → ↑ Бас тарту жылдамдығы 50%
Білікшелерді қырып алу → ↑ Жабдықты жөндеу құны 30%-ға
2. Жүйенің негізгі компоненттері
Құрамдас |
Функция |
Техникалық параметрлер |
Жоғары дәлдіктегі орын ауыстыру сенсорлары |
Белдік жиегінің орнын нақты уақытта анықтау (әр 200 мс сынама алу) |
Дәлдік: ±0,1мм |
Гидравликалық серво рульдік ролик |
Белдік жолын бүйір жағынан микро реттейді (±30мм инсульт) |
Тарту: 5-10 тонна; Жауап беру уақыты <0,5 с |
PLC интеллектуалды контроллері |
Рульдік алгоритмді орындайды (PID + алға қарай басқару), гидравликалық клапан сигналдарын шығарады |
Өңдеу циклі: 10 мс |
Лазерлік туралау көрсеткіші |
Баспа сызығының негізгі сызығын калибрлейді (енгізуде орнатылған) |
Калибрлеу дәлдігі: ±0,05 мм |
Гидравликалық жүйе
MDF PB OSB үшін PLC
3. Рульді басқару принципі
3.1 Жабық циклды басқару ағыны
1-қадам: Жоғары дәлдіктегі орын ауыстыру сенсорлары болат белдік жиегінің ауытқуын (Δx ретінде белгіленеді) нақты уақыт режимінде 5 Гц жиілікте анықтайды (әр 200 мс сынама алынады).
2-қадам: PLC контроллері Δx деректерін өңдейді және PID алгоритмі арқылы Δy түзетуін есептейді:
Δy=KpΔx+Kd⋅d(Δx)/dt
(Kp: пропорционалды пайда; Kd: туынды пайда; d(Δx)/dt: ауытқудың өзгеру жылдамдығы)
3-қадам: PLC басқару сигналдарын гидравликалық сервожүйеге шығарады, рульдік шығыршықты Δy (орналасу дәлдігі ±0,1 мм) бүйірінен жылжытады.
4-қадам: Рульдік ролик белдікті орталық сызыққа кері итереді (нысана дәлдігі ±0,5 мм).
5-қадам: Датчиктер келесі циклді (динамикалық жауап беру уақыты <0,5 секунд) бастап, ауытқуды қайта анықтайды.
3.2 Динамикалық өтемақы стратегиялары
- Жылдамдықты алға беру өтемі: желі үдеуі кезінде инерциялық белдік ауытқуын болжайды (мысалы, V↑10% → алдын ала еңкейту шығыршығы 2°)
- Жылулық деформацияның орнын толтыру: жылу градиентіне негізделген кеңейту ауытқуларын автоматты түрде түзетеді (кіріс 230℃ → шығыс 180℃)
- Жүктемеге бейімделу: ені өзгерту кезінде рульдік сезімталдықты реттейді (мысалы, 1220 мм → 2440 мм)
4. Техникалық артықшылықтар
Қолмен басқару |
Автоматты басқару жүйесі |
Артықшылықтары |
±5мм |
±0,5 мм |
3 × белдіктің қызмет ету мерзімі ұзағырақ |
>5с |
<0,5 с |
Матаның құлауын 90% азайту |
2 рет/ауысым |
Нөл |
Жылдық еңбек үнемдеу: ¥150 000 |
Вариация >15% |
Вариация <5% |
Біліктілік деңгейі: 99,5% |
MINGHUNG OSB&MDF Machinery Equipment Manufacture Co., Ltd. Линьи қаласы, Ланьшань ауданы, Итан Таун, Сяогжежуан өнеркәсіптік аймағында орналасқан.
MINGHUNG компаниясы технологиялық дизайнның, электрлік дизайнның және өндірістің толық жиынтығын ұсынады, біз ағаштан жасалған панельді тұтынушылар үшін бір реттік толық зауыттық шешімдерді ұсына аламыз. MINGHUNG өнімдерінің сериясына орташа тығыздықтағы ДВП (MDF), жоғары тығыздықтағы ДВП (HDF), ДСП (ПБ), бағдарланған талшық тақтасы (OSB), венирленген өте күшті бөлшектердің тақтасы (LSB) көп қабатты жылу прессті өндіру желісі, екі жақты бекітілген қалыңдықтағы кең жолақты тегістеу машинасы, калибрлі аралау, ауа ағынды кептіргіш машина, механикалық төсеу машинасы кіреді. кейінгі өңдеу жүйесі жасанды панельді салқындату жүйесі, токарлық станок, жинақтаушы, сақтау және тасымалдау арбасы. т.б. Жасанды панельдік жабдық үшін негізінен ДСП, орташа тығыздықтағы ДВП, бағдарланған тақталар, көпқабатты фанера машиналарымен айналысады.


✅ Өндірісіңізді дәл қазір өзгертіңіз!
Өзіңіздің жеке баға ұсынысыңызды және техникалық ұсынысыңызды сұраңыз:
+86 18769900191 , +86 15805496117 , +86 18954906501 немесе 【Тікелей чат】 телефондарына қоңырау шалыңыз.
24 сағат ішінде өнімділікті арттыру жоспарын алыңыз


