


MH-CHP
MINGHUNG
Drevotrieska
Drevovláknitá doska
OSB dosky
1. D definícia
Drevené panely sú kompozitné doskové produkty vyrobené z dreva alebo nedrevených rastlinných vlákien procesmi vrátane mechanického oddeľovania, sušenia, nanášania lepidla, tvarovania a lisovania za tepla.
Hlavné výhody:
- Náhrada masívneho dreva, čím sa zmierni nedostatok zdrojov dreva
- Veľké rozmery, jednotná štruktúra, minimálna deformácia
- Možné funkčné vylepšenia (spomaľujúce horenie/odolné voči vlhkosti/antibakteriálne)
2. Primárne typy panelov z upraveného dreva
2.1 Klasifikácia podľa surovín a procesov
Typ |
Surovina |
Štrukturálna vlastnosť |
Hustota (kg/m³) |
Preglejka |
Rotačne rezané dyhy |
Nepárne krížovo laminované vrstvy |
450-650 |
Drevovláknitá doska |
Drevené vlákna (rafinované na buničinu) |
Homogénne, nevrstvené |
Sololit >800 |
MDF 600-800 |
|||
Softboard <450 |
|||
Drevotrieska |
Drevené lupienky/štiepky |
Jemný povrch + hrubé častice jadra |
550-750 |
OSB dosky |
Pramene (pomer dĺžky a šírky > 3) |
Povrchové vlákna pozdĺžne orientované + krížovo orientované jadro |
600-680 |
Latovka |
Lišty z masívneho dreva + líce dyhy |
Štruktúra jadra 'Sendvič'. |
450-550 |
2.2 Funkčná klasifikácia
Konštrukčné panely (napr. OSB v súlade s ASTM D1037)
Dekoratívne podklady (napr. MDF na prekrytie PVC/drevenou dyhou)
Špeciálne panely: Nehorľavé (index kyslíka >30%), odolné voči vlhkosti (hrúbka napučiavania <10%)
3. Proces výroby konštruovaných drevených panelov
PB Proces výroby

Proces výroby OSB dosiek
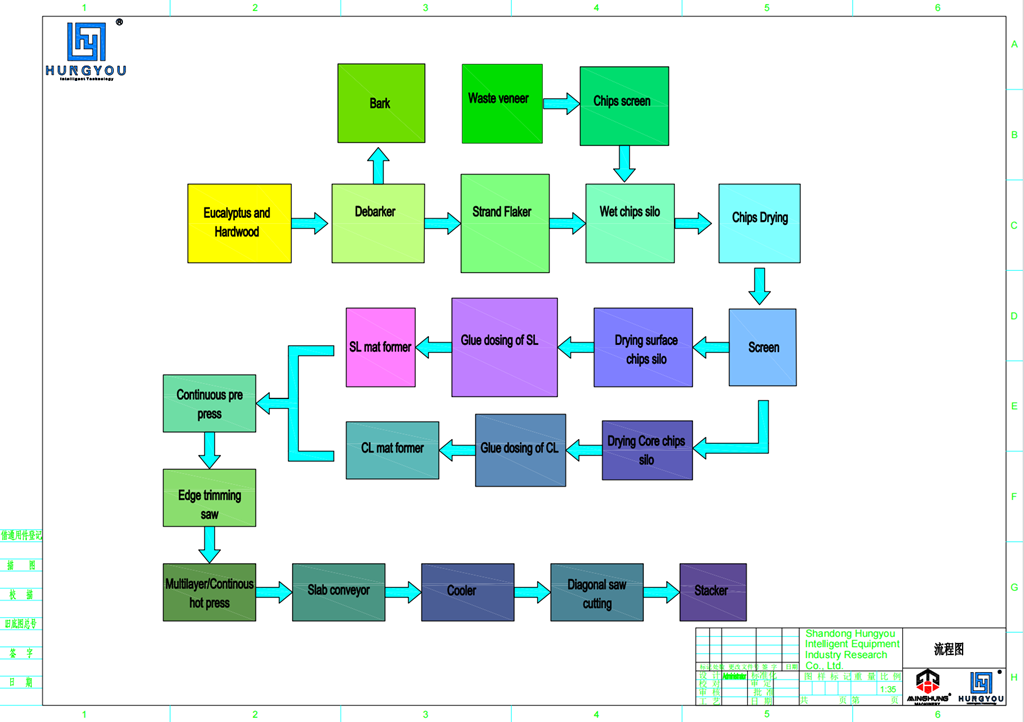
Proces výroby MDF

Podrobnosti o kľúčovom procese
Proces |
Technické požiadavky |
Príklady vybavenia |
Body kontroly kvality |
Príprava surovín |
Vlhkosť dreva <8% |
Bubnový štiepkovač / rafinér |
Kvalifikovaná veľkosť častíc > 95 % |
Miešanie lepidiel |
Pokrytie lepidlom > 90 % |
Prstencový mixér |
Obsah pevnej živice: 8-12% |
Formovanie |
Odchýlka hustoty <±3 % |
Mechanická/vzduchová tvarovacia stanica |
Pozdĺžny gradient hustoty |
Lisovanie za horúca |
Teplota: 180-220℃, Tlak: 2-5MPa |
Kontinuálny plochý lis / lis s viacnásobným otváraním |
Čas vytvrdzovania = hrúbka × 1,2 min/mm |
Post-processing |
Úber brúsenia: 0,2-0,5 mm/čel |
Širokopásová brúska |
Tolerancia hrúbky: ±0,1 mm |
vločkovač
stroj na brúsenie vlákien
miešanie živice
tvárniacom stroji
stroj na dlažbu na prúdenie vzduchu
Kontinuálny plochý lis
Viacotvárací lis
brúsny stroj
1. Definícia a nevyhnutnosť systému
Plne automatický systém riadenia oceľového pásu je základným podsystémom kontinuálnych lisov, ktorý je navrhnutý tak, aby v reálnom čase monitoroval a dynamicky korigoval bočné odchýlky oceľových pásov počas prevádzky, pričom zaisťuje, že pás zostane v rozmedzí ±0,5 mm od stredovej čiary lisu.
Dôsledky zlyhania riadenia:
Opotrebenie hrán remeňa → ↑ Riziko prasknutia
Zrútenie okraja rohože → ↑ Miera odmietnutia o 50 %
Škrabanie dosky → ↑ Náklady na opravu zariadenia o 30 %
2. Komponenty základného systému
Komponent |
Funkcia |
Technické parametre |
Vysoko presné snímače posunu |
Detekcia polohy okraja pásu v reálnom čase (vzorkovanie každých 200 ms) |
Presnosť: ± 0,1 mm |
Hydraulický valec servoriadenia |
Mikro-nastavuje dráhu pásu bočne (zdvih ± 30 mm) |
Ťah: 5-10 ton; Čas odozvy <0,5s |
Inteligentný radič PLC |
Vykonáva algoritmus riadenia (PID + dopredné riadenie), vydáva signály hydraulického ventilu |
Cyklus spracovania: 10 ms |
Laserové meradlo zarovnania |
Kalibruje základnú čiaru stredovej čiary lisu (inštalovaná na prívode) |
Presnosť kalibrácie: ±0,05 mm |
Hydraulický systém
PLC pre MDF PB OSB
3. Princíp činnosti riadenia
3.1 Riadiaci tok v uzavretej slučke
Krok 1: Vysoko presné snímače posunu detegujú odchýlku okraja oceľového pásu (označenú ako Δx) v reálnom čase pri frekvencii 5 Hz (vzorkované každých 200 ms).
Krok 2: Riadiaca jednotka PLC spracuje údaje Δx a vypočíta korekciu Δy pomocou algoritmu PID:
Δy=KpΔx+Kd⋅d(Δx)/dt
(Kp: proporcionálny zisk; Kd: derivačný zisk; d(Δx)/dt: rýchlosť zmeny odchýlky)
Krok 3: PLC vysiela riadiace signály do hydraulického servosystému, čím poháňa valec riadenia tak, aby sa pohyboval do strany o Δy (presnosť polohovania ±0,1 mm).
Krok 4: Riadiaci valček tlačí pás späť do stredovej čiary (presnosť cieľa ±0,5 mm).
Krok 5: Senzory znovu zistia odchýlku a spustia ďalší cyklus (čas dynamickej odozvy < 0,5 sekundy).
3.2 Dynamické kompenzačné stratégie
- Kompenzácia doprednej rýchlosti: Predpovedá zotrvačný posun pásu počas zrýchlenia linky (napr. V↑10% → predklonenie valca 2°)
- Kompenzácia tepelnej deformácie: Automaticky opravuje odchýlky expanzie na základe teplotného gradientu (vstup 230 °C → výstup 180 °C)
- Prispôsobenie záťaže: Nastavuje citlivosť riadenia pri zmenách šírky (napr. 1220 mm → 2440 mm)
4. Technické výhody
Manuálne riadenie |
Systém automatického riadenia |
Výhody |
± 5 mm |
± 0,5 mm |
3× dlhšia životnosť remeňa |
> 5 s |
<0,5 s |
90% zníženie kolapsu rohože |
2 krát/zmena |
nula |
Ročná úspora práce: 150 000 jenov |
Variácia > 15 % |
Variácia <5 % |
Miera kvalifikácie: 99,5 % |
MINGHUNG OSB & MDF Machinery Equipment Manufacture Co, Ltd Nachádza sa v priemyselnej zóne Xiaogezhuang, mesto Yitang, okres Lanshan, mesto Linyi.
Spoločnosť MINGHUNG poskytuje kompletný súbor procesného dizajnu, elektrického dizajnu a výroby, môžeme poskytnúť kompletné továrenské riešenia pre zákazníkov na báze dreva. Produktový rad MINGHUNG zahŕňa drevovláknité dosky strednej hustoty (MDF), drevovláknité dosky s vysokou hustotou (HDF), drevotrieskové dosky (PB), dosky s orientovanými trieskami (OSB), dyhované super pevné drevotrieskové dosky (LSB) viacvrstvová tepelná lisovacia linka, obojstranná širokopásmová brúska s pevnou hrúbkou, meracia píla, mechanická dlažba, stroj na dlažbu s prietokom vzduchu, sušička kanálov, systém na skladovanie a prepravný systém, otočný systém na skladovanie, postprocesor vozík. atď. Pre zariadenia z umelých panelov, ktoré sa používajú najmä v oblasti drevotrieskových dosiek, drevovláknitých dosiek strednej hustoty, dosiek s orientovanými trieskami, viacvrstvových preglejkových strojov.


✅ Transformujte svoju produkciu už teraz!
Vyžiadajte si vašu prispôsobenú cenovú ponuku a technický návrh:
Zavolajte na +86 18769900191 , +86 15805496117 , +86 18954906501 alebo 【Chat naživo】
Získajte plán aktualizácie produktivity do 24 hodín


