


MH-CHP
مينغهونغ
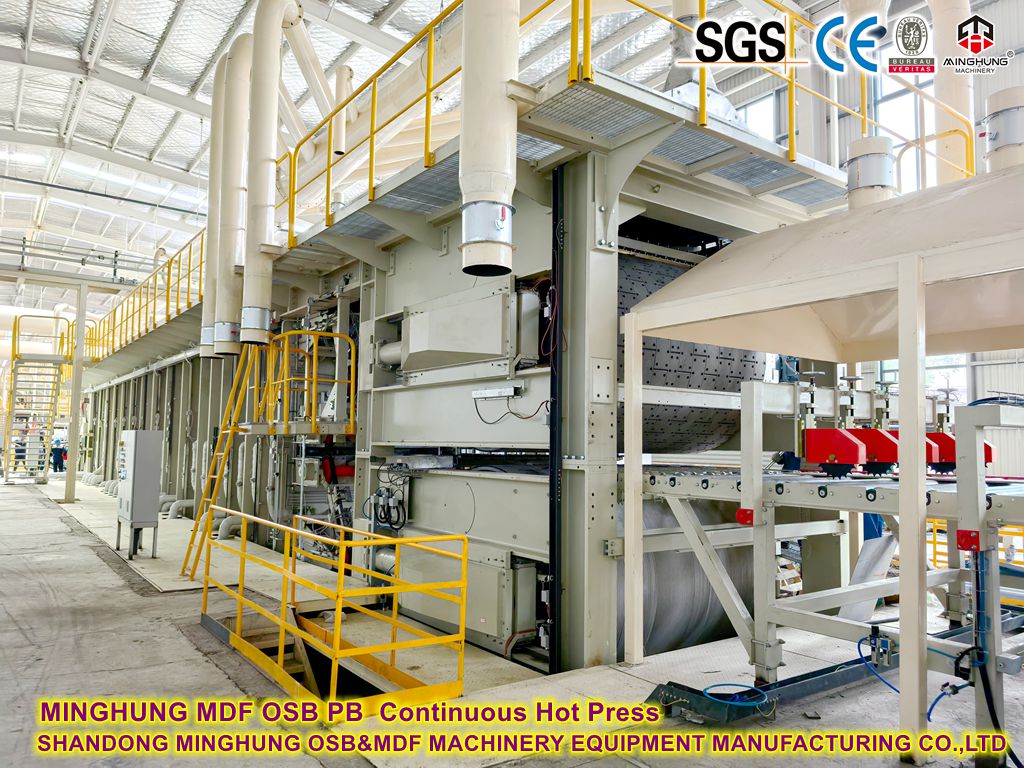
1. الصحافة المسطحة المستمرة مقابل الصحافة النهارية المتعددة
ميزة |
الصحافة المسطحة المستمرة |
الصحافة متعددة النهار |
مبدأ العمل |
تعمل الأحزمة الفولاذية على ضغط الحصيرة بشكل مستمر من خلال المناطق الساخنة |
دفعة الضغط مع التحميل / التفريغ المتقطع |
سرعة الإنتاج |
60-120 م/دقيقة |
وقت الدورة: 8-12 دقيقة/طبقة |
توحيد السماكة |
الانحراف ± ± 0.1 مم؛ كثافة متسقة |
الانحراف ± 0.3 مم؛ كثافة الحافة السفلية |
استهلاك الطاقة |
توفير الطاقة بنسبة 30% (استرداد الحرارة + التشغيل المستمر) |
ارتفاع فقدان الطاقة البدء والتوقف |
مقياس مناسب |
≥200,000 م³/سنة |
50,000-150,000 م³/السنة |
2. المكونات الأساسية للصحافة المستمرة
2.1 نظام الحزام الصلب
أحزمة مزدوجة: أحزمة فولاذية من سبائك 1.2-1.8 مم (مقاومة 300 درجة مئوية)، سطح مزخرف بالليزر لقبضة الألياف.
الشد: شد تلقائي هيدروليكي (15-25 كيلو نيوتن/م) لمنع سوء المحاذاة.
نظام التتبع: تقوم أجهزة استشعار الأشعة تحت الحمراء بتشغيل التصحيح الهيدروليكي إذا كان الانحراف أكبر من 2 مم.
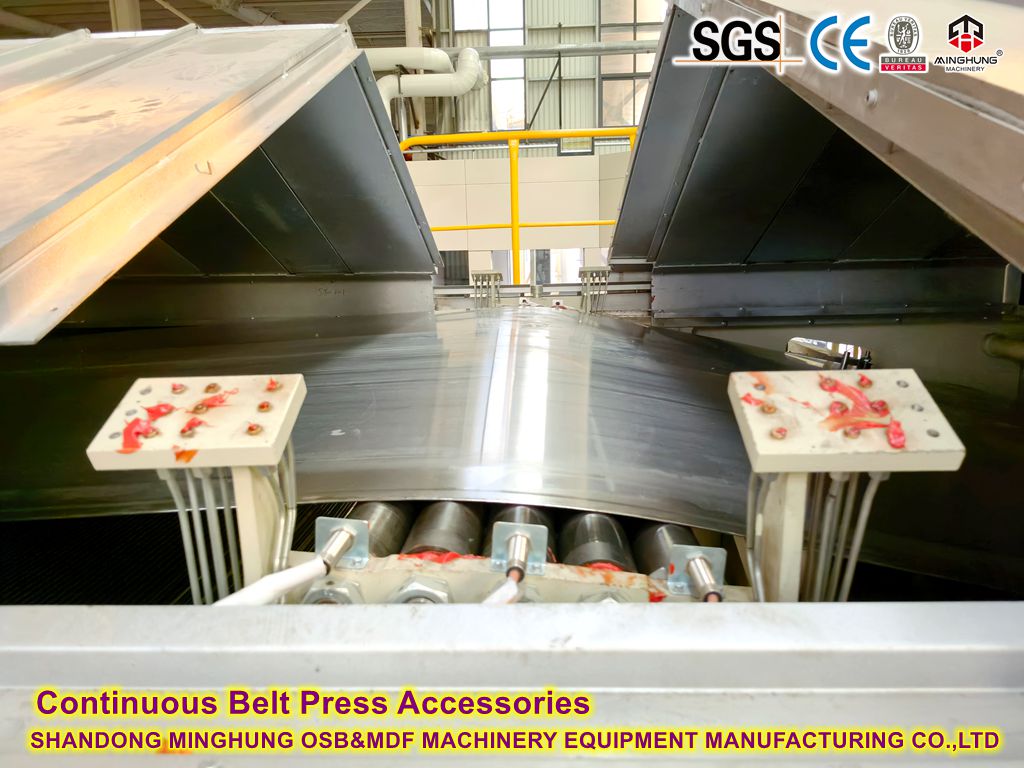

2.2 وحدات تسخين الصوانى
التحكم في المناطق: 30-60 منطقة مستقلة مع ضغط/درجة حرارة فردية.
ملف الضغط:
منطقة الضغط العالي (الدخول): 3.5-5.0 ميجا باسكال (الضغط السريع).
منطقة الضغط المتوسط: 1.5-2.5 ميجا باسكال (معالجة لاصقة).
منطقة الضغط المنخفض (الخروج): 0.5-1.0 ميجا باسكال (تخفيف الضغط).
التدرج في درجة الحرارة: 140-160 درجة مئوية (دخول) → 100-120 درجة مئوية (خروج).
2.3 نظام استعادة الحرارة
الوسط الحراري: زيت حراري (280 درجة مئوية كحد أقصى) أو بخار (1.6-2.5 ميجا باسكال).
كفاءة الطاقة:
استعادة حرارة العادم (الألياف التي تجف مسبقًا).
قنوات تدفق حلزونية (تبادل حراري أعلى بنسبة 30%).
3. معلمات العملية الرئيسية

الآلات الرئيسية

آلة صنع الحصيرة

آلة الضغط المسبق

الضغط الساخن المستمر لـ MDF

ماكينة تشذيب وتقطيع الحواف
الضوابط الحرجة:
1. توحيد التشكيل: انحراف تشكيل الهواء <±5%.
2. درجة الحرارة:
لاصق UF: 140-150 درجة مئوية | MDI: 110-130 درجة مئوية (يمنع المعالجة المسبقة).
3. اضغط على الوقت:
4-6 ثواني/سمك مم (على سبيل المثال، لوحة 18 مم تتطلب طول ضغط ≈90 م).
4. المزايا التقنية
تحسين الجودة:
القضاء على 'تأثير الحافة' (كثافة الحافة للمطابع التقليدية أقل بنسبة 20%)؛
إطلاق المزيد من الفورمالديهايد الموحد (معدل امتثال CARB P2 هو 100%).
تحسين التكلفة:
تقليل كمية الصنفرة (يبلغ الحد المسموح به للصنفرة 0.1-0.2 مم فقط مقابل 0.5 مم للآلات متعددة الطبقات)؛
توفير 60% من العمالة (التحكم الآلي بالكامل).
أنواع المواد اللاصقة الخالية من الفورمالديهايد
نوع اللاصق |
التكوين الأساسي |
صفات |
لاصق MDI |
ايزوسيانات البوليمر |
صفر فورمالديهايد، مقاومة فائقة للماء، قوة ربط عالية؛ تكلفة أعلى، ويتطلب معدات متخصصة. |
لاصق بروتين الصويا |
البروتين النباتي المعدل |
مادة متجددة ذات أساس حيوي؛ يتطلب التحكم الدقيق في العملية، ويتطلب تعزيز مقاومة العفن الفطري. |
لاصق اللجنين |
المستخرجة من مخلفات اللب |
استغلال النفايات الصديقة للبيئة؛ يتطلب تعديل الأداء. |
لاصق PVA المعدل |
كحول بولي فينيل + رابط متقاطع |
سمية منخفضة. يجب استخدام روابط متشابكة خالية من الفورمالديهايد (مثل حمض الستريك). |
1. مراحل شهادة CARB
الطبقة القياسية |
حد الفورمالديهايد |
المنتجات المطبقة |
كارب P1 |
.080.08 جزء في المليون |
الألواح الداخلية العامة (تم التنفيذ 2009). |
كارب P2 |
.050.05 جزء في المليون |
منتجات خاضعة للرقابة الصارمة (ترقية 2010). |
أوليف |
.010.01 جزء في المليون |
انبعاثات منخفضة للغاية (بالقرب من مستويات الخشب الطبيعي). |
ناف |
غير قابل للاكتشاف |
لا يوجد الفورمالديهايد المضافة (أعلى شهادة). |
2. متطلبات الشهادة
إمكانية تتبع سلسلة التوريد: الإشراف الكامل من موردي المواد اللاصقة إلى الشركات المصنعة للألواح.
الاختبار ربع السنوي: التحقق من مختبر طرف ثالث (طريقة الغرفة الكبيرة ASTM E1333 أو D6007).
سجلات الإنتاج: نسب اللصق، معلمات الضغط، سجلات التخزين.
1. تحضير الألياف
محتوى الرطوبة: 8-10% (الزائدة تسبب تقرحات، والنقص يقلل من قوة الرابطة).
مورفولوجيا الألياف: نسبة العرض إلى الارتفاع> 20 (تجنب الغرامات المفرطة).
2. تطبيق لاصق
استخدام أجهزة MDI: 4-6% (مقابل 8-12% للمواد اللاصقة المصنوعة من اليوريا فورمالدهايد).
معززات الالتصاق الحيوي: مثل النانوسليلوز (يحسن مقاومة الماء).
3. مرحلة ما بعد المعالجة
التكييف: 24-48 ساعة عند 25 درجة مئوية/60% رطوبة نسبية للتخلص من التوتر الداخلي.
ختم الحافة: إغلاق فوري بعد القطع لمنع تشوه الرطوبة.

واتساب: +86 18769900191 +86 15589105786 +86 18954906501
البريد الإلكتروني: osbmdfmachinery@gmail.com


