


МЗ-ТЕЦ
MINGHUNG
ПДЧ
Фазер
OSB
1. D дефиниция
Проектираните дървени панели са композитни плоскости, произведени от дървесни или недървесни растителни влакна чрез процеси, включващи механично разделяне, сушене, нанасяне на лепило, формоване и горещо пресоване.
Основни предимства:
- Заместител на масивна дървесина, облекчаване на недостига на дървен материал
- Големи размери, еднаква структура, минимална деформация
- Възможни функционални подобрения (забавящи горенето/влагоустойчиви/антибактериални)
2. Основни видове инженерни дървени панели
2.1 Класификация по суровина и процес
Тип |
Суровина |
Структурна характеристика |
Плътност (kg/m³) |
Шперплат |
Ротационни фасети |
Напречно ламинирани слоеве с нечетни номера |
450-650 |
Фазер |
Дървесни влакна (рафинирани до целулоза) |
Хомогенна, неслоеста |
Хартон >800 |
MDF 600-800 |
|||
Софтборд <450 |
|||
ПДЧ |
Дървесни люспи/стърготини |
Фина повърхност + груби сърцевини |
550-750 |
OSB |
Нишки (съотношение дължина-широчина >3) |
Повърхностни нишки, надлъжно ориентирани + напречно ориентирано ядро |
600-680 |
Блокборд |
Лайсни от масивно дърво + лица от фурнир |
'Сандвич' основна структура |
450-550 |
2.2 Функционална класификация
Структурни панели (напр. OSB, съвместими с ASTM D1037)
Декоративни основи (напр. MDF за PVC/дървен фурнир)
Специални панели: забавящи горенето (кислороден индекс >30%), устойчиви на влага (набъбване на дебелината <10%)
3. Процес на производство на инженерни дървени панели
PB производствен процес

OSB производствен процес
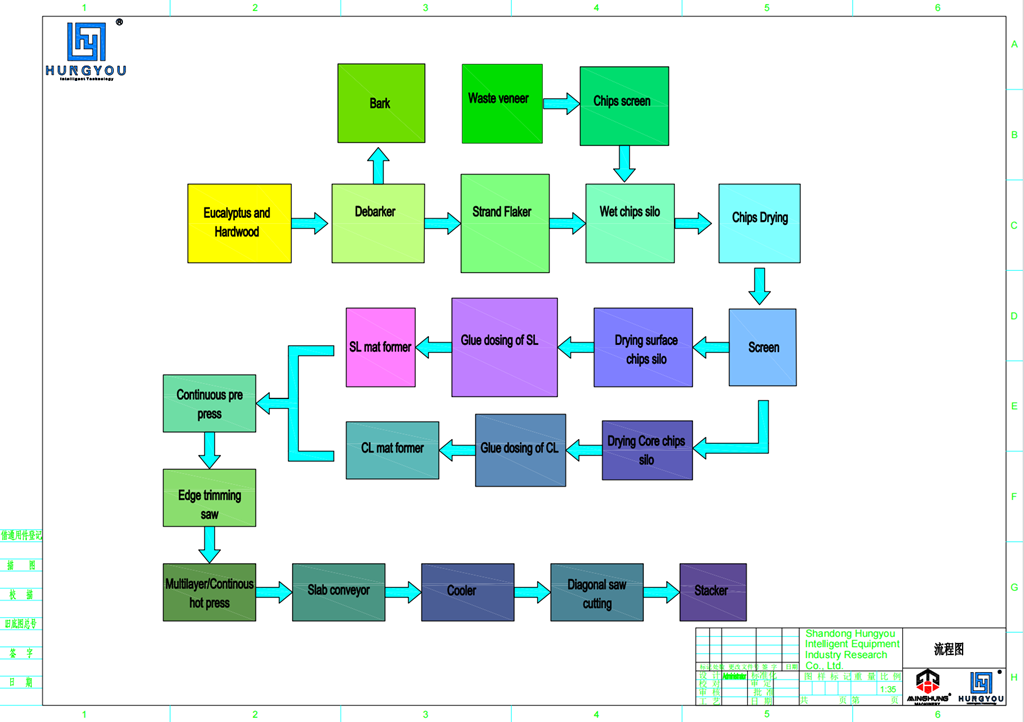
Процес на производство на MDF

Ключови подробности за процеса
Процес |
Технически изисквания |
Примери за оборудване |
Точки за контрол на качеството |
Подготовка на суровини |
Влажност на дървото <8% |
Барабанна дробилка / рафинер |
Квалифициран размер на частиците >95% |
Смесване на лепило |
Покритие на лепилото >90% |
Ринг блендер |
Съдържание на твърда смола: 8-12% |
Формиране |
Отклонение на плътността <±3% |
Станция за механично/въздушно формиране |
Надлъжен градиент на плътност |
Горещо пресоване |
Температура: 180-220 ℃, Налягане: 2-5MPa |
Непрекъснато плоско натискане / преса с много отваряне |
Време на втвърдяване = дебелина × 1,2 min/mm |
Постобработка |
Отстраняване на шлайфане: 0,2-0,5 mm/лице |
Шмиргел с широка лента |
Толеранс на дебелината: ±0.1mm |
флейкър
машина за смилане на влакна
смесване на смола
машина за формоване
машина за настилка с въздушен поток
Непрекъсната плоска преса
Преса за много отваряне
шлифовъчна машина
1. Определение на системата и необходимост
Напълно автоматичната система за управление на стоманени ленти е основна подсистема от непрекъснати преси, проектирана да наблюдава в реално време и динамично коригира страничните отклонения на стоманените ремъци по време на работа, като гарантира, че лентата остава в рамките на ±0,5 mm от централната линия на пресата.
Последици от повреда на кормилното управление:
Износване на ръба на колана → ↑ Риск от счупване
Сгъване на ръба на постелката → ↑ Процент на отхвърляне с 50%
Остъргване на плоча → ↑ Разходи за ремонт на оборудване с 30%
2. Основни системни компоненти
Компонент |
функция |
Технически параметри |
Високопрецизни сензори за преместване |
Откриване в реално време на позицията на ръба на колана (вземане на проби на всеки 200 ms) |
Точност: ±0.1mm |
Хидравлична серво кормилна ролка |
Микрорегулира пътя на колана странично (±30 mm ход) |
Тяга: 5-10 тона; Време за реакция <0.5s |
PLC интелигентен контролер |
Изпълнява алгоритъм за кормилно управление (PID + управление с напредване), извежда сигнали от хидравличен клапан |
Цикъл на обработка: 10ms |
Лазерен уред за подравняване |
Калибрира централната линия на пресата (монтирана при подаване) |
Точност на калибриране: ±0.05mm |
Хидравлична система
PLC за MDF PB OSB
3. Принцип на работа на кормилното управление
3.1 Контролен поток в затворен контур
Стъпка 1: Високопрецизни сензори за изместване откриват отклонението на ръба на стоманения ремък (означено като Δx) в реално време при честота 5Hz (проби на всеки 200ms).
Стъпка 2: PLC контролерът обработва Δx данни и изчислява корекцията Δy чрез PID алгоритъм:
Δy=KpΔx+Kd⋅d(Δx)/dt
(Kp: Пропорционално усилване; Kd: Производно усилване; d(Δx)/dt: Скорост на промяна на отклонението)
Стъпка 3: PLC извежда управляващи сигнали към хидравличната серво система, карайки кормилната ролка да се движи странично с Δy (точност на позициониране ±0,1 mm).
Стъпка 4: Направляващата ролка избутва колана обратно към централната линия (точност на целта ±0,5 mm).
Стъпка 5: Сензорите откриват повторно отклонението, инициирайки следващия цикъл (динамично време за реакция <0,5 секунди).
3.2 Динамични стратегии за компенсация
- Компенсация на скоростта за подаване напред: Прогнозира отклонението на инерционния ремък по време на ускорението на линията (напр. V↑10% → ролка за предварително накланяне 2°)
- Компенсация на термична деформация: Автоматично коригира отместванията на разширението въз основа на термичен градиент (вход 230 ℃ → изход 180 ℃)
- Адаптиране на натоварването: Регулира чувствителността на кормилното управление по време на промени в ширината (напр. 1220 mm → 2440 mm)
4. Технически предимства
Ръчно управление |
Система за автоматично управление |
Ползи |
±5 мм |
±0,5 мм |
3 × по-дълъг живот на колана |
>5 сек |
<0,5 сек |
90% намаление на сгъването на постелката |
2 пъти/смяна |
Нула |
Годишни спестявания от труд: ¥150 000 |
Вариация >15% |
Вариация <5% |
Степен на квалификация: 99,5% |
MINGHUNG OSB&MDF Machinery Equipment Manufacture Co., Ltd. Разположен в индустриалната зона Xiaogezhuang, град Yitang, област Lanshan, град Linyi.
Компанията MINGHUNG предоставя пълен набор от проектиране на процеси, електрически дизайн и производство. Ние можем да предоставим цялостни фабрични решения на едно гише за клиенти на дървени панели. Продуктовата серия MINGHUNG включва фазер със средна плътност (MDF), фазер с висока плътност (HDF), плочи от дървесни частици (PB), ориентирани плоскости от дървесни частици (OSB), фурнировани супер здрави плочи от дървесни частици (LSB), многослойна производствена линия за топлинна преса, широколентова машина за шлайфане с двустранна фиксирана дебелина, габаритен трион, механична машина за настилка, машина за настилка с въздушен поток, канална сушилня, супер екран, система за последваща обработка система за охлаждане на изкуствени панели, стругова машина, стакер, количка за съхранение и транспортиране. и т.н. За оборудване за изкуствени панели, основно свързано с плочи от дървесни частици, плоскости от дървесни влакна със средна плътност, плоскости с ориентирани нишки, машини за многослоен шперплат.


✅ Трансформирайте производството си сега!
Поискайте вашата персонализирана оферта и техническо предложение:
Обадете се на +86 18769900191 , +86 15805496117 , +86 18954906501 или 【Чат на живо】
Вземете план за надграждане на продуктивността в рамките на 24 часа


