


MH-ЖЭО
MINGHUNG
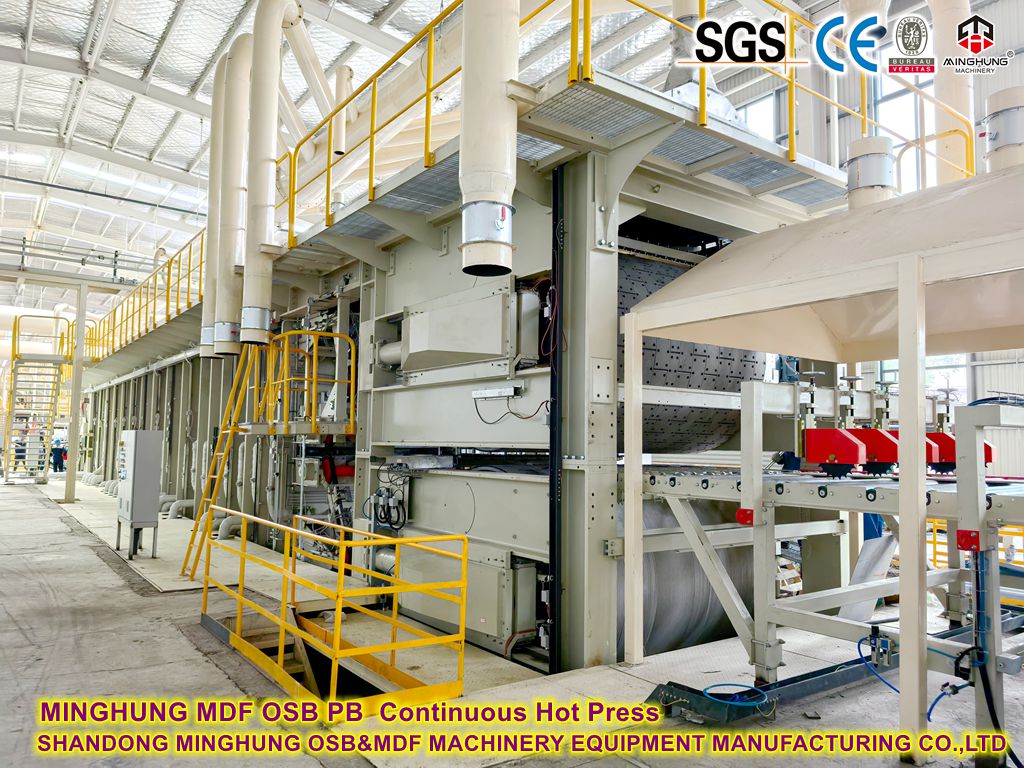
1. Үздіксіз тегіс басу және көп күндізгі баспасөз
Ерекшелік |
Үздіксіз тегіс басу |
Көп күндізгі баспасөз |
Жұмыс принципі |
Болат белдіктер кілемшені қыздырылған аймақтар арқылы үздіксіз қысады |
Үзіліссіз тиеу/түсірумен сериялық престеу |
Өндіріс жылдамдығы |
60-120 м/мин |
Цикл уақыты: 8-12 мин/қабат |
Қалыңдықтың біркелкілігі |
Ауытқу ≤±0,1мм; тұрақты тығыздық |
Ауытқу ±0,3 мм; төменгі жиектің тығыздығы |
Энергияны тұтыну |
30% энергия үнемдеу (жылуды қалпына келтіру + үздіксіз жұмыс) |
Старт-тоқтаудың жоғары энергия шығыны |
Қолайлы масштаб |
≥200 000 м³/жыл |
50 000-150 000 м³/жыл |
2. Үздіксіз баспасөздің негізгі компоненттері
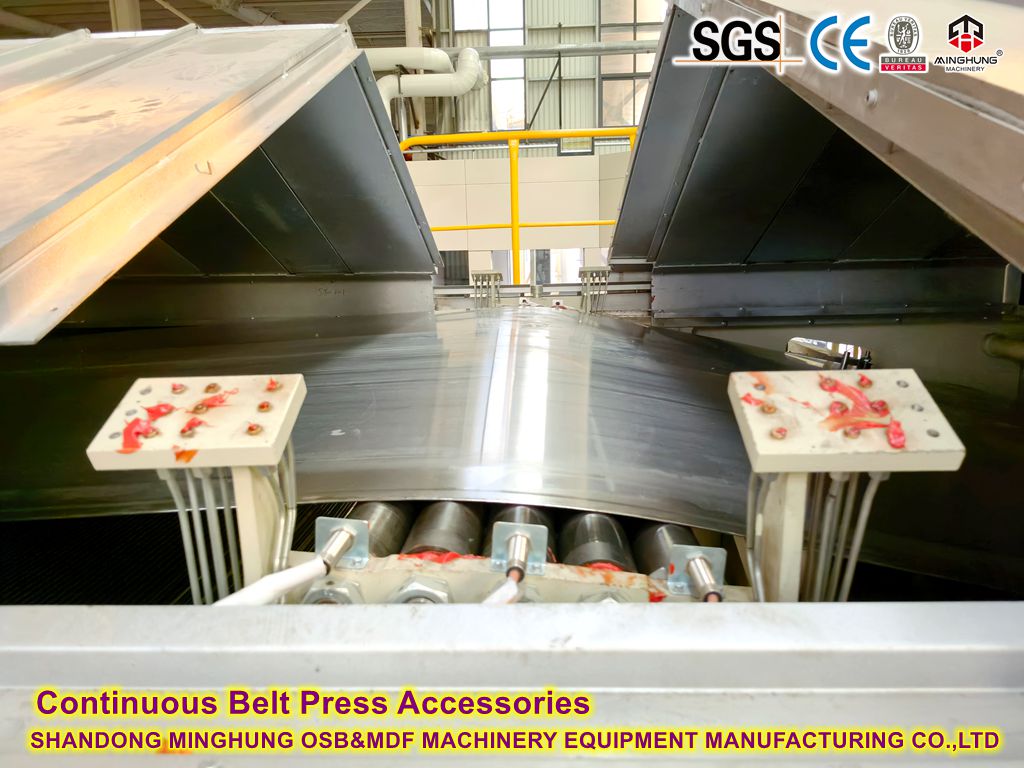
2.1 Болат белбеу жүйесі
Қос белдіктер: 1,2-1,8 мм легирленген болат белдіктер (300°C төзімді), талшықты ұстауға арналған лазерлі текстуралы бет.
Кернеу: тураланбауды болдырмау үшін гидравликалық авто-керу (15-25 кН/м).
Бақылау жүйесі: Инфрақызыл сенсорлар ауытқу >2 мм болса, гидравликалық түзетуді іске қосады.

2.2 Жылыту пластинасының модульдері
Аймақтық бақылау: жеке қысым/температурасы бар 30-60 тәуелсіз аймақ.
Қысым профилі:
Жоғары қысым аймағы (кіру): 3,5-5,0 МПа (жылдам қысу).
Орташа қысым аймағы: 1,5-2,5 МПа (жабысқақ қатаю).
Төмен қысым аймағы (шығу): 0,5-1,0 МПа (стрессті жою).
Температура градиенті: 140-160°C (кіру) → 100-120°C (шығу).
2.3 Жылуды қалпына келтіру жүйесі
Термиялық орта: термиялық май (макс. 280°C) немесе бу (1,6-2,5 МПа).
Энергия тиімділігі:
Шығарылған жылуды қалпына келтіру (талшықтарды алдын ала кептіреді).
Спиральды ағын арналары (жылу алмасу 30% жоғары).
3. Процестің негізгі параметрлері

Негізгі техника

төсеніштен тазартатын машина

алдын ала престейтін машина

MDF үшін үздіксіз ыстық престеу

жиектерді кесетін және кесетін станок
Критикалық бақылаулар:
1. Қалыптастырудың біркелкілігі: Ауа қалыптастырудың ауытқуы <±5%.
2. Температура:
UF желім: 140-150°C | MDI: 110-130°C (алдын ала қатаюды болдырмайды).
3. Уақыт түймесін басыңыз:
4-6 секунд/мм қалыңдығы (мысалы, 18 мм тақта ≈90 м басу ұзындығын қажет етеді).
4. Техникалық артықшылықтар
Сапаны жақсарту:
'жиек әсерін' жою (дәстүрлі престердің жиектерінің тығыздығы 20% төмен);
Формальдегидтің біркелкі бөлінуі (CARB P2 сәйкестік деңгейі 100%).
Шығындарды оңтайландыру:
Тегістеу мөлшерін азайтыңыз (көпқабатты машиналар үшін тегістеу мөлшері 0,5 мм-ге қарсы тек 0,1-0,2 мм);
Еңбекті 60% үнемдеңіз (толық автоматтандырылған басқару).
Формальдегидсіз желім түрлері
Жабысқақ түрі |
Бастапқы композиция |
Сипаттамалары |
MDI желім |
Полимерлі изоцианат |
Нөлдік формальдегид, жоғары суға төзімділік, жоғары байланыстыру беріктігі; жоғары құны, арнайы жабдықты қажет етеді. |
Соя протеинінің желімі |
Модификацияланған өсімдік ақуызы |
Биологиялық негізде жаңартылатын материал; процесті дәл бақылауды талап етеді, көгеруге төзімділікті арттыруды талап етеді. |
Лигнин желім |
Целлюлоза қалдықтарынан алынады |
Экологиялық таза қалдықтарды кәдеге жарату; өнімділігін өзгертуді талап етеді. |
Модификацияланған PVA желім |
Поливинил спирті + кросслинкер |
Төмен уыттылық; формальдегидсіз көлденең байланыстырғыштарды (мысалы, лимон қышқылы) пайдалану керек. |
1. CARB сертификаттау кезеңдері
Стандартты деңгей |
Формальдегид шегі |
Қолданылатын өнімдер |
CARB P1 |
≤0,08 ppm |
Жалпы ішкі панельдер (2009 ж. енгізілген). |
CARB P2 |
≤0,05 ppm |
Қатаң реттелетін өнімдер (2010 ж. жаңарту). |
ULEF |
≤0,01 ppm |
Өте төмен шығарындылар (табиғи ағаш деңгейіне жақын). |
NAF |
Анықталмайды |
Қосылған формальдегид жоқ (ең жоғары сертификат). |
2. Сертификаттауға қойылатын талаптар
Жеткізу тізбегінің қадағалануы: желім жеткізушілерінен тақта өндірушілеріне дейін толық бақылау.
Тоқсандық тестілеу: Үшінші тараптың зертханалық тексеруі (ASTM E1333 немесе D6007 үлкен камералық әдіс).
Өндіріс жазбалары: Жабысқақ коэффициенттері, престеу параметрлері, сақтау журналдары.
1. Талшықты дайындау
Ылғалдылық: 8-10% (артық болса көпіршік пайда болады; жетіспеушілік байланыс беріктігін төмендетеді).
Талшық морфологиясы: арақатынасы >20 (шамадан тыс ұсақтарды болдырмаңыз).
2. Жабысқақ жағу
MDI пайдалану: 4-6% (мочевина-формальдегидті желімдер үшін 8-12% қарсы).
Био адгезивті күшейткіштер: мысалы, наноцеллюлоза (суға төзімділікті жақсартады).
3. Пост-өңдеу
Кондиционерлеу: ішкі кернеуді босату үшін 25°C/60% RH кезінде 24-48 сағат.
Жиектерді тығыздау: ылғалдың деформациясын болдырмау үшін кесуден кейін дереу тығыздау.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Электрондық пошта: osbmdfmachinery@gmail.com


