


MH-CHP
MINGHUNG
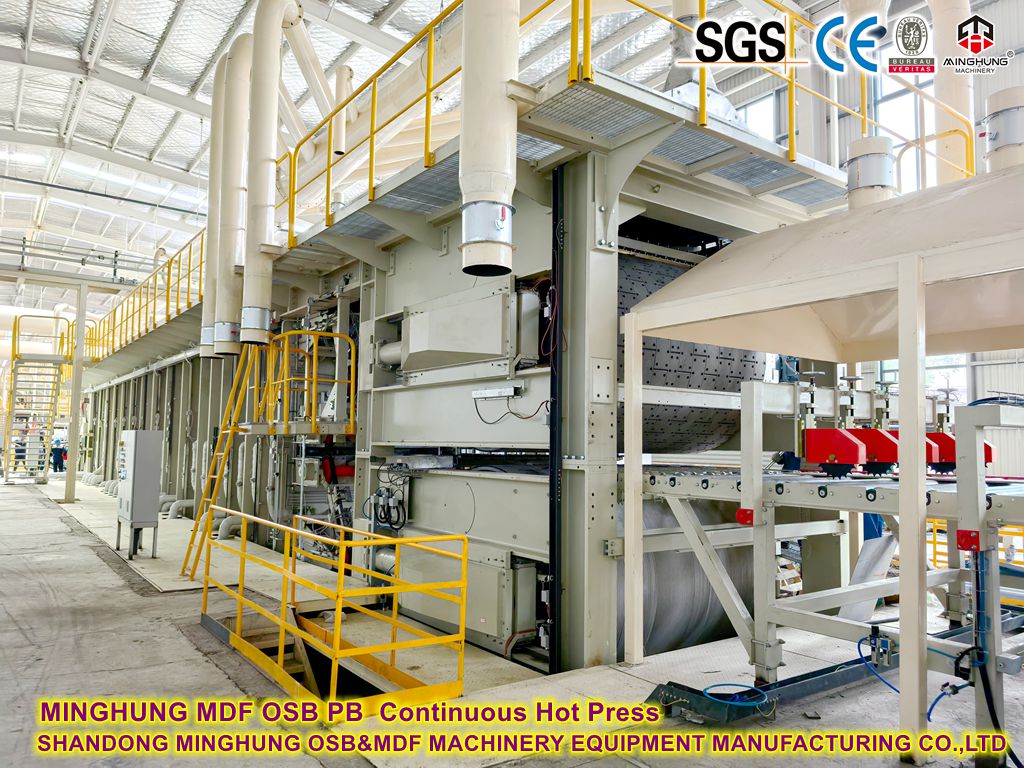
1. Kontinuálny plochý lis vs. viacdenný lis
Funkcia |
Kontinuálny plochý lis |
Multi-Daylight Press |
Pracovný princíp |
Oceľové pásy nepretržite stláčajú rohož cez vyhrievané zóny |
Dávkové lisovanie s prerušovaným nakladaním/vykladaním |
Rýchlosť výroby |
60-120 m/min |
Doba cyklu: 8-12 min/vrstva |
Rovnomernosť hrúbky |
odchýlka ≤±0,1 mm; konzistentná hustota |
odchýlka ±0,3 mm; nižšia hustota hrán |
Spotreba energie |
30% úspora energie (rekuperácia tepla + nepretržitá prevádzka) |
Vysoká strata energie štart-stop |
Vhodná mierka |
≥200 000 m³/rok |
50 000-150 000 m³/rok |
2. Hlavné komponenty kontinuálneho lisu
2.1 Systém oceľových pásov
Dvojité remene: 1,2-1,8 mm remene z legovanej ocele (odolné 300 °C), laserom textúrovaný povrch pre uchytenie vlákna.
Napínanie: Hydraulické automatické napínanie (15-25 kN/m), aby sa zabránilo vychýleniu.
Sledovací systém: Infračervené snímače spúšťajú hydraulickú korekciu, ak je odchýlka > 2 mm.
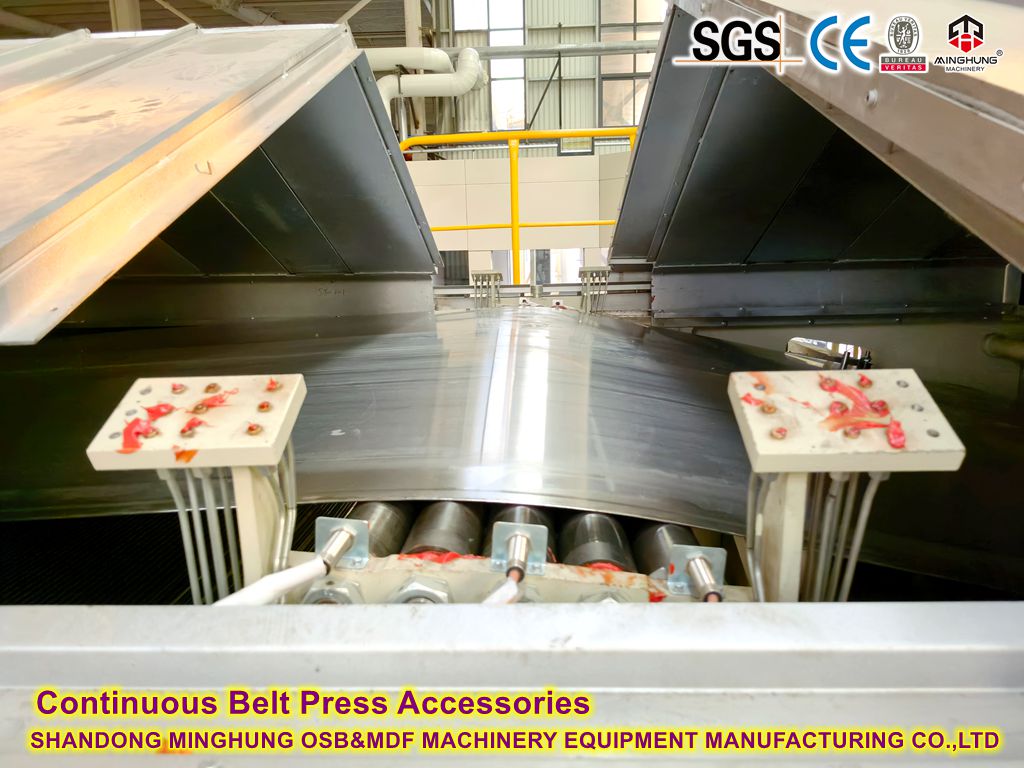

2.2 moduly ohrievacej dosky
Zónové ovládanie: 30-60 nezávislých zón s individuálnym tlakom/teplotou.
Tlakový profil:
Vysokotlaková zóna (vstup): 3,5-5,0 MPa (rýchla kompresia).
Strednotlaková zóna: 1,5-2,5 MPa (vytvrdzovanie lepidla).
Nízkotlaková zóna (výstup): 0,5-1,0 MPa (odstránenie napätia).
Teplotný gradient: 140-160 °C (vstup) -> 100-120 °C (výstup).
2.3 Systém rekuperácie tepla
Termálne médium: Termálny olej (280°C max) alebo para (1,6-2,5 MPa).
Energetická účinnosť:
Rekuperácia odpadového tepla (predsuší vlákna).
Špirálové prietokové kanály (o 30% vyššia výmena tepla).
3. Kľúčové parametre procesu

Hlavné stroje

stroj na odlepovanie rohoží

predlisovací stroj

kontinuálne lisovanie MDF za tepla

stroj na orezávanie a rezanie hrán
Kritické ovládacie prvky:
1. Rovnomernosť tvarovania: odchýlka tvarovania vzduchu <±5%.
2. Teplota:
UF lepidlo: 140-150°C | MDI: 110-130 °C (zabraňuje predbežnému vytvrdnutiu).
3. Stlačte Čas:
4-6 sekúnd/mm hrúbky (napr. 18mm doska vyžaduje lisovaciu dĺžku ≈90m).
4. Technické výhody
Zlepšenie kvality:
Eliminujte 'efekt okrajov' (hustota okrajov tradičných lisov je o 20 % nižšia);
Rovnomernejšie uvoľňovanie formaldehydu (miera zhody CARB P2 je 100 %).
Optimalizácia nákladov:
Znížte množstvo brúsenia (prídavok na brúsenie je len 0,1-0,2 mm oproti 0,5 mm pre viacvrstvové stroje);
Ušetrite 60 % práce (plne automatizované ovládanie).
Typy lepidiel bez obsahu formaldehydu
Typ lepidla |
Primárne zloženie |
Charakteristika |
MDI lepidlo |
Polymérny izokyanát |
nulový obsah formaldehydu, vynikajúca odolnosť voči vode, vysoká pevnosť spojenia; vyššia cena, vyžaduje špeciálne vybavenie. |
Sójové proteínové lepidlo |
Modifikovaný rastlinný proteín |
Obnoviteľný materiál na bio báze; vyžaduje presné riadenie procesu, vyžaduje zvýšenie odolnosti voči plesniam. |
Lignínové lepidlo |
Extrahované z odpadu z buničiny |
Ekologické využitie odpadu; vyžaduje úpravu výkonu. |
Modifikované PVA lepidlo |
Polyvinylalkohol + sieťovadlo |
Nízka toxicita; musia používať sieťovacie činidlá bez formaldehydu (napr. kyselina citrónová). |
1. Etapy certifikácie CARB
Štandardná úroveň |
Limit formaldehydu |
Použiteľné produkty |
CARB P1 |
≤0,08 ppm |
Všeobecné vnútorné panely (realizované v roku 2009). |
CARB P2 |
≤0,05 ppm |
Prísne regulované produkty (aktualizácia v roku 2010). |
ULEF |
≤0,01 ppm |
Mimoriadne nízke emisie (blízko úrovne prírodného dreva). |
NAF |
Nezistiteľné |
Bez pridaného formaldehydu (najvyššia certifikácia). |
2. Požiadavky na certifikáciu
Sledovateľnosť dodávateľského reťazca: Úplný dohľad od dodávateľov lepidiel až po výrobcov dosiek.
Štvrťročné testovanie: Laboratórne overenie treťou stranou (metóda veľkej komory ASTM E1333 alebo D6007).
Výrobná evidencia: Pomery lepidiel, parametre lisovania, skladové denníky.
1. Príprava vlákniny
Obsah vlhkosti: 8-10% (nadbytok spôsobuje pľuzgiere, nedostatok znižuje pevnosť väzby).
Morfológia vlákna: Pomer strán >20 (vyhnite sa nadmernej jemnosti).
2. Aplikácia lepidla
Použitie MDI: 4-6% (vs. 8-12% pre močovino-formaldehydové lepidlá).
Bioadhezívne zosilňovače: napr. nanocelulóza (zlepšuje odolnosť voči vode).
3. Post-processing
Kondicionovanie: 24-48 hodín pri 25°C/60% relatívnej vlhkosti na uvoľnenie vnútorného napätia.
Tesnenie hrán: Okamžité tesnenie po rezaní, aby sa zabránilo deformácii vlhkosti.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


