Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 14-10-2026 Паходжанне: Сайт
Лепшыя машыны самі па сабе не гарантуюць лепшай фанеры. Якасць вытворчасці залежыць ад таго, наколькі добра спалучаецца кожны этап вытворчасці. Традыцыйная вытворчасць фанеры патрабуе інтэнсіўнай ручной працы і пастаяннай увагі аператара. Няроўная таўшчыня шпону, неадпаведная сушка і адходы клею могуць павялічыць выдаткі і выклікаць дэфекты прэсавання. Сучасны Тэхналогія машын для вырабу фанеры дапамагае вырашаць гэтыя праблемы за кошт аўтаматызацыі, дакладнага кіравання і паляпшэння апрацоўкі матэрыялаў. Гэтыя ўдасканаленні падтрымліваюць нязменную якасць панэляў, адначасова зніжаючы патрабаванні да працы і вытворчыя страты. Разуменне гэтых тэхналогій дапамагае вытворцам вызначыць практычныя паляпшэнні апрацоўкі шпону, склейвання, прэсавання і кантролю якасці. Гэта таксама дапамагае ім выбіраць мадэрнізацыю абсталявання, якая павышае эфектыўнасць і кантралюе эксплуатацыйныя выдаткі.
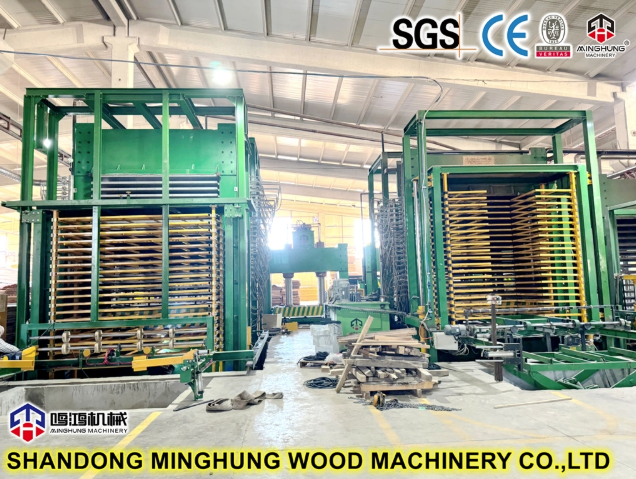
Аўтаматызацыя стала важнай часткай сучаснай вытворчасці фанеры. Гэта дапамагае заводам скараціць паўтаральную ручную працу, захоўваючы пры гэтым больш стабільныя ўмовы вытворчасці. Традыцыйныя аперацыі часта патрабуюць, каб рабочыя перамяшчалі матэрыялы паміж асобнымі машынамі. Гэтыя рухі патрабуюць часу і могуць выклікаць затрымкі або пашкоджанні. Аўтаматызаванае абсталяванне можа зрабіць апрацоўку матэрыялаў больш хуткай і прадказальнай. Аднак аўтаматызацыя не азначае, што кожная машына павінна працаваць незалежна ад рабочых. Мэта складаецца ў тым, каб палепшыць каардынацыю, захоўваючы адказнасць аператараў за якасць працэсу.
Сучасныя вытворчыя лініі выкарыстоўваюць аўтаматызаванае абсталяванне для перамяшчэння вініраў паміж этапамі апрацоўкі. Пагрузчыкі бярвення, укладчыкі шпону і канвееры могуць скараціць перыядычную апрацоўку матэрыялаў. Напрыклад, аўтаматычны ўкладчык шпону збірае ачышчаныя лісты пасля ротарнага працэсу лушчэння. Ён раскладвае іх у штабелі для наступнай сушкі або апрацоўкі. Гэта памяншае ручную сартаванне і дапамагае падтрымліваць стабільны працоўны працэс.
Аўтаматызаваныя сістэмы загрузкі таксама паляпшаюць працу вакол фанерных прэсаў. Яны размяшчаюць сабраныя панэлі перад прэсаваннем і дапамагаюць іх здымаць пасля. Гэтыя сістэмы могуць паменшыць затрымкі пры апрацоўцы і павысіць бяспеку на працоўным месцы. Аднак інтэграцыя вытворчай лініі патрабуе ўважлівага планавання магутнасці. Хуткая машына для ачысткі лупіны дае абмежаваныя перавагі, калі сушылка не можа апрацаваць яе выхад. Вытворцы павінны збалансаваць хуткасці абсталявання, перш чым павялічваць аўтаматызацыю.
Праграмуемыя лагічныя кантролеры, якія звычайна называюць ПЛК, дапамагаюць каардынаваць працу машыны. Яны кіруюць запраграмаванымі паслядоўнасцямі, выкарыстоўваючы інфармацыю, атрыманую ад датчыкаў і абсталявання. У залежнасці ад машыны аператары могуць рэгуляваць хуткасць, тэмпературу, размяшчэнне або працоўныя цыклы. Гэтыя налады дапамагаюць падтрымліваць стабільныя ўмовы апрацоўкі падчас вытворчасці.
Сучасныя сістэмы кіравання таксама могуць адлюстроўваць працоўныя ўмовы праз лічбавыя інтэрфейсы. Работнікі могуць кантраляваць стан абсталявання і выяўляць пэўныя праблемы, не правяраючы кожную машыну ўручную. Аднак базавы кантроль PLC адрозніваецца ад пашыранага маніторынгу на ўсёй фабрыцы. Некаторыя машыны працуюць праз незалежныя кантролеры, а іншыя абменьваюцца вытворчымі дадзенымі. Вытворцы павінны пацвердзіць гэтыя магчымасці перад набыццём аўтаматызаванага абсталявання.
Якасць шпону напрамую ўплывае на характарыстыкі гатовых фанерных пліт. Няроўная таўшчыня і некантралюемая вільготнасць могуць стварыць праблемы на наступных этапах вытворчасці. Сучасныя тэхналогіі лушчэння і сушкі дапамагаюць вытворцам падтрымліваць больш стабільныя ўласцівасці шпону. Яны таксама паляпшаюць выкарыстанне матэрыялу і зніжаюць страты пры апрацоўцы, якіх можна пазбегнуць.
Ротарныя лушчыльныя машыны ператвараюць бярвёны ў суцэльныя лісты драўлянага шпону. У сучасным абсталяванні выкарыстоўваюцца палепшаныя механізмы падачы і элементы кіравання рэзкай для падтрымання пастаяннай таўшчыні. Некаторыя сістэмы выкарыстоўваюць механізмы дакладнага пазіцыянавання для кантролю адлегласці паміж рэжучымі кампанентамі. Гэта дапамагае аператарам дасягнуць больш аднастайных лістоў шпону падчас лушчэння.
Бесшпиндельные ротарныя ачышчальныя машыны забяспечваюць яшчэ адзін варыянт для падыходных прыкладанняў апрацоўкі бярвення. Яны падтрымліваюць кручэнне бярвення без традыцыйных механізмаў захопу шпіндзеля. Гэта можа дапамагчы вытворцам апрацаваць меншыя пакінутыя стрыжні бярвення.
Дакладны пілінг дае некалькі практычных пераваг:
Палепшаная кансістэнцыя таўшчыні: Раўнамерныя вініры падтрымліваюць больш прадказальную таўшчыню панэлі і нанясенне клею.
Лепшае выкарыстанне драўніны: кантраляваная рэзка можа паменшыць страты матэрыялу, якіх можна пазбегнуць падчас апрацоўкі.
Зніжэнне колькасці дэфектаў уніз па плыні: паслядоўныя лісты шпону спрашчаюць аперацыі кладкі, склейвання і прэсавання.
Аднак адна толькі машынная дакладнасць не можа гарантаваць якасныя вініры. Вастрыня нажа, парода драўніны, стан бервяна і налады аператара застаюцца важнымі. Вытворцы павінны рэгулярна правяраць рэжучыя інструменты і кантраляваць таўшчыню шпону. Гэтыя практыкі дапамагаюць падтрымліваць стабільную прадукцыйнасць на працягу ўсёй вытворчасці.
Свежаачышчаны шпон звычайна змяшчае больш вільгаці, чым патрабуе працэс склейвання фанеры. Сушка выдаляе лішкі вільгаці перад нанясеннем клею і прэсаваннем. Сучасныя сушылкі для шпону выкарыстоўваюць кантраляваны нагрэў і паток паветра для паляпшэння вільготнасці. Хуткасць канвеера таксама ўплывае на тое, як доўга шпон застаецца ўнутры сушыльнага абсталявання.
Дзве агульныя канфігурацыі сушылак абслугоўваюць розныя вытворчыя патрабаванні. Ролікавыя сушылкі транспартуюць вініры праз камеры з падагрэвам з дапамогай верцяцца ролікаў. Яны асабліва добра працуюць для падыходных памераў шпону і аўтаматызаваных механізмаў апрацоўкі. Сеткаватыя істужачныя сушылкі падтрымліваюць шпон на рухомым сеткаватым канвееры. Іх канструкцыя можа адпавядаць розным умовам шпону і патрабаванням апрацоўкі.
Абедзве канфігурацыі патрабуюць адпаведных налад тэмпературы, паветранага патоку і транспарту. Няправільныя рэгуляванні могуць выклікаць нераўнамерную сушку або павялічыць спажыванне энергіі. Залішняя вільгаць можа парушыць працу клею падчас прэсавання. Перасушванне можа павялічыць спажыванне энергіі і стварыць дадатковыя праблемы з выкарыстаннем. Таму вытворцы павінны вымяраць вільготнасць шпону, а не спадзявацца толькі на час высыхання. Адпаведныя мэты залежаць ад пароды драўніны, клеевых сістэм і вытворчых патрабаванняў.
Рэзюмэ: Як сучасныя тэхналогіі шпону паляпшаюць вытворчасць
Тэхналогіі |
Галоўнае паляпшэнне |
Вытворчы ўплыў |
Дакладнае лушчэнне шпону |
Больш стабільная таўшчыня шпону |
Лепшае выкарыстанне матэрыялу і аднастайнасць панэлі |
Аўтаматызаваная апрацоўка шпону |
Зніжэнне ручнога руху |
Больш стабільны паток вытворчасці |
Кантраляваная сушка шпону |
Больш раўнамернае ўтрыманне вільгаці |
Менш дэфектаў склейвання і памераў |
Палепшанае кіраванне паветраным патокам |
Больш стабільная цеплааддача |
Лепшая эфектыўнасць сушкі |
Гэтыя паляпшэнні лепш за ўсё працуюць, калі вытворцы каардынуюць дакладнасць адслойвання і здольнасць сушкі. Паслядоўная падрыхтоўка шпону таксама дазваляе лягчэй кантраляваць наступныя аперацыі прэсавання.
Пасля падрыхтоўкі шпону вытворцы збіраюць і склейваюць асобныя лісты ў фанерныя пліты. Размеркаванне клею і ўмовы прэсавання моцна ўплываюць на характарыстыкі гатовай панэлі. Сучаснае абсталяванне паляпшае кантроль над гэтымі важнымі этапамі вытворчасці. Гэта дапамагае паменшыць непатрэбнае спажыванне матэрыялу і падтрымлівае больш паслядоўнае склейванне.
Традыцыйнае нанясенне клею можа выклікаць неадпаведнае размеркаванне клею, калі налады абсталявання дрэнна кантралююцца. Лішак клею павялічвае выдаткі на матэрыял, а недастатковае пакрыццё можа аслабіць склейванне. У сучасных клеераспределителях выкарыстоўваюцца рэгуляваныя ролікі і палепшаныя элементы кіравання нанясеннем. Некаторыя сістэмы ўключаюць пнеўматычныя механізмы, якія дапамагаюць падтрымліваць стабільныя ўмовы працы.
Гэтыя паляпшэнні дазваляюць вытворцам больш паслядоўна наносіць клей на шпонаваныя паверхні. Неабходная колькасць нанясення па-ранейшаму залежыць ад уласцівасцяў клею і вытворчых характарыстык. Палепшылася і тэхналогія зборкі шпону. Машыны для кампазіцыі стрыжняў дапамагаюць злучыць адпаведныя кавалкі шпону ў вялікія лісты. Ламачнае абсталяванне можа ліквідаваць асобныя дэфекты перад зборкай панэлі.
Гэтыя тэхналогіі дапамагаюць вытворцам больш эфектыўна выкарыстоўваць даступныя шпонавыя матэрыялы. Яны таксама падтрымліваюць лепшае выраўноўванне слаёў падчас наступнага націскання. Аднак аўтаматызаванае нанясенне не можа выправіць непадыходны клей або сур'ёзна пашкоджаныя вініры. Аператары павінны правяраць падрыхтоўку клею, стан шпону і якасць зборкі.
Гарачае прэсаванне спалучае цяпло і ціск для зацвярдзення клею паміж пластамі шпону. Гэты этап моцна ўплывае на якасць склейвання, таўшчыню панэлі і стабільнасць памераў. Сучасныя гідраўлічныя прэсы прапануюць палепшаны кантроль ціску і паслядоўнасці прэсавання. Сістэмы рэгулявання тэмпературы дапамагаюць падтрымліваць прыдатныя ўмовы ацяплення падчас вытворчасці.
Гарачыя прэсы з некалькімі адкрыццямі дазваляюць прэсаваць некалькі сабраных панэляў адначасова. Іх канфігурацыя залежыць ад памераў панэляў, таўшчыні і меркаванай магутнасці вытворчасці. Аўтаматызаваныя сістэмы загрузкі і разгрузкі могуць скараціць час апрацоўкі паміж цыкламі прэсавання. Яны таксама дапамагаюць аднастайна размясціць панэлі ўнутры прэса.
Аднак больш кароткія цыклы прэсавання не даюць аўтаматычна лепшых вынікаў. Патрабаванні да зацвярдзення клею і вільготнасці шпону па-ранейшаму вызначаюць прыдатныя ўмовы прэсавання. Напрыклад, недастатковае час прэсавання можа перашкодзіць поўнага зацвярдзення клею. Празмернае цяпло або неадпаведны ціск таксама могуць пашкодзіць панэлі. Таму вытворцы павінны выбіраць налады прэса праз правераныя вытворчыя працэдуры.
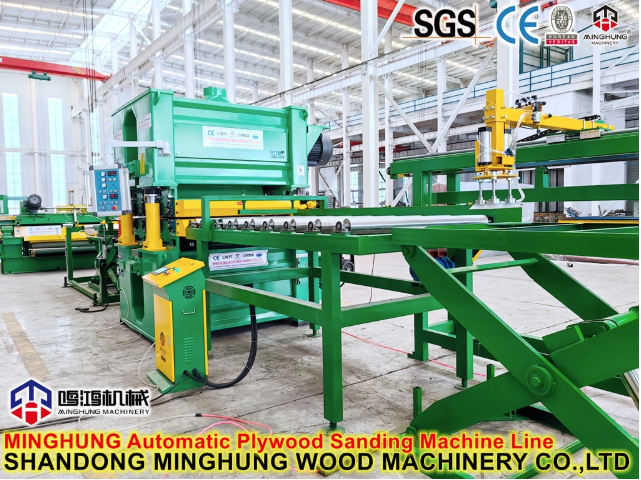
Сучасныя фанерныя заводы ўсё часцей абапіраюцца на вытворчыя дадзеныя для падтрымання якасці. Замест таго, каб правяраць толькі гатовыя панэлі, яны могуць кантраляваць важныя ўмовы на працягу ўсёй вытворчасці. Лічбавыя сістэмы дапамагаюць аператарам раней выяўляць некаторыя праблемы апрацоўкі. Аднак тэхналогія маніторынгу лепш за ўсё працуе разам з рэгулярнымі праверкамі і ўстаноўленымі працэдурамі якасці.
Датчыкі дапамагаюць аператарам назіраць за ўмовамі працы асобных вытворчых машын. Яны могуць вымяраць тэмпературу, ціск, вільготнасць або стан абсталявання. Напрыклад, датчыкі тэмпературы могуць выяўляць нечаканыя змены ўнутры сушылак для шпону. Маніторынг ціску можа вызначыць адхіленні падчас працы гідраўлічнага прэса.
Калі абсталяванне мае прыдатныя функцыі запісу, менеджэры могуць параўноўваць працоўныя ўмовы ў розных вытворчых зменах. Гэта дапамагае ім даследаваць перыядычныя праблемы і палепшыць налады працэсу. Удасканаленыя сістэмы маніторынгу могуць таксама падтрымліваць тэхнічнае абслугоўванне ў залежнасці ад стану. Яны вызначаюць змены ў паводзінах абсталявання, перш чым некаторыя збоі стануць сур'ёзнымі.
Аднак прагнастычнае абслугоўванне патрабуе надзейных гістарычных даных і адпаведнага аналізу. Адна толькі ўстаноўка датчыкаў не стварае поўную сістэму прагназавання. Заводы павінны пачаць з маніторынгу зменных, цесна звязаных з іх праблемамі якасці.
Аўтаматызаваныя тэхналогіі праверкі могуць дапамагчы вытворцам выявіць асобныя дэфекты панэляў. Гэтыя сістэмы могуць уключаць камеры, прылады для вымярэння таўшчыні або іншыя датчыкі. У залежнасці ад іх канфігурацыі яны могуць выяўляць няроўнасці паверхні або змены памераў. Гэта зніжае залежнасць ад ручнога назірання для паўторных задач інспекцыі.
Аднак бачны агляд не можа пацвердзіць усе патрабаванні да характарыстык фанеры. Трываласць склейвання і іншыя ўнутраныя ўласцівасці могуць запатрабаваць разбуральных лабараторных выпрабаванняў. Вытворцы павінны спалучаць аўтаматызаваныя вымярэнні з усталяванымі працэдурамі тэсціравання. Гэта забяспечвае больш поўнае разуменне якасці гатовай панэлі. Запісаныя вынікі праверкі таксама могуць выявіць перыядычныя схемы вытворчасці. Напрыклад, шматразовая змена таўшчыні можа сведчыць аб праблемах прэсавання або шліфоўкі.
Вытворчасць фанеры спажывае энергію пры сушцы, прэсаванні і апрацоўцы матэрыялу. Ён таксама стварае адходы ў выніку абрэзкі, адхіленага шпону і дэфектных панэляў. Сучаснае абсталяванне дазваляе знізіць гэтыя страты за кошт паляпшэння аперацыйнага кантролю. Аднак рэальная эканомія залежыць ад фабрычных умоў і кіравання вытворчасцю.
Сушка шпону і гарачае прэсаванне з'яўляюцца важнымі сферамі для кіравання энергіяй. Абодва працэсы патрабуюць кантраляванага нагрэву для дасягнення прыдатных умоў вытворчасці. Палепшаная ізаляцыя сушылкі можа паменшыць непажаданыя страты цяпла. Лепшае размеркаванне паветранага патоку дапамагае падтрымліваць больш стабільную сушку па лістах шпону.
Сучасныя сістэмы кіравання ацяпленнем таксама могуць паменшыць непатрэбныя ваганні тэмпературы. Яны дапамагаюць абсталяванню падтрымліваць належныя ўмовы працы падчас вытворчасці. Пры гарачым прэсаванні аператары павінны ўзгадняць патрабаванні да нагрэву і графік вытворчасці. Доўгія перапынкі могуць марнаваць энергію, калі абсталяванне застаецца пры працоўнай тэмпературы.
Аднак зніжэнне тэмпературы без уліку патрабаванняў працэсу можа стварыць праблемы з якасцю. Энергаэфектыўнасць ніколі не павінна ставіць пад пагрозу цвярдзенне клею або падрыхтоўку шпону. Вытворцы павінны параўноўваць спажыванне энергіі з фактычнай вытворчасцю. Гэта забяспечвае больш карыснае вымярэнне, чым агульнае спажыванне энергіі.
Рэкуперацыя драўніны - яшчэ адзін важны паказчык эфектыўнасці вытворчасці. Дрэнная дакладнасць адслойвання можа прывесці да непатрэбнай змены таўшчыні і непрыдатнасці матэрыялу. Сучасныя сродкі кантролю адслаення дапамагаюць вытворцам вырабляць больш аднастайныя лісты шпону. Гэта можа павялічыць долю прыдатных для вытворчасці матэрыялаў.
Абсталяванне для кампазіцыі стрыжня і шпону забяспечвае дадатковыя магчымасці аднаўлення. Яны дазваляюць вытворцам апрацоўваць прыдатныя меншыя кавалкі шпону, а не выкідваць іх. Дакладная абрэзка краёў таксама дапамагае паменшыць выдаленне непатрэбнага матэрыялу. Правільны кантроль шліфавання прадухіляе празмернае памяншэнне таўшчыні падчас аздаблення.
Вытворцы павінны адсочваць некалькі працоўных паказчыкаў:
Каэфіцыент аднаўлення шпону: доля карыснага шпону, атрыманага з апрацаванага бярвення.
Каэфіцыент адмовы ад панэляў: працэнт гатовых панэляў, якія не адпавядаюць патрабаванням якасці.
Выдатак клею: колькасць, якое выкарыстоўваецца для пэўнай вытворчасці.
Аб'ём перапрацоўкі: колькасць панэляў, якія патрабуюць дадатковай апрацоўкі.
Гэтыя вымярэнні дапамагаюць заводам вызначыць, дзе адбываюцца матэрыяльныя страты. Яны таксама даюць доказы для ацэнкі будучых мадэрнізацый абсталявання.
Сучаснае абсталяванне прапануе патэнцыйныя перавагі, але не кожная фабрыка мае патрэбу ў поўнай аўтаматызацыі. Найбольш падыходная інвестыцыя залежыць ад існуючага абсталявання і вытворчых праблем. Вытворцы павінны вывучыць вымерныя ўмовы працы перад выбарам новай тэхнікі. Такі падыход зніжае непатрэбныя выдаткі і паляпшае сумяшчальнасць абсталявання.
Вузкае месца вытворчасці абмяжоўвае прадукцыйнасць усёй вытворчай лініі. Гэта можа адбыцца падчас лушчэння, сушкі, зборкі або прэсавання. Напрыклад, фабрыка можа вырабляць вініры хутчэй, чым сушылка можа іх апрацаваць. Усталяванне больш хуткай машыны для лушчэння не вырашыць гэтае абмежаванне.
Вытворцы павінны параўноўваць працоўныя магутнасці на кожным этапе вытворчасці. Яны таксама павінны перагледзець патрабаванні да працоўнай сілы, час прастою, матэрыяльныя страты і дэфекты прадукцыі. Індывідуальная мадэрнізацыя машыны для вытворчасці фанеры можа вырашыць канкрэтную праблему. Іншыя заводы могуць атрымаць большую карысць ад скаардынаваных удасканаленняў на некалькіх этапах.
Тэхнічныя характарыстыкі абсталявання таксама павінны адпавядаць рэальным патрабаванням вытворчасці. Важныя меркаванні ўключаюць пароды драўніны, памеры панэляў, сістэмы клею і вытворчыя мэты.
Вытворцы павінны ацэньваць інвестыцыі ў абсталяванне, выкарыстоўваючы рэалістычныя чаканні прадукцыйнасці. Больш высокая аб'яўленая вытворчая магутнасць не заўсёды гарантуе большую прадукцыйнасць завода. Карысныя паказчыкі ўключаюць прадукцыйнасць за змену, аднаўленне матэрыялу, спажыванне энергіі і час прастою абсталявання. Гэтыя вымярэнні дапамагаюць вызначыць прадукцыйнасць да і пасля абнаўлення.
Інвестыцыйныя выдаткі павінны ўключаць устаноўку, навучанне аператара, тэхнічнае абслугоўванне і запасныя часткі. Заводы таксама павінны ўлічваць перапынкі вытворчасці падчас замены абсталявання.
Перад пакупкай вытворцы могуць выкарыстоўваць гэты практычны кантрольны спіс:
1. Вызначце галоўнае вузкае месца. Вызначце, які працэс абмяжоўвае выхад або стварае найбольшыя страты.
2. Запіс бягучай прадукцыйнасці. Вымерайце вытворчую магутнасць, узровень адмовы і спажыванне рэсурсаў.
3. Праверце сумяшчальнасць абсталявання. Пацвердзіце памеры, эксплуатацыйныя патрабаванні і злучэнні паміж машынамі.
4. Ацэнка аперацыйных паляпшэнняў. Параўнайце рэалістычны вынік, якасць і чаканні эфектыўнасці.
5. Праглядзіце патрабаванні да падтрымкі. Ацаніце навучанне, доступ да тэхнічнага абслугоўвання і наяўнасць запасных частак.
6. Разлічыце акупнасць інвестыцый. Параўнайце чаканую эканомію з агульнымі выдаткамі на ўкараненне.
Вытворцы павінны запытваць тэхнічныя характарыстыкі перад прыняццем рашэння аб куплі. Дэманстрацыя абсталявання таксама можа дапамагчы праверыць важныя працоўныя магчымасці. Паспяховае абнаўленне павінна вырашыць выразна выяўленую вытворчую праблему. Ён таксама павінен забяспечваць паляпшэнні, якія можа вымераць завод.
Тэхналагічныя дасягненні ў вытворчасці фанеры дапамагаюць вытворцам паляпшаць кансістэнцыю прадукцыі, памяншаць адходы і пераадольваць вузкія месцы ў вытворчасці. Дакладнае лушчэнне шпону, кантраляваная сушка, аўтаматызаваная апрацоўка і надзейнае прэсаванне спрыяюць павышэнню эфектыўнасці вытворчасці. Тым не менш, вытворцы павінны выбіраць тэхналогіі, зыходзячы з рэальных вытворчых патрэб, а не толькі з дапамогай аўтаматызацыі. Сумяшчальнасць абсталявання, эксплуатацыйныя выдаткі і вымерныя паляпшэнні застаюцца важнымі фактарамі. У Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , мы прапануем машыны для вырабу фанеры, якія ахопліваюць падрыхтоўку шпону, склейванне і прэсаванне. Наша наладжвальнае абсталяванне дапамагае вытворцам павышаць эфектыўнасць вытворчасці і падтрымліваць стабільную якасць панэляў. Мы таксама падтрымліваем кліентаў у выбары абсталявання, якое адпавядае іх вытворчым патрабаванням.
A: Сучасная машынная тэхналогія вытворчасці фанеры ўключае аўтаматызаваную апрацоўку шпону, элементы кіравання PLC, прэцызійнае лушчэнне і перадавыя сістэмы прэсавання. Гэтыя ўдасканаленні дапамагаюць вытворцам падтрымліваць стабільную якасць, скарачаць ручную працу і павышаць эфектыўнасць вытворчасці.
A: Аўтаматызаваная машына для вырабу фанеры зніжае ручную апрацоўку і паляпшае кансістэнцыю апрацоўкі. Аўтаматызаваная перадача матэрыялу і скаардынаванае кіраванне абсталяваннем дапамагаюць мінімізаваць затрымкі ў вытворчасці, знізіць патрабаванні да працоўнай сілы і падтрымліваць стабільную прадукцыйнасць.
A: Дакладны кантроль вільготнасці шпону падтрымлівае больш трывалае клеевае злучэнне і нязменную якасць панэлі. Сучасная тэхналогія сушкі шпону рэгулюе тэмпературу, паток паветра і хуткасць канвеера, каб паменшыць нераўнамернае высыханне і магчымыя дэфекты прэсавання.
A: Удасканаленыя машыны для гарачага прэсавання фанеры забяспечваюць лепшы кантроль тэмпературы, ціску і цыклаў прэсавання. Гэтыя паляпшэнні падтрымліваюць паслядоўнае цвярдзенне клею, памяншаюць змены таўшчыні і зводзяць да мінімуму дэфекты склейвання падчас вытворчасці.
A: Перад мадэрнізацыяй станка для вырабу фанеры вытворцы павінны праверыць таўшчыню шпону, узровень вільготнасці, прадукцыйнасць прэса і час прастою абсталявання. Гэтыя вымярэнні дапамагаюць выявіць вузкія месцы і расставіць прыярытэты для эфектыўных паляпшэнняў тэхналогій.


