Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 14-10-2026 Origine: Sito
Macchine migliori da sole non garantiscono un compensato migliore. La qualità della produzione dipende dal modo in cui ciascuna fase di produzione funziona insieme. La produzione tradizionale di compensato richiede un'ampia movimentazione manuale e la costante attenzione dell'operatore. Lo spessore non uniforme del rivestimento, l'asciugatura incoerente e gli scarti di adesivo possono aumentare i costi e causare difetti di pressatura. Moderno La tecnologia delle macchine per la produzione di compensato aiuta ad affrontare queste sfide attraverso l’automazione, controlli precisi e una migliore gestione dei materiali. Questi progressi supportano una qualità costante dei pannelli riducendo al contempo le esigenze di manodopera e le perdite di produzione. La comprensione di queste tecnologie aiuta i produttori a identificare miglioramenti pratici nella lavorazione, nell'incollaggio, nella pressatura e nel controllo qualità delle impiallacciature. Li aiuta inoltre a scegliere gli aggiornamenti delle apparecchiature che migliorano l'efficienza e controllano i costi operativi.
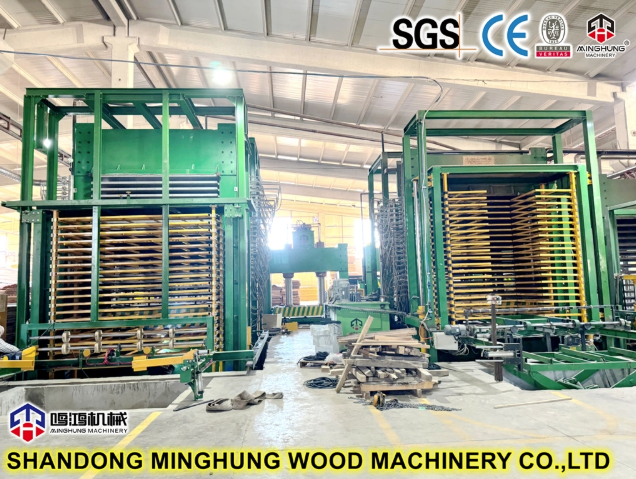
L’automazione è diventata una parte importante della moderna produzione di compensato. Aiuta le fabbriche a ridurre il lavoro manuale ripetitivo mantenendo condizioni di produzione più coerenti. Le operazioni tradizionali spesso richiedono che i lavoratori spostino i materiali tra macchine separate. Questi spostamenti richiedono tempo e possono causare ritardi o danni. Le apparecchiature automatizzate possono rendere la movimentazione dei materiali più rapida e prevedibile. Tuttavia, l’automazione non significa che ogni macchina debba funzionare indipendentemente dai lavoratori. L’obiettivo è migliorare il coordinamento mantenendo gli operatori responsabili della qualità del processo.
Le moderne linee di produzione utilizzano apparecchiature automatizzate per spostare le impiallacciature tra le fasi di lavorazione. Caricatori di tronchi, impilatori di impiallacciature e trasportatori possono ridurre la movimentazione ripetitiva dei materiali. Ad esempio, un impilatore automatico per impiallacciatura raccoglie i fogli pelati dopo il processo di pelatura rotativa. Li dispone in pile per la successiva essiccazione o lavorazione. Ciò riduce lo smistamento manuale e aiuta a mantenere un flusso di lavoro stabile.
I sistemi di caricamento automatizzati migliorano anche le operazioni attorno alle presse per compensato. Posizionano i pannelli assemblati prima della pressatura e ne assistono la rimozione successivamente. Questi sistemi possono ridurre i ritardi nella gestione e migliorare la sicurezza sul posto di lavoro. Tuttavia, l’integrazione della linea di produzione richiede un’attenta pianificazione della capacità. Una pelatrice veloce offre vantaggi limitati quando l'essiccatore non è in grado di elaborare il suo output. I produttori dovrebbero bilanciare la velocità delle apparecchiature prima di aumentare l’automazione.
I controllori logici programmabili, comunemente chiamati PLC, aiutano a coordinare le operazioni della macchina. Controllano le sequenze programmate utilizzando le informazioni ricevute da sensori e apparecchiature. A seconda della macchina, gli operatori possono regolare la velocità, la temperatura, il posizionamento o i cicli operativi. Queste impostazioni aiutano a mantenere condizioni di elaborazione coerenti durante la produzione.
I moderni sistemi di controllo possono anche visualizzare le condizioni operative attraverso interfacce digitali. I lavoratori possono monitorare lo stato delle apparecchiature e identificare determinati problemi senza ispezionare manualmente ogni macchina. Tuttavia, il controllo PLC di base differisce dal monitoraggio avanzato a livello di fabbrica. Alcune macchine funzionano tramite controllori indipendenti, mentre altre si scambiano dati di produzione. I produttori dovrebbero confermare queste capacità prima di acquistare apparecchiature automatizzate.
La qualità dell'impiallacciatura influisce direttamente sulle prestazioni dei pannelli di compensato finiti. Lo spessore non uniforme e l'umidità incontrollata possono creare problemi durante le fasi successive della produzione. Le moderne tecnologie di pelatura ed essiccazione aiutano i produttori a mantenere proprietà di impiallacciatura più costanti. Inoltre migliorano l'utilizzo del materiale e riducono le perdite di lavorazione evitabili.
Le sfogliatrici rotative convertono i tronchi in fogli continui di impiallacciatura di legno. Le moderne attrezzature utilizzano meccanismi di alimentazione e controlli di taglio migliorati per mantenere uno spessore costante. Alcuni sistemi utilizzano meccanismi di posizionamento precisi per controllare la distanza tra i componenti di taglio. Ciò aiuta gli operatori a ottenere fogli di impiallacciatura più uniformi durante la pelatura.
Le pelatrici rotative senza mandrino forniscono un'altra opzione per applicazioni adatte alla lavorazione dei tronchi. Supportano la rotazione dei tronchi senza le tradizionali disposizioni di presa del mandrino. Ciò può aiutare i produttori a elaborare i nuclei di log rimanenti più piccoli.
Il peeling preciso offre numerosi vantaggi pratici:
Migliore consistenza dello spessore: le faccette uniformi supportano uno spessore del pannello e un'applicazione dell'adesivo più prevedibili.
Migliore utilizzo del legno: il taglio controllato può ridurre le perdite di materiale evitabili durante la lavorazione.
Difetti a valle ridotti: fogli di impiallacciatura consistenti semplificano le operazioni di impilamento, incollaggio e pressatura.
Tuttavia, la precisione della macchina da sola non può garantire impiallacciature di alta qualità. L'affilatura della lama, la specie legnosa, le condizioni del tronco e le impostazioni dell'operatore rimangono importanti. I produttori dovrebbero ispezionare regolarmente gli utensili da taglio e monitorare lo spessore del rivestimento. Queste pratiche aiutano a mantenere prestazioni costanti durante tutta la produzione.
Le impiallacciature appena sbucciate di solito contengono più umidità di quella richiesta dai processi di incollaggio del compensato. L'essiccazione rimuove l'umidità in eccesso prima dell'applicazione dell'adesivo e della pressatura. I moderni essiccatori per impiallacciatura utilizzano il riscaldamento e il flusso d'aria controllati per migliorare la consistenza dell'umidità. La velocità del trasportatore influisce anche sulla durata della permanenza delle impiallacciature all'interno dell'apparecchiatura di essiccazione.
Due configurazioni comuni di essiccatori soddisfano diverse esigenze di produzione. Gli essiccatoi a rulli trasportano le impiallacciature attraverso camere riscaldate utilizzando rulli rotanti. Funzionano particolarmente bene per dimensioni di impiallacciatura adeguate e modalità di lavorazione automatizzata. Gli essiccatori a nastro in rete supportano le impiallacciature su un trasportatore a rete in movimento. Il loro design può adattarsi a diverse condizioni di impiallacciatura e requisiti di lavorazione.
Entrambe le configurazioni richiedono impostazioni adeguate di temperatura, flusso d'aria e trasporto. Regolazioni inadeguate possono produrre un'asciugatura non uniforme o aumentare il consumo di energia. L'eccessiva umidità può interferire con le prestazioni dell'adesivo durante la pressatura. L'essiccazione eccessiva può aumentare il consumo di energia e creare ulteriori problemi di gestione. I produttori dovrebbero quindi misurare l’umidità del rivestimento piuttosto che fare affidamento solo sul tempo di asciugatura. Gli obiettivi appropriati dipendono dalla specie legnosa, dai sistemi adesivi e dai requisiti di produzione.
Sommario: Come le moderne tecnologie di impiallacciatura migliorano la produzione
Tecnologia |
Miglioramento principale |
Impatto sulla produzione |
Peeling di precisione delle faccette |
Spessore del rivestimento più consistente |
Migliore utilizzo del materiale e uniformità del pannello |
Movimentazione automatizzata delle impiallacciature |
Movimento manuale ridotto |
Flusso di produzione più stabile |
Asciugatura controllata del tranciato |
Contenuto di umidità più uniforme |
Meno difetti di incollaggio e dimensionali |
Gestione migliorata del flusso d'aria |
Trasferimento di calore più coerente |
Migliore efficienza di asciugatura |
Questi miglioramenti funzionano meglio quando i produttori coordinano la precisione della pelatura e la capacità di essiccazione. Una preparazione uniforme del rivestimento facilita inoltre il controllo delle successive operazioni di pressatura.
Dopo la preparazione dell'impiallacciatura, i produttori assemblano e incollano i singoli fogli in pannelli di compensato. La distribuzione dell'adesivo e le condizioni di pressatura influenzano fortemente le prestazioni del pannello finito. Le moderne attrezzature migliorano il controllo su queste fasi critiche della produzione. Aiuta a ridurre il consumo di materiale non necessario e supporta un incollaggio più coerente.
La tradizionale distribuzione della colla può produrre una distribuzione dell'adesivo incoerente quando le impostazioni dell'attrezzatura sono scarsamente controllate. L'adesivo in eccesso aumenta i costi dei materiali, mentre una copertura insufficiente può indebolire l'adesione. I moderni spalmatori di colla utilizzano rulli regolabili e controlli di applicazione migliorati. Alcuni sistemi includono meccanismi pneumatici che aiutano a mantenere condizioni operative stabili.
Questi miglioramenti consentono ai produttori di applicare l'adesivo in modo più uniforme sulle superfici di rivestimento. La quantità di applicazione richiesta dipende ancora dalle proprietà dell'adesivo e dalle specifiche di produzione. Anche la tecnologia di assemblaggio delle impiallacciature è migliorata. Le macchine per la composizione di anime aiutano a collegare pezzi di impiallacciatura adatti in fogli più grandi. Le apparecchiature di patching possono riparare difetti selezionati prima dell'assemblaggio del pannello.
Queste tecnologie aiutano i produttori a utilizzare i materiali di rivestimento disponibili in modo più efficace. Supportano inoltre un migliore allineamento degli strati durante la successiva pressatura. Tuttavia, l’applicazione automatizzata non può correggere la selezione di adesivi inadeguati o faccette gravemente danneggiate. Gli operatori devono comunque controllare la preparazione dell'adesivo, le condizioni del rivestimento e la qualità dell'assemblaggio.
La pressatura a caldo combina calore e pressione per polimerizzare l'adesivo tra gli strati di rivestimento. Questa fase influenza fortemente la qualità dell’incollaggio, lo spessore del pannello e la stabilità dimensionale. Le moderne presse idrauliche offrono un migliore controllo sulla pressione e sulle sequenze di pressatura. I sistemi di regolazione della temperatura aiutano a mantenere condizioni di riscaldamento adeguate durante la produzione.
Le presse a caldo multi-apertura consentono di pressare contemporaneamente più pannelli assemblati. La loro configurazione dipende dalle dimensioni dei pannelli, dallo spessore e dalla capacità produttiva prevista. I sistemi di carico e scarico automatizzati possono ridurre i tempi di movimentazione tra i cicli di pressatura. Aiutano inoltre a posizionare i pannelli in modo coerente all'interno della macchina da stampa.
Tuttavia, cicli di pressatura più brevi non producono automaticamente risultati migliori. I requisiti di polimerizzazione dell'adesivo e l'umidità del rivestimento determinano ancora le condizioni di pressatura adeguate. Ad esempio, un tempo di pressatura insufficiente può impedire la completa polimerizzazione dell'adesivo. Anche un calore eccessivo o una pressione non adeguata possono danneggiare i pannelli. I produttori dovrebbero quindi selezionare le impostazioni della macchina da stampa attraverso procedure di produzione convalidate.
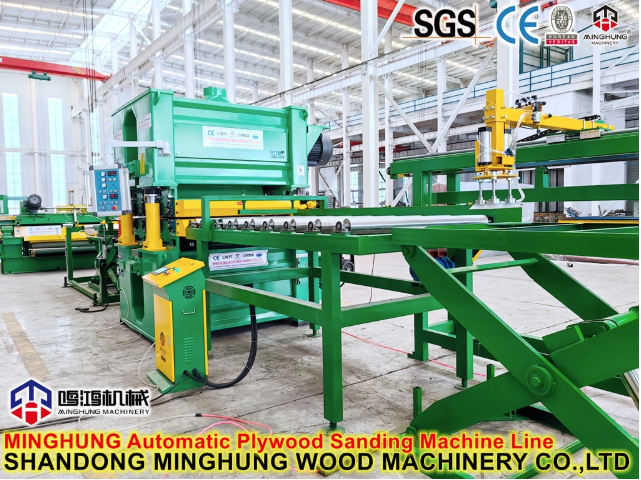
Le moderne fabbriche di compensato fanno sempre più affidamento sui dati di produzione per mantenere la qualità. Invece di ispezionare solo i pannelli finiti, possono monitorare condizioni importanti durante tutta la produzione. I sistemi digitali aiutano gli operatori a identificare in anticipo alcuni problemi di elaborazione. Tuttavia, la tecnologia di monitoraggio funziona meglio insieme a ispezioni regolari e procedure di qualità consolidate.
I sensori aiutano gli operatori a osservare le condizioni operative delle singole macchine di produzione. Possono misurare la temperatura, la pressione, l'umidità o lo stato dell'apparecchiatura. Ad esempio, i sensori di temperatura possono rilevare cambiamenti imprevisti all’interno degli essiccatoi per impiallacciatura. Il monitoraggio della pressione può identificare le deviazioni durante il funzionamento della pressa idraulica.
Quando le apparecchiature includono funzioni di registrazione adeguate, i manager possono confrontare le condizioni operative tra i turni di produzione. Ciò li aiuta a indagare sui problemi ricorrenti e a migliorare le impostazioni del processo. I sistemi di monitoraggio avanzati possono anche supportare la manutenzione basata sulle condizioni. Identificano i cambiamenti nel comportamento delle apparecchiature prima che alcuni guasti diventino gravi.
Tuttavia, la manutenzione predittiva richiede dati storici affidabili e analisi appropriate. La sola installazione dei sensori non crea un sistema completamente predittivo. Le fabbriche dovrebbero iniziare monitorando le variabili strettamente legate ai loro problemi di qualità.
Le tecnologie di ispezione automatizzata possono aiutare i produttori a identificare i difetti dei pannelli selezionati. Questi sistemi possono includere fotocamere, dispositivi di misurazione dello spessore o altri sensori. A seconda della loro configurazione possono rilevare irregolarità superficiali o variazioni dimensionali. Ciò riduce la dipendenza dall'osservazione manuale per attività di ispezione ripetitive.
Tuttavia, l’ispezione visiva non può confermare tutti i requisiti prestazionali del compensato. La forza di adesione e altre proprietà interne possono richiedere test di laboratorio distruttivi. I produttori dovrebbero combinare misurazioni automatizzate con procedure di test consolidate. Ciò fornisce una comprensione più completa della qualità del pannello finito. I risultati delle ispezioni registrate possono anche rivelare modelli di produzione ricorrenti. Ad esempio, variazioni ripetute di spessore possono indicare problemi di pressatura o levigatura.
La produzione di compensato consuma energia durante l'essiccazione, la pressatura e la lavorazione del materiale. Produce anche scarti derivanti da rifilature, impiallacciature scartate e pannelli difettosi. Le moderne apparecchiature possono ridurre queste perdite attraverso un migliore controllo operativo. Tuttavia, i risparmi effettivi dipendono dalle condizioni di fabbrica e dalla gestione della produzione.
L'essiccazione dell'impiallacciatura e la pressatura a caldo sono aree importanti per la gestione energetica. Entrambi i processi richiedono un riscaldamento controllato per ottenere condizioni di produzione adeguate. Un migliore isolamento dell'essiccatore può ridurre le perdite di calore indesiderate. Una migliore distribuzione del flusso d'aria aiuta a mantenere un'asciugatura più uniforme tra i fogli di impiallacciatura.
I moderni controlli del riscaldamento possono anche ridurre le fluttuazioni di temperatura non necessarie. Aiutano le apparecchiature a mantenere condizioni operative adeguate durante la produzione. Nella pressatura a caldo, gli operatori devono coordinare le esigenze di riscaldamento e i programmi di produzione. Lunghe interruzioni possono sprecare energia quando l'apparecchiatura rimane alla temperatura operativa.
Tuttavia, abbassare le temperature senza considerare i requisiti del processo può creare problemi di qualità. L’efficienza energetica non deve mai compromettere la polimerizzazione dell’adesivo o la preparazione del rivestimento. I produttori dovrebbero confrontare il consumo di energia con la produzione effettiva. Ciò fornisce una misurazione più utile rispetto al solo consumo energetico totale.
Il recupero del legno è un’altra misura importante dell’efficienza produttiva. Una scarsa precisione di pelatura può creare variazioni di spessore non necessarie e materiale inutilizzabile. I moderni controlli di pelatura aiutano i produttori a produrre fogli di impiallacciatura più uniformi. Ciò può aumentare la percentuale di materiali adatti alla produzione.
Le apparecchiature per la composizione del nucleo e il rivestimento del rivestimento offrono ulteriori opportunità di recupero. Permettono ai produttori di lavorare pezzi di impiallacciatura più piccoli adatti invece di scartarli. Una rifinitura accurata dei bordi contribuisce inoltre a ridurre la rimozione non necessaria di materiale. Un adeguato controllo della levigatura impedisce un'eccessiva riduzione dello spessore durante la finitura.
I produttori dovrebbero tenere traccia di diversi indicatori operativi:
Tasso di recupero del tranciato: la percentuale di tranciato utilizzabile ottenuta dai tronchi lavorati.
Tasso di scarto dei pannelli: percentuale di pannelli finiti che non soddisfano i requisiti di qualità.
Consumo di adesivo: la quantità utilizzata per una produzione definita.
Volume di rilavorazione: il numero di pannelli che richiedono un'ulteriore elaborazione.
Queste misurazioni aiutano le fabbriche a identificare dove si verificano le perdite di materiale. Forniscono inoltre prove per valutare futuri aggiornamenti delle apparecchiature.
I macchinari avanzati offrono potenziali vantaggi, ma non tutte le fabbriche necessitano di un’automazione completa. L'investimento più adatto dipende dalle attrezzature esistenti e dai problemi di produzione. I produttori dovrebbero esaminare le condizioni operative misurabili prima di selezionare nuovi macchinari. Questo approccio riduce le spese inutili e migliora la compatibilità delle apparecchiature.
Un collo di bottiglia nella produzione limita la produzione di un’intera linea di produzione. Può verificarsi durante la sbucciatura, l'essiccazione, l'assemblaggio o la pressatura. Ad esempio, una fabbrica può produrre impiallacciature più velocemente di quanto il suo essiccatoio possa lavorarle. L'installazione di una pelatrice più veloce non risolverebbe questa limitazione.
I produttori dovrebbero confrontare la capacità operativa in ciascuna fase di produzione. Dovrebbero inoltre esaminare i requisiti di manodopera, i tempi di inattività, le perdite materiali e i difetti del prodotto. Un aggiornamento individuale della macchina per la produzione di compensato può risolvere un problema specifico. Altre fabbriche potrebbero trarre maggiori benefici da miglioramenti coordinati in più fasi.
Le specifiche delle apparecchiature dovrebbero anche corrispondere ai requisiti di produzione effettivi. Considerazioni importanti includono specie di legno, dimensioni del pannello, sistemi adesivi e obiettivi di produzione.
I produttori dovrebbero valutare gli investimenti in macchinari utilizzando aspettative di prestazione realistiche. Una maggiore capacità produttiva pubblicizzata non sempre garantisce una maggiore produzione industriale. Gli indicatori utili includono la produzione per turno, il recupero dei materiali, il consumo di energia e i tempi di fermo delle apparecchiature. Queste misurazioni aiutano a stabilire le prestazioni prima e dopo gli aggiornamenti.
I costi di investimento dovrebbero includere installazione, formazione degli operatori, manutenzione e pezzi di ricambio. Le fabbriche dovrebbero anche considerare le interruzioni della produzione durante la sostituzione delle apparecchiature.
Prima dell’acquisto, i produttori possono utilizzare questa pratica lista di controllo di valutazione:
1. Identificare il collo di bottiglia principale. Determinare quale processo limita la produzione o crea le maggiori perdite.
2. Registra la performance attuale. Misurare la capacità produttiva, i tassi di rifiuto e il consumo di risorse.
3. Verificare la compatibilità dell'apparecchiatura. Confermare dimensioni, requisiti operativi e collegamenti tra le macchine.
4. Stima dei miglioramenti operativi. Confrontare aspettative realistiche in termini di output, qualità ed efficienza.
5. Esaminare i requisiti di supporto. Valutare la formazione, l'accesso alla manutenzione e la disponibilità dei pezzi di ricambio.
6. Calcola il rimborso dell'investimento. Confrontare i risparmi attesi con i costi totali di implementazione.
I produttori dovrebbero richiedere le specifiche tecniche prima di prendere decisioni di acquisto. Le dimostrazioni delle apparecchiature possono anche aiutare a verificare importanti capacità operative. Un aggiornamento riuscito dovrebbe risolvere un problema di produzione chiaramente identificato. Dovrebbe anche fornire miglioramenti che la fabbrica può misurare.
I progressi tecnologici nella produzione di compensato aiutano i produttori a migliorare la consistenza del prodotto, ridurre gli sprechi di materiale e superare i colli di bottiglia della produzione. La pelatura di precisione dell'impiallacciatura, l'essiccazione controllata, la movimentazione automatizzata e la pressatura affidabile contribuiscono a una maggiore efficienza produttiva. Tuttavia, i produttori dovrebbero selezionare le tecnologie in base alle effettive esigenze di produzione piuttosto che alla sola automazione. La compatibilità delle apparecchiature, i costi operativi e i miglioramenti misurabili rimangono considerazioni essenziali. A Shandong MINGHUNG OSB e MDF Machinery Equipment Manufacturing Co., Ltd. , forniamo soluzioni per macchine per la produzione di compensato che coprono la preparazione, l'incollaggio e la pressatura dell'impiallacciatura. Le nostre apparecchiature configurabili aiutano i produttori a migliorare l'efficienza produttiva e a mantenere una qualità dei pannelli costante. Supportiamo inoltre i clienti nella scelta dei macchinari adatti alle loro esigenze produttive.
R: La moderna tecnologia delle macchine per la produzione di compensato comprende la movimentazione automatizzata dell'impiallacciatura, controlli PLC, pelatura di precisione e sistemi di pressatura avanzati. Questi miglioramenti aiutano i produttori a mantenere una qualità costante, a ridurre il lavoro manuale e a migliorare l’efficienza della produzione.
R: Una macchina automatizzata per la produzione di compensato riduce la movimentazione manuale e migliora la consistenza della lavorazione. Il trasferimento automatizzato dei materiali e i controlli coordinati delle apparecchiature aiutano a ridurre al minimo i ritardi di produzione, a ridurre i requisiti di manodopera e a mantenere una produzione costante.
R: Il controllo preciso dell'umidità del rivestimento supporta un legame adesivo più forte e una qualità costante del pannello. La moderna tecnologia di essiccazione dell'impiallacciatura regola la temperatura, il flusso d'aria e la velocità del trasportatore per ridurre l'essiccazione irregolare e potenziali difetti di pressatura.
R: Le presse a caldo avanzate per compensato offrono un migliore controllo su temperatura, pressione e cicli di pressatura. Questi miglioramenti supportano una polimerizzazione uniforme dell'adesivo, riducono la variazione di spessore e minimizzano i difetti di incollaggio durante la produzione.
R: Prima di aggiornare una macchina per la produzione di compensato, i produttori dovrebbero esaminare lo spessore dell'impiallacciatura, i livelli di umidità, le prestazioni della pressa e i tempi di fermo delle apparecchiature. Queste misurazioni aiutano a identificare i colli di bottiglia e a dare priorità ai miglioramenti tecnologici efficaci.


