Перегляди: 0 Автор: Редактор сайту Час публікації: 14-10-2026 Походження: Сайт
Кращі машини самі по собі не гарантують кращої фанери. Якість виробництва залежить від того, наскільки добре працює кожен етап виробництва. Традиційне виробництво фанери вимагає значної ручної обробки та постійної уваги оператора. Нерівномірна товщина шпону, непостійне висихання та відходи клею можуть збільшити витрати та спричинити дефекти пресування. Сучасний Технологія верстатів для виробництва фанери допомагає вирішити ці проблеми за допомогою автоматизації, точного керування та вдосконаленого поводження з матеріалами. Ці вдосконалення забезпечують постійну якість панелей, одночасно знижуючи трудові потреби та втрати виробництва. Розуміння цих технологій допомагає виробникам визначити практичні вдосконалення в обробці шпону, склеюванні, пресуванні та контролі якості. Це також допомагає їм вибирати оновлення обладнання, які підвищують ефективність і контролюють експлуатаційні витрати.
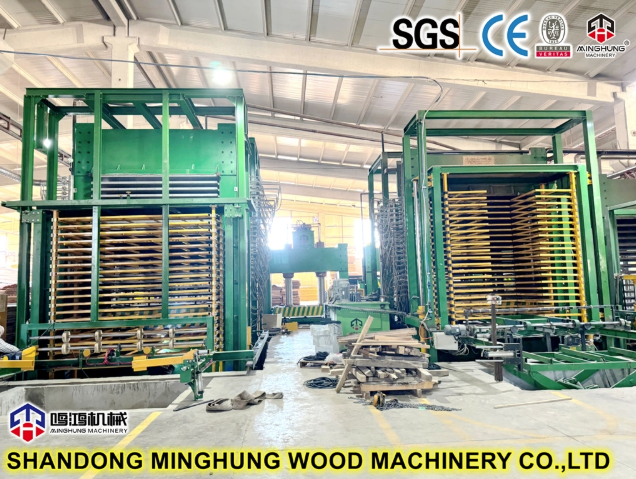
Автоматизація стала важливою частиною сучасного виробництва фанери. Це допомагає фабрикам скоротити повторювану ручну роботу, зберігаючи при цьому стабільніші умови виробництва. Традиційні операції часто вимагають від працівників переміщення матеріалів між окремими машинами. Ці рухи потребують часу та можуть спричинити затримки або пошкодження. Автоматизоване обладнання може зробити транспортування матеріалів швидшим і більш передбачуваним. Однак автоматизація не означає, що кожна машина повинна працювати незалежно від працівників. Мета полягає в тому, щоб покращити координацію, зберігаючи відповідальність операторів за якість процесу.
Сучасні виробничі лінії використовують автоматизоване обладнання для переміщення вінірів між етапами обробки. Завантажувачі колод, укладачі шпону та конвеєри можуть скоротити повторне оброблення матеріалів. Наприклад, автоматичний укладальник шпону збирає лущені листи після ротаційного процесу лущення. Він укладає їх у стопки для подальшого сушіння чи обробки. Це зменшує ручне сортування та допомагає підтримувати стабільний робочий процес.
Автоматизовані системи завантаження також покращують роботу навколо фанерних пресів. Вони розміщують зібрані панелі перед пресуванням і допомагають їх зняти після цього. Ці системи можуть зменшити затримки обробки та підвищити безпеку на робочому місці. Однак інтеграція виробничої лінії вимагає ретельного планування потужностей. Швидка машина для очищення від шкірки пропонує обмежені переваги, коли сушарка не може обробити її вихід. Виробники повинні збалансувати швидкість обладнання перед підвищенням автоматизації.
Програмовані логічні контролери, які зазвичай називають ПЛК, допомагають координувати роботу машини. Вони контролюють запрограмовані послідовності, використовуючи інформацію, отриману від датчиків і обладнання. Залежно від машини оператори можуть регулювати швидкість, температуру, позиціонування або робочі цикли. Ці налаштування допомагають підтримувати стабільні умови обробки під час виробництва.
Сучасні системи керування також можуть відображати умови роботи через цифрові інтерфейси. Працівники можуть контролювати стан обладнання та виявляти певні проблеми, не перевіряючи кожну машину вручну. Однак базове керування ПЛК відрізняється від розширеного загальнозаводського моніторингу. Деякі машини працюють через незалежні контролери, а інші обмінюються виробничими даними. Виробники повинні підтвердити ці можливості перед придбанням автоматизованого обладнання.
Якість шпону безпосередньо впливає на характеристики готових фанерних плит. Нерівномірна товщина та неконтрольована вологість можуть створити проблеми на наступних етапах виробництва. Сучасні технології лущення та сушіння допомагають виробникам підтримувати стабільніші властивості шпону. Вони також покращують використання матеріалу та зменшують втрати при обробці, яких можна уникнути.
Роторні лущильні машини перетворюють колоди на безперервні листи деревного шпону. Сучасне обладнання використовує вдосконалені механізми подачі та керування різанням для підтримки постійної товщини. Деякі системи використовують механізми точного позиціонування для контролю відстані між ріжучими компонентами. Це допомагає операторам отримати більш рівномірні листи шпону під час лущення.
Безшпиндельні ротаційні машини для лущення є ще одним варіантом для відповідних застосувань обробки колод. Вони підтримують обертання колод без традиційних механізмів захоплення шпинделя. Це може допомогти виробникам обробляти менші залишки колод.
Точний пілінг має декілька практичних переваг:
Покращена консистенція товщини: уніфіковані шпони забезпечують більш передбачувану товщину панелі та нанесення клею.
Краще використання деревини: контрольоване різання може зменшити втрати матеріалу під час обробки, яких можна уникнути.
Зменшення кількості дефектів у нижній частині: однорідні листи шпону спрощують операції укладання, склеювання та пресування.
Однак лише точність машини не може гарантувати високоякісні вініри. Гострота ножа, порода деревини, стан колоди та налаштування оператора залишаються важливими. Виробники повинні регулярно перевіряти ріжучі інструменти та контролювати товщину шпону. Ці методи допомагають підтримувати стабільну продуктивність протягом усього виробництва.
Свіжоочищений шпон зазвичай містить більше вологи, ніж вимагає процес склеювання фанери. Висушування видаляє зайву вологу перед нанесенням клею та пресуванням. Сучасні сушарки для шпону використовують контрольований нагрів і потік повітря для покращення консистенції вологи. Швидкість конвеєра також впливає на те, як довго вініри залишаються всередині сушильного обладнання.
Дві загальні конфігурації сушарки відповідають різним виробничим вимогам. Роликові сушарки транспортують вініри через нагріті камери за допомогою обертових роликів. Вони особливо добре працюють для відповідних розмірів шпону та автоматизованих механізмів обробки. Сітчасті стрічкові сушарки підтримують шпон на рухомому сітчастому конвеєрі. Їхня конструкція може відповідати різним умовам шпону та вимогам до обробки.
Обидві конфігурації вимагають відповідних налаштувань температури, потоку повітря та транспортування. Погане налаштування може спричинити нерівномірне сушіння або збільшити споживання енергії. Надмірна вологість може вплинути на ефективність клею під час пресування. Пересушування може збільшити споживання енергії та створити додаткові проблеми з використанням. Тому виробники повинні вимірювати вологість шпону, а не покладатися лише на час висихання. Відповідні цілі залежать від породи деревини, клейових систем і виробничих вимог.
Анотація: Як сучасні технології шпону покращують виробництво
технології |
Основне вдосконалення |
Виробничий вплив |
Прецизійне лущення шпону |
Більш стабільна товщина шпону |
Краще використання матеріалу та однорідність панелі |
Автоматизована обробка шпону |
Зменшені ручні рухи |
Більш стабільний потік виробництва |
Контрольоване сушіння шпону |
Більш рівномірний вміст вологи |
Менше склеювання та розмірних дефектів |
Покращене керування потоком повітря |
Більш послідовний теплообмін |
Краща ефективність сушіння |
Ці вдосконалення працюють найкраще, коли виробники узгоджують точність очищення та потужність сушіння. Послідовна підготовка шпону також полегшує контроль над подальшими операціями пресування.
Після підготовки шпону виробники збирають і склеюють окремі листи в фанерні плити. Розподіл клею та умови пресування сильно впливають на характеристики готової панелі. Сучасне обладнання покращує контроль над цими критичними етапами виробництва. Це допомагає зменшити непотрібне споживання матеріалу та підтримує більш послідовне з’єднання.
Традиційне нанесення клею може призвести до непослідовного розподілу клею, якщо налаштування обладнання погано контролюються. Надлишок клею збільшує витрати на матеріал, а недостатнє покриття може послабити зчеплення. Сучасні розкидачі клею використовують регульовані ролики та покращені засоби керування нанесенням. Деякі системи містять пневматичні механізми, які допомагають підтримувати стабільні умови роботи.
Ці вдосконалення дозволяють виробникам більш рівномірно наносити клей на шпоновані поверхні. Необхідна кількість нанесення все ще залежить від властивостей клею та виробничих характеристик. Удосконалилася і технологія монтажу шпону. Машини для формування серцевини допомагають з’єднати відповідні шматки шпону у більші листи. Обладнання для латання може усунути окремі дефекти перед складанням панелі.
Ці технології допомагають виробникам ефективніше використовувати доступні матеріали шпону. Вони також підтримують краще вирівнювання шарів під час наступного пресування. Однак автоматичне нанесення не може виправити невідповідний клей або сильно пошкоджені вініри. Оператори повинні перевірити підготовку клею, стан шпону та якість збірки.
Гаряче пресування поєднує тепло і тиск для затвердіння клею між шарами шпону. Цей етап сильно впливає на якість склеювання, товщину панелі та стабільність розмірів. Сучасні гідравлічні преси пропонують покращений контроль над тиском і послідовністю пресування. Системи регулювання температури допомагають підтримувати відповідні умови нагріву під час виробництва.
Багаторазові гарячі преси дозволяють одночасно пресувати кілька зібраних панелей. Їх конфігурація залежить від розмірів панелей, товщини та передбачуваної виробничої потужності. Автоматизовані системи завантаження та розвантаження можуть скоротити час обробки між циклами пресування. Вони також допомагають рівномірно розташувати панелі всередині преса.
Однак коротші цикли пресування не дають автоматично кращих результатів. Вимоги до затвердіння клею та вологість шпону все ще визначають відповідні умови пресування. Наприклад, недостатній час пресування може перешкодити повному затвердінню клею. Надмірне тепло або невідповідний тиск також можуть пошкодити панелі. Тому виробники повинні обирати параметри преса за допомогою перевірених виробничих процедур.
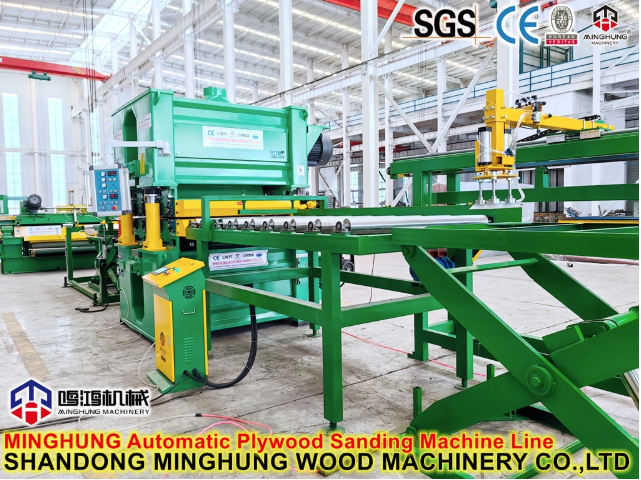
Сучасні фанерні заводи все більше покладаються на виробничі дані для підтримки якості. Замість того, щоб перевіряти лише готові панелі, вони можуть контролювати важливі умови протягом усього виробництва. Цифрові системи допомагають операторам раніше виявляти певні проблеми обробки. Проте технологія моніторингу найкраще працює разом із регулярними перевірками та встановленими процедурами якості.
Датчики допомагають операторам спостерігати за умовами роботи окремих виробничих машин. Вони можуть вимірювати температуру, тиск, вологість або стан обладнання. Наприклад, датчики температури можуть виявляти несподівані зміни всередині сушарок для шпону. Моніторинг тиску може виявити відхилення під час роботи гідравлічного преса.
Коли обладнання включає відповідні функції запису, менеджери можуть порівнювати робочі умови протягом виробничих змін. Це допомагає їм досліджувати повторювані проблеми та вдосконалювати параметри процесу. Розширені системи моніторингу також можуть підтримувати технічне обслуговування на основі стану. Вони визначають зміни в поведінці обладнання до того, як деякі збої стануть серйозними.
Однак для прогнозного технічного обслуговування потрібні надійні історичні дані та відповідний аналіз. Встановлення самих датчиків не створює повноцінної системи прогнозування. Заводи повинні почати з моніторингу змінних, тісно пов'язаних з їхніми проблемами якості.
Технології автоматизованого контролю можуть допомогти виробникам виявити вибрані дефекти панелей. Ці системи можуть включати камери, пристрої вимірювання товщини або інші датчики. Залежно від конфігурації вони можуть виявляти нерівності поверхні або зміни розмірів. Це зменшує залежність від ручного спостереження для повторюваних завдань перевірки.
Однак видима перевірка не може підтвердити всі вимоги до продуктивності фанери. Міцність зчеплення та інші внутрішні властивості можуть потребувати руйнівних лабораторних випробувань. Виробники повинні поєднувати автоматизовані вимірювання з установленими процедурами тестування. Це забезпечує більш повне розуміння якості готової панелі. Записані результати перевірок також можуть виявити повторювані моделі виробництва. Наприклад, неодноразова зміна товщини може свідчити про проблеми з пресуванням або шліфуванням.
Виробництво фанери споживає енергію під час сушіння, пресування та обробки матеріалу. Він також утворює відходи через обрізки, бракований шпон і дефектні панелі. Сучасне обладнання може зменшити ці втрати за рахунок покращеного контролю роботи. Однак реальна економія залежить від умов виробництва та управління виробництвом.
Сушіння шпону та гаряче пресування є важливими напрямками для управління енергією. Обидва процеси вимагають контрольованого нагрівання для досягнення відповідних умов виробництва. Покращена ізоляція сушарки може зменшити небажані втрати тепла. Кращий розподіл повітряного потоку сприяє більш рівномірному висиханню листів шпону.
Сучасні регулятори опалення також можуть зменшити непотрібні коливання температури. Вони допомагають обладнанню підтримувати відповідні робочі умови під час виробництва. Під час гарячого пресування оператори повинні узгоджувати вимоги до нагрівання та графіки виробництва. Тривалі перерви можуть витрачати енергію, коли обладнання залишається при робочій температурі.
Однак зниження температури без урахування вимог процесу може створити проблеми з якістю. Енергоефективність ніколи не повинна ставити під загрозу затвердіння клею або підготовку шпону. Виробники повинні порівнювати споживання енергії з фактичним обсягом виробництва. Це забезпечує більш корисне вимірювання, ніж загальне споживання енергії.
Відновлення деревини є ще одним важливим показником ефективності виробництва. Погана точність відшаровування може призвести до непотрібної зміни товщини та непридатності матеріалу. Сучасні засоби контролю відшаровування допомагають виробникам виготовляти більш однорідні листи шпону. Це може збільшити частку матеріалів, придатних для виробництва.
Обладнання для складання керна та шпону надає додаткові можливості відновлення. Вони дозволяють виробникам обробляти відповідні менші шматки шпону, а не викидати їх. Точне обрізання країв також допомагає зменшити непотрібне видалення матеріалу. Правильний контроль шліфування запобігає надмірному зменшенню товщини під час обробки.
Виробники повинні відстежувати кілька робочих показників:
Швидкість відновлення шпону: частка придатного до використання шпону, отриманого з оброблених колод.
Рівень відмови від панелей: відсоток готових панелей, які не відповідають вимогам якості.
Витрата клею: кількість, яка використовується для певного виробництва.
Обсяг переробки: кількість панелей, які потребують додаткової обробки.
Ці вимірювання допомагають заводам визначити, де відбуваються матеріальні втрати. Вони також надають докази для оцінки майбутніх модернізацій обладнання.
Сучасне обладнання пропонує потенційні переваги, але не кожна фабрика потребує повної автоматизації. Найбільш відповідна інвестиція залежить від наявного обладнання та виробничих проблем. Виробники повинні вивчити вимірювані робочі умови перед вибором нового обладнання. Такий підхід зменшує непотрібні витрати та покращує сумісність обладнання.
Вузьке місце виробництва обмежує продуктивність усієї виробничої лінії. Це може статися під час лущення, сушіння, складання або пресування. Наприклад, фабрика може виготовляти вініри швидше, ніж її сушарка може їх обробити. Встановлення швидшої машини для очищення не вирішить це обмеження.
Виробники повинні порівнювати робочу потужність на кожному етапі виробництва. Вони також повинні переглянути вимоги до робочої сили, час простою, матеріальні втрати та дефекти продукції. Індивідуальна модернізація машини для виготовлення фанери може вирішити конкретну проблему. Інші заводи можуть отримати більше вигоди від скоординованих удосконалень на кількох етапах.
Технічні характеристики обладнання також повинні відповідати фактичним вимогам виробництва. Важливі міркування включають породу деревини, розміри панелей, клейові системи та виробничі цілі.
Виробники повинні оцінювати інвестиції в обладнання, використовуючи реалістичні очікування продуктивності. Більша рекламована виробнича потужність не завжди гарантує більшу продуктивність заводу. Корисні показники включають продуктивність за зміну, відновлення матеріалу, споживання енергії та час простою обладнання. Ці вимірювання допомагають визначити продуктивність до та після оновлення.
Інвестиційні витрати повинні включати встановлення, навчання операторів, технічне обслуговування та запасні частини. Заводам також слід враховувати перерви у виробництві під час заміни обладнання.
Перед покупкою виробники можуть скористатися цим практичним контрольним списком:
1. Визначте головне вузьке місце. Визначте, який процес обмежує вихід або створює найбільші втрати.
2. Запис поточної продуктивності. Виміряйте виробничу потужність, рівень відмов і споживання ресурсів.
3. Перевірте сумісність обладнання. Підтвердьте розміри, робочі вимоги та з’єднання між машинами.
4. Оцініть операційні покращення. Порівняйте реалістичні очікування щодо продуктивності, якості та ефективності.
5. Перегляньте вимоги до підтримки. Оцініть навчання, доступ до технічного обслуговування та наявність запасних частин.
6. Розрахувати окупність інвестицій. Порівняйте очікувану економію із загальними витратами на впровадження.
Виробники повинні запитувати технічні характеристики, перш ніж приймати рішення про покупку. Демонстрація обладнання також може допомогти перевірити важливі робочі можливості. Успішна модернізація повинна вирішити чітко визначену виробничу проблему. Він також має забезпечити покращення, які фабрика може виміряти.
Технологічний прогрес у виробництві фанери допомагає виробникам покращувати консистенцію продукту, зменшувати відходи матеріалу та подолати вузькі місця виробництва. Точне лущення шпону, контрольована сушка, автоматизована обробка та надійне пресування сприяють підвищенню ефективності виробництва. Однак виробники повинні обирати технології на основі реальних виробничих потреб, а не лише автоматизації. Сумісність обладнання, експлуатаційні витрати та вимірювані покращення залишаються важливими міркуваннями. на Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , ми надаємо рішення для машин для виготовлення фанери, які охоплюють підготовку шпону, склеювання та пресування. Наше конфігуроване обладнання допомагає виробникам підвищити ефективність виробництва та підтримувати постійну якість панелей. Ми також підтримуємо клієнтів у виборі обладнання, яке відповідає їхнім виробничим потребам.
A: Сучасна технологія виробництва фанери включає в себе автоматизовану обробку шпону, керування PLC, точне лущення та вдосконалені системи пресування. Ці вдосконалення допомагають виробникам підтримувати постійну якість, скорочувати ручну працю та підвищувати ефективність виробництва.
A: Автоматизована машина для виготовлення фанери зменшує ручне оброблення та покращує послідовність обробки. Автоматизоване переміщення матеріалів і скоординоване керування обладнанням допомагають мінімізувати затримки у виробництві, скоротити потребу в робочій силі та підтримувати стабільну продуктивність.
A: Точний контроль вологості шпону підтримує міцніше адгезивне з’єднання та постійну якість панелі. Сучасна технологія сушіння шпону регулює температуру, потік повітря та швидкість конвеєра, щоб зменшити нерівномірне сушіння та потенційні дефекти пресування.
A: Удосконалені машини для гарячого пресування фанери забезпечують кращий контроль температури, тиску та циклів пресування. Ці вдосконалення забезпечують послідовне затвердіння клею, зменшують коливання товщини та зводять до мінімуму дефекти з’єднання під час виробництва.
A: Перш ніж модернізувати верстат для виробництва фанери, виробники повинні перевірити товщину шпону, рівень вологості, продуктивність преса та час простою обладнання. Ці вимірювання допомагають виявити вузькі місця та визначити пріоритетність ефективних технологічних удосконалень.


