Vues : 0 Auteur : Éditeur du site Heure de publication : 14-10-2026 Origine : Site
De meilleures machines ne garantissent pas à elles seules un meilleur contreplaqué. La qualité de la production dépend de la manière dont chaque étape de fabrication fonctionne ensemble. La production traditionnelle de contreplaqué nécessite une manipulation manuelle approfondie et une attention constante de l'opérateur. Des épaisseurs de placage inégales, un séchage irrégulier et des déchets d'adhésif peuvent augmenter les coûts et provoquer des défauts de pressage. Moderne La technologie des machines de fabrication de contreplaqué aide à relever ces défis grâce à l’automatisation, à des contrôles précis et à une manutention améliorée des matériaux. Ces avancées garantissent une qualité constante des panneaux tout en réduisant les besoins en main-d'œuvre et les pertes de production. Comprendre ces technologies aide les fabricants à identifier des améliorations pratiques dans le traitement, le collage, le pressage et le contrôle qualité du placage. Cela les aide également à choisir des mises à niveau d’équipement qui améliorent l’efficacité et contrôlent les coûts d’exploitation.
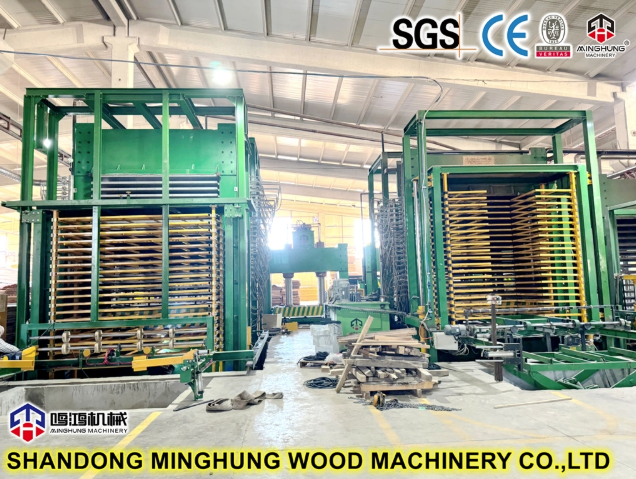
L'automatisation est devenue un élément important de la fabrication moderne de contreplaqué. Il aide les usines à réduire le travail manuel répétitif tout en maintenant des conditions de production plus cohérentes. Les opérations traditionnelles nécessitent souvent que les travailleurs déplacent des matériaux entre des machines distinctes. Ces déplacements prennent du temps et peuvent entraîner des retards ou des dégâts. Les équipements automatisés peuvent rendre la manutention des matériaux plus rapide et plus prévisible. Toutefois, l’automatisation ne signifie pas que chaque machine doit fonctionner indépendamment des travailleurs. L’objectif est d’améliorer la coordination tout en gardant les opérateurs responsables de la qualité des processus.
Les lignes de production modernes utilisent des équipements automatisés pour déplacer les placages entre les étapes de traitement. Les chargeurs de grumes, les empileurs de placages et les convoyeurs peuvent réduire la manutention répétitive des matériaux. Par exemple, un empileur automatique de placages collecte les feuilles pelées après le processus de pelage rotatif. Il les dispose en piles pour un séchage ou un traitement ultérieur. Cela réduit le tri manuel et permet de maintenir un flux de travail stable.
Les systèmes de chargement automatisés améliorent également les opérations autour des presses à contreplaqué. Ils positionnent les panneaux assemblés avant le pressage et assistent ensuite leur retrait. Ces systèmes peuvent réduire les délais de manutention et améliorer la sécurité sur le lieu de travail. Cependant, l’intégration des lignes de production nécessite une planification minutieuse des capacités. Une machine à peler rapide offre des avantages limités lorsque le séchoir ne peut pas traiter sa production. Les fabricants devraient équilibrer la vitesse des équipements avant d’augmenter l’automatisation.
Les contrôleurs logiques programmables, communément appelés API, aident à coordonner les opérations des machines. Ils contrôlent des séquences programmées à l’aide des informations reçues des capteurs et des équipements. En fonction de la machine, les opérateurs peuvent ajuster la vitesse, la température, le positionnement ou les cycles de fonctionnement. Ces paramètres aident à maintenir des conditions de traitement cohérentes pendant la production.
Les systèmes de contrôle modernes peuvent également afficher les conditions de fonctionnement via des interfaces numériques. Les travailleurs peuvent surveiller l’état de l’équipement et identifier certains problèmes sans inspecter manuellement chaque machine. Cependant, le contrôle API de base diffère de la surveillance avancée à l’échelle de l’usine. Certaines machines fonctionnent via des contrôleurs indépendants, tandis que d'autres échangent des données de production. Les fabricants doivent confirmer ces capacités avant d'acheter des équipements automatisés.
La qualité du placage affecte directement les performances des panneaux de contreplaqué finis. Une épaisseur inégale et une humidité incontrôlée peuvent créer des problèmes lors des étapes ultérieures de fabrication. Les technologies modernes de pelage et de séchage aident les fabricants à conserver des propriétés de placage plus cohérentes. Ils améliorent également l’utilisation des matériaux et réduisent les pertes de traitement évitables.
Les machines à éplucher rotatives convertissent les bûches en feuilles continues de placage de bois. Les équipements modernes utilisent des mécanismes d'alimentation et des commandes de coupe améliorés pour maintenir une épaisseur constante. Certains systèmes utilisent des mécanismes de positionnement précis pour contrôler la distance entre les composants de coupe. Cela aide les opérateurs à obtenir des feuilles de placage plus uniformes lors du pelage.
Les éplucheuses rotatives sans broche offrent une autre option pour les applications appropriées de traitement des grumes. Ils prennent en charge la rotation des grumes sans les dispositifs de préhension traditionnels de la broche. Cela peut aider les fabricants à traiter des carottes de grumes restantes plus petites.
Un pelage précis offre plusieurs avantages pratiques :
Uniformité d’épaisseur améliorée : les placages uniformes permettent une épaisseur de panneau et une application d’adhésif plus prévisibles.
Meilleure utilisation du bois : une coupe contrôlée peut réduire les pertes de matériaux évitables pendant la transformation.
Défauts en aval réduits : des feuilles de placage homogènes simplifient les opérations d’empilage, de collage et de pressage.
Cependant, la précision de la machine ne peut à elle seule garantir des placages de haute qualité. Le tranchant des couteaux, les essences de bois, l’état des grumes et les réglages de l’opérateur restent importants. Les fabricants doivent inspecter régulièrement les outils de coupe et surveiller l’épaisseur du placage. Ces pratiques aident à maintenir des performances constantes tout au long de la production.
Les placages fraîchement déroulés contiennent généralement plus d’humidité que ce qu’exigent les processus de collage du contreplaqué. Le séchage élimine l'excès d'humidité avant l'application de l'adhésif et le pressage. Les séchoirs à placage modernes utilisent un chauffage et un débit d'air contrôlés pour améliorer la consistance de l'humidité. La vitesse du convoyeur affecte également la durée pendant laquelle les placages restent à l'intérieur de l'équipement de séchage.
Deux configurations de séchoir courantes répondent à des exigences de production différentes. Les séchoirs à rouleaux transportent les placages à travers des chambres chauffées à l'aide de rouleaux rotatifs. Ils fonctionnent particulièrement bien pour les tailles de placage appropriées et les arrangements de traitement automatisés. Les séchoirs à bande grillagée supportent les placages sur un convoyeur à mailles mobile. Leur conception peut s’adapter à différentes conditions de placage et exigences de traitement.
Les deux configurations nécessitent des réglages de température, de débit d’air et de transport appropriés. De mauvais réglages peuvent produire un séchage inégal ou augmenter la consommation d’énergie. Une humidité excessive peut interférer avec les performances de l'adhésif lors du pressage. Un séchage excessif peut augmenter la consommation d'énergie et créer des problèmes de manipulation supplémentaires. Les fabricants devraient donc mesurer l’humidité du placage plutôt que de se fier uniquement au temps de séchage. Les cibles appropriées dépendent des essences de bois, des systèmes adhésifs et des exigences de production.
Résumé : Comment les technologies modernes de placage améliorent la production
Technologie |
Amélioration principale |
Impact sur la production |
Peeling de précision des placages |
Épaisseur de placage plus constante |
Meilleure utilisation des matériaux et uniformité des panneaux |
Manipulation automatisée des placages |
Mouvement manuel réduit |
Flux de production plus stable |
Séchage contrôlé des placages |
Teneur en humidité plus uniforme |
Moins de défauts de collage et de dimensions |
Gestion améliorée du flux d’air |
Transfert de chaleur plus cohérent |
Meilleure efficacité de séchage |
Ces améliorations fonctionnent mieux lorsque les fabricants coordonnent la précision du pelage et la capacité de séchage. Une préparation cohérente des facettes facilite également le contrôle des opérations de pressage ultérieures.
Après la préparation du placage, les fabricants assemblent et collent les feuilles individuelles en panneaux de contreplaqué. La distribution de l'adhésif et les conditions de pressage influencent fortement les performances du panneau fini. Les équipements modernes améliorent le contrôle de ces étapes critiques de fabrication. Il contribue à réduire la consommation inutile de matériaux et permet une liaison plus cohérente.
L'épandage de colle traditionnel peut produire une distribution incohérente de l'adhésif lorsque les réglages de l'équipement sont mal contrôlés. Un excès d’adhésif augmente les coûts des matériaux, tandis qu’une couverture insuffisante peut affaiblir la liaison. Les épandeurs de colle modernes utilisent des rouleaux réglables et des contrôles d'application améliorés. Certains systèmes comprennent des mécanismes pneumatiques qui aident à maintenir des conditions de fonctionnement stables.
Ces améliorations permettent aux fabricants d'appliquer l'adhésif de manière plus uniforme sur les surfaces de placage. La quantité d'application requise dépend toujours des propriétés de l'adhésif et des spécifications de fabrication. La technologie d'assemblage des placages s'est également améliorée. Les machines à composer les noyaux aident à relier les pièces de placage appropriées en feuilles plus grandes. L'équipement de réparation peut réparer les défauts sélectionnés avant l'assemblage des panneaux.
Ces technologies aident les fabricants à utiliser plus efficacement les matériaux de placage disponibles. Ils permettent également un meilleur alignement des couches lors du pressage ultérieur. Cependant, l’application automatisée ne peut pas corriger une sélection d’adhésif inappropriée ou des facettes gravement endommagées. Les opérateurs doivent toujours vérifier la préparation de l’adhésif, l’état du placage et la qualité de l’assemblage.
Le pressage à chaud combine chaleur et pression pour durcir l'adhésif entre les couches de placage. Cette étape influence fortement la qualité du collage, l’épaisseur du panneau et la stabilité dimensionnelle. Les presses hydrauliques modernes offrent un contrôle amélioré de la pression et des séquences de pressage. Les systèmes de régulation de température permettent de maintenir des conditions de chauffage adaptées pendant la production.
Les presses à chaud multi-ouvertures permettent de presser simultanément plusieurs panneaux assemblés. Leur configuration dépend des dimensions des panneaux, de leur épaisseur et de la capacité de production prévue. Les systèmes automatisés de chargement et de déchargement peuvent réduire le temps de manipulation entre les cycles de pressage. Ils aident également à positionner les panneaux de manière cohérente à l'intérieur de la presse.
Cependant, des cycles de pressage plus courts ne produisent pas automatiquement de meilleurs résultats. Les exigences de durcissement de l'adhésif et l'humidité du placage déterminent toujours les conditions de pressage appropriées. Par exemple, un temps de pressage insuffisant peut empêcher le durcissement complet de l'adhésif. Une chaleur excessive ou une pression inappropriée peuvent également endommager les panneaux. Les fabricants doivent donc sélectionner les paramètres de la presse via des procédures de production validées.
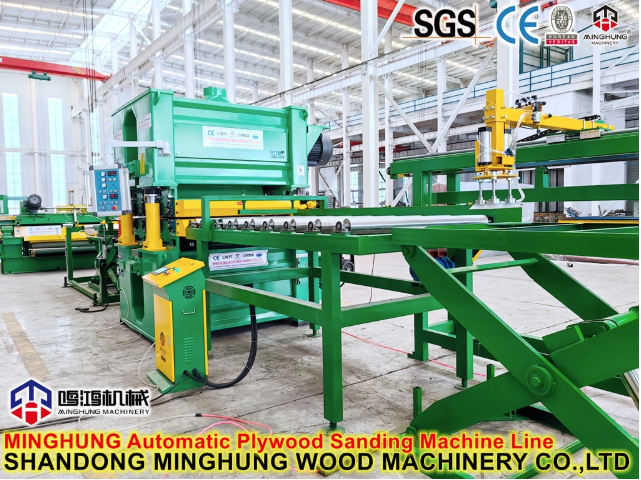
Les usines modernes de contreplaqué s’appuient de plus en plus sur les données de production pour maintenir la qualité. Au lieu d’inspecter uniquement les panneaux finis, ils peuvent surveiller les conditions importantes tout au long de la fabrication. Les systèmes numériques aident les opérateurs à identifier plus tôt certains problèmes de traitement. Cependant, la technologie de surveillance fonctionne mieux parallèlement à des inspections régulières et à des procédures de qualité établies.
Les capteurs aident les opérateurs à observer les conditions de fonctionnement sur chaque machine de production. Ils peuvent mesurer la température, la pression, l'humidité ou l'état de l'équipement. Par exemple, les capteurs de température peuvent détecter des changements inattendus à l’intérieur des séchoirs à placage. La surveillance de la pression peut identifier les écarts pendant le fonctionnement de la presse hydraulique.
Lorsque l’équipement comprend des fonctions d’enregistrement appropriées, les responsables peuvent comparer les conditions de fonctionnement entre les équipes de production. Cela les aide à enquêter sur les problèmes récurrents et à améliorer les paramètres des processus. Les systèmes de surveillance avancés peuvent également prendre en charge la maintenance conditionnelle. Ils identifient les changements de comportement des équipements avant que certaines pannes ne deviennent graves.
Cependant, la maintenance prédictive nécessite des données historiques fiables et une analyse appropriée. L’installation de capteurs à elle seule ne crée pas un système entièrement prédictif. Les usines devraient commencer par surveiller les variables étroitement liées à leurs problèmes de qualité.
Les technologies d'inspection automatisées peuvent aider les fabricants à identifier certains défauts des panneaux. Ces systèmes peuvent inclure des caméras, des appareils de mesure d'épaisseur ou d'autres capteurs. Selon leur configuration, ils peuvent détecter des irrégularités de surface ou des variations dimensionnelles. Cela réduit le recours à l’observation manuelle pour les tâches d’inspection répétitives.
Cependant, une inspection visible ne peut pas confirmer toutes les exigences de performance du contreplaqué. La force de liaison et d’autres propriétés internes peuvent nécessiter des tests destructifs en laboratoire. Les fabricants doivent combiner des mesures automatisées avec des procédures de test établies. Cela permet une compréhension plus complète de la qualité du panneau fini. Les résultats d’inspection enregistrés peuvent également révéler des modèles de production récurrents. Par exemple, une variation répétée de l’épaisseur peut indiquer des problèmes de pressage ou de ponçage.
La fabrication du contreplaqué consomme de l'énergie lors du séchage, du pressage et du traitement des matériaux. Elle produit également des déchets dus aux boiseries, aux placages rejetés et aux panneaux défectueux. Les équipements modernes peuvent réduire ces pertes grâce à un meilleur contrôle de fonctionnement. Toutefois, les économies réelles dépendent des conditions d’usine et de la gestion de la production.
Le séchage des placages et le pressage à chaud sont des domaines importants pour la gestion de l'énergie. Les deux procédés nécessitent un chauffage contrôlé pour obtenir des conditions de fabrication appropriées. Une meilleure isolation du sèche-linge peut réduire les pertes de chaleur indésirables. Une meilleure répartition du flux d’air permet de maintenir un séchage plus constant sur les feuilles de placage.
Les commandes de chauffage modernes peuvent également réduire les fluctuations inutiles de température. Ils aident les équipements à maintenir des conditions de fonctionnement appropriées pendant la production. Lors du pressage à chaud, les opérateurs doivent coordonner les besoins de chauffage et les calendriers de production. De longues interruptions peuvent gaspiller de l'énergie lorsque l'équipement reste à température de fonctionnement.
Cependant, abaisser les températures sans tenir compte des exigences du processus peut créer des problèmes de qualité. L’efficacité énergétique ne doit jamais compromettre le durcissement des adhésifs ou la préparation des facettes. Les fabricants doivent comparer la consommation d’énergie à la production réelle. Cela fournit une mesure plus utile que la seule consommation totale d’énergie.
La récupération du bois est une autre mesure importante de l’efficacité de la production. Une mauvaise précision de pelage peut créer des variations d’épaisseur inutiles et un matériau inutilisable. Les contrôles modernes de pelage aident les fabricants à produire des feuilles de placage plus homogènes. Cela peut augmenter la proportion de matériaux adaptés à la production.
Les équipements de composition des noyaux et de réparation des placages offrent des opportunités de récupération supplémentaires. Ils permettent aux fabricants de traiter des pièces de placage plus petites plutôt que de les jeter. Une coupe précise des bords contribue également à réduire l’enlèvement de matière inutile. Un bon contrôle du ponçage évite une réduction excessive de l’épaisseur lors de la finition.
Les fabricants doivent suivre plusieurs indicateurs de fonctionnement :
Taux de récupération du placage : Proportion de placage utilisable obtenue à partir de grumes transformées.
Taux de rejet des panneaux : pourcentage de panneaux finis ne répondant pas aux exigences de qualité.
Consommation d'adhésif : quantité utilisée pour un rendement de production défini.
Volume de retravail : Le nombre de panneaux nécessitant un traitement supplémentaire.
Ces mesures aident les usines à identifier où se produisent les pertes de matériaux. Ils fournissent également des preuves pour évaluer les futures mises à niveau des équipements.
Les machines avancées offrent des avantages potentiels, mais toutes les usines n’ont pas besoin d’une automatisation complète. L’investissement le plus adapté dépend des équipements existants et des problèmes de production. Les fabricants doivent examiner les conditions de fonctionnement mesurables avant de sélectionner de nouvelles machines. Cette approche réduit les dépenses inutiles et améliore la compatibilité des équipements.
Un goulot d’étranglement de production limite la production d’une chaîne de fabrication entière. Cela peut se produire lors du pelage, du séchage, de l’assemblage ou du pressage. Par exemple, une usine peut produire des placages plus rapidement que son séchoir ne peut les traiter. L’installation d’une machine à éplucher plus rapide ne résoudrait pas cette limitation.
Les fabricants doivent comparer la capacité opérationnelle à chaque étape de production. Ils doivent également examiner les exigences en matière de main-d'œuvre, les temps d'arrêt, les pertes de matériaux et les défauts des produits. Une mise à niveau individuelle d’une machine de fabrication de contreplaqué peut résoudre un problème spécifique. D’autres usines pourraient bénéficier davantage d’améliorations coordonnées sur plusieurs étapes.
Les spécifications de l’équipement doivent également correspondre aux exigences réelles de fabrication. Les considérations importantes incluent les essences de bois, les dimensions des panneaux, les systèmes adhésifs et les objectifs de production.
Les fabricants doivent évaluer leurs investissements en machines en fonction d’attentes de performances réalistes. Une capacité de production annoncée plus élevée ne garantit pas toujours une production industrielle plus élevée. Les indicateurs utiles incluent le rendement par équipe, la récupération des matériaux, la consommation d'énergie et les temps d'arrêt des équipements. Ces mesures aident à établir les performances avant et après les mises à niveau.
Les coûts d'investissement doivent inclure l'installation, la formation des opérateurs, la maintenance et les pièces de rechange. Les usines devraient également envisager d’interrompre la production lors du remplacement des équipements.
Avant d'acheter, les fabricants peuvent utiliser cette liste de contrôle d'évaluation pratique :
1. Identifiez le principal goulot d’étranglement. Déterminez quel processus limite la production ou crée les plus grandes pertes.
2. Enregistrez les performances actuelles. Mesurez la capacité de production, les taux de rejet et la consommation de ressources.
3. Vérifiez la compatibilité des équipements. Confirmez les dimensions, les exigences de fonctionnement et les connexions entre les machines.
4. Estimer les améliorations opérationnelles. Comparez des attentes réalistes en matière de production, de qualité et d’efficacité.
5. Passez en revue les exigences de support. Évaluez la formation, l’accès à la maintenance et la disponibilité des pièces de rechange.
6. Calculez le retour sur investissement. Comparez les économies attendues par rapport aux coûts totaux de mise en œuvre.
Les fabricants doivent demander des spécifications techniques avant de prendre une décision d'achat. Les démonstrations d’équipement peuvent également aider à vérifier d’importantes capacités opérationnelles. Une mise à niveau réussie doit résoudre un problème de production clairement identifié. Cela devrait également apporter des améliorations que l’usine peut mesurer.
Les progrès technologiques dans la production de contreplaqué aident les fabricants à améliorer la cohérence des produits, à réduire le gaspillage de matériaux et à surmonter les goulots d'étranglement de la production. Le pelage de précision du placage, le séchage contrôlé, la manipulation automatisée et le pressage fiable contribuent chacun à une plus grande efficacité de fabrication. Cependant, les fabricants devraient sélectionner les technologies en fonction des besoins réels de production plutôt que de la seule automatisation. La compatibilité des équipements, les coûts d’exploitation et les améliorations mesurables restent des considérations essentielles. À Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , nous fournissons des solutions de machines de fabrication de contreplaqué couvrant la préparation, le collage et le pressage du placage. Notre équipement configurable aide les fabricants à améliorer l’efficacité de la production et à maintenir une qualité constante des panneaux. Nous accompagnons également nos clients dans la sélection de machines adaptées à leurs exigences de production.
R : La technologie moderne des machines de fabrication de contreplaqué comprend la manipulation automatisée des placages, les commandes PLC, le pelage de précision et les systèmes de pressage avancés. Ces améliorations aident les fabricants à maintenir une qualité constante, à réduire le travail manuel et à améliorer l'efficacité de la production.
R : Une machine automatisée de fabrication de contreplaqué réduit la manipulation manuelle et améliore la cohérence du traitement. Le transfert de matériaux automatisé et les contrôles coordonnés des équipements contribuent à minimiser les retards de production, à réduire les besoins en main-d'œuvre et à maintenir une production stable.
R : Un contrôle précis de l’humidité du placage permet une liaison adhésive plus forte et une qualité constante des panneaux. La technologie moderne de séchage des placages régule la température, le flux d’air et la vitesse du convoyeur pour réduire le séchage irrégulier et les défauts potentiels de pressage.
R : Les presses à chaud avancées pour contreplaqué offrent un meilleur contrôle de la température, de la pression et des cycles de pressage. Ces améliorations permettent un durcissement constant de l'adhésif, réduisent les variations d'épaisseur et minimisent les défauts de liaison pendant la production.
R : Avant de mettre à niveau une machine de fabrication de contreplaqué, les fabricants doivent examiner l'épaisseur du placage, les niveaux d'humidité, les performances de la presse et les temps d'arrêt de l'équipement. Ces mesures aident à identifier les goulots d’étranglement et à prioriser les améliorations technologiques efficaces.


