Lượt xem: 0 Tác giả: Site Editor Ngày xuất bản: 14-10-2026 Nguồn gốc: Địa điểm
Máy móc tốt hơn không đảm bảo ván ép tốt hơn. Chất lượng sản xuất phụ thuộc vào việc mỗi công đoạn sản xuất phối hợp với nhau tốt như thế nào. Sản xuất ván ép truyền thống đòi hỏi phải xử lý thủ công rộng rãi và sự chú ý liên tục của người vận hành. Độ dày veneer không đồng đều, sấy khô không đều và lãng phí chất kết dính có thể làm tăng chi phí và gây ra các khuyết tật khi ép. Hiện đại Công nghệ máy làm ván ép giúp giải quyết những thách thức này thông qua tự động hóa, điều khiển chính xác và cải tiến việc xử lý vật liệu. Những tiến bộ này hỗ trợ chất lượng bảng điều khiển nhất quán đồng thời giảm yêu cầu về lao động và tổn thất trong sản xuất. Hiểu rõ những công nghệ này giúp nhà sản xuất xác định những cải tiến thực tế trong quá trình xử lý, dán, ép và kiểm soát chất lượng veneer. Nó cũng giúp họ lựa chọn nâng cấp thiết bị để nâng cao hiệu quả và kiểm soát chi phí vận hành.
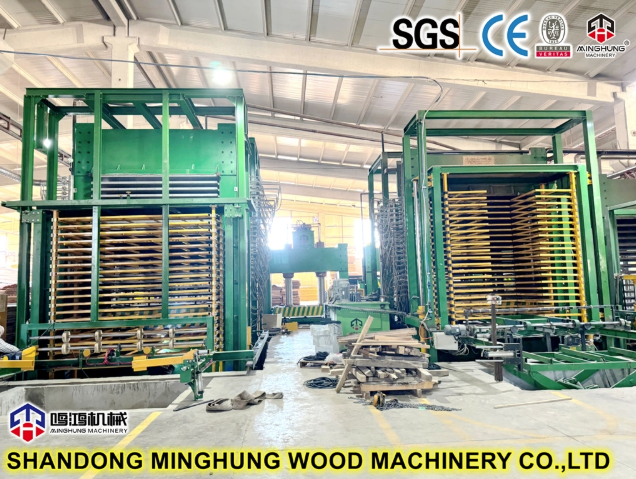
Tự động hóa đã trở thành một phần quan trọng trong sản xuất ván ép hiện đại. Nó giúp các nhà máy giảm bớt công việc thủ công lặp đi lặp lại trong khi vẫn duy trì điều kiện sản xuất ổn định hơn. Hoạt động truyền thống thường yêu cầu công nhân di chuyển vật liệu giữa các máy riêng biệt. Những chuyển động này mất thời gian và có thể gây ra sự chậm trễ hoặc hư hỏng. Thiết bị tự động có thể giúp việc xử lý vật liệu nhanh hơn và dễ dự đoán hơn. Tuy nhiên, tự động hóa không có nghĩa là mọi máy móc đều phải hoạt động độc lập với công nhân. Mục tiêu là cải thiện sự phối hợp trong khi vẫn đảm bảo người vận hành chịu trách nhiệm về chất lượng quy trình.
Dây chuyền sản xuất hiện đại sử dụng thiết bị tự động để di chuyển veneer giữa các công đoạn xử lý. Máy xúc gỗ, máy xếp ván mỏng và băng tải có thể giảm bớt việc xử lý vật liệu lặp đi lặp lại. Ví dụ, một máy xếp veneer tự động thu thập các tấm đã bóc sau quá trình bóc quay. Nó sắp xếp chúng thành từng ngăn để sấy khô hoặc xử lý sau này. Điều này làm giảm việc sắp xếp thủ công và giúp duy trì quy trình làm việc ổn định.
Hệ thống tải tự động cũng cải thiện hoạt động xung quanh máy ép ván ép. Họ định vị các tấm đã lắp ráp trước khi nhấn và hỗ trợ tháo chúng sau đó. Những hệ thống này có thể giảm bớt sự chậm trễ trong xử lý và cải thiện sự an toàn tại nơi làm việc. Tuy nhiên, việc tích hợp dây chuyền sản xuất đòi hỏi phải lập kế hoạch năng lực cẩn thận. Máy bóc vỏ nhanh mang lại những lợi ích hạn chế khi máy sấy không thể xử lý đầu ra của nó. Các nhà sản xuất nên cân bằng tốc độ thiết bị trước khi tăng cường tự động hóa.
Bộ điều khiển logic khả trình, thường được gọi là PLC, giúp điều phối hoạt động của máy. Họ kiểm soát các trình tự được lập trình bằng cách sử dụng thông tin nhận được từ các cảm biến và thiết bị. Tùy thuộc vào máy, người vận hành có thể điều chỉnh tốc độ, nhiệt độ, vị trí hoặc chu kỳ vận hành. Các cài đặt này giúp duy trì các điều kiện xử lý nhất quán trong quá trình sản xuất.
Hệ thống điều khiển hiện đại cũng có thể hiển thị điều kiện hoạt động thông qua giao diện kỹ thuật số. Công nhân có thể theo dõi trạng thái thiết bị và xác định một số vấn đề nhất định mà không cần kiểm tra từng máy một cách thủ công. Tuy nhiên, điều khiển PLC cơ bản khác với việc giám sát nâng cao trên toàn nhà máy. Một số máy hoạt động thông qua bộ điều khiển độc lập, trong khi một số máy khác trao đổi dữ liệu sản xuất. Các nhà sản xuất nên xác nhận những khả năng này trước khi mua thiết bị tự động.
Chất lượng veneer ảnh hưởng trực tiếp đến hiệu suất của tấm ván ép thành phẩm. Độ dày không đồng đều và độ ẩm không được kiểm soát có thể gây ra vấn đề trong các giai đoạn sản xuất sau này. Công nghệ lột và sấy khô hiện đại giúp nhà sản xuất duy trì các đặc tính của veneer ổn định hơn. Chúng cũng cải thiện việc sử dụng vật liệu và giảm tổn thất xử lý có thể tránh được.
Máy bóc vỏ quay chuyển đổi các khúc gỗ thành các tấm gỗ veneer liên tục. Thiết bị hiện đại sử dụng cơ chế cấp liệu cải tiến và điều khiển cắt để duy trì độ dày ổn định. Một số hệ thống sử dụng cơ chế định vị chính xác để kiểm soát khoảng cách giữa các bộ phận cắt. Điều này giúp người vận hành đạt được các tấm veneer đồng đều hơn trong quá trình bong tróc.
Máy bóc vỏ quay không trục chính cung cấp một tùy chọn khác cho các ứng dụng xử lý gỗ phù hợp. Chúng hỗ trợ xoay khúc gỗ mà không cần bố trí kẹp trục xoay truyền thống. Điều này có thể giúp nhà sản xuất xử lý các lõi nhật ký còn lại nhỏ hơn.
Lột da chính xác mang lại một số lợi ích thiết thực:
Cải thiện tính nhất quán về độ dày: Các mặt dán đồng nhất hỗ trợ độ dày tấm và ứng dụng kết dính dễ dự đoán hơn.
Tận dụng gỗ tốt hơn: Việc cắt gỗ có kiểm soát có thể giảm tổn thất nguyên liệu có thể tránh được trong quá trình xử lý.
Giảm các khuyết tật ở phía dưới: Các tấm veneer nhất quán giúp đơn giản hóa các hoạt động xếp chồng, dán và ép.
Tuy nhiên, chỉ độ chính xác của máy không thể đảm bảo chất lượng cao của veneer. Độ sắc bén của dao, loại gỗ, tình trạng gỗ và cài đặt của người vận hành vẫn quan trọng. Các nhà sản xuất nên thường xuyên kiểm tra dụng cụ cắt và theo dõi độ dày của veneer. Những thực hành này giúp duy trì hiệu suất nhất quán trong suốt quá trình sản xuất.
Veneer mới bóc thường chứa nhiều độ ẩm hơn yêu cầu của quá trình dán ván ép. Sấy khô sẽ loại bỏ độ ẩm dư thừa trước khi dán và ép keo. Máy sấy veneer hiện đại sử dụng hệ thống sưởi và luồng không khí có kiểm soát để cải thiện độ ẩm nhất quán. Tốc độ băng tải cũng ảnh hưởng đến thời gian tồn tại của ván mỏng bên trong thiết bị sấy.
Hai cấu hình máy sấy phổ biến phục vụ các yêu cầu sản xuất khác nhau. Máy sấy con lăn vận chuyển veneer qua các buồng được làm nóng bằng cách sử dụng con lăn quay. Chúng hoạt động đặc biệt tốt đối với kích thước veneer phù hợp và sắp xếp xử lý tự động. Máy sấy đai dạng lưới hỗ trợ ván mỏng trên băng tải lưới chuyển động. Thiết kế của họ có thể đáp ứng các điều kiện veneer và yêu cầu xử lý khác nhau.
Cả hai cấu hình đều yêu cầu cài đặt nhiệt độ, luồng không khí và vận chuyển phù hợp. Việc điều chỉnh không tốt có thể khiến máy sấy không đều hoặc tăng mức tiêu thụ năng lượng. Độ ẩm quá mức có thể cản trở hiệu suất kết dính trong quá trình ép. Việc sấy khô quá mức có thể làm tăng mức sử dụng năng lượng và tạo ra thêm các vấn đề về xử lý. Do đó, các nhà sản xuất nên đo độ ẩm của ván lạng thay vì chỉ dựa vào thời gian khô. Các mục tiêu phù hợp phụ thuộc vào loại gỗ, hệ thống kết dính và yêu cầu sản xuất.
Tóm tắt: Công nghệ Veneer hiện đại cải thiện sản xuất như thế nào
Công nghệ |
Cải tiến chính |
Tác động sản xuất |
Lột veneer chính xác |
Độ dày veneer phù hợp hơn |
Sử dụng vật liệu tốt hơn và tính đồng nhất của bảng điều khiển |
Xử lý veneer tự động |
Giảm chuyển động thủ công |
Luồng sản xuất ổn định hơn |
Sấy veneer có kiểm soát |
Độ ẩm đồng đều hơn |
Ít khuyết tật liên kết và kích thước hơn |
Cải thiện quản lý luồng không khí |
Truyền nhiệt ổn định hơn |
Hiệu suất sấy tốt hơn |
Những cải tiến này hoạt động tốt nhất khi nhà sản xuất phối hợp độ chính xác lột và khả năng sấy khô. Việc chuẩn bị mặt dán nhất quán cũng giúp cho các thao tác ép sau này dễ kiểm soát hơn.
Sau khi chuẩn bị veneer, nhà sản xuất lắp ráp và liên kết các tấm riêng lẻ thành tấm ván ép. Điều kiện phân phối và ép keo ảnh hưởng mạnh mẽ đến hiệu suất của tấm hoàn thiện. Thiết bị hiện đại cải thiện khả năng kiểm soát các giai đoạn sản xuất quan trọng này. Nó giúp giảm tiêu thụ vật liệu không cần thiết và hỗ trợ liên kết ổn định hơn.
Việc rải keo truyền thống có thể tạo ra sự phân bố chất kết dính không nhất quán khi cài đặt thiết bị được kiểm soát kém. Chất kết dính dư thừa sẽ làm tăng chi phí vật liệu, trong khi độ che phủ không đủ có thể làm suy yếu khả năng liên kết. Máy rải keo hiện đại sử dụng con lăn có thể điều chỉnh và cải tiến khả năng kiểm soát ứng dụng. Một số hệ thống bao gồm cơ chế khí nén giúp duy trì điều kiện hoạt động ổn định.
Những cải tiến này cho phép các nhà sản xuất bôi keo một cách nhất quán hơn trên các bề mặt veneer. Lượng ứng dụng cần thiết vẫn phụ thuộc vào đặc tính kết dính và thông số kỹ thuật sản xuất. Công nghệ lắp ráp veneer cũng đã được cải tiến. Máy tạo lõi giúp kết nối các miếng veneer phù hợp thành các tấm lớn hơn. Thiết bị vá lỗi có thể sửa chữa các lỗi đã chọn trước khi lắp ráp bảng điều khiển.
Những công nghệ này giúp nhà sản xuất sử dụng vật liệu veneer sẵn có hiệu quả hơn. Chúng cũng hỗ trợ căn chỉnh lớp tốt hơn trong lần nhấn tiếp theo. Tuy nhiên, ứng dụng tự động không thể sửa chữa việc lựa chọn chất kết dính không phù hợp hoặc mặt dán bị hư hỏng nghiêm trọng. Người vận hành vẫn phải kiểm tra việc chuẩn bị chất kết dính, tình trạng veneer và chất lượng lắp ráp.
Ép nóng kết hợp nhiệt và áp suất để xử lý keo dính giữa các lớp veneer. Giai đoạn này ảnh hưởng mạnh mẽ đến chất lượng liên kết, độ dày của tấm và độ ổn định kích thước. Máy ép thủy lực hiện đại giúp cải thiện khả năng kiểm soát áp suất và trình tự ép. Hệ thống điều chỉnh nhiệt độ giúp duy trì điều kiện sưởi ấm phù hợp trong quá trình sản xuất.
Máy ép nóng nhiều lỗ mở cho phép một số tấm lắp ráp được ép đồng thời. Cấu hình của chúng phụ thuộc vào kích thước, độ dày của tấm và công suất sản xuất dự kiến. Hệ thống xếp dỡ tự động có thể giảm thời gian xử lý giữa các chu kỳ ép. Chúng cũng giúp định vị các tấm bảng một cách nhất quán bên trong báo chí.
Tuy nhiên, chu kỳ ép ngắn hơn không tự động mang lại kết quả tốt hơn. Yêu cầu xử lý keo và độ ẩm của veneer vẫn quyết định điều kiện ép thích hợp. Ví dụ, thời gian ép không đủ có thể ngăn cản quá trình đóng rắn hoàn toàn của keo. Nhiệt độ quá cao hoặc áp suất không phù hợp cũng có thể làm hỏng tấm pin. Do đó, nhà sản xuất nên chọn cài đặt máy ép thông qua các quy trình sản xuất đã được xác nhận.
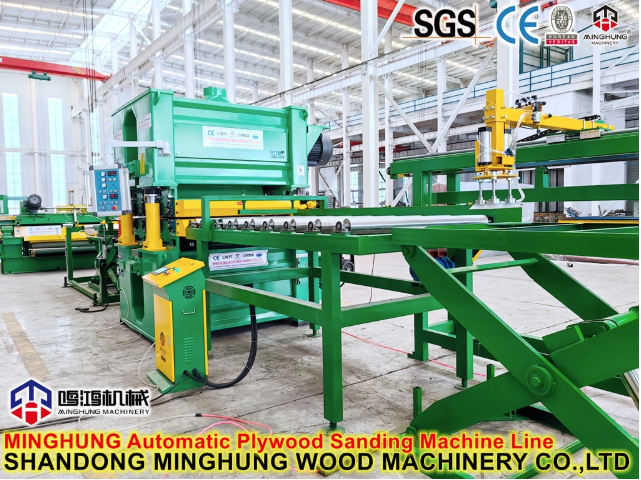
Các nhà máy sản xuất ván ép hiện đại ngày càng dựa vào dữ liệu sản xuất để duy trì chất lượng. Thay vì chỉ kiểm tra các tấm đã hoàn thiện, họ có thể giám sát các điều kiện quan trọng trong suốt quá trình sản xuất. Hệ thống kỹ thuật số giúp người vận hành xác định sớm hơn các vấn đề xử lý nhất định. Tuy nhiên, công nghệ giám sát hoạt động tốt nhất cùng với việc kiểm tra thường xuyên và các quy trình chất lượng đã được thiết lập.
Cảm biến giúp người vận hành quan sát các điều kiện vận hành trên từng máy sản xuất. Họ có thể đo nhiệt độ, áp suất, độ ẩm hoặc trạng thái thiết bị. Ví dụ, cảm biến nhiệt độ có thể phát hiện những thay đổi bất ngờ bên trong máy sấy veneer. Giám sát áp suất có thể xác định những sai lệch trong quá trình vận hành máy ép thủy lực.
Khi thiết bị có chức năng ghi chép phù hợp, người quản lý có thể so sánh các điều kiện vận hành giữa các ca sản xuất. Điều này giúp họ điều tra các vấn đề tái diễn và cải thiện cài đặt quy trình. Hệ thống giám sát nâng cao cũng có thể hỗ trợ bảo trì dựa trên tình trạng. Họ xác định những thay đổi trong hoạt động của thiết bị trước khi một số lỗi trở nên nghiêm trọng.
Tuy nhiên, bảo trì dự đoán đòi hỏi dữ liệu lịch sử đáng tin cậy và phân tích thích hợp. Chỉ lắp đặt cảm biến không tạo ra một hệ thống dự đoán đầy đủ. Các nhà máy nên bắt đầu bằng việc giám sát các biến số có liên quan chặt chẽ đến vấn đề chất lượng của họ.
Công nghệ kiểm tra tự động có thể giúp nhà sản xuất xác định các khuyết tật của bảng điều khiển đã chọn. Các hệ thống này có thể bao gồm máy ảnh, thiết bị đo độ dày hoặc các cảm biến khác. Tùy thuộc vào cấu hình của chúng, chúng có thể phát hiện những bất thường trên bề mặt hoặc những biến đổi về chiều. Điều này làm giảm sự phụ thuộc vào việc quan sát thủ công đối với các nhiệm vụ kiểm tra lặp đi lặp lại.
Tuy nhiên, việc kiểm tra trực quan không thể xác nhận mọi yêu cầu về hiệu suất của ván ép. Độ bền liên kết và các đặc tính bên trong khác có thể yêu cầu thử nghiệm phá hủy trong phòng thí nghiệm. Nhà sản xuất nên kết hợp các phép đo tự động với các quy trình thử nghiệm đã được thiết lập. Điều này cung cấp sự hiểu biết đầy đủ hơn về chất lượng tấm hoàn thiện. Kết quả kiểm tra được ghi lại cũng có thể tiết lộ các mô hình sản xuất định kỳ. Ví dụ, sự thay đổi độ dày lặp đi lặp lại có thể cho thấy các vấn đề về ép hoặc chà nhám.
Sản xuất ván ép tiêu thụ năng lượng trong quá trình sấy, ép và xử lý nguyên liệu. Nó cũng tạo ra chất thải thông qua việc cắt tỉa, loại bỏ lớp ván mỏng và các tấm bị lỗi. Thiết bị hiện đại có thể giảm thiểu những tổn thất này thông qua việc cải thiện khả năng kiểm soát vận hành. Tuy nhiên, mức tiết kiệm thực tế còn phụ thuộc vào điều kiện nhà máy và quản lý sản xuất.
Sấy veneer và ép nóng là những lĩnh vực quan trọng để quản lý năng lượng. Cả hai quy trình đều yêu cầu gia nhiệt có kiểm soát để đạt được điều kiện sản xuất phù hợp. Cải thiện khả năng cách nhiệt của máy sấy có thể làm giảm tổn thất nhiệt không mong muốn. Phân phối luồng không khí tốt hơn giúp duy trì quá trình sấy khô đồng đều hơn trên các tấm veneer.
Bộ điều khiển hệ thống sưởi hiện đại cũng có thể làm giảm sự dao động nhiệt độ không cần thiết. Chúng giúp thiết bị duy trì điều kiện hoạt động thích hợp trong quá trình sản xuất. Trong quá trình ép nóng, người vận hành nên phối hợp các yêu cầu gia nhiệt và lịch trình sản xuất. Sự gián đoạn kéo dài có thể gây lãng phí năng lượng khi thiết bị vẫn ở nhiệt độ hoạt động.
Tuy nhiên, việc giảm nhiệt độ mà không xem xét các yêu cầu của quy trình có thể tạo ra các vấn đề về chất lượng. Hiệu quả năng lượng không bao giờ được ảnh hưởng đến việc xử lý keo hoặc chuẩn bị veneer. Các nhà sản xuất nên so sánh mức tiêu thụ năng lượng với sản lượng sản xuất thực tế. Điều này cung cấp một phép đo hữu ích hơn so với tổng mức tiêu thụ năng lượng.
Thu hồi gỗ là một thước đo quan trọng khác về hiệu quả sản xuất. Độ chính xác bong tróc kém có thể tạo ra sự thay đổi độ dày không cần thiết và vật liệu không thể sử dụng được. Bộ điều khiển lột hiện đại giúp nhà sản xuất tạo ra các tấm veneer đồng nhất hơn. Điều này có thể làm tăng tỷ lệ nguyên liệu phù hợp cho sản xuất.
Thiết bị tạo lõi và vá veneer cung cấp thêm cơ hội phục hồi. Chúng cho phép các nhà sản xuất xử lý các mảnh veneer nhỏ hơn phù hợp thay vì loại bỏ chúng. Cắt tỉa cạnh chính xác cũng giúp giảm việc loại bỏ vật liệu không cần thiết. Kiểm soát chà nhám thích hợp sẽ ngăn chặn việc giảm độ dày quá mức trong quá trình hoàn thiện.
Các nhà sản xuất nên theo dõi một số chỉ số hoạt động:
Tỷ lệ thu hồi ván lạng: Tỷ lệ ván lạng có thể sử dụng được thu được từ các khúc gỗ đã qua chế biến.
Tỷ lệ từ chối tấm: Tỷ lệ tấm hoàn thiện không đạt yêu cầu chất lượng.
Mức tiêu thụ chất kết dính: Số lượng sử dụng cho một sản lượng sản xuất xác định.
Khối lượng làm lại: Số lượng bảng cần xử lý bổ sung.
Những phép đo này giúp các nhà máy xác định nơi xảy ra tổn thất nguyên liệu. Họ cũng cung cấp bằng chứng để đánh giá việc nâng cấp thiết bị trong tương lai.
Máy móc tiên tiến mang lại những lợi ích tiềm năng, nhưng không phải nhà máy nào cũng cần tự động hóa hoàn toàn. Việc đầu tư phù hợp nhất phụ thuộc vào thiết bị hiện có và các vấn đề sản xuất. Các nhà sản xuất nên kiểm tra các điều kiện vận hành có thể đo lường được trước khi lựa chọn máy móc mới. Cách tiếp cận này giúp giảm chi tiêu không cần thiết và cải thiện khả năng tương thích của thiết bị.
Nút thắt cổ chai trong sản xuất sẽ hạn chế sản lượng của toàn bộ dây chuyền sản xuất. Nó có thể xảy ra trong quá trình bong tróc, sấy khô, lắp ráp hoặc ép. Ví dụ, một nhà máy có thể sản xuất ván mỏng nhanh hơn máy sấy có thể xử lý chúng. Việc lắp đặt máy bóc vỏ nhanh hơn sẽ không giải quyết được hạn chế này.
Các nhà sản xuất nên so sánh năng lực vận hành qua từng công đoạn sản xuất. Họ cũng nên xem xét các yêu cầu về lao động, thời gian ngừng hoạt động, tổn thất nguyên vật liệu và lỗi sản phẩm. Việc nâng cấp máy làm ván ép riêng lẻ có thể giải quyết được một vấn đề cụ thể. Các nhà máy khác có thể được hưởng lợi nhiều hơn từ những cải tiến phối hợp qua nhiều giai đoạn.
Thông số kỹ thuật của thiết bị cũng phải phù hợp với yêu cầu sản xuất thực tế. Những cân nhắc quan trọng bao gồm các loại gỗ, kích thước tấm, hệ thống kết dính và mục tiêu sản xuất.
Các nhà sản xuất nên đánh giá việc đầu tư máy móc bằng cách sử dụng những kỳ vọng về hiệu suất thực tế. Năng lực sản xuất được quảng cáo cao hơn không phải lúc nào cũng đảm bảo sản lượng nhà máy cao hơn. Các chỉ số hữu ích bao gồm sản lượng mỗi ca, thu hồi nguyên liệu, tiêu thụ năng lượng và thời gian ngừng hoạt động của thiết bị. Những phép đo này giúp thiết lập hiệu suất trước và sau khi nâng cấp.
Chi phí đầu tư nên bao gồm lắp đặt, đào tạo người vận hành, bảo trì và phụ tùng thay thế. Các nhà máy cũng nên xem xét việc gián đoạn sản xuất trong quá trình thay thế thiết bị.
Trước khi mua, nhà sản xuất có thể sử dụng danh sách kiểm tra đánh giá thực tế này:
1. Xác định nút thắt chính. Xác định quy trình nào hạn chế sản lượng hoặc tạo ra tổn thất lớn nhất.
2. Ghi lại hiệu suất hiện tại. Đo lường năng lực sản xuất, tỷ lệ từ chối và mức tiêu thụ tài nguyên.
3. Kiểm tra tính tương thích của thiết bị. Xác nhận kích thước, yêu cầu vận hành và kết nối giữa các máy.
4. Ước tính những cải tiến trong hoạt động. So sánh các kỳ vọng về sản lượng, chất lượng và hiệu quả thực tế.
5. Xem xét các yêu cầu hỗ trợ. Đánh giá việc đào tạo, khả năng tiếp cận bảo trì và tính sẵn có của phụ tùng thay thế.
6. Tính toán hoàn vốn đầu tư. So sánh mức tiết kiệm dự kiến với tổng chi phí thực hiện.
Nhà sản xuất nên yêu cầu thông số kỹ thuật trước khi đưa ra quyết định mua hàng. Trình diễn thiết bị cũng có thể giúp xác minh khả năng vận hành quan trọng. Nâng cấp thành công sẽ giải quyết được vấn đề sản xuất được xác định rõ ràng. Nó cũng sẽ mang lại những cải tiến mà nhà máy có thể đo lường được.
Những tiến bộ công nghệ trong sản xuất ván ép giúp các nhà sản xuất cải thiện tính đồng nhất của sản phẩm, giảm lãng phí nguyên liệu và khắc phục các điểm nghẽn trong sản xuất. Lột veneer chính xác, sấy khô có kiểm soát, xử lý tự động và ép đáng tin cậy đều góp phần mang lại hiệu quả sản xuất cao hơn. Tuy nhiên, nhà sản xuất nên lựa chọn công nghệ dựa trên nhu cầu sản xuất thực tế thay vì chỉ tự động hóa. Khả năng tương thích của thiết bị, chi phí vận hành và những cải tiến có thể đo lường được vẫn là những cân nhắc thiết yếu. Tại Shandong Minghung OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , chúng tôi cung cấp các giải pháp máy làm ván ép bao gồm việc chuẩn bị, dán và ép veneer. Thiết bị có thể cấu hình của chúng tôi giúp nhà sản xuất nâng cao hiệu quả sản xuất và duy trì chất lượng bảng điều khiển ổn định. Chúng tôi cũng hỗ trợ khách hàng lựa chọn máy móc phù hợp với yêu cầu sản xuất của mình.
Trả lời: Công nghệ máy làm ván ép hiện đại bao gồm xử lý veneer tự động, điều khiển PLC, bóc vỏ chính xác và hệ thống ép tiên tiến. Những cải tiến này giúp nhà sản xuất duy trì chất lượng ổn định, giảm lao động thủ công và nâng cao hiệu quả sản xuất.
Trả lời: Máy làm ván ép tự động giúp giảm việc xử lý thủ công và cải thiện tính nhất quán trong xử lý. Việc vận chuyển nguyên liệu tự động và điều khiển thiết bị phối hợp giúp giảm thiểu sự chậm trễ trong sản xuất, giảm yêu cầu về lao động và duy trì sản lượng ổn định.
Trả lời: Kiểm soát độ ẩm veneer chính xác hỗ trợ liên kết dính mạnh hơn và chất lượng tấm ổn định. Công nghệ sấy veneer hiện đại điều chỉnh nhiệt độ, luồng không khí và tốc độ băng tải để giảm tình trạng sấy không đồng đều và các khuyết tật tiềm ẩn khi ép.
Trả lời: Máy ép nóng ván ép tiên tiến giúp kiểm soát tốt hơn nhiệt độ, áp suất và chu trình ép. Những cải tiến này hỗ trợ quá trình xử lý keo ổn định, giảm sự biến đổi độ dày và giảm thiểu các khuyết tật liên kết trong quá trình sản xuất.
Trả lời: Trước khi nâng cấp máy làm ván ép, nhà sản xuất nên kiểm tra độ dày ván ép, độ ẩm, hiệu suất ép và thời gian ngừng hoạt động của thiết bị. Các phép đo này giúp xác định các điểm nghẽn và ưu tiên cải tiến công nghệ hiệu quả.


