Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 14-10-2026 Alkuperä: Sivusto
Paremmat koneet eivät yksin takaa parempaa vaneria. Tuotannon laatu riippuu siitä, kuinka hyvin kukin valmistusvaihe toimii yhdessä. Perinteinen vanerin tuotanto vaatii laajaa käsinkäsittelyä ja jatkuvaa kuljettajan huomiota. Epätasainen viilun paksuus, epätasainen kuivuminen ja liimajäte voivat lisätä kustannuksia ja aiheuttaa puristusvirheitä. Moderni vanerinvalmistuskoneteknologia auttaa vastaamaan näihin haasteisiin automaation, tarkan ohjauksen ja parannetun materiaalinkäsittelyn avulla. Nämä edistysaskeleet tukevat tasaista paneelien laatua ja vähentävät samalla työvoimavaatimuksia ja tuotantohäviöitä. Näiden tekniikoiden ymmärtäminen auttaa valmistajia tunnistamaan käytännön parannuksia viilun käsittelyyn, liimaukseen, puristamiseen ja laadunvalvontaan. Se myös auttaa heitä valitsemaan laitepäivitykset, jotka parantavat tehokkuutta ja hallitsevat käyttökustannuksia.
Automaatiosta on tullut tärkeä osa nykyaikaista vanerinvalmistusta. Se auttaa tehtaita vähentämään toistuvaa manuaalista työtä säilyttäen samalla tasaisemmat tuotantoolosuhteet. Perinteiset toiminnot vaativat usein työntekijöitä siirtämään materiaaleja eri koneiden välillä. Nämä liikkeet vievät aikaa ja voivat aiheuttaa viivästyksiä tai vaurioita. Automaattiset laitteet voivat tehdä materiaalinkäsittelystä nopeampaa ja ennakoitavampaa. Automaatio ei kuitenkaan tarkoita, että jokaisen koneen on toimittava työntekijöistä riippumatta. Tavoitteena on parantaa koordinaatiota ja pitää toimijat vastuussa prosessien laadusta.
Nykyaikaiset tuotantolinjat käyttävät automatisoituja laitteita viilujen siirtämiseen käsittelyvaiheiden välillä. Tukkikuormaajat, viilun pinoajat ja kuljettimet voivat vähentää toistuvaa materiaalinkäsittelyä. Esimerkiksi automaattinen viilun pinoaja kerää kuoritut levyt pyörivän kuorintaprosessin jälkeen. Se järjestää ne pinoihin myöhempää kuivausta tai käsittelyä varten. Tämä vähentää manuaalista lajittelua ja auttaa ylläpitämään tasaista työnkulkua.
Automaattiset lastausjärjestelmät parantavat myös toimintaa vaneripuristimien ympärillä. Ne sijoittavat kootut paneelit ennen painamista ja auttavat niiden poistamisessa myöhemmin. Nämä järjestelmät voivat vähentää käsittelyviiveitä ja parantaa työpaikan turvallisuutta. Tuotantolinjojen integrointi vaatii kuitenkin huolellista kapasiteetin suunnittelua. Nopea kuorintakone tarjoaa rajallisia etuja, kun kuivausrumpu ei pysty käsittelemään tuotantoaan. Valmistajien tulisi tasapainottaa laitteiden nopeudet ennen automaation lisäämistä.
Ohjelmoitavat logiikkaohjaimet, joita yleisesti kutsutaan PLC:iksi, auttavat koordinoimaan koneen toimintoja. Ne ohjaavat ohjelmoituja sarjoja käyttämällä antureilta ja laitteilta saatua tietoa. Koneesta riippuen käyttäjät voivat säätää nopeutta, lämpötilaa, sijaintia tai käyttöjaksoja. Nämä asetukset auttavat ylläpitämään yhdenmukaisia käsittelyolosuhteita tuotannon aikana.
Nykyaikaiset ohjausjärjestelmät voivat myös näyttää toimintaolosuhteet digitaalisten rajapintojen kautta. Työntekijät voivat tarkkailla laitteiden tilaa ja tunnistaa tiettyjä ongelmia tarkastamatta jokaista konetta manuaalisesti. PLC-perusohjaus eroaa kuitenkin edistyneestä tehtaanlaajuisesta valvonnasta. Jotkut koneet toimivat riippumattomien ohjaimien kautta, kun taas toiset vaihtavat tuotantotietoja. Valmistajien tulee varmistaa nämä ominaisuudet ennen automaattisten laitteiden ostamista.
Viilun laatu vaikuttaa suoraan valmiiden vanerilevyjen suorituskykyyn. Epätasainen paksuus ja hallitsematon kosteus voivat aiheuttaa ongelmia myöhemmissä valmistusvaiheissa. Nykyaikaiset kuorinta- ja kuivaustekniikat auttavat valmistajia ylläpitämään tasaisempia viilun ominaisuuksia. Ne myös parantavat materiaalin käyttöä ja vähentävät vältettäviä prosessointihäviöitä.
Pyörivät sorvauskoneet muuttavat tukit jatkuviksi puuviilulevyiksi. Nykyaikaiset laitteet käyttävät parannettuja syöttömekanismeja ja leikkaussäätimiä tasaisen paksuuden ylläpitämiseksi. Joissakin järjestelmissä käytetään tarkkoja kohdistusmekanismeja leikkauskomponenttien välisen etäisyyden säätämiseen. Tämä auttaa käyttäjiä saavuttamaan tasaisemmat viilulevyt kuorimisen aikana.
Karattomat pyörivät kuorintakoneet tarjoavat toisen vaihtoehdon sopiviin puunkäsittelysovelluksiin. Ne tukevat puun pyörimistä ilman perinteisiä karan tartuntajärjestelyjä. Tämä voi auttaa valmistajia käsittelemään pienempiä jäljellä olevia tukkiytimiä.
Tarkka kuorinta tarjoaa useita käytännön etuja:
Parannettu paksuuden tasaisuus: Tasaiset viilut tukevat ennustettavampaa paneelin paksuutta ja liimausta.
Puun parempi hyötykäyttö: Hallittu leikkaus voi vähentää vältettäviä materiaalihäviöitä käsittelyn aikana.
Vähemmän loppupään vikoja: Tasaiset viilulevyt yksinkertaistavat pinoamista, liimaamista ja puristamista.
Pelkkä koneen tarkkuus ei kuitenkaan voi taata korkealaatuista viilua. Veitsen terävyys, puulajit, puun kunto ja käyttäjän asetukset ovat edelleen tärkeitä. Valmistajien tulee säännöllisesti tarkastaa leikkuutyökalut ja seurata viilun paksuutta. Nämä käytännöt auttavat ylläpitämään tasaista suorituskykyä koko tuotannon ajan.
Juuri kuoritut viilut sisältävät yleensä enemmän kosteutta kuin vanerin liimausprosessit vaativat. Kuivaus poistaa ylimääräisen kosteuden ennen liimausta ja puristamista. Nykyaikaiset viilukuivaimet käyttävät säädeltyä lämmitystä ja ilmavirtaa kosteuden tasaisuuden parantamiseksi. Kuljettimen nopeus vaikuttaa myös siihen, kuinka kauan viilut pysyvät kuivauslaitteiston sisällä.
Kaksi yleistä kuivauskokoonpanoa palvelevat erilaisia tuotantovaatimuksia. Rullakuivaimet kuljettavat viiluja lämmitettyjen kammioiden läpi pyörivien telojen avulla. Ne toimivat erityisen hyvin sopiviin viilukokoihin ja automatisoituihin käsittelyjärjestelyihin. Verkkohihnakuivaimet tukevat viiluja liikkuvalla verkkokuljettimella. Niiden suunnittelu voi mukautua erilaisiin viiluolosuhteisiin ja käsittelyvaatimuksiin.
Molemmat kokoonpanot vaativat sopivat lämpötila-, ilmavirta- ja kuljetusasetukset. Huonot säädöt voivat aiheuttaa epätasaisen kuivumisen tai lisätä energiankulutusta. Liiallinen kosteus voi häiritä liiman suorituskykyä puristuksen aikana. Ylikuivaus voi lisätä energiankulutusta ja aiheuttaa ylimääräisiä käsittelyongelmia. Valmistajien tulisi siksi mitata viilun kosteutta mieluummin kuin luottaa pelkästään kuivumisaikaan. Sopivat tavoitteet riippuvat puulajeista, liimajärjestelmistä ja tuotantovaatimuksista.
Yhteenveto: Kuinka modernit viilutekniikat parantavat tuotantoa
Tekniikka |
Tärkein parannus |
Tuotantovaikutus |
Tarkkuusviilun kuorinta |
Tasaisempi viilun paksuus |
Parempi materiaalin käyttö ja paneelien tasaisuus |
Automaattinen viilun käsittely |
Vähentynyt manuaalinen liike |
Vakaampi tuotantovirta |
Ohjattu viilun kuivaus |
Tasaisempi kosteuspitoisuus |
Vähemmän sidos- ja mittavirheitä |
Parannettu ilmavirran hallinta |
Tasaisempi lämmönsiirto |
Parempi kuivausteho |
Nämä parannukset toimivat parhaiten, kun valmistajat sovittavat yhteen kuorimistarkkuuden ja kuivauskapasiteetin. Tasainen viilun valmistelu tekee myös myöhempien puristustoimenpiteiden hallinnan helpommin hallittavissa.
Viilun valmistelun jälkeen valmistajat kokoavat ja liimaavat yksittäiset levyt vanerilevyiksi. Liiman jakautuminen ja puristusolosuhteet vaikuttavat voimakkaasti valmiin paneelin suorituskykyyn. Nykyaikaiset laitteet parantavat näiden kriittisten valmistusvaiheiden hallintaa. Se auttaa vähentämään tarpeetonta materiaalinkulutusta ja tukee johdonmukaisempaa kiinnitystä.
Perinteinen liiman levitys voi aiheuttaa epäyhtenäisen liiman jakautumisen, kun laitteiden asetuksia valvotaan huonosti. Liiallinen liima lisää materiaalikustannuksia, kun taas riittämätön peitto voi heikentää liimausta. Nykyaikaisissa liimanlevittimissä on säädettävät telat ja parannetut levitysohjaimet. Jotkut järjestelmät sisältävät pneumaattisia mekanismeja, jotka auttavat ylläpitämään vakaat toimintaolosuhteet.
Näiden parannusten ansiosta valmistajat voivat levittää liimaa johdonmukaisemmin viilupinnoille. Tarvittava levitysmäärä riippuu edelleen liiman ominaisuuksista ja valmistusvaatimuksista. Myös viilun kokoonpanotekniikka on parantunut. Sydänmuodostuskoneet auttavat yhdistämään sopivat viilupalat suuremmiksi levyiksi. Paikkauslaitteet voivat korjata valitut viat ennen paneelin kokoamista.
Nämä tekniikat auttavat valmistajia käyttämään saatavilla olevia viilumateriaaleja tehokkaammin. Ne tukevat myös parempaa kerrosten kohdistusta myöhemmän puristuksen aikana. Automaattinen levitys ei kuitenkaan voi korjata sopimatonta liimavalintaa tai vakavasti vaurioituneita viiluja. Käyttäjien on silti tarkistettava liiman valmistelu, viilun kunto ja kokoonpanon laatu.
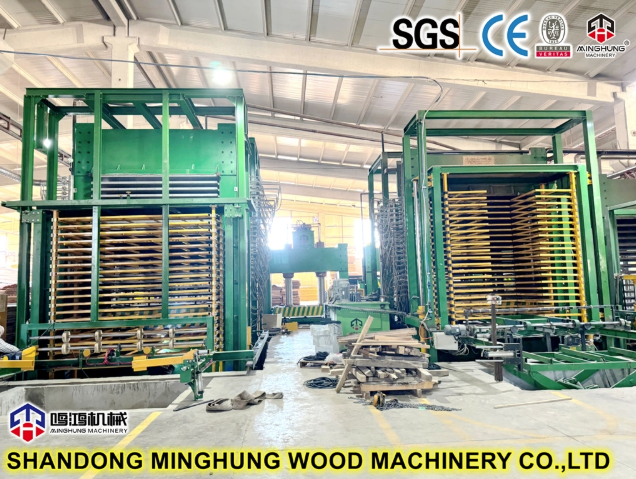
Kuumapuristus yhdistää lämmön ja paineen liiman kovettamiseksi viilukerrosten välillä. Tämä vaihe vaikuttaa voimakkaasti liimauksen laatuun, paneelin paksuuteen ja mittojen vakauteen. Nykyaikaiset hydraulipuristimet tarjoavat paremman paineen ja puristusjaksojen hallinnan. Lämpötilan säätöjärjestelmät auttavat ylläpitämään sopivat lämmitysolosuhteet tuotannon aikana.
Moniaukoiset kuumapuristimet mahdollistavat useiden koottujen paneelien puristuksen samanaikaisesti. Niiden kokoonpano riippuu paneelien mitoista, paksuudesta ja suunnitellusta tuotantokapasiteetista. Automaattiset lastaus- ja purkujärjestelmät voivat lyhentää käsittelyaikaa puristusjaksojen välillä. Ne auttavat myös sijoittamaan paneelit tasaisesti puristimen sisään.
Lyhyemmät puristusjaksot eivät kuitenkaan tuota automaattisesti parempia tuloksia. Liiman kovettumisvaatimukset ja viilun kosteus määräävät edelleen sopivat puristusolosuhteet. Esimerkiksi riittämätön puristusaika voi estää liiman täydellisen kovettumisen. Liiallinen lämpö tai sopimaton paine voivat myös vahingoittaa paneeleja. Valmistajien tulisi siksi valita puristimen asetukset validoitujen tuotantomenetelmien avulla.
Nykyaikaiset vaneritehtaat luottavat yhä enemmän tuotantotietoihin laadun ylläpitämiseksi. Sen sijaan, että tarkastettaisiin vain valmiita paneeleja, ne voivat valvoa tärkeitä olosuhteita koko valmistuksen ajan. Digitaaliset järjestelmät auttavat toimijoita tunnistamaan tietyt käsittelyongelmat aikaisemmin. Valvontatekniikka toimii kuitenkin parhaiten säännöllisten tarkastusten ja vakiintuneiden laatumenettelyjen rinnalla.
Anturit auttavat käyttäjiä tarkkailemaan käyttöolosuhteita yksittäisissä tuotantokoneissa. Ne voivat mitata lämpötilaa, painetta, kosteutta tai laitteiden tilaa. Esimerkiksi lämpötila-anturit voivat havaita odottamattomia muutoksia viilukuivainten sisällä. Paineenvalvonta voi tunnistaa poikkeamat hydraulipuristimen käytön aikana.
Kun laitteet sisältävät sopivat tallennustoiminnot, johtajat voivat vertailla toimintaolosuhteita tuotantovuorojen välillä. Tämä auttaa heitä tutkimaan toistuvia ongelmia ja parantamaan prosessiasetuksia. Kehittyneet valvontajärjestelmät voivat tukea myös kuntoon perustuvaa kunnossapitoa. Ne tunnistavat muutokset laitteiden käyttäytymisessä ennen kuin joistakin vioista tulee vakavia.
Ennakoiva ylläpito vaatii kuitenkin luotettavaa historiatietoa ja asianmukaista analysointia. Antureiden asentaminen yksin ei luo täysin ennakoivaa järjestelmää. Tehtaiden tulee aloittaa tarkkailemalla niiden laatuongelmiin läheisesti liittyviä muuttujia.
Automaattiset tarkastustekniikat voivat auttaa valmistajia tunnistamaan valitut paneelivirheet. Nämä järjestelmät voivat sisältää kameroita, paksuuden mittauslaitteita tai muita antureita. Konfiguraatiostaan riippuen ne voivat havaita pinnan epäsäännöllisyydet tai mittavaihtelut. Tämä vähentää riippuvuutta manuaalisesta havainnoinnista toistuvissa tarkastustehtävissä.
Näkyvä tarkastus ei kuitenkaan voi vahvistaa kaikkia vanerin suorituskykyvaatimuksia. Liimauslujuus ja muut sisäiset ominaisuudet voivat vaatia tuhoavia laboratoriotestejä. Valmistajien tulisi yhdistää automaattiset mittaukset vakiintuneisiin testausmenetelmiin. Tämä antaa täydellisemmän käsityksen valmiiden paneelien laadusta. Tallennetut tarkastustulokset voivat myös paljastaa toistuvia tuotantomalleja. Esimerkiksi toistuva paksuuden vaihtelu voi viitata puristus- tai hiontaongelmiin.
Vanerin valmistus kuluttaa energiaa kuivauksen, puristuksen ja materiaalinkäsittelyn aikana. Se tuottaa myös jätettä leikkaamisen, hylättyjen viilujen ja viallisten paneelien kautta. Nykyaikaiset laitteet voivat vähentää näitä häviöitä parantamalla toiminnanohjausta. Todelliset säästöt riippuvat kuitenkin tehdasolosuhteista ja tuotannon hallinnasta.
Viilun kuivaus ja kuumapuristus ovat tärkeitä osa-alueita energianhallinnassa. Molemmat prosessit vaativat kontrolloitua lämmitystä sopivien valmistusolosuhteiden saavuttamiseksi. Parannettu kuivausrummun eristys voi vähentää ei-toivottuja lämpöhäviöitä. Parempi ilmavirran jakautuminen auttaa ylläpitämään tasaisemman kuivumisen viilulevyillä.
Nykyaikaiset lämmönsäädöt voivat myös vähentää tarpeettomia lämpötilanvaihteluja. Ne auttavat laitteita ylläpitämään asianmukaiset toimintaolosuhteet tuotannon aikana. Kuumapuristuksessa käyttäjien tulee koordinoida lämmitysvaatimukset ja tuotantoaikataulut. Pitkät keskeytykset voivat kuluttaa energiaa, kun laite pysyy käyttölämpötilassa.
Lämpötilan alentaminen ottamatta huomioon prosessivaatimuksia voi kuitenkin aiheuttaa laatuongelmia. Energiatehokkuus ei saa koskaan vaarantaa liiman kovettumista tai viilun valmistusta. Valmistajien tulisi verrata energiankulutusta todelliseen tuotantoon. Tämä on hyödyllisempi mittaus kuin pelkkä kokonaisenergiankulutus.
Puun talteenotto on toinen tärkeä tuotannon tehokkuuden mittari. Huono kuorintatarkkuus voi aiheuttaa tarpeettomia paksuusvaihteluita ja käyttökelvotonta materiaalia. Nykyaikaiset kuorimisen hallintalaitteet auttavat valmistajia tuottamaan yhtenäisempiä viilulevyjä. Tämä voi lisätä tuotantoon soveltuvien materiaalien osuutta.
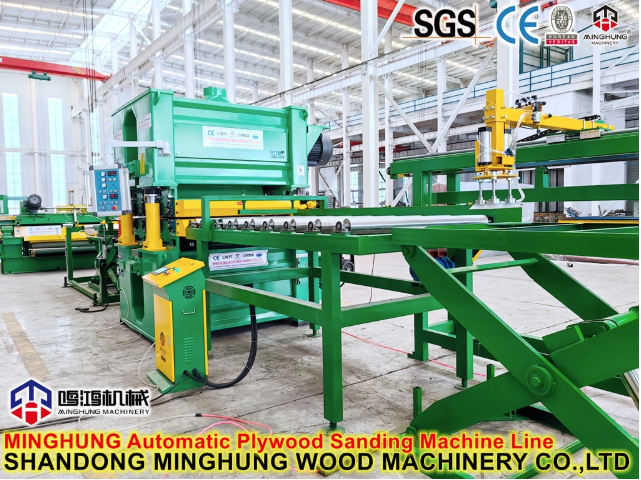
Ytimen muodostus- ja viilun paikkauslaitteet tarjoavat lisää palautumismahdollisuuksia. Niiden avulla valmistajat voivat käsitellä sopivia pienempiä viilukappaleita niiden hävittämisen sijaan. Tarkka reunan leikkaus auttaa myös vähentämään tarpeetonta materiaalin poistoa. Oikea hiontaohjaus estää liiallisen paksuuden pienenemisen viimeistelyn aikana.
Valmistajien tulee seurata useita toimintaindikaattoreita:
Viilun talteenottoaste: Jalostetuista tukkeista saadun käyttökelpoisen viilun osuus.
Paneelin hylkäysprosentti: Niiden valmiiden paneelien prosenttiosuus, jotka eivät täytä laatuvaatimuksia.
Liimankulutus: Määrättyyn tuotantomäärään käytetty määrä.
Uudelleenkäsittelyn määrä: Lisäkäsittelyä vaativien paneelien määrä.
Nämä mittaukset auttavat tehtaita tunnistamaan materiaalihäviöitä. Ne tarjoavat myös näyttöä tulevien laitepäivitysten arvioimiseksi.
Edistyneet koneet tarjoavat mahdollisia etuja, mutta kaikki tehtaat eivät tarvitse täydellistä automaatiota. Sopivin investointi riippuu olemassa olevista laitteista ja tuotantoongelmista. Valmistajien tulee tutkia mitattavissa olevat käyttöolosuhteet ennen uuden koneen valintaa. Tämä lähestymistapa vähentää tarpeettomia kustannuksia ja parantaa laitteiden yhteensopivuutta.
Tuotannon pullonkaula rajoittaa koko tuotantolinjan tuotantoa. Se voi tapahtua kuorimisen, kuivauksen, kokoamisen tai puristamisen aikana. Tehdas voi esimerkiksi valmistaa viiluja nopeammin kuin sen kuivaaja pystyy käsittelemään niitä. Nopeamman kuorintakoneen asentaminen ei ratkaise tätä rajoitusta.
Valmistajien tulee verrata toimintakapasiteettia kussakin tuotantovaiheessa. Heidän tulee myös tarkistaa työvoimavaatimukset, seisokit, materiaalihäviöt ja tuotevirheet. Yksittäinen vanerinvalmistuskoneen päivitys voi ratkaista tietyn ongelman. Muut tehtaat voivat hyötyä enemmän koordinoiduista parannuksista useissa vaiheissa.
Laitetietojen tulee myös vastata todellisia valmistusvaatimuksia. Tärkeitä huomioita ovat puulajit, paneelien mitat, liimajärjestelmät ja tuotantotavoitteet.
Valmistajien tulisi arvioida koneinvestointejaan realististen suorituskykyodotusten perusteella. Korkeampi mainostettu tuotantokapasiteetti ei aina takaa suurempaa tehdastuotantoa. Hyödyllisiä indikaattoreita ovat työvuorokohtainen tuotanto, materiaalin talteenotto, energiankulutus ja laitteiden seisokit. Nämä mittaukset auttavat määrittämään suorituskyvyn ennen päivityksiä ja niiden jälkeen.
Investointikustannuksiin tulee sisältyä asennus, kuljettajan koulutus, huolto ja varaosat. Tehtaiden tulee myös huomioida tuotantokatkokset laitteiden vaihdon yhteydessä.
Valmistajat voivat käyttää tätä käytännön arviointia ennen ostamista:
1. Tunnista tärkein pullonkaula. Selvitä, mikä prosessi rajoittaa tuotantoa tai tuottaa suurimmat häviöt.
2. Tallenna nykyinen suorituskyky. Mittaa tuotantokapasiteettia, hylkäysastetta ja resurssien kulutusta.
3. Tarkista laitteiden yhteensopivuus. Tarkista mitat, käyttövaatimukset ja koneiden väliset liitännät.
4. Arvioi toiminnan parannukset. Vertaa realistisia tuotanto-, laatu- ja tehokkuusodotuksia.
5. Tarkista tukivaatimukset. Arvioi koulutus, huoltoon pääsy ja varaosien saatavuus.
6. Laske investointien takaisinmaksukyky. Vertaa odotettuja säästöjä käyttöönoton kokonaiskustannuksiin.
Valmistajien tulee pyytää teknisiä tietoja ennen ostopäätösten tekemistä. Laitteiden esittelyt voivat myös auttaa varmistamaan tärkeät toimintaominaisuudet. Onnistuneen päivityksen pitäisi ratkaista selkeästi tunnistettu tuotantoongelma. Sen pitäisi myös tarjota parannuksia, joita tehdas voi mitata.
Vanerin tuotannon teknologiset edistysaskeleet auttavat valmistajia parantamaan tuotteiden yhtenäisyyttä, vähentämään materiaalihukkaa ja voittamaan tuotannon pullonkauloja. Tarkka viilun kuorinta, kontrolloitu kuivaus, automatisoitu käsittely ja luotettava puristus lisäävät kumpikin valmistustehokkuutta. Valmistajien tulisi kuitenkin valita teknologiat todellisten tuotantotarpeiden perusteella pelkän automaation sijaan. Laitteiden yhteensopivuus, käyttökustannukset ja mitattavissa olevat parannukset ovat edelleen olennaisia näkökohtia. klo Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. , tarjoamme vanerinvalmistuskoneratkaisuja, jotka kattavat viilun valmistuksen, liimauksen ja puristuksen. Konfiguroitava laitteistomme auttaa valmistajia parantamaan tuotannon tehokkuutta ja ylläpitämään tasaista paneelien laatua. Autamme asiakkaitamme myös heidän tuotantovaatimuksiinsa sopivien koneiden valinnassa.
V: Nykyaikainen vanerinvalmistuskonetekniikka sisältää automatisoidun viilunkäsittelyn, PLC-ohjaukset, tarkan kuorimisen ja kehittyneet puristusjärjestelmät. Nämä parannukset auttavat valmistajia ylläpitämään tasaista laatua, vähentämään käsityötä ja parantamaan tuotannon tehokkuutta.
V: Automaattinen vanerinvalmistuskone vähentää manuaalista käsittelyä ja parantaa käsittelyn johdonmukaisuutta. Automatisoitu materiaalin siirto ja koordinoidut laitteiden ohjaukset auttavat minimoimaan tuotannon viiveitä, vähentämään työvoiman tarvetta ja ylläpitämään tasaista tuotantoa.
V: Tarkka viilun kosteudenhallinta tukee vahvempaa liimausta ja tasaista paneelin laatua. Moderni viilun kuivaustekniikka säätelee lämpötilaa, ilmavirtaa ja kuljettimen nopeutta epätasaisen kuivumisen ja mahdollisten puristusvirheiden vähentämiseksi.
V: Kehittyneet vanerin kuumapuristimet tarjoavat paremman lämpötilan, paineen ja puristusjaksojen hallinnan. Nämä parannukset tukevat tasaista liiman kovettumista, vähentävät paksuuden vaihtelua ja minimoivat liimausvirheet tuotannon aikana.
V: Ennen vanerinvalmistuskoneen päivittämistä valmistajien tulee tutkia viilun paksuus, kosteustasot, puristimen suorituskyky ja laitteiden seisokit. Nämä mittaukset auttavat tunnistamaan pullonkauloja ja priorisoimaan tehokkaat teknologian parannukset.


