Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 14-10-2026 Pochodzenie: Strona
Same lepsze maszyny nie gwarantują lepszej sklejki. Jakość produkcji zależy od tego, jak dobrze współpracują poszczególne etapy produkcji. Tradycyjna produkcja sklejki wymaga intensywnej ręcznej obsługi i stałej uwagi operatora. Nierówna grubość forniru, nierównomierne suszenie i odpady kleju mogą zwiększać koszty i powodować wady tłoczenia. Nowoczesny Technologia maszyn do produkcji sklejki pomaga sprostać tym wyzwaniom poprzez automatyzację, precyzyjne sterowanie i lepszą obsługę materiałów. Udoskonalenia te zapewniają stałą jakość paneli, jednocześnie zmniejszając zapotrzebowanie na siłę roboczą i straty produkcyjne. Zrozumienie tych technologii pomaga producentom zidentyfikować praktyczne ulepszenia w obróbce forniru, klejeniu, prasowaniu i kontroli jakości. Pomaga im także w wyborze modernizacji sprzętu, które poprawiają wydajność i kontrolują koszty operacyjne.
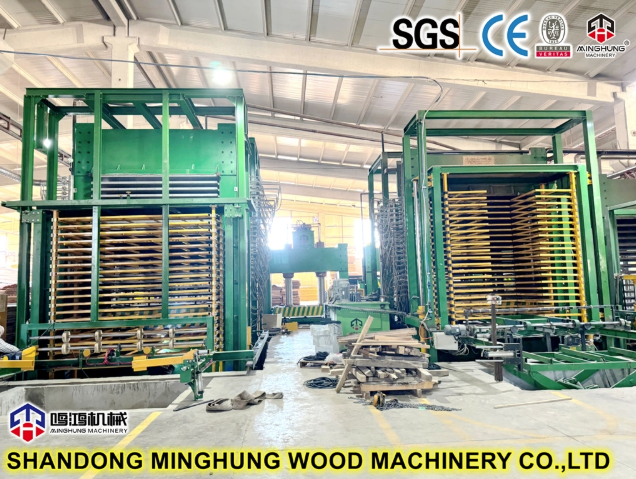
Automatyzacja stała się ważną częścią nowoczesnej produkcji sklejki. Pomaga fabrykom ograniczyć powtarzalną pracę ręczną przy jednoczesnym zachowaniu bardziej spójnych warunków produkcji. Tradycyjne operacje często wymagają od pracowników przenoszenia materiałów pomiędzy oddzielnymi maszynami. Ruchy te wymagają czasu i mogą powodować opóźnienia lub uszkodzenia. Zautomatyzowany sprzęt może sprawić, że obsługa materiałów będzie szybsza i bardziej przewidywalna. Automatyzacja nie oznacza jednak, że każda maszyna musi działać niezależnie od pracowników. Celem jest poprawa koordynacji przy jednoczesnym utrzymaniu odpowiedzialności operatorów za jakość procesu.
Nowoczesne linie produkcyjne wykorzystują zautomatyzowane urządzenia do przenoszenia oklein pomiędzy etapami obróbki. Ładowarki kłód, układarki forniru i przenośniki mogą ograniczyć powtarzalną obsługę materiałów. Na przykład automatyczna układarka do forniru zbiera obrane arkusze po procesie obierania obrotowego. Układa je w stosy w celu późniejszego suszenia lub obróbki. Ogranicza to ręczne sortowanie i pomaga utrzymać stały przepływ pracy.
Zautomatyzowane systemy ładowania usprawniają również pracę wokół pras do sklejki. Umieszczają zmontowane panele przed dociśnięciem i pomagają w ich późniejszym demontażu. Systemy te mogą zmniejszyć opóźnienia w obsłudze i poprawić bezpieczeństwo w miejscu pracy. Integracja linii produkcyjnej wymaga jednak starannego planowania wydajności. Szybka maszyna do obierania oferuje ograniczone korzyści, gdy suszarka nie jest w stanie przetworzyć materiału wyjściowego. Producenci powinni zrównoważyć prędkości sprzętu przed zwiększeniem automatyzacji.
Programowalne sterowniki logiczne, powszechnie zwane sterownikami PLC, pomagają koordynować operacje maszyn. Sterują zaprogramowanymi sekwencjami, korzystając z informacji otrzymanych z czujników i sprzętu. W zależności od maszyny operatorzy mogą regulować prędkość, temperaturę, pozycjonowanie lub cykle operacyjne. Ustawienia te pomagają utrzymać spójne warunki przetwarzania podczas produkcji.
Nowoczesne systemy sterowania mogą również wyświetlać warunki pracy poprzez interfejsy cyfrowe. Pracownicy mogą monitorować stan sprzętu i identyfikować pewne problemy bez konieczności ręcznego sprawdzania każdej maszyny. Jednak podstawowe sterowanie PLC różni się od zaawansowanego monitorowania w całej fabryce. Niektóre maszyny działają poprzez niezależne sterowniki, inne wymieniają dane produkcyjne. Producenci powinni potwierdzić te możliwości przed zakupem zautomatyzowanego sprzętu.
Jakość okleiny bezpośrednio wpływa na właściwości użytkowe gotowych paneli ze sklejki. Nierówna grubość i niekontrolowana wilgotność mogą powodować problemy na późniejszych etapach produkcji. Nowoczesne technologie obierania i suszenia pomagają producentom zachować bardziej spójne właściwości forniru. Poprawiają także wykorzystanie materiału i zmniejszają możliwe do uniknięcia straty technologiczne.
Obrotowe maszyny do obierania przekształcają kłody w ciągłe arkusze forniru drewnianego. W nowoczesnym sprzęcie zastosowano ulepszone mechanizmy podające i elementy sterujące cięciem, aby zachować stałą grubość. Niektóre systemy wykorzystują precyzyjne mechanizmy pozycjonujące, aby kontrolować odległość pomiędzy elementami tnącymi. Pomaga to operatorom uzyskać bardziej jednolite arkusze forniru podczas obierania.
Bezwrzecionowe obieraczki obrotowe stanowią kolejną opcję w odpowiednich zastosowaniach związanych z przetwarzaniem kłód. Obsługują obrót kłody bez tradycyjnych układów chwytania wrzeciona. Może to pomóc producentom w przetwarzaniu mniejszych pozostałych rdzeni z bali.
Precyzyjny peeling niesie ze sobą kilka praktycznych korzyści:
Lepsza spójność grubości: Jednolite okleiny zapewniają bardziej przewidywalną grubość panelu i nakładanie kleju.
Lepsze wykorzystanie drewna: Kontrolowane cięcie może zmniejszyć możliwe do uniknięcia straty materiału podczas obróbki.
Mniej wad końcowych: spójne arkusze forniru ułatwiają układanie, klejenie i prasowanie.
Jednak sama precyzja maszyny nie gwarantuje wysokiej jakości oklein. Ostrość noża, gatunek drewna, stan kłody i ustawienia operatora pozostają ważne. Producenci powinni regularnie sprawdzać narzędzia skrawające i monitorować grubość forniru. Praktyki te pomagają utrzymać stałą wydajność w trakcie całej produkcji.
Świeżo łuszczone forniry zawierają zwykle więcej wilgoci niż wymaga tego proces klejenia sklejki. Suszenie usuwa nadmiar wilgoci przed nałożeniem kleju i prasowaniem. Nowoczesne suszarki do forniru wykorzystują kontrolowane ogrzewanie i przepływ powietrza, aby poprawić konsystencję wilgoci. Prędkość przenośnika wpływa również na czas przebywania forniru w urządzeniu suszącym.
Dwie popularne konfiguracje suszarek spełniają różne wymagania produkcyjne. Suszarki walcowe transportują forniry przez podgrzewane komory za pomocą obracających się rolek. Sprawdzają się szczególnie dobrze w przypadku odpowiednich rozmiarów forniru i zautomatyzowanych układów przetwarzania. Siatkowe suszarki taśmowe podtrzymują forniry na ruchomym przenośniku siatkowym. Ich konstrukcja może dostosować się do różnych warunków forniru i wymagań przetwarzania.
Obie konfiguracje wymagają odpowiednich ustawień temperatury, przepływu powietrza i transportu. Zła regulacja może spowodować nierównomierne suszenie lub zwiększyć zużycie energii. Nadmierna wilgoć może zakłócać działanie kleju podczas prasowania. Przesuszenie może zwiększyć zużycie energii i spowodować dodatkowe problemy z obsługą. Dlatego producenci powinni mierzyć wilgotność forniru, a nie polegać wyłącznie na czasie schnięcia. Odpowiednie cele zależą od gatunku drewna, systemów klejących i wymagań produkcyjnych.
Streszczenie: Jak nowoczesne technologie okleinowe usprawniają produkcję
Technologia |
Główne ulepszenie |
Wpływ produkcji |
Precyzyjny peeling forniru |
Bardziej stała grubość forniru |
Lepsze wykorzystanie materiału i jednolitość panelu |
Zautomatyzowana obsługa forniru |
Ograniczony ruch ręczny |
Bardziej stabilny przepływ produkcji |
Kontrolowane suszenie forniru |
Bardziej równomierna zawartość wilgoci |
Mniej wad klejenia i wymiarów |
Ulepszone zarządzanie przepływem powietrza |
Bardziej spójny transfer ciepła |
Lepsza wydajność suszenia |
Te ulepszenia sprawdzają się najlepiej, gdy producenci koordynują dokładność obierania i wydajność suszenia. Konsekwentne przygotowanie forniru ułatwia także kontrolę późniejszych operacji prasowania.
Po przygotowaniu forniru producenci montują i kleją poszczególne arkusze w płyty ze sklejki. Rozprowadzenie kleju i warunki prasowania silnie wpływają na wydajność gotowego panelu. Nowoczesny sprzęt poprawia kontrolę nad tymi krytycznymi etapami produkcji. Pomaga zmniejszyć niepotrzebne zużycie materiału i zapewnia bardziej spójne łączenie.
Tradycyjne rozprowadzanie kleju może powodować nierównomierne rozprowadzanie kleju, gdy ustawienia sprzętu są słabo kontrolowane. Nadmiar kleju zwiększa koszty materiału, a niewystarczające pokrycie może osłabić wiązanie. Nowoczesne rozprowadzacze kleju wykorzystują regulowane rolki i ulepszoną kontrolę aplikacji. Niektóre systemy zawierają mechanizmy pneumatyczne, które pomagają utrzymać stabilne warunki pracy.
Udoskonalenia te pozwalają producentom na bardziej równomierne nakładanie kleju na powierzchnie forniru. Wymagana ilość aplikacji zależy od właściwości kleju i specyfikacji produkcyjnych. Udoskonalono także technologię montażu forniru. Maszyny do formowania rdzenia pomagają łączyć odpowiednie kawałki forniru w większe arkusze. Sprzęt do łatania może naprawić wybrane defekty przed montażem panelu.
Technologie te pomagają producentom efektywniej wykorzystywać dostępne materiały fornirowe. Wspierają także lepsze wyrównanie warstw podczas późniejszego prasowania. Jednakże zautomatyzowana aplikacja nie jest w stanie skorygować niewłaściwego doboru kleju ani poważnie uszkodzonych licówek. Operatorzy muszą nadal sprawdzać przygotowanie kleju, stan forniru i jakość montażu.
Prasowanie na gorąco łączy ciepło i ciśnienie w celu utwardzenia kleju pomiędzy warstwami forniru. Ten etap silnie wpływa na jakość połączenia, grubość panelu i stabilność wymiarową. Nowoczesne prasy hydrauliczne oferują lepszą kontrolę nad ciśnieniem i sekwencją prasowania. Systemy regulacji temperatury pomagają utrzymać odpowiednie warunki grzewcze podczas produkcji.
Prasy wielootworowe pozwalają na jednoczesne prasowanie kilku zmontowanych paneli. Ich konfiguracja zależy od wymiarów panelu, grubości i planowanej zdolności produkcyjnej. Zautomatyzowane systemy załadunku i rozładunku mogą skrócić czas obsługi pomiędzy cyklami prasowania. Pomagają także w spójnym pozycjonowaniu paneli wewnątrz prasy.
Jednak krótsze cykle prasowania nie dają automatycznie lepszych wyników. Wymagania dotyczące utwardzania kleju i wilgotność forniru nadal determinują odpowiednie warunki prasowania. Na przykład niewystarczający czas prasowania może uniemożliwić całkowite utwardzenie kleju. Nadmierne ciepło lub nieodpowiednie ciśnienie mogą również uszkodzić panele. Producenci powinni zatem wybierać ustawienia prasy w oparciu o zatwierdzone procedury produkcyjne.
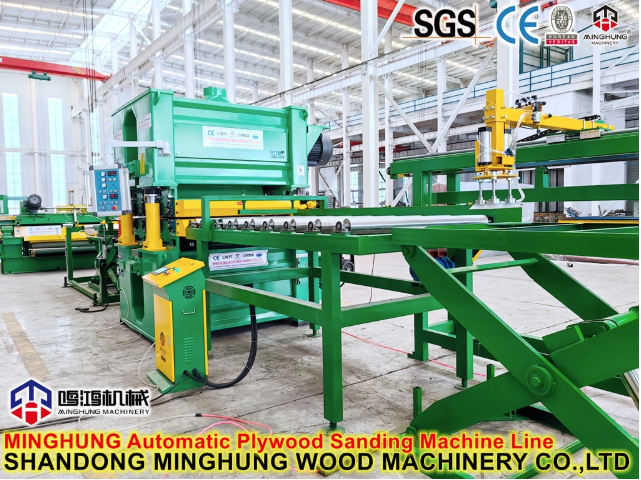
Nowoczesne fabryki sklejki w coraz większym stopniu polegają na danych produkcyjnych, aby utrzymać jakość. Zamiast sprawdzać tylko gotowe panele, mogą monitorować ważne warunki podczas całej produkcji. Systemy cyfrowe pomagają operatorom wcześniej identyfikować pewne problemy z przetwarzaniem. Jednak technologia monitorowania najlepiej sprawdza się w połączeniu z regularnymi inspekcjami i ustalonymi procedurami jakości.
Czujniki pomagają operatorom obserwować warunki pracy poszczególnych maszyn produkcyjnych. Mogą mierzyć temperaturę, ciśnienie, wilgotność lub stan sprzętu. Na przykład czujniki temperatury mogą wykryć nieoczekiwane zmiany wewnątrz suszarek do forniru. Monitorowanie ciśnienia może wykryć odchylenia podczas pracy prasy hydraulicznej.
Jeśli sprzęt zawiera odpowiednie funkcje nagrywania, menedżerowie mogą porównywać warunki pracy na różnych zmianach produkcyjnych. Pomaga im to badać powtarzające się problemy i ulepszać ustawienia procesu. Zaawansowane systemy monitorowania mogą również wspierać konserwację opartą na stanie. Identyfikują zmiany w zachowaniu sprzętu, zanim niektóre awarie staną się poważne.
Konserwacja predykcyjna wymaga jednak wiarygodnych danych historycznych i odpowiedniej analizy. Sama instalacja czujników nie tworzy w pełni predykcyjnego systemu. Fabryki powinny rozpocząć od monitorowania zmiennych ściśle powiązanych z ich problemami z jakością.
Technologie zautomatyzowanej kontroli mogą pomóc producentom zidentyfikować wybrane wady paneli. Systemy te mogą obejmować kamery, urządzenia do pomiaru grubości lub inne czujniki. W zależności od konfiguracji mogą wykrywać nieregularności powierzchni lub różnice wymiarowe. Zmniejsza to zależność od ręcznej obserwacji w przypadku powtarzalnych zadań inspekcyjnych.
Jednakże wizualna kontrola nie może potwierdzić wszystkich wymagań dotyczących właściwości sklejki. Siła wiązania i inne właściwości wewnętrzne mogą wymagać niszczących badań laboratoryjnych. Producenci powinni łączyć automatyczne pomiary z ustalonymi procedurami testowymi. Zapewnia to pełniejszy obraz jakości gotowego panelu. Zarejestrowane wyniki inspekcji mogą również ujawnić powtarzające się wzorce produkcji. Na przykład powtarzające się zmiany grubości mogą wskazywać na problemy z prasowaniem lub szlifowaniem.
Produkcja sklejki pochłania energię podczas suszenia, prasowania i obróbki materiału. Wytwarza również odpady powstałe w wyniku przycinania, odrzuconych fornirów i uszkodzonych paneli. Nowoczesny sprzęt może zmniejszyć te straty poprzez lepszą kontrolę operacyjną. Jednak rzeczywiste oszczędności zależą od warunków fabrycznych i zarządzania produkcją.
Suszenie forniru i prasowanie na gorąco to ważne obszary zarządzania energią. Obydwa procesy wymagają kontrolowanego ogrzewania, aby osiągnąć odpowiednie warunki produkcyjne. Ulepszona izolacja suszarki może zmniejszyć niepożądane straty ciepła. Lepszy rozkład przepływu powietrza pomaga utrzymać bardziej równomierne suszenie arkuszy forniru.
Nowoczesne sterowanie ogrzewaniem może również zmniejszyć niepotrzebne wahania temperatury. Pomagają sprzętowi utrzymać odpowiednie warunki pracy podczas produkcji. W przypadku prasowania na gorąco operatorzy powinni koordynować wymagania dotyczące ogrzewania i harmonogramy produkcji. Długie przerwy mogą powodować marnowanie energii, gdy sprzęt pozostaje w temperaturze roboczej.
Jednakże obniżenie temperatury bez uwzględnienia wymagań procesu może powodować problemy z jakością. Efektywność energetyczna nie może w żadnym wypadku wpływać negatywnie na utwardzanie kleju ani przygotowanie licówki. Producenci powinni porównać zużycie energii z rzeczywistą mocą produkcyjną. Zapewnia to bardziej użyteczny pomiar niż samo całkowite zużycie energii.
Odzysk drewna jest kolejnym ważnym miernikiem efektywności produkcji. Słaba dokładność odrywania może powodować niepotrzebne zmiany grubości i niemożność wykorzystania materiału. Nowoczesne kontrole obierania pomagają producentom wytwarzać bardziej spójne arkusze forniru. Może to zwiększyć udział materiałów nadających się do produkcji.
Sprzęt do układania rdzenia i łatania forniru zapewnia dodatkowe możliwości regeneracji. Umożliwiają producentom przetwarzanie odpowiednich mniejszych kawałków forniru zamiast ich wyrzucania. Dokładne przycięcie krawędzi pomaga również ograniczyć niepotrzebne usuwanie materiału. Właściwa kontrola szlifowania zapobiega nadmiernemu zmniejszaniu się grubości w trakcie wykańczania.
Producenci powinni śledzić kilka wskaźników operacyjnych:
Stopień odzysku forniru: Udział forniru użytkowego uzyskanego z przetworzonych kłód.
Wskaźnik odrzuceń paneli: odsetek gotowych paneli niespełniających wymagań jakościowych.
Zużycie kleju: Ilość zużyta dla określonej wydajności produkcyjnej.
Objętość przeróbek: Liczba paneli wymagających dodatkowej obróbki.
Pomiary te pomagają fabrykom określić, gdzie występują straty materiałowe. Dostarczają również dowodów umożliwiających ocenę przyszłych modernizacji sprzętu.
Zaawansowane maszyny oferują potencjalne korzyści, ale nie każda fabryka potrzebuje pełnej automatyzacji. Najbardziej odpowiednia inwestycja zależy od istniejącego sprzętu i problemów produkcyjnych. Przed wyborem nowych maszyn producenci powinni zbadać mierzalne warunki pracy. Takie podejście zmniejsza niepotrzebne wydatki i poprawia kompatybilność sprzętu.
Wąskie gardło produkcyjne ogranicza wydajność całej linii produkcyjnej. Może to nastąpić podczas obierania, suszenia, montażu lub prasowania. Na przykład fabryka może produkować forniry szybciej, niż suszarnia jest w stanie je przetworzyć. Zainstalowanie szybszej maszyny do obierania nie rozwiązałoby tego ograniczenia.
Producenci powinni porównywać wydajność operacyjną na każdym etapie produkcji. Powinni także dokonać przeglądu wymagań dotyczących siły roboczej, przestojów, strat materiałowych i wad produktów. Indywidualna modernizacja maszyny do produkcji sklejki może rozwiązać konkretny problem. Inne fabryki mogą odnieść większe korzyści ze skoordynowanych ulepszeń na kilku etapach.
Specyfikacje sprzętu powinny również odpowiadać rzeczywistym wymaganiom produkcyjnym. Do ważnych czynników należy wziąć pod uwagę gatunek drewna, wymiary paneli, systemy klejenia i cele produkcyjne.
Producenci powinni oceniać inwestycje w maszyny, stosując realistyczne oczekiwania dotyczące wydajności. Wyższa reklamowana moc produkcyjna nie zawsze gwarantuje wyższą produkcję fabryczną. Przydatne wskaźniki obejmują wydajność na zmianę, odzysk materiałów, zużycie energii i przestoje sprzętu. Pomiary te pomagają ustalić wydajność przed i po aktualizacjach.
Koszty inwestycji powinny obejmować instalację, szkolenie operatorów, konserwację i części zamienne. Fabryki powinny również rozważyć przerwy w produkcji podczas wymiany sprzętu.
Przed zakupem producenci mogą skorzystać z tej praktycznej listy kontrolnej oceny:
1. Zidentyfikuj główne wąskie gardło. Określ, który proces ogranicza wydajność lub powoduje największe straty.
2. Nagraj bieżącą wydajność. Zmierz zdolność produkcyjną, współczynnik odrzuceń i zużycie zasobów.
3. Sprawdź kompatybilność sprzętu. Potwierdź wymiary, wymagania operacyjne i połączenia między maszynami.
4. Oszacuj ulepszenia operacyjne. Porównaj realistyczne oczekiwania dotyczące wydajności, jakości i wydajności.
5. Przejrzyj wymagania dotyczące wsparcia. Oceń szkolenia, dostęp do konserwacji i dostępność części zamiennych.
6. Oblicz zwrot inwestycji. Porównaj oczekiwane oszczędności z całkowitymi kosztami wdrożenia.
Producenci powinni zapytać o specyfikacje techniczne przed podjęciem decyzji o zakupie. Demonstracje sprzętu mogą również pomóc w weryfikacji ważnych możliwości operacyjnych. Pomyślna aktualizacja powinna rozwiązać jasno zidentyfikowany problem produkcyjny. Powinno także zapewniać ulepszenia, które fabryka może zmierzyć.
Postęp technologiczny w produkcji sklejki pomaga producentom poprawić spójność produktu, zmniejszyć straty materiałów i przezwyciężyć wąskie gardła w produkcji. Precyzyjne obieranie forniru, kontrolowane suszenie, zautomatyzowana obsługa i niezawodne prasowanie przyczyniają się do większej wydajności produkcji. Producenci powinni jednak wybierać technologie w oparciu o rzeczywiste potrzeby produkcyjne, a nie samą automatyzację. Kompatybilność sprzętu, koszty operacyjne i wymierne ulepszenia pozostają istotnymi kwestiami. Na Shandong MINGHUNG OSB i MDF Machinery Equipment Manufacturing Co., Ltd. dostarczamy rozwiązania w zakresie maszyn do produkcji sklejki obejmujące przygotowanie, klejenie i prasowanie forniru. Nasz konfigurowalny sprzęt pomaga producentom poprawić wydajność produkcji i utrzymać stałą jakość paneli. Wspieramy także klientów w doborze maszyn dostosowanych do ich wymagań produkcyjnych.
Odp.: Nowoczesna technologia maszyn do produkcji sklejki obejmuje zautomatyzowaną obsługę forniru, sterowanie PLC, precyzyjne obieranie i zaawansowane systemy prasowania. Te ulepszenia pomagają producentom utrzymać stałą jakość, ograniczyć pracę ręczną i poprawić wydajność produkcji.
Odp.: Zautomatyzowana maszyna do produkcji sklejki ogranicza ręczną obsługę i poprawia spójność przetwarzania. Zautomatyzowany transfer materiałów i skoordynowana kontrola sprzętu pomagają zminimalizować opóźnienia w produkcji, zmniejszyć zapotrzebowanie na siłę roboczą i utrzymać stałą wydajność.
Odp.: Precyzyjna kontrola wilgotności forniru zapewnia mocniejsze wiązanie klejowe i stałą jakość panelu. Nowoczesna technologia suszenia forniru reguluje temperaturę, przepływ powietrza i prędkość przenośnika, aby ograniczyć nierównomierne suszenie i potencjalne wady prasowania.
Odp.: Zaawansowane maszyny do prasowania na gorąco sklejki zapewniają lepszą kontrolę nad temperaturą, ciśnieniem i cyklami prasowania. Te ulepszenia wspierają spójne utwardzanie kleju, zmniejszają wahania grubości i minimalizują defekty wiązania podczas produkcji.
Odp.: Przed modernizacją maszyny do produkcji sklejki producenci powinni sprawdzić grubość forniru, poziom wilgoci, wydajność prasy i przestoje sprzętu. Pomiary te pomagają identyfikować wąskie gardła i ustalać priorytety skutecznych ulepszeń technologii.


