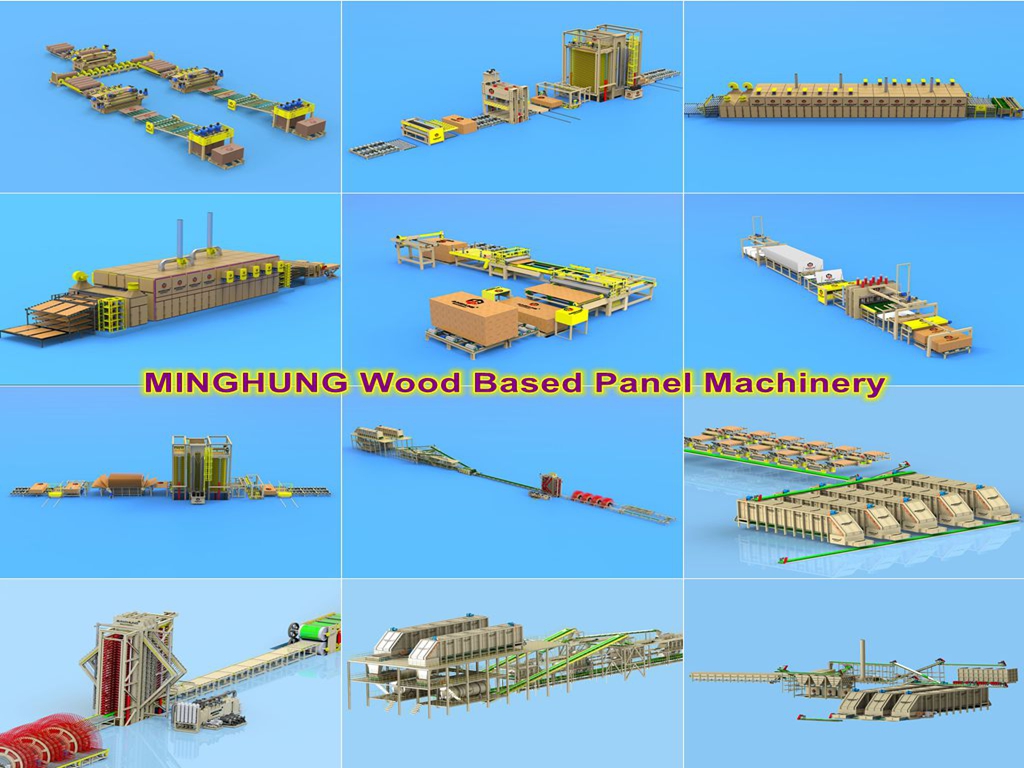
Erläuterung der wichtigsten Geräte und Technologien
1. Rohstoffabteilung: Große Verarbeitungskapazität
Hochleistungs-Scheibenhacker: Ausgestattet mit Hochleistungsmotoren zur effizienten Verarbeitung von Rundholz, Holzrückständen, Holzverarbeitungsresten usw. und stellt eine ausreichende Versorgung mit qualifizierten Hackschnitzeln für die nachfolgenden Schritte sicher.
Hocheffizientes Sieb- und Nachzerkleinerungssystem: Mehrschichtige Schwingsiebe sortieren Holzspäne präzise; Geeignete Späne werden weiter verarbeitet, während übergroße Späne erneut zerkleinert werden, um die Gleichmäßigkeit des Rohmaterials sicherzustellen.
2. Abschnitt zur Partikelvorbereitung: Die Grundlage der Ebenheit
Großer Ringzerkleinerer: Eines der Kernausrüstungsstücke. Verwendet hochwertige Messer und ein Präzisions-Einstellsystem, um Partikel mit gleichmäßiger Dicke und glatten Oberflächen zu erzeugen. Dies ist die physikalische Grundlage für die Gewährleistung einer starken inneren Verbundfestigkeit und einer hervorragenden Oberflächenqualität der Platten.
Raffinierungs- und Klassifizierungssystem: Flocken werden durch Refiner geleitet, um feine Partikel in der Oberflächenschicht zu erzeugen. Anschließend trennen Windsichter die Partikel präzise in feine Randschichtpartikel und grobe Kernschichtpartikel. Diese ausgeprägte „grob-feine“ Partikelstruktur ist der Schlüssel zur Erzielung einer hohen Ebenheit und eines abgestuften Dichteprofils.
3. Trocknen, Mischen und Formen: Präzises „Würzen“ und „Formen“
Mehrstufige Rotationstrommeltrockner: Typischerweise mit drei Trocknern konfiguriert (zwei für Oberflächenmaterial, einer für Kernmaterial). Durch den Einsatz eines Trocknungsverfahrens mit niedriger Temperatur und hohem Luftstrom wird ein gleichmäßiger und stabiler Partikelfeuchtigkeitsgehalt (2 % bis 4 %) gewährleistet, wodurch die spätere Pressverformung reduziert wird.
Hochgeschwindigkeits-Rotationsringmischer: Zerstäubt und beschichtet Partikel in Sekundenschnelle gleichmäßig mit Klebstoffen (UF, MUF oder umweltfreundlichem MDI), Härtern, Paraffinwachs usw. Für eine gleichbleibende Qualität ist eine präzise Dosierung unerlässlich.
Mechanische Luftstrom-Formstation: Kombiniert Mehrkopfwaagen mit Luftstromverteilung, um eine dreischichtige Mattenstruktur „Oberfläche-Kern-Oberfläche“ zu erzeugen. Dieser Prozess steuert präzise den Dichtegradienten der Matte, ein entscheidender Schritt, um Platten mit hoher Ebenheit zu erzielen und ein Verziehen effektiv zu verhindern.
4. Heißpressen und Veredeln: Die entscheidenden Schritte für „Hohe Ebenheit“
Kontinuierliche Presse: Das „Herzstück“ der Produktionslinie und die grundlegende Garantie für eine hohe Ebenheit.
Funktionsprinzip: Die Matte wird zwischen zwei riesigen Stahlbändern kontinuierlich durch eine beheizte Presszone mit mehreren Platten transportiert. Druck, Temperatur und Verweilzeit werden präzise gesteuert.
Vorteile: Im Vergleich zu diskontinuierlichen Mehretagenpressen sorgt die kontinuierliche Presse für einen gleichmäßigen und stabilen Druck, sodass die Matte über ihre gesamte Länge und Breite gleichzeitig aushärten kann, was zu einer außergewöhnlich gleichmäßigen Dichte führt und grundsätzlich eine hervorragende Ebenheit und Dimensionsstabilität der Platte gewährleistet.
Spezifikationen: Um der Kapazität von 800 m³/Tag gerecht zu werden, ist die Presse typischerweise über 30 Meter lang und kann einen Druck von bis zu Zehntausenden Tonnen ausüben.
Finishing-System:
Cooler und Turner: Ermöglicht ein gleichmäßiges Abkühlen der heißen Bretter, wodurch innere Spannungen abgebaut werden, um spätere Verformungen zu verhindern.
Kapp- und Kantensägen: Schneiden Sie den durchgehenden Brettstreifen präzise in Standardgrößen von 4 x 8 Fuß (oder andere kundenspezifische Längen).
Hochleistungs-Mehrkopf-Breitbandschleifer: Typischerweise konfiguriert als „4-Kopf + 6-Kopf“ oder „6-Kopf + 6-Kopf“. Der erste Satz kalibriert die Dicke (Grobschliff) und eliminiert Dickenschwankungen. Der zweite Satz sorgt für ein feines Finish (Feinschliff), sodass eine spiegelglatte Oberfläche entsteht. Dies ist der letzte entscheidende Schritt zur Herstellung der fertigen Platte mit „hoher Ebenheit“.
5. Automatisierungskontrollsystem
Die gesamte Linie wird von einem zentralen Computer (DCS/PLC-System) gesteuert, der alle Prozessparameter (z. B. Temperatur, Druck, Geschwindigkeit, Feuchtigkeitsgehalt, Leimdosierung) in Echtzeit überwacht und anpasst. Dies gewährleistet Prozessstabilität und Wiederholbarkeit, minimiert menschliche Fehler und garantiert eine gleichbleibende Qualität für jedes Panel.
Produktionsprozess von Spanplatten mit hoher Ebenheit
Die Herstellung von Spanplatten mit hoher Ebenheit ist ein komplexes Systemprojekt. Seine überragende Leistung beruht auf der präzisen Kontrolle jedes Produktionsschritts.
1. Rohstoffvorbereitung:
Holz (z. B. Rundholz, Holzrückstände, Verarbeitungsreste) wird mit einem Häcksler in gleichmäßig große Hackschnitzel zerkleinert.
Die Späne werden gesiebt; Geeignete Chips werden weiter verarbeitet, während übergroße Chips erneut zerkleinert werden.
2. Partikelvorbereitung (kritischer Schritt):
Qualifizierte Holzspäne werden einem Ringzerkleinerer zugeführt, um in Partikel mit gleichmäßiger Dicke und glatten Oberflächen zerkleinert zu werden.
Anschließend werden die Partikel durch einen Refiner und ein Luftklassifizierungssystem geleitet, wo sie präzise in feine Partikel der Oberflächenschicht und grobe Partikel der Kernschicht getrennt werden. Diese „Größentrennung“ ist die Grundlage für die Schaffung eines Dichtegradienten, der strukturelle Stabilität und Oberflächenebenheit gewährleistet.
3. Trocknen und Mischen:
Oberflächen- und Kernpartikel gelangen getrennt in Rotationstrommeltrockner, um den Feuchtigkeitsgehalt gleichmäßig auf die Spezifikation zu reduzieren (z. B. 2–4 %).
Getrocknete Partikel werden in einem Hochgeschwindigkeits-Rotationsringmischer gleichmäßig mit Klebstoffen (z. B. UF, MUF, MDI), wasserfesten Mitteln (Paraffinwachs) usw. vermischt. Eine präzise Mischung ist der Schlüssel zur Gewährleistung der Festigkeit und Feuchtigkeitsbeständigkeit der Platte.
4. Umformen und Vorpressen (Core Link):
Mit einer mechanischen Formstation oder Formstation mit mechanischem Luftstrom wird eine gleichmäßige Matte mit einer dreischichtigen „Oberfläche-Kern-Oberfläche“-Struktur geformt. Dieser Schritt bestimmt direkt das Dichteprofil der Platte und ist die Voraussetzung für die Vermeidung von Verwerfungen und das Erreichen einer hohen Ebenheit.
Die flauschige Matte wird zunächst durch eine kontinuierliche Bandvorpresse komprimiert, um Festigkeit für die Handhabung zu gewinnen.
5. Heißpressen / Aushärten (Kernlink):
Die Matte gelangt in eine kontinuierliche Presse, wo der Klebstoff unter hoher Temperatur und hohem Druck schnell aushärtet und die lose Matte in eine feste Platte verwandelt.
Das kontinuierliche Pressverfahren ist die Kerntechnologie zur Erzielung einer hohen Ebenheit. Der Druck wird über Stahlbänder gleichmäßig ausgeübt, so dass die Matte bei kontinuierlicher Bewegung synchron aushärtet. Dadurch wird eine äußerst gleichmäßige Dichte entlang der Länge und Breite der Platte gewährleistet, wodurch Dickenschwankungen und vorgehärtete Schichten, die bei herkömmlichen Mehretagenpressen auftreten, grundsätzlich vermieden werden.
6. Fertigstellung:
Kühlung: Die heißen Bretter werden in einem Cooler and Turner gleichmäßig gekühlt, um innere Spannungen abzubauen und die Abmessungen zu stabilisieren.
Besäumen: Der durchgehende Brettstreifen wird mit Kapp- und Kantenbeschnittsägen auf die erforderliche Größe (z. B. Standard 4 x 8 Fuß) zugeschnitten.
Schleifen: Schließlich werden Hochleistungs-Mehrkopf-Breitbandschleifmaschinen zur Dickenkalibrierung und Oberflächenbearbeitung verwendet. Dies ist der letzte entscheidende Schritt zur Erzielung einer perfekten Ebenheit und einer glatten Oberfläche.
7. Inspektion und Verpackung:
Fertige Platten werden auf Abmessungen, Dichte, Ebenheit, Formaldehydemissionen usw. geprüft. Qualifizierte Produkte werden verpackt und gelagert.

Zusammenfassung der Schlüsseltechnologien zur Erzielung einer „hohen Ebenheit“
1. Hochwertige Partikel: Überlegene Flocken- und Klassifizierungstechnologie legt den Grundstein für hochwertige Platten.
2. Gleichmäßige Trocknung: Ein stabiler Feuchtigkeitsgehalt ist wichtig, um innere Spannungen zu vermeiden.
3. Gradientenformung: Präzise Formungstechnologie erzeugt eine Struktur mit rationaler Dichte, die gegen Verformung beständig ist.
4. Kontinuierliches Pressen: Der gleichmäßige und stabile Heißpressprozess ist die zentrale Garantie für die Gesamtebenheit.
5. Spannungsabbaukühlung und Präzisionsschleifen: Beseitigt innere Spannungen und führt eine abschließende Kalibrierung und Oberflächenbearbeitung durch.
Konfiguration der Produktionslinie
Artikel |
Konfigurationsbeschreibung |
Kernausrüstung |
Kontinuierliche Presse (unerlässlich), Hochleistungs-Mehrkopfschleifer, Formstation mit mechanischem Luftstrom |
Automatisierungsebene |
Hoch. Vollautomatische Steuerung mit mechanisiertem Materialtransport. |
Produktspezifikationen |
Hauptsächlich Standardplatten im Format 4 Fuß x 8 Fuß mit Stärken von 6 mm bis 40 mm, flexibel anpassbar. |
Erforderliche Stellfläche |
Die Hauptstrecke ist ca. 250-350 Meter lang. Einschließlich Rohstofflagerplatz und Fertigproduktlager beträgt die erforderliche Gesamtfläche 100–180 chinesische Mu (ca. 16,5–30 Acres). |
Energiebedarf |
Hauptsächlich Thermalölerhitzer, unterstützt durch großflächige Elektro- und Druckluftsysteme. |
Hauptanwendungen von Spanplatten mit hoher Ebenheit
Dank der hervorragenden Ebenheit, der stabilen Abmessungen und der guten Verarbeitbarkeit haben Spanplatten mit hoher Ebenheit ein breites Anwendungsspektrum, vor allem in den folgenden Bereichen:
1. Hochwertige Plattenmöbel:
Schränke und Waschtische: Sein Hauptzweck. Die hohe Ebenheit gewährleistet einen reibungslosen Betrieb und ein elegantes Erscheinungsbild der Türen, während die Feuchtigkeitsbeständigkeit für Küchen- und Badezimmerumgebungen geeignet ist.
Kleiderschränke, Bücherregale, TV-Schränke: Bietet eine stabile Struktur für große Schränke. Die ebene Oberfläche eignet sich ideal für die direkte Laminierung mit PVC, Laminat oder Holzfurnier und sorgt so für ein hochwertiges Finish.
2. Bau und Innendekoration:
Betonschalung: Nach dem Überziehen mit einer speziellen Folie kann daraus eine wiederverwendbare Betonschalung für Sichtbeton verarbeitet werden, deren hohe Ebenheit direkt die Glätte der Betonwand bestimmt.
Bodenunterlage: Wird auf Unterböden verlegt, um eine Nivellierung, Feuchtigkeitsbeständigkeit, Schalldämmung und ein verbessertes Unterfußgefühl zu gewährleisten und eine perfekte Basis für Holzböden, Teppiche usw. zu schaffen.
Untergrund für Wände und Decken: Wird als Trägerplatte für Wände oder Decken verwendet und ermöglicht verschiedene dekorative Oberflächen auf einer perfekt ebenen Oberfläche.
3. Kommerzielle Ausstellung und öffentliche Einrichtungen:
Ladentheken, Regale: Aufgrund der guten Tragfähigkeit und der hohen Ebenheit eignen sie sich für hochbelastbare Displays und Theken.
Bürotrennwände, Labortischsubstrat: Erfüllt die Haltbarkeit und ästhetischen Anforderungen von Gewerberäumen.
4. Andere Bereiche:
Türkern: Wird als Kernmaterial für Innentüren verwendet und verhindert wirksam eine Verformung des Türblatts.
Paletten für elektronische Geräte, Schwerlastverpackung: Wird in Industriebereichen verwendet, in denen eine gewisse Festigkeit und Dimensionsstabilität erforderlich ist.
Spanplatten mit hoher Ebenheit erreichen durch fortschrittliche Ausrüstung und Prozesskontrolle physikalische Eigenschaften und eine optische Qualität, die mit Standard-Spanplatten nur schwer zu erreichen sind. Dies macht es in vielen High-End-Anwendungen zu einer kostengünstigen Alternative zu Massivholz oder mitteldichten Faserplatten (MDF) und etabliert es als wichtiges Material in der modernen Möbelherstellung und Architekturdekoration.
Wir sind eine professionelle Fabrik in China und Lieferant von Maschinen zur Herstellung von OSB-Platten, Maschinen zur Herstellung von MDF/HDF und Maschinen zur Herstellung von Spanplatten/Spanplatten. Unabhängig davon, welche Größe, Dicke, Kapazität Sie herstellen möchten und welche Rohstoffe Sie verwenden, unser professionelles Team kann eine passende und gute Lösung für Sie anbieten.
Von A bis Z, vom Rohmaterial bis zur fertigen Holzwerkstoffplatte, können wir Ihnen alle notwendigen Maschinen anbieten. Dazu gehören: Holzzerkleinerer, Strander, Scheibenzerkleinerer, Ringzerkleinerer, Rotationstrommeltrockner, Vibrationssiebmaschine, Leimdosier- und Auftragssystem, Refiner, Mattenformungslinie, kontinuierliche Vorpresse, synchrone Kappsäge, Mehrschicht-Heißpresse/kontinuierliche Einzelschicht-Heißpresse, automatische Kantenschneidemaschinenlinie, Schleiflinie usw.


Unsere Produktionswerkstatt
Fordern Sie Ihr kostenloses PB-Linienlayout an! Erhalten Sie ein durchgängiges Anlagendesign von der Strangvorbereitung bis zum Schleifen. Erhalten Sie innerhalb von 30 Tagen einen 3D-Fabrikplan.