|
Opis produktu
Możemy dostosować się pod względem mocy produkcyjnych, surowców, produktów i automatyzacji.
![]() |
1. Dostosowanie mocy produkcyjnych i skali inwestycji |
Jest to najbardziej podstawowy poziom dostosowywania, bezpośrednio wpływający na całkowitą inwestycję i dostosowanie do zapotrzebowania rynku.
Linie mikro i małej skali (roczna produkcja: 10 000 - 50 000 metrów sześciennych):
Klienci docelowi: Start-upy, regionalni przetwórcy drewna, producenci skupiający się na rynkach niszowych (np. płyty specjalistyczne, podłoża pod meble na wymiar).
Funkcje konfiguracyjne: Zazwyczaj stosuje się prasy wielootworowe, aby obniżyć początkową inwestycję. Układ jest kompaktowy, z poziomami automatyzacji ustawionymi na stabilną produkcję, zapewniając jednocześnie interfejsy dla przyszłych aktualizacji. Idealny jako „instalacja pilotażowa” lub do przetwarzania określonych lokalnych zasobów odpadów.
Linie średniej skali (roczna produkcja: 50 000 - 150 000 metrów sześciennych):
Klienci docelowi: Istniejący producenci poszukujący zwiększenia wydajności, inwestorzy skupiający się na rynkach krajowych na szczeblu prowincji lub regionu.
Funkcje konfiguracyjne: Jest to najbardziej elastyczny zakres. Klienci mogą wybierać pomiędzy dużymi prasami wielootworowymi lub podstawowymi prasami ciągłymi w zależności od budżetu. Obejmuje kompletne sekcje suszenia, formowania i wykańczania o wysokim stopniu automatyzacji, umożliwiając zmianę wielu produktów.
Linie duże i megaskali (roczna produkcja: 150 000 - 400 000+ metrów sześciennych):
Klienci docelowi: Liderzy branży, duże projekty inwestycyjne mające na celu utworzenie krajowej lub eksportowej bazy produkcyjnej.
Funkcje konfiguracji: Konfiguracja standardowa obejmuje precyzyjne prasy ciągłe, dwie lub wiele linii przygotowania surowców, w pełni zautomatyzowaną inteligentną logistykę i zaawansowane systemy realizacji produkcji (MES). Podstawowym celem są korzyści skali, doskonała wydajność i spójność produktów, dostarczanie standardowych lub premium płyt na rynki masowe.
![]() |
2. Głębokie dostosowanie pod kątem możliwości dostosowania surowca |
„Apetyt” linii decyduje o jej przewadze w zakresie kosztów surowców i zrównoważonym rozwoju.
Specjalistyczne projektowanie surowców drzewnych:
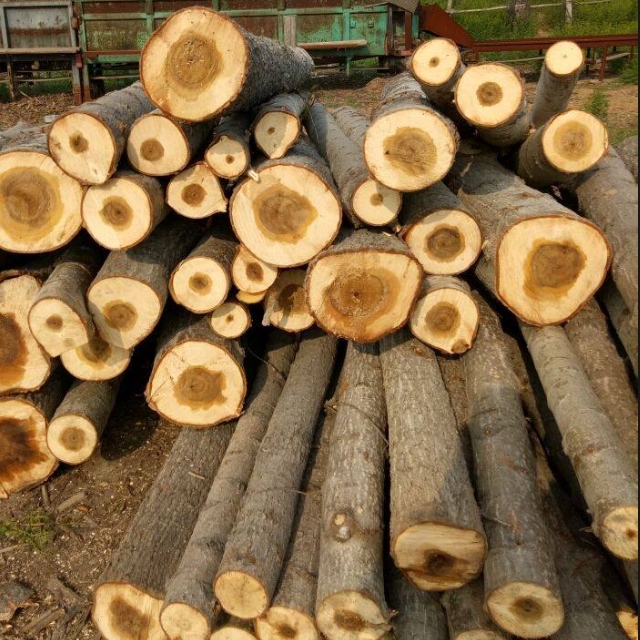
W przypadku gatunków szybko rosnących (np. topola, eukaliptus) w przypadku miękkiego drewna należy zoptymalizować kąt ostrza oraz prześwit płatków i rozdrabniaczy, aby zwiększyć uzysk wykwalifikowanych cząstek.
W przypadku twardego drewna lub drewna pochodzącego z recyklingu (np. używanych palet, drewna rozbiórkowego) zwiększ odporność rębaków na zużycie, skonfiguruj wydajne systemy wykrywania i usuwania metali oraz dostosuj krzywe suszenia, aby zapobiec pękaniu.
Zintegrowane rozwiązania dla włókien innych niż drzewne:
Na bazie słomy (słoma ryżowa/pszenna, wytłoki): Wymaga specjalnego sprzętu do obróbki wstępnej do cięcia, odpylania, przesiewania i wstępnego parowania w celu usunięcia cukrów i krzemianów. Specjalne systemy nakładania kleju są zaprojektowane tak, aby pasowały do włókien o dużej energii powierzchniowej.
Bambus: Wymaga integracji specjalnego sprzętu do rozwłókniania bambusa, aby rozbić jego rurową strukturę i zapewnić lepsze wiązanie. Linia musi być zaprojektowana tak, aby wytrzymała większe zużycie ścierne bambusa.
Mieszane surowce: Zaprojektuj elastyczne systemy podawania i wstępnej obróbki, zdolne do przetwarzania zmieszanego drewna i słomy w określonych proporcjach, zapewniając stabilne dostawy surowca przez cały rok.
![]() |
3. Personalizacja końcowego portfolio produktów |
Linia produkcyjna jest bezpośrednim źródłem konkurencyjności produktu i musi być w stanie wyprodukować płyty wymagane przez rynek docelowy.
Dostosowywanie gęstości i struktury:
Lekka płyta (gęstość: 450-550 kg/m³): Zoptymalizuj tę pierwszą, aby uzyskać jednolitą, puszystą strukturę, stosując specjalne receptury kleju. Nadaje się do rdzeni drzwi, rekwizytów wystawowych itp.
Płyta standardowa (gęstość: 650-720 kg/m³): Konfiguracja dla ogólnej płyty meblowej, równoważenie wytrzymałości i kosztów.
Płyta o dużej gęstości / wzmocniona płyta konstrukcyjna (gęstość: >750 kg/m³): Wymaga wyższego nacisku prasy i unikalnej konstrukcji ze stopniowanym formowaniem do zastosowań takich jak blaty i podkłady podłogowe.
Specyfikacja i dostosowanie funkcjonalne:
Zakres grubości: Zmieniając grubość stalowej taśmy i dostosowując programy formowania, produkcja może wahać się od cienkiej płyty 2,5 mm do ultra grubej płyty o grubości ponad 40 mm.
Tablice funkcji specjalnych:
Płyta odporna na wilgoć/wodę: Zintegruj systemy aplikacji środków hydroizolacyjnych, potencjalnie wykorzystując linie klejące MDI.
Płyta ognioodporna: Dodaj procesy impregnacji lub dodawania środków zmniejszających palność.
Płyta o niskiej zawartości formaldehydu/bez dodatku formaldehydu: Skonfiguruj dedykowane systemy przygotowania i aplikacji klejów klasy E0 lub NAF (bez dodatku formaldehydu), aby spełniać standardy takie jak CARB, EPA lub F★★★★.
![]() |
4. Dostosowanie poziomów automatyzacji i inteligencji |
Oferuj „poziomowe” inteligentne opcje w oparciu o możliwości zespołu technicznego klienta i cele zarządzania.
Podstawowy poziom automatyzacji: Implementuje automatyczne sterowanie i blokadę bezpieczeństwa dla poszczególnych maszyn, zapewniając podstawową stabilność produkcji. Odpowiedni dla regionów o niższych kosztach pracy i doświadczonych operatorach.
Poziom optymalizacji procesu: Opiera się na poziomie podstawowym, dodając automatyczne sterowanie w pętli zamkniętej dla kluczowych parametrów procesu (np. regulacja temperatury suszenia na podstawie wilgotnościomierzy online) i wyposaża centralny system monitorowania do scentralizowanej obsługi i rejestrowania danych.
Poziom inteligentnej fabryki: reprezentuje zaawansowaną formę dostosowywania. Integruje system realizacji produkcji (MES) w celu kompleksowego zarządzania cyfrowego, od wydania zamówienia po magazynowanie gotowego produktu. Obejmuje:
System zarządzania recepturami: Zmiana parametrów produktu jednym kliknięciem.
System konserwacji predykcyjnej: monitoruje wibracje i temperaturę sprzętu za pomocą czujników, aby ostrzegać o potencjalnych awariach.
System identyfikowalności energii i jakości: analizuje korelację między zużyciem energii a jakością każdej partii w czasie rzeczywistym, umożliwiając ciągłą optymalizację.
![]() |
5. Personalizacja układu przestrzennego i możliwość przyszłej rozbudowy |
Kompaktowy układ: Zaprojektowany dla klientów o ograniczonej przestrzeni, zapewniający pełną funkcjonalność na minimalnej powierzchni dzięki układom pionowym i zoptymalizowanym ścieżkom przepływu materiałów.
Możliwość rozbudowy:
Rozbudowa pozioma: Zarezerwuj przestrzeń i interfejsy na etapie wstępnego projektowania w celu przyszłego dodania sprzętu, takiego jak druga suszarka lub głowica formująca.
Modernizacja pionowa: na przykład rozpoczęcie od prasy wielootworowej, ale zbudowanie fundamentów, systemów hydraulicznych i źródeł ciepła do standardu wymaganego do przyszłej modernizacji do prasy ciągłej, co chroni długoterminową inwestycję.
|
Proces wdrażania usług niestandardowych
1. Dogłębna analiza potrzeb: Współpracuj z klientem w celu wyjaśnienia celów w zakresie wydajności, profilu surowców, strategii produktu, zakresu budżetu i długoterminowej wizji.
2. : procesu Projektowanie schematu o W oparciu analizę potrzeb utwórz szczegółowe diagramy przebiegu procesu (PFD), obliczenia bilansu materiałowego i obliczenia bilansu energetycznego w celu określenia trasy technicznej.
3. Konfiguracja i wybór modułowy: Podobnie jak w przypadku „budowania z klocków”, wybierz najbardziej odpowiedni model i specyfikację dla każdej sekcji z portfolio sprzętu, tworząc wstępną listę wyposażenia.
4. Symulacja i weryfikacja wykonalności: Przeprowadź symulacje komputerowe dla procesów krytycznych, aby zweryfikować wydajność i wykonalność jednostki, dostarczając szczegółowy raport analizy zwrotu z inwestycji (ROI).
5. Projekt szczegółowy i wdrożenie: Kompletny projekt 3D instalacji, rysunki wymagań inżynierii lądowej, projekt instalacji elektrycznej i automatyki, przejście do produkcji, instalacji i uruchomienia.
6. Dożywotnie wsparcie i iteracje: Zapewnij ciągłe wsparcie techniczne, a gdy klient będzie potrzebował przyszłych aktualizacji, zaoferuj wygodne rozwiązania w zakresie rozbudowy lub modernizacji w oparciu o oryginalną konstrukcję modułową.
|
Podstawowe sekcje produkcyjne

1. Sekcja surowców: od surowców po kwalifikowane cząstki
Podstawowe zadanie: Przetwarzanie surowców o różnej postaci na suszone cząstki, które spełniają wymagane specyfikacje dotyczące rozmiaru i kształtu.
Proces ogólny: Surowiec → Odpryski → Łuszczenie / Mielenie → Przesiewanie → Silos z kwalifikowanym materiałem.
Podstawowe wyposażenie:
Rębak: Tnie kłody, płyty drewniane itp. na jednolite zrębki.
Płatkownica/Młynek: Przetwarza zrębki drzewne na płatki (płatki) lub granulki (młynki).
System przesiewania: Przesiewacze wibracyjne klasyfikują cząstki według wielkości – drobne cząstki w warstwie powierzchniowej, grube cząstki w warstwie rdzeniowej. Cząstki o dużych rozmiarach są odsyłane do ponownego rozdrobnienia.

rębak do drewna

maszyna do płatkowania drewna
2. Sekcja suszenia: Precyzyjna kontrola zawartości wilgoci
Podstawowe zadanie: Zmniejszenie zawartości wilgoci w cząstkach z około 50% do 3-5%, tworząc stabilne warunki do mieszania kleju i prasowania na gorąco.
Wyposażenie ogólne: Suszarka bębnowa obrotowa (zwykle typu trzyprzebiegowego). Gorące powietrze całkowicie styka się z cząsteczkami wewnątrz bębna, aby odparować wilgoć. Wyposażony jest w Węzeł Energii Cieplnej (często zasilany pozostałościami poprocesowymi) zapewniający ciepło.

system suszenia

centrum energetyczne
3. Sekcja mieszania: Powłoka jednolita, określenie efektywności środowiskowej
Główne zadanie: Dokładnie i równomiernie nałóż klej (np. żywicę UF, MDI) i dodatki (np. wosk) na powierzchnię cząstek.
Podstawowe wyposażenie: Szybki blender pierścieniowy . Klej jest rozpylany przez dysze i natryskiwany na szybko spadające cząstki, aby uzyskać powłokę. Dokładność nałożenia kleju należy kontrolować w zakresie ±1%.

4. Sekcja formowania i prasowania na gorąco: od luźnych cząstek po tekturę litą
Jest to podstawowa strefa transformacji całej linii produkcyjnej, określająca strukturę płyty i podstawowe właściwości.
Tworzenie się:
Podstawowe zadanie: Z cząstek pokrytych klejem uformuj równą, solidną strukturalnie (zwykle trójwarstwową matę „drobno-grubą-drobną”).
Podstawowe wyposażenie: Maszyna do formowania (mechaniczna, filcowana pneumatycznie lub kombinowana). To „mózg” linii produkcyjnej. Jego precyzja bezpośrednio determinuje równomierność gęstości płyty i to, czy będzie się ona później wypaczać.
Prasowanie na gorąco:
Główne zadanie: Nałożyć na matę wysoką temperaturę (180-220°C) i wysokie ciśnienie (2,5-4,0 MPa), powodując szybkie utwardzenie kleju w krótkim czasie i utworzenie solidnej płyty.
Podstawowe wyposażenie: Prasa na gorąco. To „serce” linii produkcyjnej. Istnieją dwa główne typy:
Prasa na gorąco z wieloma otworami: produkcja przerywana, niższe inwestycje, dobra elastyczność.
Ciągła prasa: ciągła produkcja, wysoka wydajność, bardziej jednolita jakość tektury. Jest to główny wybór w przypadku nowoczesnej produkcji na dużą skalę.

maszyna do formowania mat
![Ciągłe prasowanie na gorąco]()
prasa na gorąco
5. Sekcja wykańczająca: od szorstkiej deski do produktu komercyjnego
Podstawowe zadanie: skalibrować grubość, wyciąć i przeszlifować szorstką deskę po prasowaniu na gorąco, aby przekształcić ją w produkt o dokładnych wymiarach i gładkiej powierzchni.
Podstawowe wyposażenie:
Jednostka chłodząco-obrotowa: Chłodzi i ustawia płytę wysokotemperaturową, aby zapobiec deformacji.
Piły do cięcia poprzecznego i przycinania: tnij duże panele do standardowych rozmiarów.
Szlifierka (wielogłowicowa, szerokotaśmowa): sprzęt najwyższej jakości. Eliminuje odchyłki grubości i wstępnie utwardzoną warstwę, zapewniając gładką powierzchnię z tolerancją do ±0,1mm.
Linia do układania i pakowania: automatyczne sortowanie, układanie i pakowanie.
![Linia produkcyjna PB MDF OSB Linia do ciągłego prasowania na gorąco]()
stojak na suszarkę

piły poprzeczne i przycinające
![Linia szlifierki dwustronnej do płyt wiórowych]()
szlifierka
|
Dlaczego warto wybrać nasze niestandardowe rozwiązanie?
Precyzyjna inwestycja: unikaj przepłacania za zbyt dużą pojemność lub funkcje, z których nie będziesz korzystać. Skoncentruj swój kapitał na kluczowych obszarach tworzenia wartości.
Mniejsze ryzyko: dostosowane do indywidualnych potrzeb rozwiązanie pasuje do lokalnych realiów w zakresie dostaw surowców i sprzedaży, zapewniając większy sukces projektu i zwrot z inwestycji.
Przyszłościowe: modułowa konstrukcja chroni Twoją inwestycję. Kiedy nadejdzie czas na rozbudowę lub dodanie nowych produktów, nie będziesz musiał wymieniać całej linii.
Kompleksowe partnerstwo: jesteśmy czymś więcej niż dostawcą sprzętu; jesteśmy Twoim partnerem technicznym. Od konsultacji projektowych, projektowania instalacji, instalacji i uruchomienia po bieżące wsparcie – towarzyszymy Ci w całej podróży.
|
Profil firmy
Shandong MINGHUNG OSB i MDF Machinery Equipment Manufacturing Co., Ltd. została założona w 1983 roku, od ponad 40 lat specjalizuje się w rozwiązaniach z zakresu prasy ciągłej.
MINGHUNG jest wiodącą firmą w branży maszyn do produkcji płyt OSB i MDF. Koncentrując się na produkcji maszyn wysokiej jakości, specjalizujemy się w produkcji kompletnej linii produkcyjnej płyt pilśniowych o średniej gęstości (MDF), płyt pilśniowych o dużej gęstości (HDF), płyt wiórowych (PB), płyt o wiórach orientowanych (OSB), fornirowanych supermocnych płyt wiórowych (LSB), płyt laminowanych i fornirów.


|
Warsztat
|
Certyfikaty
|
Realizujemy dostawę
Opowiedz nam o swoich celach, surowcach i planie rynkowym. Przedstawimy Państwu dedykowaną analizę wykonalności i wstępną propozycję.