


MH
MINGHUNG
 |
Määritelmä ja peruskäsitteet |
Tärkeimmät ominaisuudet:
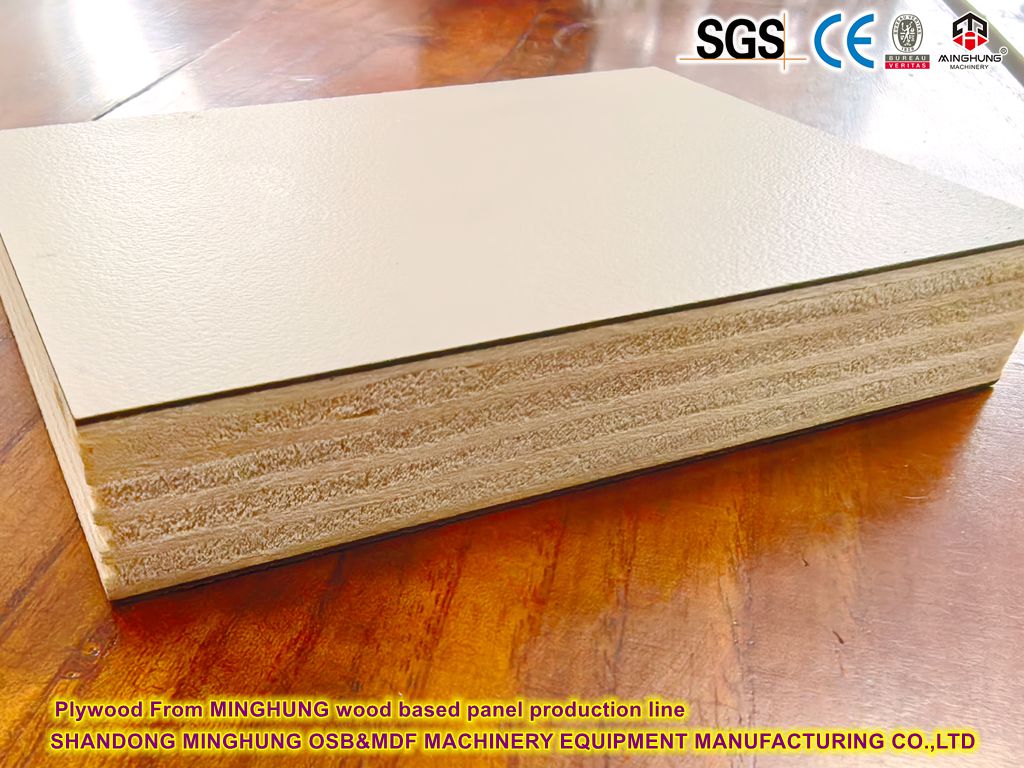
Kerrosrakenne: Koostuu useista ohuista viiluista, jotka on pinottu yhteen.
Ristirakennettu rakenne: Vierekkäisten viilukerrosten syysuunta on kohtisuorassa (90 astetta). Tämä on suunnittelun ydinperiaate, joka antaa vanerille sen poikkeuksellisen vakauden.
Liimattu paineen alla: Liimoja käytetään, ja liimaus kovetetaan lämmön ja paineen alaisena.
Tasapainoinen/symmetrinen rakenne: Tyypillisesti symmetrinen keskikerroksen (ytimen) ympärillä, ja molemmilla puolilla on sama tai samanlainen lukumäärä, paksuus ja lajikkeet. Tämä minimoi vääntymisen ja vääristymisen.
|
Valmistusprosessi |
2. Kuorinta/kiertoleikkaus: Tukkiosat (kuorimislohkot) asennetaan sorviin. Lohkon pyöriessä tasapaksuinen yhtenäinen viilulevy kuoriutuu pois samalla tavalla kuin lyijykynän teroitus. Tämä on ensisijainen menetelmä viilun valmistamiseksi.
3. Kuivaus: Märkäviilulevyt syötetään kuivaimiin poistamaan suurin osa kosteudesta, jolloin saavutetaan sopiva kosteuspitoisuus (tyypillisesti 8–12 %) myöhemmän vääntymisen ja homeen estämiseksi.
4. Leikkaaminen ja korjaaminen: Kuivattu viilu leikataan sopivaan kokoon. Viat (kuten oksat, halkeamat) on paikattu tai silmukoitu.
5. Liimaus: Liima levitetään tasaisesti viilujen pinnalle (yleensä vierekkäisten kerrosten molemmille puolille).
6. Asennus/asennus: Liimatut viilut pinotaan yhteen vierekkäisten kerrosten välisen kohtisuoran syysuunnan periaatetta noudattaen. Kerrosten lukumäärä on yleensä pariton (3, 5, 7, 9 jne.) symmetrisen rakenteen varmistamiseksi.
7. Kylmäpuristus (esipuristus): Koottu paneeli (asetelma) läpikäy ensimmäisen kylmäpuristuksen tilapäistä kiinnitystä varten, mikä helpottaa käsittelyä.
8. Kuumapuristus: Asetelma ladataan moniaukkoiseen kuumapuristimeen. Se altistetaan korkealle lämpötilalle (tyypillisesti 120-150 °C / 248-302 °F) ja korkealle paineelle (tyypillisesti 1,0-1,4 MPa / 145-203 psi) asetetun ajan. Lämpö kovettaa liiman nopeasti; paine varmistaa läheisen kosketuksen viilujen välillä.
9. Jäähdytys ja leikkaus: Puristetut paneelit jäähdytetään jähmettymään. Karkeat reunat leikataan pois standardikokojen saavuttamiseksi (esim. 1220 mm x 2440 mm / 4 jalkaa x 8 jalkaa).
10. Hionta (valinnainen): Paneelin pinta hiotaan tasaiseksi ja valmistetaan myöhempää viimeistelyä varten, kuten laminointi tai maalaus.
11. Luokitus: Paneelit luokitellaan ulkonäön (sileys, viat) ja fysikaalisten ominaisuuksien (sidoslujuus, kosteuspitoisuus) perusteella.
12. Jatkokäsittely (valinnainen): Voi sisältää päällystyksen (koristepaperilla, puuviilulla, muovikalvoilla, kuten HPL:llä, PVC:llä) tai reunanauhan erilaisten koristevanerityyppien tuottamiseksi.
|
Ydinedut |
Mittojen vakaus: Tämä on yksi vanerin merkittävimmistä eduista. Puu kutistuu ja turpoaa merkittävästi syyn poikki (tangentiaalisesti/säteittäisesti), mutta minimaalisesti syyn suuntaisesti (pitkittäin). Vaneri estää tätä järjestämällä vierekkäiset kerrokset kohtisuoraan, mikä vähentää huomattavasti kosteuden muutoksista johtuvaa vääntymistä, kutistumista tai turpoamista.
Korkea tuotto ja hyötykäyttö: Mahdollistaa halkaisijaltaan pienten hirsien, nopeasti kasvavien lajien ja puunjalostusjäännösten käytön (kuorimalla tai viipaloimalla) suurten, suorituskykyisten paneelien tuottamiseen hyödyntäen tehokkaasti puuresursseja.
Suuri paneelikoko: Voidaan valmistaa paljon suurempina kokoina kuin massiivipuuta, mikä täyttää rakentamisen ja huonekalujen vaatimukset.
Helppo työstettävyys: Voidaan sahata, höylätä, porata, naulata, liimata ja maalata kuin massiivipuuta.
Suunniteltavat rakenneominaisuudet: Lujuutta, jäykkyyttä, painoa ja vedenkestävyyttä voidaan räätälöidä valitsemalla eri puulajeja, viilun paksuuksia, kerrosten lukumäärää ja liimatyyppejä.
Estetiikka (päällystettynä): Pinnat voidaan päällystää erilaisilla jalopuuviiluilla tai koristepapereilla, mikä tarjoaa rikkaat tekstuurit ja värit erinomaisiin koristeellisiin tehosteisiin.
I. Lokinkäsittelyosasto
1. Kuori
Tyyppi: rengastyyppi/rumputyyppi
Kapasiteetti: Tukit Ø150-800mm

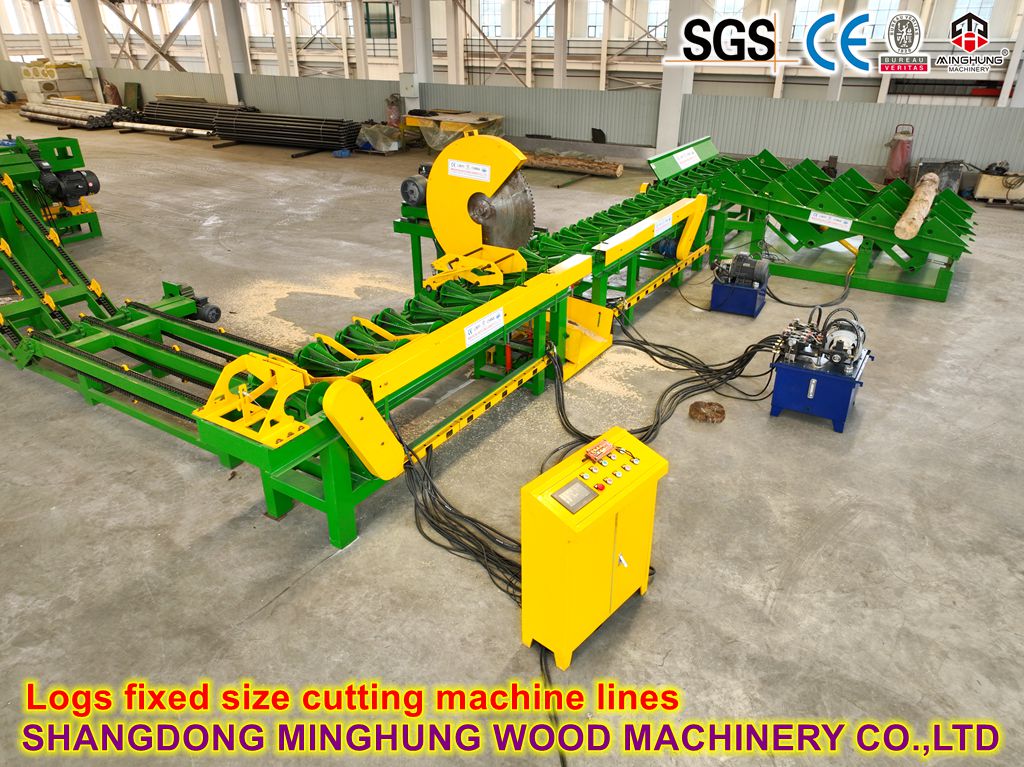
2. Kiinnityssaha
Hydraulinen automaattinen pituusleikkaus, tarkkuus ±1 mm
Teho: 60-120 lokia/min
II. Viilun valmistusosasto
3. Kuorintasorvi (ydinlaitteet)
Tekniset parametrit:
Tukin halkaisija: Ø130-800mm
Viilun paksuus: 0,3-4,5 mm (portaattomasti säädettävä)
Tarkkuus: ±0,05 mm
Edistyneet mallit:
Jatkuva lineaarinen kuorinta (laserhalkaisija-anturilla)
Servoohjattu (Raute älykäs ohjausjärjestelmä)

4. Leikkauskone
Nopea hydraulinen leikkuri: Leikkausnopeus ≥30m/min
Viantunnistusjärjestelmä (AI-näöntarkastus)
III. Viilun kuivausosasto
5. Kuivain (kolme päätyyppiä)
Tyyppi |
Sovellus |
Energiatehokkuus |
Rullakuivausrumpu |
Ohut viilu (0,5-2 mm) |
1,8–2,2 kW·h/m³ |
Mesh-hihnakuivain |
Paksu viilu (2-4mm) |
2,0–2,5 kW·h/m³ |
Suihkukuivain |
Ensiluokkainen koristeviilu |
1,5–1,8 kW·h/m³ |
Energiaa säästävä tekniikka:
Pakolämmön talteenotto (säästö 20-30 % energiaa)
Kosteusalueen ohjaus (kosteuspoikkeama ≤±1 %)

IV. Viilun viimeistelyosasto
6. Automaattinen Stitcher
Ultraääni/laser-kohdistusjärjestelmä
Tikkausnopeus: 15-25m/min
7. Paikkauskone
Näön paikannus + robottipaikkaus
Palstan halkaisija: Ø8-80mm
V. Liimaus- ja asennusosasto
8. Nelirullainen liimanlevitin
Liiman levitystarkkuus: ±2g/m²
Taajuusmuuttaja (10–50 m/min)

9. Automatic Layup Line
Robottiasetelmajärjestelmä
Kerrosten kohdistustarkkuus: ±0,5 mm
VI. Kuumapuristusosasto (ydinprosessi)
10. Hot Press (kolme tekniikkaa)
Tyyppi |
Tekniset ominaisuudet |
Sovellus |
Moniaukoinen Paina |
12-30 aukkoa, 2000-3500t paine |
Rakennusvaneri |
Jatkuva painallus |
Syöttönopeus 1-5m/min, alhainen energia |
Ohuet levyt (3-12mm) |
HF Hot Press |
80 % nopeampi kovettuminen, >40 % energiansäästö |
Paksut/muotoiltu laudat, huonekalut |
HF-näppäinparametrit:
Taajuus: 13,56/27,12 MHz
Tehon tiheys: 15–30 kW/m²

VII. Jälkikäsittely-osio
11. Hiomakoneen kalibrointi
4-päinen leveänauhahiomakone (leveys 2650 mm)
Hiontatarkkuus: ±0,1 mm

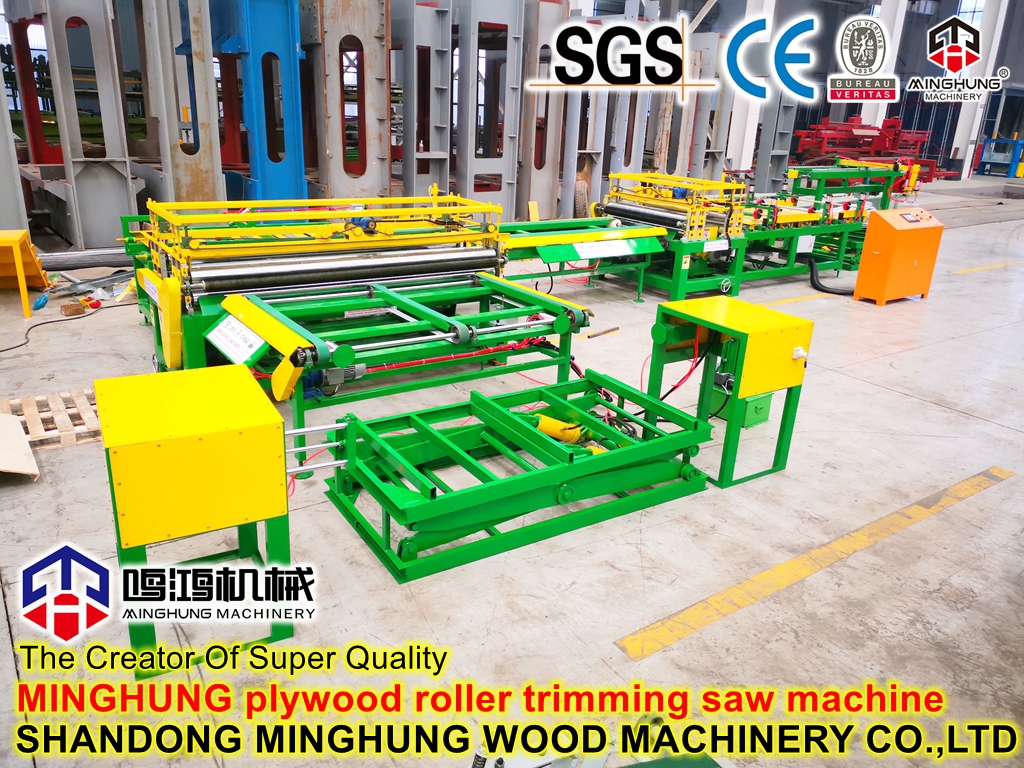
12. Poikkileikkaus- ja halkaisusaha
Kaksipään trimmaus, diagonaalivirhe ≤1mm
13. Automaattinen arviointiviiva
Syvän oppimisvirheen tunnistus (tarkkuus ≥98 %)
VIII. Älykäs ohjausjärjestelmä
14. Keskusohjausalusta
Modulaarinen rakenne (PLC + SCADA)
Tärkeimmät toiminnot:
Reaaliaikainen energian seuranta (sähkö/höyry/vesi)
Ennakoiva huolto (värinä/lämpötila-anturit)
Digitaalinen kaksoisprosessin optimointi
IX. Energia- ja ympäristöjärjestelmät
15. Pakokaasun käsittely
RTO regeneratiivinen terminen hapetin (VOC-poisto ≥99%)
Märkä sähkösuodatin (PM2,5 ≤10mg/m³)
16. Energian talteenottoyksiköt
Hukkalämmön tuotanto (ORC matalan lämpötilan generaattori)
Jätevesien biokaasun hyödyntäminen
HF-kuumapuristus mullistaa vanerin tuotannon käyttämällä korkeataajuisia sähkömagneettisia kenttiä luomaan nopeaa, tasaista sisäistä lämmitystä mattoon ja korvaa perinteisen lämmönjohtavuuden.
1. Toimintaperiaate
Dielektrinen lämmitys:
Puun vesimolekyylit ja liimapolymeerit ovat polaarisia molekyylejä. Korkeataajuisissa sähkökentissä (tyypillisesti 6–40 MHz) molekyylikitka tuottaa lämpöä, mikä mahdollistaa maton itsekuumenemisen.
Läpäisevä lämmitys:
HF-aallot tunkeutuvat puuhun ja saavuttavat samanaikaisen ytimen ja pinnan lämmityksen, mikä eliminoi 'hiiltyneen pinnan/kovettumattoman ytimen' ongelman tavanomaisessa puristuksessa.
2. Ydinlaitteet
Komponentti |
Toiminto |
HF generaattori |
Muuntaa verkon tehon HF-energiaksi (tyypillinen: 20–200 kW; Taajuus: 6–27 MHz). |
Elektrodilevyt |
Metallilevyt, jotka muodostavat HF-kentän; matto asetetaan niiden väliin (tarkka yhdensuuntaisuus ja säädettävä etäisyys kriittinen). |
Impedanssin sovitin |
Yhdistää HF-generaattorin impedanssin kuormaan (matto), mikä varmistaa >95 % energiansiirron tehokkuuden. |
3. Tekniset edut
Nopea kovettuminen:
Liiman kovettumisaika laskee 20–60 minuutista (perinteinen) 2–10 minuuttiin (paksuudesta riippuen).
Tasainen liimaus:
Ydinlämpötilan poikkeama ≤ ±3°C, mikä estää alikovettumisen tai paahtamisen.
Monimutkaiset muodot:
Mahdollistaa kaarevien/muotoiltujen osien (esim. huonekalukomponenttien) puristamisen, mikä ei ole mahdollista tavanomaisilla menetelmillä.
Alennettu paine:
Paine laskettu 1/3–1/2:een tavanomaisista puristimista (≈0,5–1,0 MPa), mikä minimoi puun puristushäviön.
HF-puristus säästää luonnostaan energiaa, ja integroitu tuotantolinjan optimointi voi vähentää kokonaisenergian käyttöä 40–70 %.
1. HF-järjestelmän energiansäästömekanismit
Mekanismi |
Toteutus |
Tarkka lämmitys |
Lämmittää maton suoraan (ei koko puristimen), jolloin vältetään lämpöhitaushäviöt. |
Lyhyempi kiertoaika |
Nopeampi kovettuminen → Korkeampi teho energiayksikköä kohti (esim. 3–5 kertaa suurempi teho 18 mm levyille). |
Alempi paine |
Vähentää hydraulijärjestelmän energiankulutusta (moottorin teho 30–50 %). |
2. Tuotantolinjatason energiansäästöt
Hukkalämmön talteenotto:
Kierrättää kuumennettua jäähdytysnestettä (≤60°C) HF-generaattoreista viilun esikuivaukseen tai laitoksen lämmitykseen.
Servomoottorikäytöt:
Hydraulipumpuissa/kuljettimissa käytetään servomoottoreita kysyntäperusteiseen tehoon (säästö 25–40 % vs. oikosuljettimet).
Älykäs lämpötilansäätö:
Säätää dynaamisesti HF-tehoa maton kosteuden/paksuuden perusteella, mikä estää ylikuumenemisen (säästö 10-15%).
Kevyet levyt:
Alumiinikomposiittilevyt korvaavat teräksen vähentäen lämpömassaa (paino 40 %).
3. Energiaa säästävien tekniikoiden tukeminen
Optimoitu lämpööljyjärjestelmä:
HF käsittelee kuivatuksen; esilämmityksessä käytetään lämpööljyä 100–120°C (verrattuna tavanomaiseen 140–160°C).
Pakokaasun lämmön talteenotto:
Kuivurin poistoilma esilämmittää raitista ilmaa lämmönvaihtimien kautta (leikkaa kuivausenergiaa 20–30 %).
PV-aputeho:
Katolla olevat aurinkopaneelit käyttävät osittain HF-generaattoreita (ihanteellinen aurinkoisille alueille).
Metrinen |
Perinteinen höyrypuristin |
HF Hot Press Line |
Säästöjä |
Paina Cycle Time |
40-60 min |
5-8 min |
Aika ↓85% |
Höyryn käyttö (tonni/tonni lauta) |
1,2–1,5 |
0,3–0,5 |
Steam ↓65% |
Tehonkulutus (kWh/m³) |
80-100 |
30–45 |
Teho ↓55% |
Kokonaistuotantokustannukset |
Perustaso 100 % |
60–70 % |
Hinta ↓30–40 % |
1. Paksut levyt (>30 mm):
Perinteinen puristus kestää tunteja ytimen kovettumiseen; HF saavuttaa tasaisen kovettumisen ≤20 minuutissa.
2. Hard-Bond Woods (esim. öljyiset lehtipuut):
HF aktivoi sidosrajapinnat ja lisää lujuutta 15–30 %.
3. Toiminnallinen vaneri:
Ihanteellinen hitaasti kovettuville liimoille (esim. paloa hidastaville/fenolihartseille), mikä lyhentää kovettumisaikaa 50 %.
Korkeataajuiset kuumapuristusvanerilinjat loistavat kahdella ydinalueella:
✅ HF-tekniikka – rikkoo lämmönjohtavuuden esteet ja parantaa laatua ja tehokkuutta.
✅ Järjestelmänlaajuinen energiansäästö – Koko prosessin optimointi pienentää hiilijalanjälkeä.
Olemme Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd Kiinan tehdas ja täydellisten vanerikoneiden ja viilukoneiden valmistaja. Monen vuoden tuotantokokemuksella, edistyneellä tuotantotekniikalla, kokeneilla työntekijöillä ja ammattiinsinööreillä voimme tarjota sinulle sopivat, hyvät ja vahvat koneet.
Koneita ovat: viilun tuotantolinja (hirsinpoistaja, viilun kuorintakone, hirsikuormaaja, automaattinen pinoaja) , terän teroitin, viilun paikkauskone, viilun kuivauskone (viilutelan kuivausrumpu, viiluverkon kuivain, viilupuristin kuivausrumpu), viilun liimauskone, vanerin kylmäpuristin, P-viilupuristin P-kone, P-viiluliitoskone P leikkauskone, hionta- ja kalibrointikone, vanerin kaatokone, nostopöytä ja niin edelleen.


Ota yhteyttä ja pyydä ilmainen tarjous jo tänään!
Yhteystietomme:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


