




MH
MINGHUNG

mänty

eukalyptus

poppeli
Ensisijainen kovapuulaji
1. Tammi (valkoinen/punainen)
Ominaisuudet: Suuri tiheys (≈750kg/m³), erinomainen taivutuslujuus, selkeä rakeisuus
Käyttökohteet: Premium-huonekalut, lattiapinnat
2. Koivu
Ominaisuudet: Keskikovuus (Janka 1260 lbf), erinomainen laminoinnin tarttuvuus
Käyttökohteet: Lentokoneluokan vaneri, koristeviilut
3. Vaahtera (kova/pehmeä)
Ominaisuudet: Korkea kulutuskestävyys (1450 lbf kovuus), tasainen vaalea rakeisuus
Käyttökohteet: Soittimen pinnat, biljardikiekon ytimet
4. Pyökki
Ominaisuudet: Suuri iskunkestävyys, erinomainen höyryn taivutuskyky
Käyttökohteet: Taivutetut puuhuonekalut, työkalujen kahvat
5. Saksanpähkinä
Ominaisuudet: Suklaanruskea rakeinen, mittapysyvyys (kutistuminen ≤10%)
Sovellus: Luksuspakkaukset, pistoolit
Suunniteltuja lehtipuita
Laji |
Tiheys (kg/m³) |
Keskeinen etu |
Eukalyptus |
650-900 |
Nopeasti kasvava, kustannustehokas |
Poppeli |
400-500 |
Kevyt rakenteellinen ydin |
Lauan |
550-750 |
Hajoamisenkestävyysluokka 2 (EN 335) |
Pohjois-Amerikassa
Great Lakes Basin: Kova vaahtera (65 % maailmanlaajuinen osuus), valkoinen tammi
Appalakkivuoret: musta pähkinä (premium-luokan lähde)
Euroopassa
Karpaattien vuoret: pyökki (Romania/Ukraina)
Itämeren rannikko: Koivu (Ruotsi/Suomi, tiheä, hidaskasvuinen puutavara)
Trooppiset vyöhykkeet
Kaakkois-Aasia:
Malesia/Indonesia: Meranti (mahonkikorvike)
Myanmar: teak (luonnollinen mätänemiskestävyys)
Amazonin allas:
Brasilia: Jatoba (kovuus 2900 lbf)
Nousevat istutukset
Chilen Radiata-mänty (lehtipuulla käsitelty istutuspuu)
Guangxi Eucalyptus, Kiina (30 % tiheyslisäys geneettisen muuntamisen seurauksena)
1. Suorituskykyinen kaava (rakenteellinen arvosana)
Kerros |
Puulajit |
Paksuussuhde |
Toimiva suunnittelu |
Kasvot |
Kova vaahtera/valkotammi |
0.15 |
Korkea kulutuskestävyys (Janka≥1450 lbf) |
Ristinauha |
Koivu + pyökki |
0.25 |
Leikkauslujuuden parantaminen |
Ydin |
Eukalyptus + Poppeli OSB |
0.6 |
Stabilisoiva pohja (MC≤8 %) |
Parametrit
Tiheys: ≥720kg/m³
Liima: fenolihartsi (PF)
Standardi: EN 13986 (kuormitus)
2. Kustannustehokas kaava (huonekalusydän)
Kerros |
Puun yhdistelmä |
Suhde |
Taloudellinen etu |
Kasvot |
Petsattu Lauan (Saksanpähkinäjäljitelmä) |
0.1 |
Vähennä harvinaista puuta 60 % |
Ristinauha |
Radiata mänty+koivuviilu |
0.2 |
85 % nopeasti kasvavia lajeja |
Ydin |
Poppeli / eukalyptus srimber |
0.7 |
Raaka-ainekustannukset ↓35% |
Avainprosessi
Pinta: UV-tekstuurin parantaminen
Liima: UF + soijaproteiinimuunnos
3. Vastaavat suunnitteluperiaatteet
3.1 Tiheysgradientin periaate
Pintakerros > Seuraava kerros > Ydinkerros (esim.: 780 → 650 → 550 kg/m³) jännityshalkeilun välttämiseksi
3.2 Kutistumisasteiden koordinoitu valvonta
Ero kunkin kerroksen säteittäisessä kutistumisnopeudessa ≤ 1,5 % (ASTM D143)
3.3 Liimausrajapinnan optimointi
Kovuuskerros käyttää MDI-liimaa (isosyanaattia)
Huokoisessa nopeasti kasvavassa puussa käytetään PF-hartsikyllästystä
Vaihe 1: Raaka-aineen valmistelu
1. Lokin käsittely
Kuorinta: rumpukuoritin (kuoren jäännös ≤0,5 %)
Takaisinleikkaus: Poikittaisleikkaus viilun pituuksiin (2,6 m/2,8 m/3,2 m)
Höyrytys: hydraatiopehmennys (lehtipuu: 60-80℃/12-24h)

2. Viilun tuotanto
Keskitys: Laserohjattu syvennyspaikannus
Kuorinta: CNC-sorvi tuottaa jatkuvaa viilua (0,3-3,5 mm paksu)
Kuivaus: Rullakuivausrumpu (MC 8±1%)
Vaihe 2: Kokoonpano
3. Viilun luokittelu
Vian havaitseminen: AI-näköjärjestelmä (hylkäysprosentti ≥98 %)
Arvosana:
AA (virheetön) → Kasvokerros
B (pieniä vikoja) → Ristinauha
C (korjattu) → Core

4. Liimaus ja layup
Liima: 4-telapinnoite (120-180g/㎡)
Kokoonpano:
Vakio: Parittomat kerrokset poikkirakeita (90° vierekkäin)
Hybridi: Tiheysgradienttipinoaminen
Vaihe 3: Puristus ja kovetus
5. Esipuristus
Paine: 0,8-1,2 MPa
Kesto: 10-15 min (väliaikainen liimaus)

6. Kuumapuristus
Monivaiheinen ohjaus:
Vaihe |
Paine (MPa) |
Lämpötila (℃) |
Aika (min) |
Nosto |
2,5-3,0 |
140-150 |
0,5-1 |
Pysykää |
1,8-2,2 |
130-140 |
0,8 × paksuus (mm) |
Dekompressio |
0,5-0,8 |
100-110 |
0,3-0,5 |

Vaihe 4: Viimeistely
7. Ilmastointi
Ilmastoitu varastointi (25℃/65 %RH, 48-72h)
8. Kalibroitu hionta
Karkea hionta: 36 karkeus nauha (poista 0,3-0,5 mm)
Hienohionta: 120 karkea nauha (toleranssi ±0,1 mm)

9. Trimmaus ja luokittelu
Reunan leikkaus: nelisaha (1220×2440mm)
Laatuluokitus:
Luokka A: Ei pintavikoja (EN 635-2)
Arvosana B: ≤3 korjauspistettä sallittu

Raaka-aineiden käsittely
1. Kuoriminen ja tykkiminen
Hydraulinen kuorinta: Kaksiroottorirakenne, käsittelee Ø200-800mm puuta, 30-50 puuta/h
Laserkeskityssaha: ±0,5 mm tarkkuus, 6-akselinen leikkaus
2. Pehmennysjärjestelmä
Höyrytunneli: Asteittainen lämpötilan säätö (60℃→80℃→60℃) MC-antureilla
RF Heater: Nopea tunkeutuminen kovapuulle (esim. teak), 40 % energiansäästö
Viilun tuotanto
3. CNC-kuorintasorvi
Servomoottori + hydraulinen varapaine
Tekniset tiedot:
Kuoriutumistoleranssi: ±0,05 mm
Tukin suurin halkaisija: Φ800mm
Kovuusraja: Janka≤1500 lbf
4. Viilun kuivausrumpu
Tyyppi |
Sovellus |
Tehokkuus |
Rullakuivausrumpu |
Ohut viilu (0,3-1,5 mm) |
0,8-1,2 t höyryä/㎡ |
Mesh vyö |
Paksu viilu (1,5-3,5 mm) |
IR-kosteudenpoisto |
Jatkuva |
24/7 toiminta |
Lämmön talteenotto |
Painamalla kohtaa
5. Automaattinen liimanlevitin
4-telapinnoite: Säädettävä liima 80-200g/㎡
Liimayhteensopivuus: UF/PF/MDI kolmoiskanavat
6. Layup Robot
Nopeus:
Vakio: 4 sekuntia/kerros (ristirakkaus)
Hybridi: 7 s/kerros (tiheyden tunnistus)
Paikannustarkkuus: ±0,3 mm
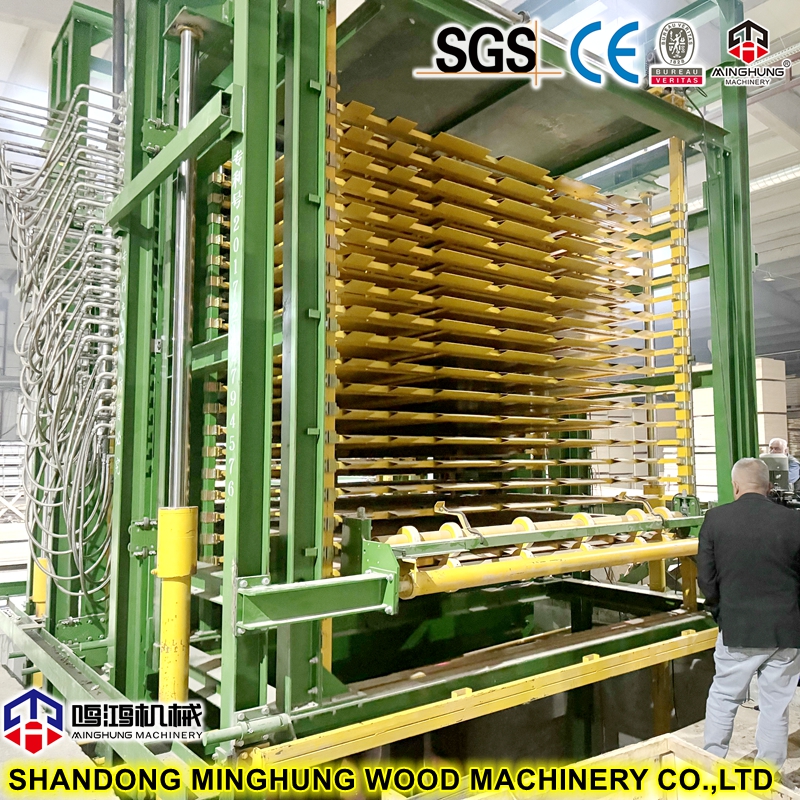
7. Hot Press System
Moniaukoinen puristin (vakio)
Päivänvalo: 20-40 kerrosta
Levyn koko: 1400×2800mm
Max paine: 5 MPa
Lämpötilan säätö: ±2 ℃ (lämpööljy)
Jatkuva painallus (Premium)
Tuotos: 800-1200 arkkia/päivä (1220×2440mm)
Energiansäästö: Painevaiheen talteenotto
Maalilinja
8. Hiomakoneen kalibrointi
Karkea yksikkö: 36-karkea SiC-hihna, 0,5 mm:n poisto
Hieno yksikkö: 150 grit Al₂O₃ hihna, Ra≤3,2μm
9. Älykäs leikkauskeskus
Kahden aseman laserpaikannus:
Pääsaha: Ø450 mm kovametalliterä (särmäys)
Poikkisaha: servokäyttöinen (toleranssi ±0,5 mm)
10. Automaattinen luokittelujärjestelmä
3D-näkö: Havaitsee 12 vikatyyppiä (solmuja/halkeamia/liimaläiskiä)
Luokittelutarkkuus: 99,2 % (EN 635 -yhteensopiva)
Laitteet |
Kriittinen parametri |
Hybridi kovapuuratkaisu |
Kuorinta sorvi |
Karan vääntömomentti≥8000N·m |
Titaaniterät (HRC65) |
Hot Press |
Lämmitysnopeus≥8℃/min |
Trooppisen puun paineprofiili |
Hiomakone |
Syöttönopeus 5-30m/min |
Timanttirulla (+300% käyttöikä) |
Luokitusjärjestelmä |
0,5 s/arkki |
Hardwood grain AI -tietokanta |
Olemme Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd Kiinan tehdas ja täydellisten vanerikoneiden ja viilukoneiden valmistaja. Monen vuoden tuotantokokemuksella, edistyneellä tuotantotekniikalla, kokeneilla työntekijöillä ja ammattiinsinööreillä voimme tarjota sinulle sopivat, hyvät ja vahvat koneet.
Koneita ovat: viilun tuotantolinja (hirsinpoistaja, viilun kuorintakone, hirsikuormaaja, automaattinen pinoaja) , terän teroitin, viilun paikkauskone, viilun kuivauskone (viilutelan kuivausrumpu, viiluverkon kuivain, viilupuristin kuivausrumpu), viilun liimauskone, vanerin kylmäpuristin, P-viilupuristin P-kone, P-viiluliitoskone P leikkauskone, hionta- ja kalibrointikone, vanerin kaatokone, nostopöytä ja niin edelleen.

Teemme pitkäaikaista yhteistyötä tunnetun huolintayrityksen kanssa ja noudatamme asiakaslähtöistä filosofiaa. Suoritamme tiukasti laaduntarkastusprosessin ennen toimitusta varmistaaksemme, että jokainen tuote-erä täyttää kansainväliset laatustandardit, Ymmärrämme syvästi, että korkealaatuinen palvelu on asiakkaiden luottamuksen voittamisen kulmakivi, ja luomme aina arvoa asiakkaille ammattimaisella ja tehokkaalla toimitusketjun hallinnalla.


Ota yhteyttä ja pyydä ilmainen tarjous jo tänään!
Yhteystietomme:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


