


МИНХУН
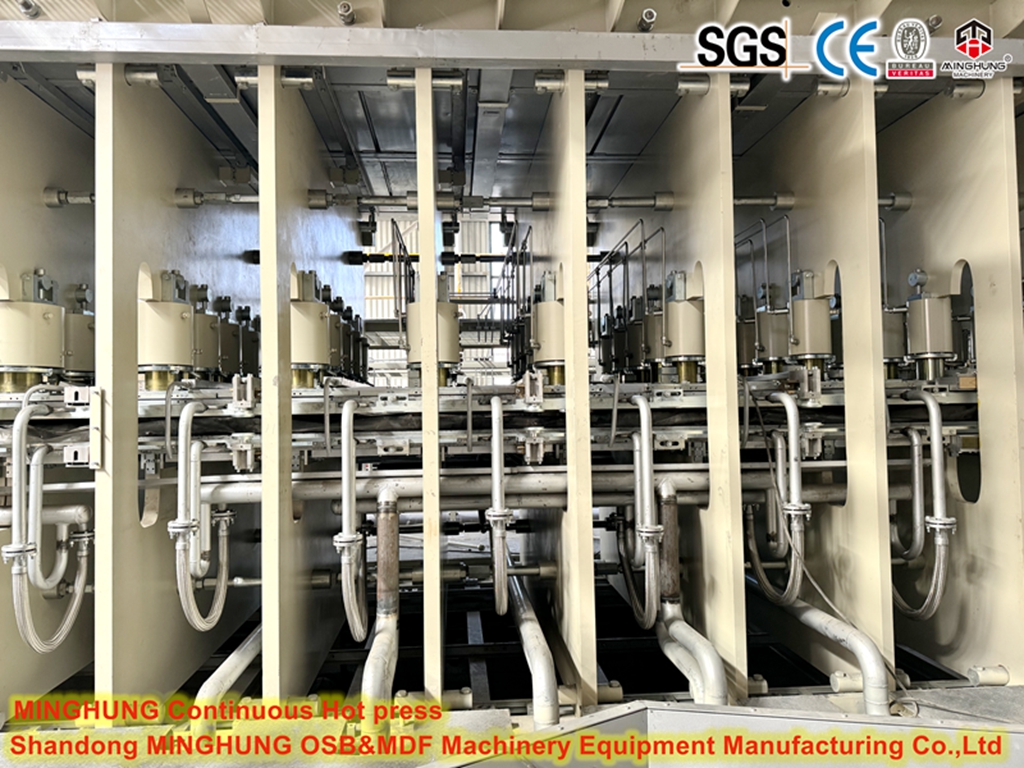
Пресс непрерывного горячего прессования CPS (система непрерывного прессования) является основным технологическим ядром современной линии по производству ДСП (ПБ). Он заменил старые многодневные прессы благодаря своей превосходной эффективности, качеству продукции и возможностям автоматизации.
Вот описание его роли и ключевых аспектов на линии по производству ДСП:
1. Цель: непрерывно консолидировать мат из рыхлых частиц (сформированный на входе) под контролируемым нагревом и давлением в твердую плиту с постоянным профилем плотности, толщины и механических свойств.
2. Ключевые компоненты и функции:
Стальные ленты: две массивные, полированные, непрерывные стальные ленты (верхняя и нижняя), которые пропускают мат через пресс. Они равномерно передают давление и тепло.
Система нагрева: Обычно используется термомасло высокого давления, циркулирующее через нагревательные плиты над и под ремнями. Паровые системы сейчас встречаются реже. Обеспечивает тепло (170–220°C), необходимое для плавления смолы (обычно UF или MUF) и ее отверждения.
Гидравлическая система прессования: Ряд гидравлических цилиндров по всей длине пресса создают огромное давление (первоначально более 1000 фунтов на квадратный дюйм / 70 бар, постепенно уменьшающееся) для сжатия мата. Современные прессы CPS имеют несколько зон давления по всей длине.
Система роликовой каретки: поддерживает и направляет стальные ленты. Прецизионные ролики поддерживают натяжение, выравнивание и плоскостность ремня.


Подача и первоначальное сжатие: свободный мат поступает в подачу пресса. Сразу же применяется высокое давление для быстрого уменьшения толщины и установления поверхностной плотности.
Нагрев и плавление смолы: тепло быстро проникает в сжатый мат, плавя смоляное покрытие на частицах.
Основное прессование и отверждение смолы: давление остается высоким, а тепло продолжает передаваться, заставляя смолу течь и начинать отверждение (полимеризацию). Профиль плотности сформирован.
Снижение давления и окончательное отверждение: по мере того, как плита проходит через пресс, давление постепенно снижается в последующих зонах, в то время как нагрев продолжает процесс отверждения. Это предотвращает пружинение и устанавливает внутреннюю связь.
Выход и сброс давления: полностью затвердевшая плита выходит из пресса через выходное отверстие, давление полностью сбрасывается, и плита перемещается в линию охлаждения.


Непрерывное производство: исключает цикл «стоп-старт», обеспечивая гораздо более высокие скорости линии (например, скорость ленты 1000–2000 м/мин) и объемы производства (например, 500 000–1 000 000+ м⊃3 в год).
Превосходное качество продукции: отличная однородность толщины, очень гладкие поверхности, оптимизированный профиль плотности (поверхности с более высокой плотностью, нижняя сердцевина), стабильные механические свойства по всей длине.
Лучшее управление процессом: точный динамический контроль профилей температуры и давления по длине пресса позволяет оптимизировать работу с различными типами/толщинами плит.
Сокращение труда и автоматизации: высокая степень автоматизации, требующая меньшего количества операторов.
Повышенная эффективность: снижение удельного энергопотребления на м⊃3; картона по сравнению с прессами периодического действия.
Гибкость: более быстрый переход на плиты различной толщины.


Чрезвычайно высокие капитальные вложения: CPS является самым дорогим компонентом линии.
Высокая сложность и стоимость технического обслуживания. Стальные ремни, ролики, системы отопления и гидравлика требуют тщательного обслуживания и специальных знаний. Замена ремня – ответственное мероприятие.
Чувствительность к предшествующему процессу: Требуется однородно сформированный мат с ровными краями. Проблемы с формованием или предварительным прессованием могут привести к значительным сбоям или повреждению ремня.
Комплексное управление: Требуются высококвалифицированные операторы и инженеры по техническому обслуживанию.
Тепловая однородность: поддержание идеально равномерной температуры по всей площади плиты является сложной, но очень важной задачей.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


