


MINGHUNG
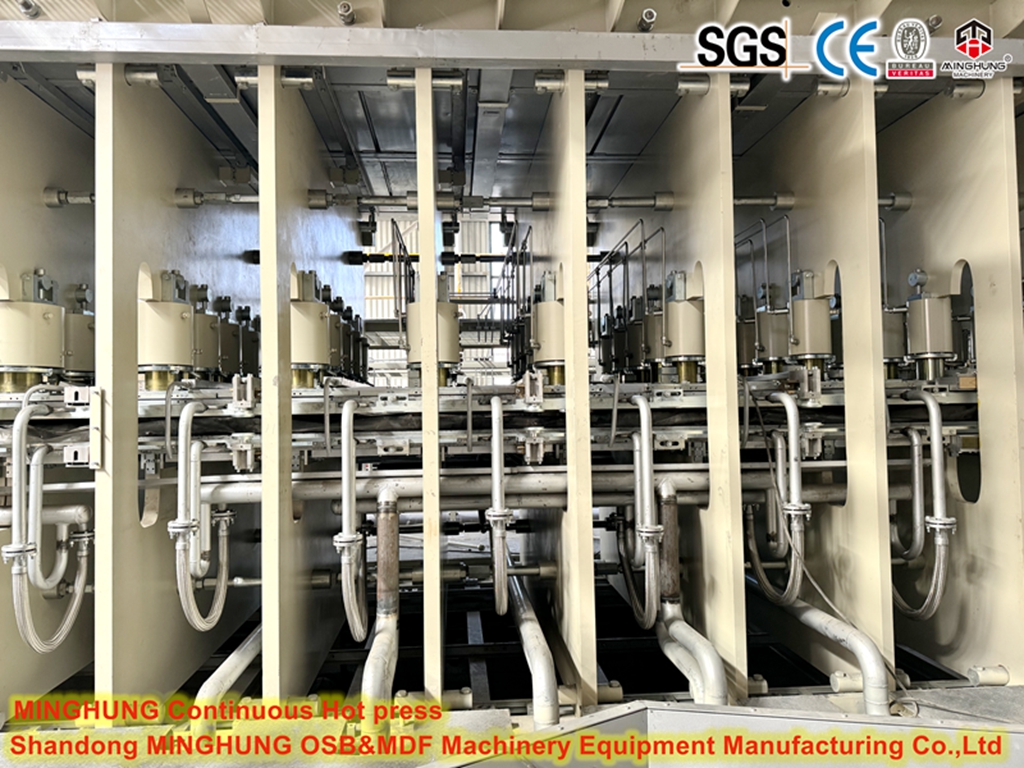
La presse à chaud continue CPS (Continuous Pressing System) est le cœur technologique d'une ligne de production moderne de panneaux de particules (PB). Elle a remplacé les anciennes presses multi-lumière du jour en raison de son efficacité supérieure, de sa qualité de produit et de ses capacités d'automatisation.
Voici un aperçu de son rôle et de ses aspects clés au sein de la chaîne de production de panneaux de particules :
1. Objectif : Consolider en continu le tapis de particules lâches (formé en amont) sous chaleur et pression contrôlées en un panneau solide avec un profil de densité, une épaisseur et des propriétés mécaniques constantes.
2. Composants et fonctions clés :
Ceintures en acier : deux courroies en acier continues, massives et hautement polies (haut et bas) qui transportent le tapis à travers la presse. Ils transmettent la pression et la chaleur uniformément.
Système de chauffage : utilise généralement de l’huile thermique à haute pression circulant à travers des plateaux chauffants au-dessus et au-dessous des courroies. Les systèmes à vapeur sont désormais moins courants. Fournit la chaleur (170-220°C) nécessaire pour faire fondre la résine (généralement UF ou MUF) et la durcir.
Système de pressage hydraulique : une série de vérins hydrauliques sur toute la longueur de la presse appliquent une pression immense (plus de 1 000 psi / 70 bar initialement, en diminuant) pour comprimer le tapis. Les presses CPS modernes ont plusieurs zones de pression sur toute leur longueur.
Système de chariot à rouleaux : soutient et guide les courroies en acier. Les rouleaux de précision maintiennent la tension, l'alignement et la planéité de la courroie.


Entrée et compression initiale : le tapis libre entre dans l'alimentation de la presse. Une haute pression est immédiatement appliquée pour réduire rapidement l’épaisseur et établir la densité de surface.
Chauffage et fusion de la résine : La chaleur pénètre rapidement dans le tapis comprimé, faisant fondre le revêtement de résine sur les particules.
Pressage principal et durcissement de la résine : la pression reste élevée et la chaleur continue de se transférer, provoquant l'écoulement de la résine et le début du durcissement (polymérisation). Le profil de densité est façonné.
Diminution de la pression et durcissement final : à mesure que le panneau passe dans la presse, la pression est progressivement réduite dans les zones suivantes tandis que la chaleur poursuit le processus de durcissement. Cela empêche le retour élastique et fixe la liaison interne.
Sortie et relâchement de la pression : le carton entièrement durci sort de la presse au niveau du nez de sortie, la pression est complètement relâchée et le carton se déplace vers la conduite de refroidissement.


Production continue : élimine le cycle arrêt-démarrage, permettant des vitesses de ligne beaucoup plus élevées (par exemple, vitesse de bande de 1 000 à 2 000 m/min) et des volumes de production (par exemple, 500 000 à plus de 1 000 000 m⊃3 ;/an).
Qualité supérieure du produit : excellente consistance de l'épaisseur, surfaces très lisses, profil de densité optimisé (surfaces à densité plus élevée, noyau inférieur), propriétés mécaniques constantes sur toute la longueur.
Meilleur contrôle du processus : un contrôle précis et dynamique des profils de température et de pression sur la longueur de la presse permet une optimisation pour différents types/épaisseurs de panneaux.
Travail et automatisation réduits : hautement automatisé, nécessitant moins d’opérateurs.
Efficacité améliorée : consommation d'énergie spécifique réduite par m⊃3 ; de carton par rapport aux presses discontinues.
Flexibilité : Changements plus rapides entre différentes épaisseurs de panneaux.


Investissement en capital extrêmement élevé : Le CPS est le composant le plus coûteux de la gamme.
Complexité et coût de maintenance élevés : les courroies en acier, les rouleaux, les systèmes de chauffage et le système hydraulique nécessitent un entretien méticuleux et une expertise spécialisée. Le remplacement de la courroie est une entreprise majeure.
Sensibilité au processus en amont : nécessite un tapis homogène et de forme constante avec de bons bords. Des problèmes de formage ou de prépressage peuvent provoquer des perturbations importantes ou des dommages à la courroie.
Contrôle complexe : nécessite des opérateurs et des ingénieurs de maintenance hautement qualifiés.
Uniformité thermique : Maintenir une température parfaitement uniforme sur la grande surface du plateau est un défi mais essentiel.
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
Courriel : osbmdfmachinery@gmail.com


