


MINGHUNG
Ceintures en acier : deux courroies en acier continues, massives et hautement polies (haut et bas) qui transportent le tapis à travers la presse. Ils transmettent la pression et la chaleur uniformément.


Système de chauffage : utilise généralement de l’huile thermique à haute pression circulant à travers des plateaux chauffants au-dessus et au-dessous des courroies. Les systèmes à vapeur sont désormais moins courants. Fournit la chaleur (170-220°C) nécessaire pour faire fondre la résine (généralement UF ou MUF) et la durcir.
Système de pressage hydraulique : une série de vérins hydrauliques sur toute la longueur de la presse appliquent une pression immense (plus de 1 000 psi / 70 bar initialement, en diminuant) pour comprimer le tapis. Les presses CPS modernes ont plusieurs zones de pression sur toute leur longueur.
Système de chariot à rouleaux : soutient et guide les courroies en acier. Les rouleaux de précision maintiennent la tension, l'alignement et la planéité de la courroie.

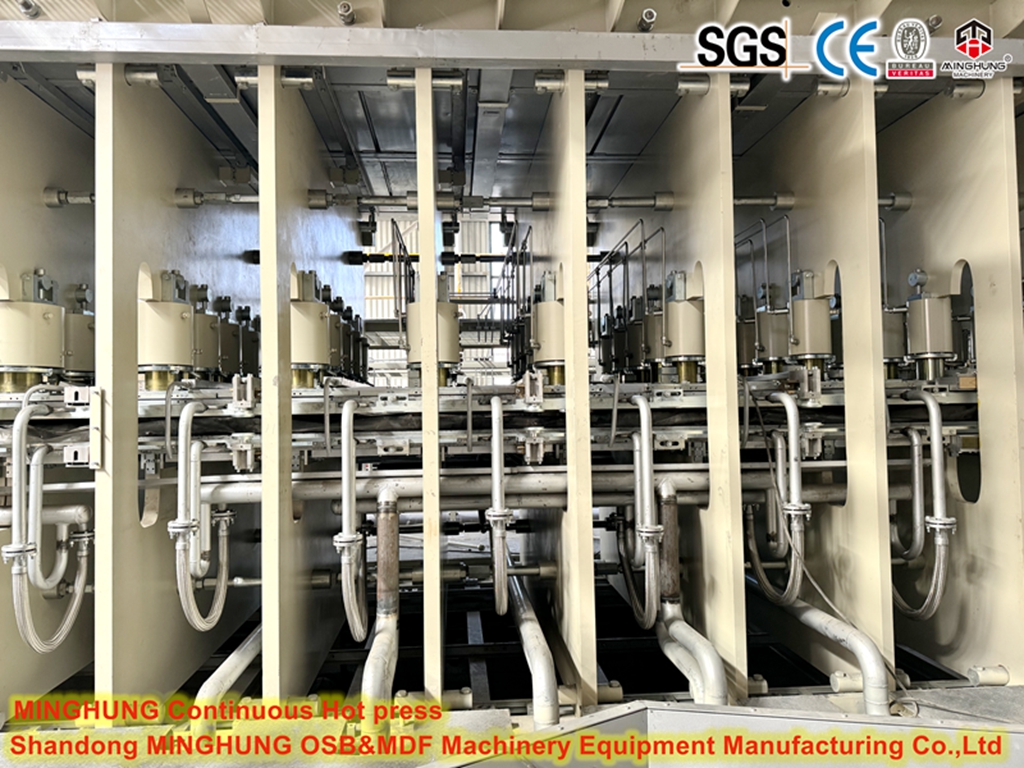

Nez d'alimentation : guide le tapis fragile en douceur sur la courroie en acier inférieure mobile et sous la courroie supérieure lorsque la pression commence.
Nez de sortie : guide le panneau pressé hors des courroies en douceur à mesure que la pression se relâche.
Nettoyage et lubrification de la bande : systèmes essentiels pour éliminer les résidus de résine, assurer un mouvement fluide de la bande et empêcher le collage.
Système d'entraînement : moteurs puissants entraînant les courroies à des vitesses contrôlées avec précision, déterminant la vitesse de la ligne et le temps de séjour de la presse.
Système de contrôle de l'épaisseur : des capteurs sophistiqués (lasers, courants de Foucault) surveillent en permanence l'épaisseur du panneau à la sortie. Les boucles de rétroaction ajustent automatiquement l'écart entre les plateaux le long de la longueur de la presse pour maintenir l'épaisseur cible.

Système de contrôle avancé : des automates programmables et un logiciel IHM sophistiqué contrôlent tous les paramètres : profils de température par zone, profils de pression par zone, vitesse de la bande, suivi de la bande, contrôle de l'épaisseur, lubrification, etc. L'intégration avec les systèmes en amont/en aval est cruciale.

Déchets minimisés : Un contrôle précis et un fonctionnement continu réduisent considérablement les déchets de démarrage, d’arrêt et de changement de qualité. La formation cohérente du tapis alimentant le CPS minimise encore davantage les coupes de bords et les matériaux hors spécifications.
Optimisation du travail : le niveau élevé d'automatisation inhérent au fonctionnement du CPS réduit considérablement le travail manuel requis par unité de production par rapport à la gestion de plusieurs presses de jour. Les opérateurs passent à des rôles de supervision et d’analyse.


Temps de disponibilité maximisé : bien que complexes, les capacités de maintenance prédictive intelligente et la conception robuste des principales presses CPS contribuent à une efficacité globale élevée de l'équipement (OEE), minimisant ainsi les temps d'arrêt imprévus et coûteux.
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
Courriel : osbmdfmachinery@gmail.com


