


MINGHUNG
MINGHUNG
50.000–500.000 m³/tahun Proyek Turnkey Jalur Tekan Panas Multi-Pembukaan Jalur Tekan Berkelanjutan
Kami menyediakan desain, pasokan peralatan lengkap, pemasangan, commissioning, dan pelatihan operator untuk empat lini produksi utama panel berbasis kayu. Setiap jalur dapat disesuaikan dengan kapasitas pilihan Anda (50.000 / 100.000 / 150.000 / 200.000 / 300.000 / 400.000 / 500.000 m³ per tahun) dan jenis pengepres — Jalur Pers Panas Multi-Pembukaan atau jalur Pers Panas Berkelanjutan . Tabel kapasitas dan daftar peralatan bagian demi bagian untuk setiap lini produksi diberikan di bawah ini.
Catatan umum : Output harian diperkirakan 300 hari kerja × 22 jam per hari. Konfigurasi peralatan yang ditampilkan adalah contoh tipikal; konfigurasi akhir bergantung pada bahan baku (jenis kayu, kadar air), spesifikasi panel (ukuran, kisaran ketebalan) dan anggaran investasi. Kutipan terperinci dan proposal teknis tersedia berdasarkan permintaan.
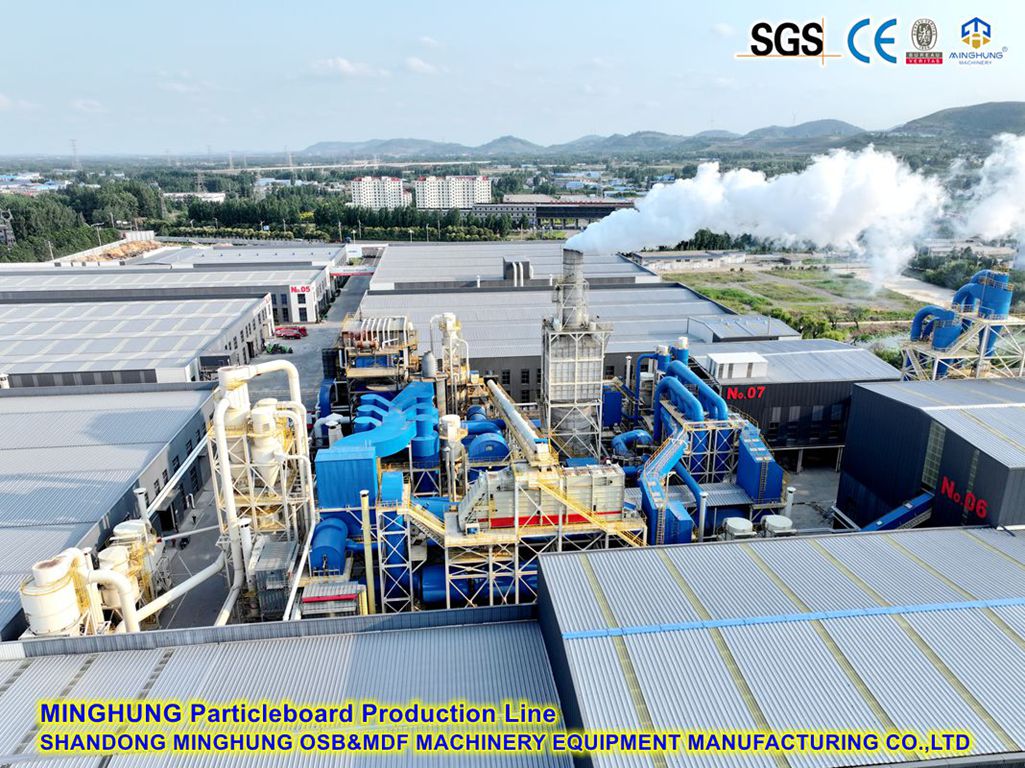
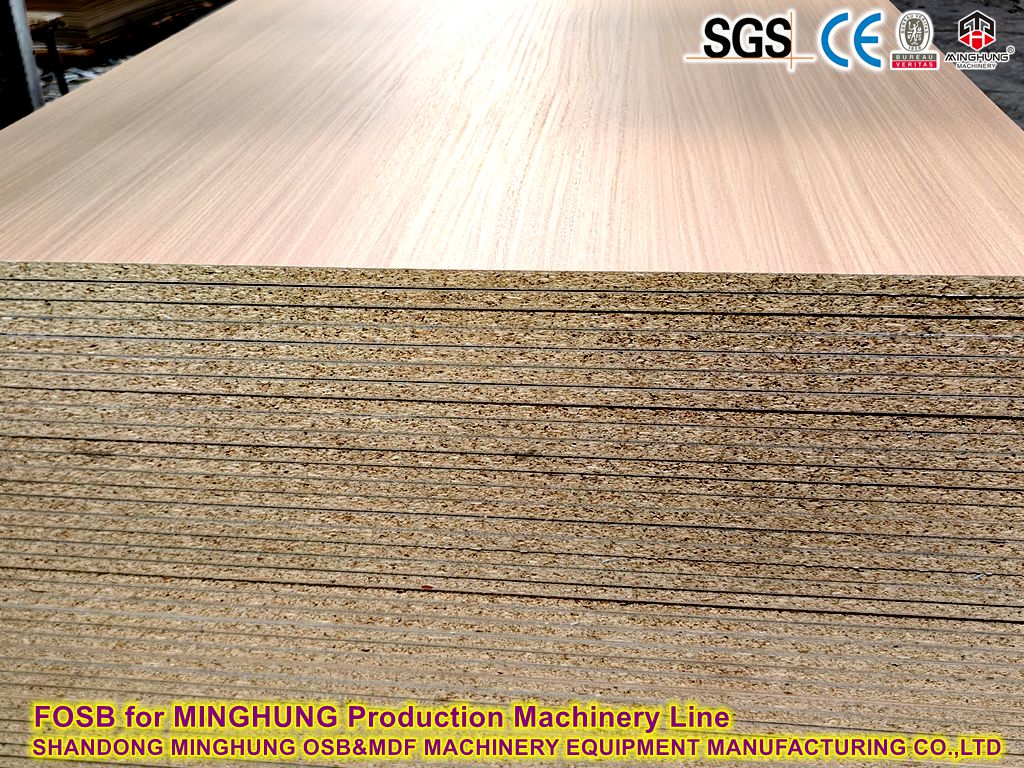
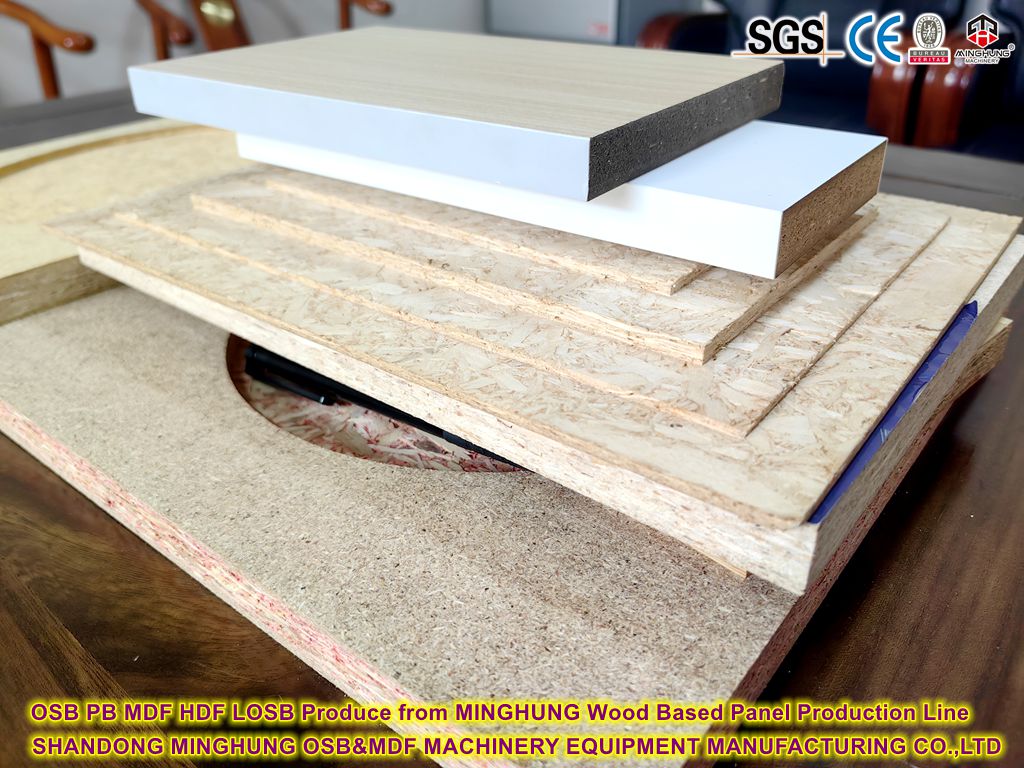
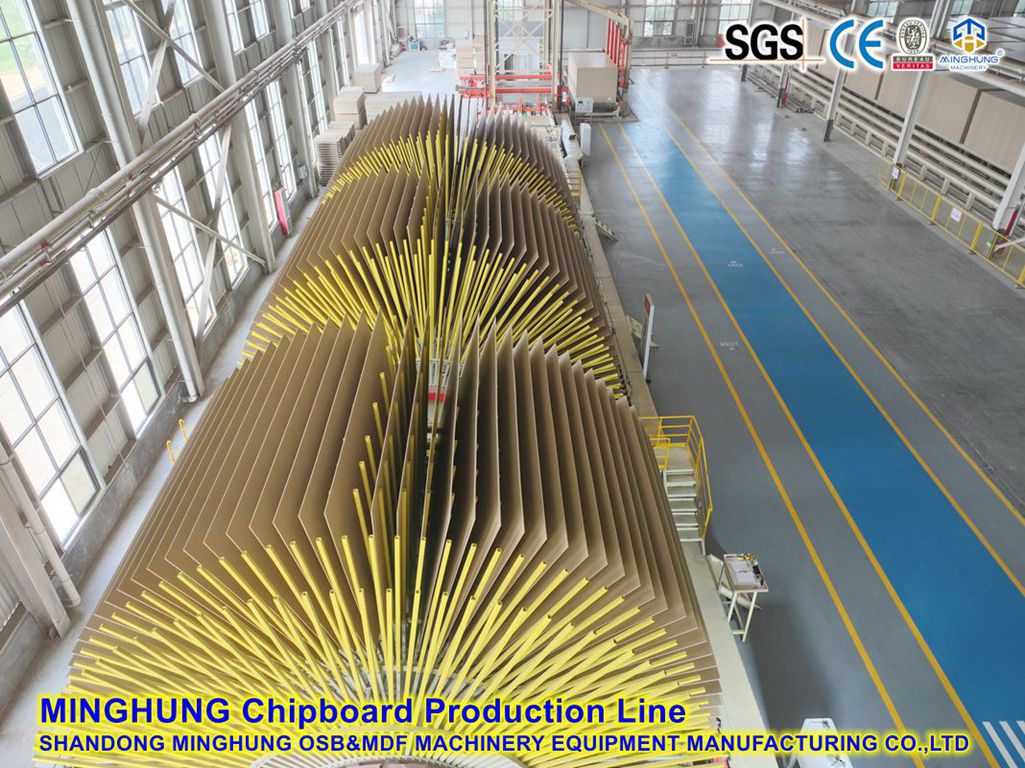
Menggunakan cabang, sisa pengolahan kayu, dan kayu daur ulang sebagai bahan baku, lini ini memproduksi papan partikel melalui proses chipping, persiapan serpihan, pengeringan, penyaringan, pencampuran lem, pembentukan alas, pengepresan panas, dan pasca-perawatan. Ukuran panel standar 1220 × 2440 mm (garis 4 kaki); tersedia opsi lebih lebar 8 kaki (≥1830 mm). Ideal untuk furnitur, substrat lantai, pengemasan dan konstruksi.

| (m³/tahun) | Output Harian (perkiraan) | Saluran Tekan Panas Multi-Pembukaan · Konfigurasi Khas. | Garis Tekan Berkelanjutan · Konfigurasi Khas. |
|---|---|---|---|
| 50.000 | 167 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 15 hari | 4 kaki · tekan terus menerus ≈ 24 m |
| 100.000 | 333 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 20 hari | 4 kaki · tekan terus menerus ≈ 30 m |
| 150.000 | 500 m³/hari | 4 kaki · tekan 25 siang hari, atau 8 kaki · 15 siang hari | 4 kaki · tekan terus menerus ≈ 36 m |
| 200.000 | 667 m³/hari | 8 kaki · Mesin press multi-bukaan selama 20–25 hari | 4 kaki · tekan terus menerus ≈ 40 m |
| 300.000 | 1.000 m³/hari | Tidak disarankan; garis kontinu lebih disukai | 4 kaki · ≈ 45 m jalur kontinu berkecepatan tinggi |
| 400.000 | 1.333 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis bersambung sejajar, atau garis ekstra besar |
| 500.000 | 1.667 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis kontinu besar yang sejajar |
Media pemanas: minyak termal, uap atau air panas. Pengepresan kontinyu menggunakan sabuk baja dengan sirkulasi oli termal, bersamaan dengan pra-pengepresan kontinyu, penimbangan inline, dan pengukuran ketebalan.
| Item Perbandingan | Garis Tekan Panas Multi-Pembukaan | Garis Tekan Berkelanjutan |
|---|---|---|
| Kisaran kapasitas terbaik | 50.000–200.000 m³/tahun | 100.000–500.000 m³/tahun, pilihan pertama untuk hasil tinggi |
| Investasi | Lebih rendah; pengembalian yang lebih pendek | Lebih tinggi; hasil dan keekonomian produk yang lebih baik |
| Kualitas papan | Toleransi ketebalan ±0,3 mm; kemungkinan tanda tekan | Toleransi ketebalan ±0,1–0,15 mm; permukaan halus tanpa bekas; profil kepadatan yang lebih seragam |
| Penggunaan bahan mentah | Kerugian trim/tepi yang lebih tinggi | Tidak ada kerugian caul-plate, kerugian trim lebih rendah, hasil lebih tinggi |
| Fleksibilitas | Pergantian ketebalan yang mudah; ideal untuk banyak SKU | Ketebalan dapat disesuaikan secara online; ideal untuk produksi massal yang stabil |
| Otomatisasi | Bongkar/muat otomatis; operasi batch | Sepenuhnya berkelanjutan dengan pemantauan inline tingkat tertinggi |
1.3 Daftar Peralatan berdasarkan Bagian (Multi-Pembukaan / Kontinu)
| Bagian | Jalur Multi-Pembukaan | Jalur Kontinu | Fungsi |
|---|---|---|---|
| ① Persiapan bahan baku | Drum chipper, konveyor sabuk/rantai, detektor logam, silo chip, penghilangan logam gelandangan | Ubah bahan mentah menjadi keripik berkualitas, hilangkan kotoran logam | |
| ② Persiapan serpihan | Flaker kayu panjang (serpih permukaan), flaker cincin pisau (serpih inti), hammer mill, silo serpihan basah | Menghasilkan serpihan permukaan tipis dan serpihan inti kasar | |
| ③ Pengeringan | Pengering rotor (single-pass), sistem deteksi & pemadaman percikan api, silo serpihan kering | Serpihan kering untuk mengolah kelembapan (kira-kira 3–5%) | |
| ④ Pemutaran | Layar ayun (mekanis), pengklasifikasi udara, loop penghancur ulang berukuran besar | Pisahkan serpihan permukaan/inti, tolak ukuran besar dan halus | |
| ⑤ Pencampuran & pencampuran lem | Lem dapur (metering, takaran, agitator), ring/blender berkecepatan tinggi (permukaan & inti terpisah) | Dosis dan pencampuran resin yang akurat | |
| ⑥ Pembentukan | Stasiun pembentuk mekanis + pneumatik, konveyor matras, gergaji potong matras | Kepala pembentuk kontinu (mekanis + pneumatik), penimbangan/pemindaian inline | Bentuk lapisan seragam pada struktur permukaan-inti-permukaan |
| ⑦ Pra-penekanan | Mat pra-tekan (opsional) | Pra-tekan roller kontinyu (standar) | Konsolidasikan matras, tingkatkan efisiensi pers |
| ⑧ Penekanan panas | Mesin press panas multi-bukaan + pemuat otomatis + pembongkaran | Pengepresan panas terus menerus (sabuk baja, loop oli termal, kontrol ketebalan loop tertutup) | Menyembuhkan dan mengatur ketebalan panel dan profil kepadatan |
| ⑨ Pendinginan & pemangkasan | Pendingin bintang/lantai, gergaji pemangkas tepi, gergaji potong memanjang (sejajar pada garis kontinu) | Dinginkan, hilangkan gas, dan rapikan panel sesuai ukuran | |
| ⑩ Pengamplasan & penumpukan | Sander sabuk lebar (4 kepala atau lebih), nampan perantara, penumpuk otomatis, inspeksi & pengepakan | Kalibrasi dan amplas permukaan, ratakan, susun, dan kemas | |
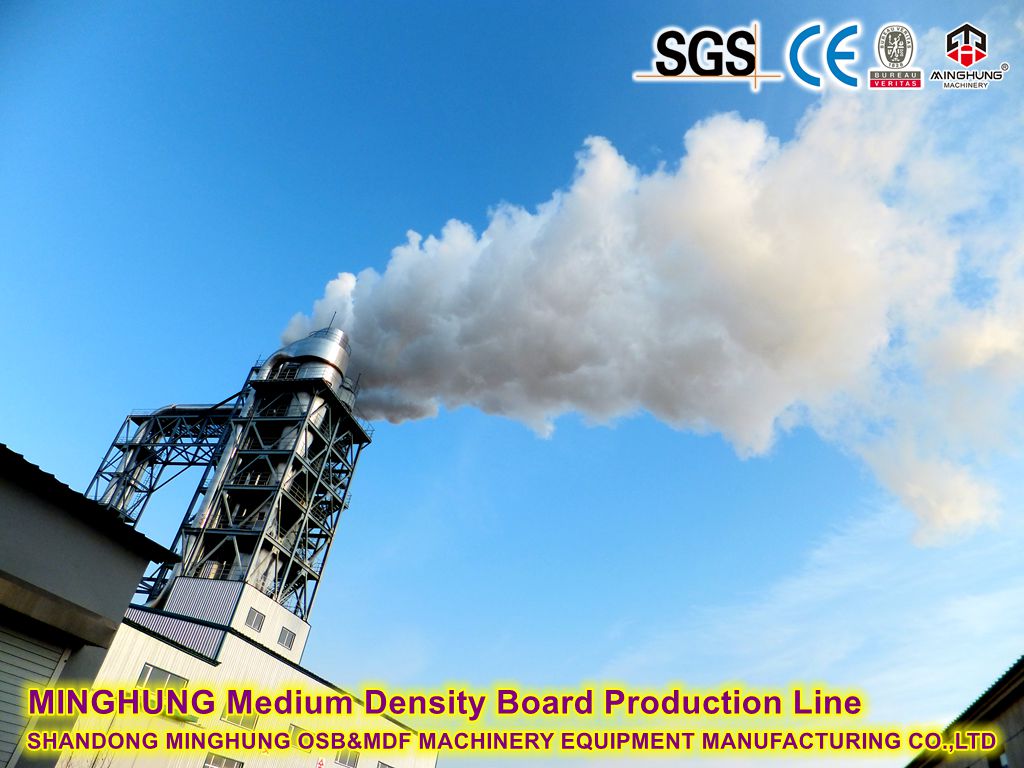
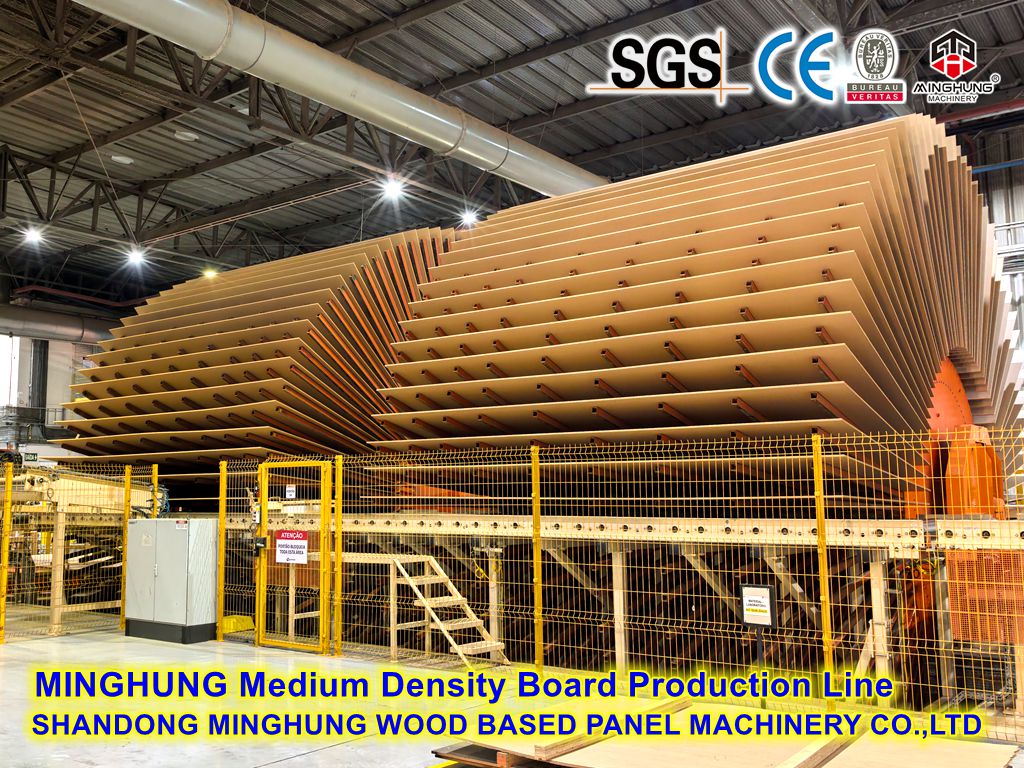
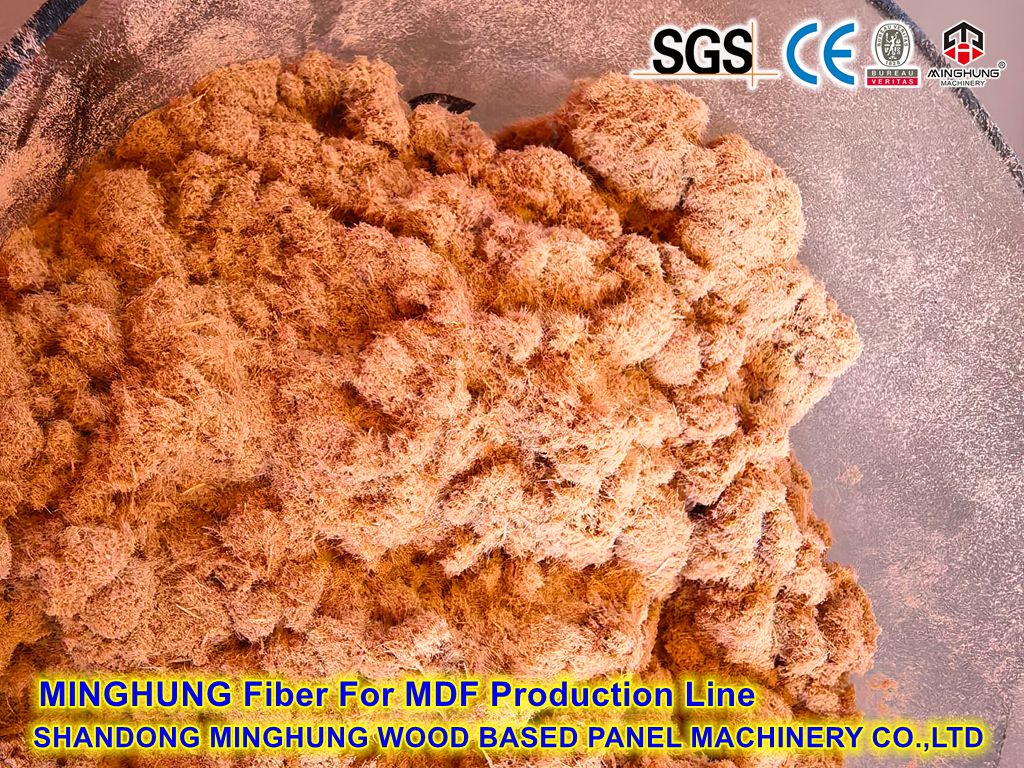
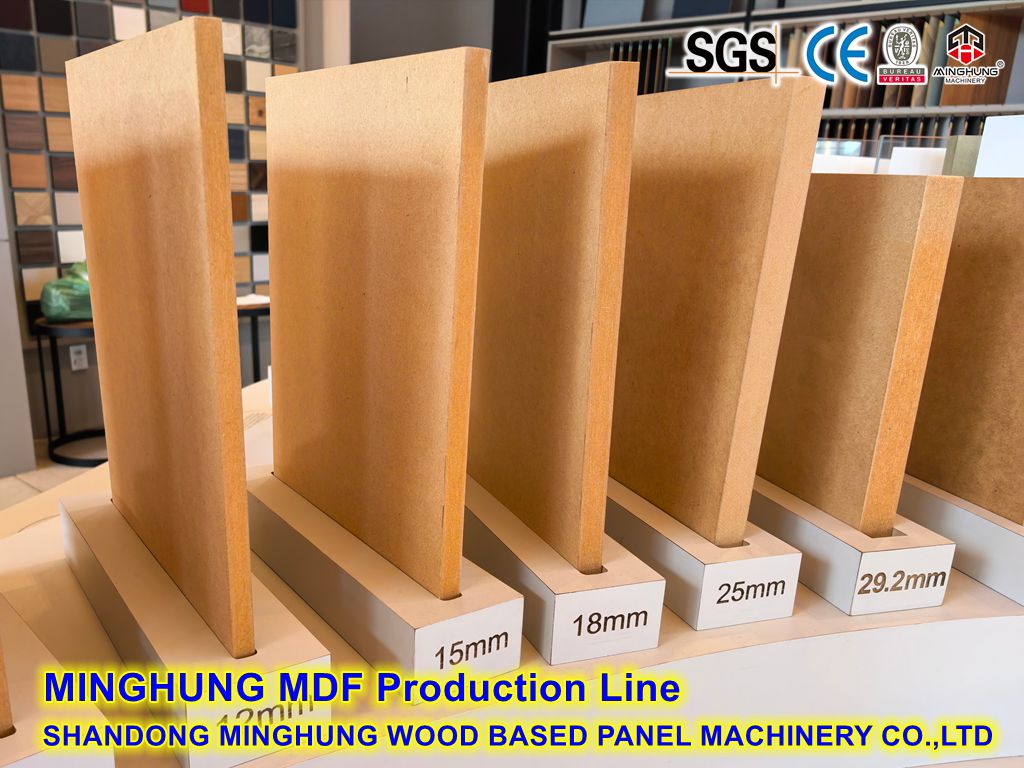
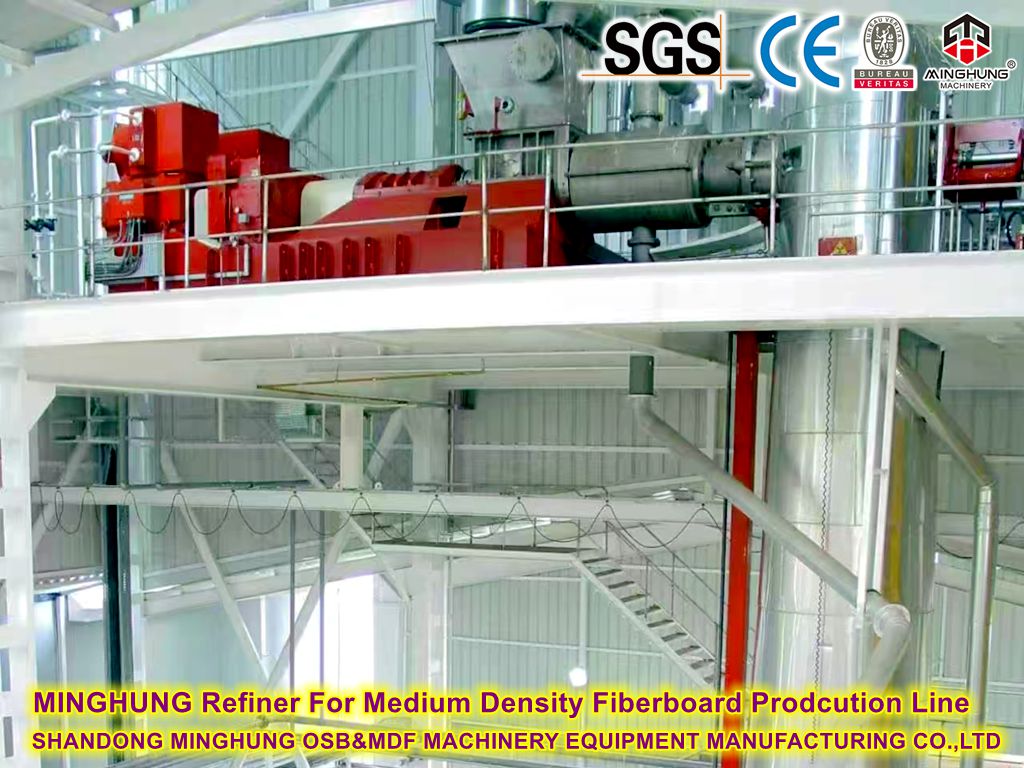
Menggunakan cabang dan penjarangan sebagai bahan baku, lini ini memproduksi serat dengan cara memotong, mencuci, dan memurnikan secara termal-mekanis, lalu mengeringkan, mencampur, membentuk, dan menekannya menjadi MDF. Permukaannya yang halus dan kemampuan mesin yang sangat baik menjadikannya substrat pilihan untuk furnitur, lantai, kulit pintu, ukiran dan lukisan. Kepadatan papan 0,72–0,85 g/cm³ (tersedia opsi HDF kepadatan tinggi).
| (m³/tahun) | Output Harian (perkiraan) | Saluran Press Panas Multi-Pembukaan · Konfigurasi Khas. | Garis Tekan Berkelanjutan · Konfigurasi Khas. |
|---|---|---|---|
| 50.000 | 167 m³/hari | 4 kaki · Mesin press + penghalus selama 15 hari (kelas sekitar 2.100 kW) | 4 kaki · tekan terus menerus ≈ 24 m |
| 100.000 | 333 m³/hari | 4 kaki · Mesin press 20 hari + penghalus yang ditingkatkan | 4 kaki · tekan terus menerus ≈ 30 m |
| 150.000 | 500 m³/hari | 4 kaki · tekan 25 siang hari, atau 8 kaki · 15 siang hari | 4 kaki · tekan terus menerus ≈ 36 m |
| 200.000 | 667 m³/hari | 8 kaki · Mesin press multi-bukaan selama 20–25 hari | 4 kaki · tekan terus menerus ≈ 40 m |
| 300.000 | 1.000 m³/hari | Solusi berkelanjutan direkomendasikan | 4 kaki · ≈ 45 m jalur kontinu berkecepatan tinggi |
| 400.000 | 1.333 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis bersambung sejajar, atau garis ekstra besar |
| 500.000 | 1.667 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis kontinu besar yang sejajar |
| Item Perbandingan | Garis Tekan Panas Multi-Pembukaan | Garis Tekan Berkelanjutan |
|---|---|---|
| Kisaran kapasitas terbaik | 50.000–200.000 m³/tahun | 100.000–500.000 m³/tahun, pilihan pertama untuk hasil tinggi |
| Investasi | Lebih rendah | Lebih tinggi; kualitas dan hasil yang unggul |
| Kualitas papan | Toleransi ketebalan ±0,3 mm; tunjangan pengamplasan yang lebih besar | Toleransi ketebalan ±0,1–0,15 mm; profil kepadatan terkendali, tunjangan pengamplasan lebih kecil, hasil lebih tinggi |
| Serat & resin | Blender konvensional | Aplikasi resin blow-line tersedia; konsumsi resin lebih rendah, pencampuran lebih baik |
| Fleksibilitas | Pergantian ketebalan yang mudah | Penyesuaian ketebalan online yang mulus untuk produksi massal |
| Otomatisasi | Bongkar/muat otomatis; kelompok | Sepenuhnya kontinu dengan loop tertutup penimbangan/ketebalan inline |
| Bagian | Jalur Multi-Pembukaan | Jalur Kontinu | Fungsi |
|---|---|---|---|
| ① Persiapan & pencucian | Drum chipper, mesin cuci chip, dewatering sekrup, silo chip, pemisahan logam/batu | Menghasilkan chip yang bersih dan melindungi penyulingan | |
| ② Pemurnian termo-mekanis | Sekrup pra-pemanas / bejana pengukus, penyuling (motor utama disesuaikan dengan kapasitas), pelepasan uap & pemulihan energi | Melembutkan keripik dan melakukan defiberisasi menjadi serat pulp | |
| ③ Pengeringan serat | Pengering saluran tiup (tabung flash), pemisah siklon, pendeteksi & pemadaman percikan api | Keringkan serat basah untuk memadukan kelembapan | |
| ④ Pencampuran resin | Blender kering berkecepatan tinggi | Sistem aplikasi blender atau saluran tiup berkecepatan tinggi | Campurkan serat dengan resin UF/PF/MDI secara merata |
| ⑤ Pembentukan | Vakum + stasiun pembentuk mekanis, gergaji potong matras | Kepala pembentuk kontinu, penimbangan inline & pemindai ketebalan | Bentuk alas serat seragam, kontrol profil kepadatan |
| ⑥ Pra-penekanan | Mat pra-tekan (standar) | Pra-tekan rol terus menerus | Konsolidasikan matras dan hilangkan udara |
| ⑦ Penekanan panas | Pers panas multi-buka + bongkar/muat otomatis | Pengepresan panas terus menerus (sabuk baja + oli termal + ketebalan loop tertutup) | Rawat dan atur papan serat |
| ⑧ Pendinginan & pemangkasan | Gergaji pendingin lantai, pemangkas tepi, dan potong memanjang | Dinginkan, hilangkan gas, dan rapikan panel | |
| ⑨ Pengamplasan & penumpukan | Sander sabuk lebar multi-kepala (penting untuk MDF), wadah perantara, penumpukan & pengepakan otomatis | Pengamplasan halus, grading, penumpukan dan pergudangan | |
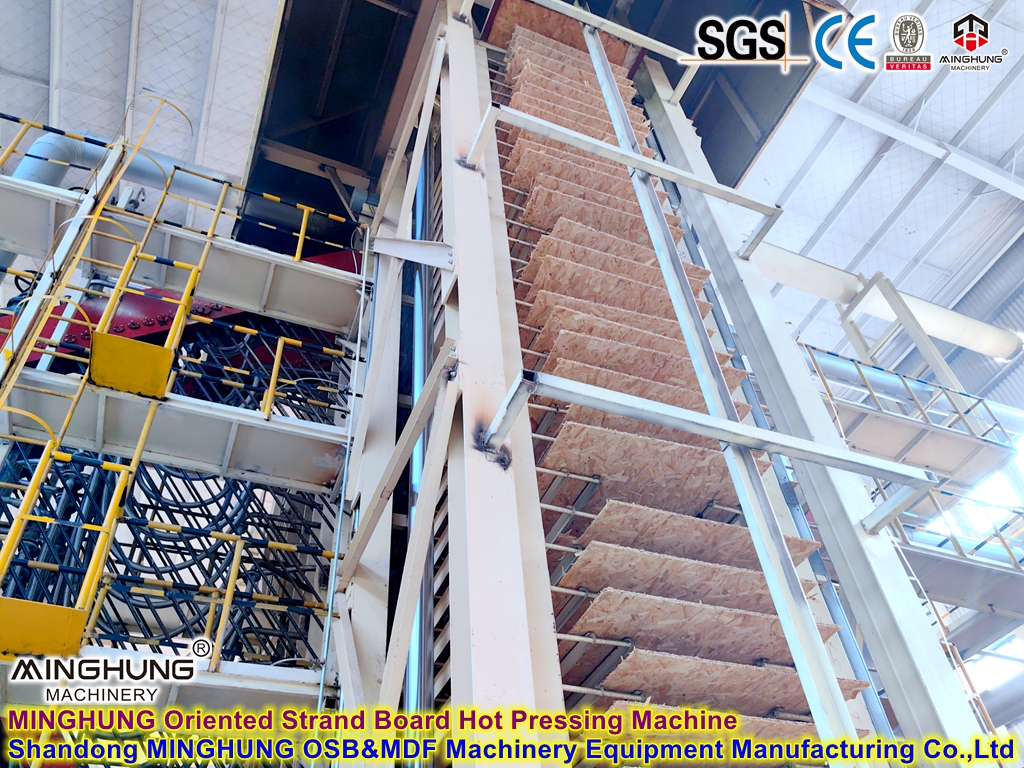
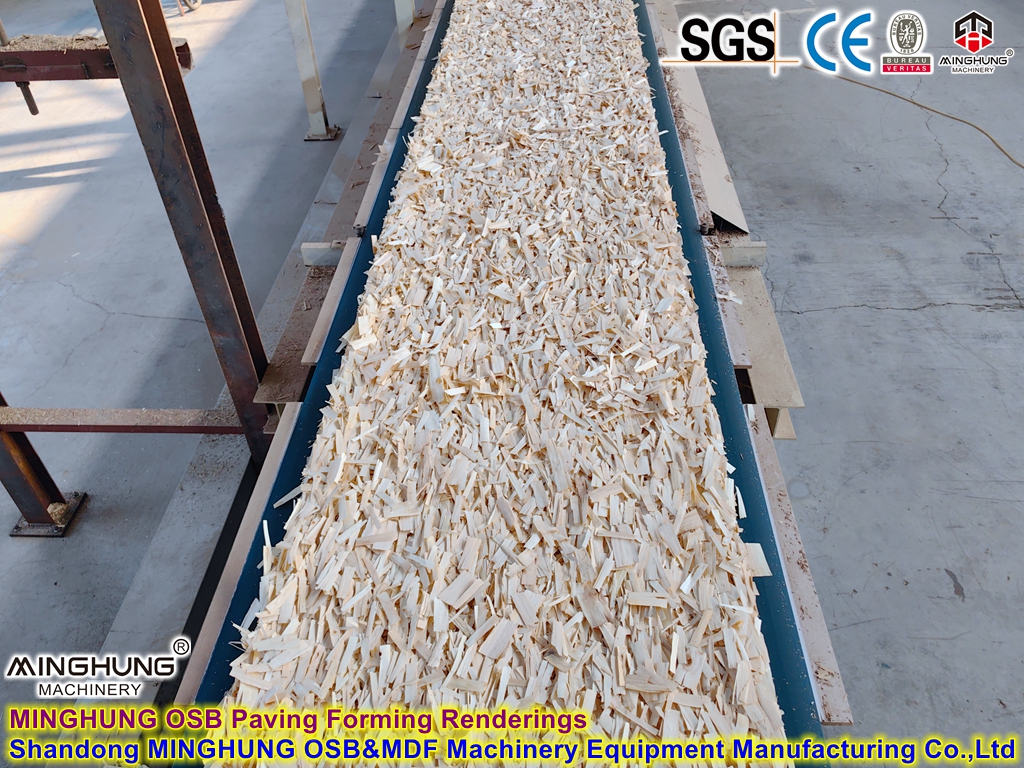
Menggunakan kayu perkebunan yang tumbuh cepat (poplar, pinus, kayu putih, dll.), garis ini memotong untaian yang panjang dan terarah, mengeringkan dan menyaringnya, menerapkan resin demi lapisan, dan membentuk alas dengan orientasi mekanis — untaian permukaan memanjang, untaian inti melintang — lalu papan ditekan dengan panas. OSB menawarkan kekuatan tinggi, penahan paku yang unggul, dan ketahanan terhadap kelembapan, banyak digunakan dalam konstruksi rangka kayu, selubung, pengemasan, dan lantai kontainer.
| (m³/tahun) | Output Harian (perkiraan) | Saluran Tekan Panas Multi-Pembukaan · Konfigurasi Khas. | Garis Tekan Berkelanjutan · Konfigurasi Khas. |
|---|---|---|---|
| 50.000 | 167 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 15 hari | 4 kaki · tekan terus menerus ≈ 24 m |
| 100.000 | 333 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 20 hari | 4 kaki · tekan terus menerus ≈ 30 m |
| 150.000 | 500 m³/hari | 8 kaki · Mesin press multi-buka selama 15–20 hari | 4 kaki · tekan terus menerus ≈ 36 m |
| 200.000 | 667 m³/hari | 8 kaki · Mesin press multi-bukaan selama 20–25 hari | 4 kaki · tekan terus menerus ≈ 40 m |
| 300.000 | 1.000 m³/hari | Solusi berkelanjutan direkomendasikan | 4 kaki · ≈ 45 m jalur kontinu berkecepatan tinggi |
| 400.000 | 1.333 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis bersambung sejajar, atau garis ekstra besar |
| 500.000 | 1.667 m³/hari | Solusi berkelanjutan direkomendasikan | Dua garis kontinu besar yang sejajar |
Pilihan resin: fenolik (PF, tingkat eksterior), MDI (bebas formaldehida) atau UF yang dimodifikasi, dikonfigurasi berdasarkan penggunaan akhir (interior / eksterior).
| Item Perbandingan | Jalur Tekan Panas Multi-Pembukaan | Garis Tekan Berkelanjutan |
|---|---|---|
| Kisaran kapasitas terbaik | 50.000–200.000 m³/tahun | 100.000–500.000 m³/tahun, pilihan pertama untuk hasil tinggi |
| Stabilitas orientasi | Konsistensi orientasi yang baik selama batch diam | Pembentukan + penekanan terus menerus memberikan orientasi dan profil kepadatan yang paling konsisten |
| Kualitas papan | Toleransi ketebalan ±0,3 mm | Toleransi ketebalan ±0,1–0,15 mm; ikatan internal yang seragam |
| Investasi | Lebih rendah | Lebih tinggi |
| Kasus penggunaan yang umum | Proyek multi-spesifikasi, skala menengah-kecil, dan hemat anggaran | Kualitas stabil tingkat ekspor, pasokan volume besar |
| Bagian | Jalur Multi-Pembukaan | Jalur Kontinu | Fungsi |
|---|---|---|---|
| ① Persiapan bahan baku | Konveyor batang kayu gelondongan/pengurangan kulit kayu, chipper drum, debarker (opsional), silo chip | Turunkan, bawa dan siapkan kayu gelondongan | |
| ② Persiapan untaian | Flaker untai kayu panjang (permukaan), flaker cincin pisau (inti), silo untai basah | Potong untaian sesuai panjang/lebar/ketebalan yang ditentukan | |
| ③ Pengeringan | Pengering drum sekali jalan (suhu dikategorikan), deteksi & pemadaman percikan api, silo untai kering | Keringkan untaian hingga kelembapan 3–6%. | |
| ④ Pemutaran | Layar trommel, pengklasifikasi udara, loop pemrosesan ulang berukuran besar | Pisahkan fraksi untai permukaan/inti | |
| ⑤ Pencampuran resin | Blender drum putar (permukaan & inti terpisah), pengukuran & takaran resin (PF/MDI/UF) | Lapisan resin rendah yang seragam (beban resin OSB jauh di bawah PB) | |
| ⑥ Pembentukan berorientasi | Stasiun orientasi (permukaan memanjang, orienter mekanis inti melintang), gergaji potong alas | Garis pembentuk berorientasi kontinu (kepala berorientasi memanjang/melintang) | Membangun struktur permukaan-paralel / inti-silang yang berorientasi |
| ⑦ Pra-penekanan | Mat pra-tekan | Pra-tekan rol terus menerus | Pertahankan orientasi, konsolidasi matras |
| ⑧ Penekanan panas | Pers panas multi-buka + bongkar/muat otomatis | Pengepresan panas terus menerus (sabuk baja + loop tertutup oli termal) | Sembuhkan dan atur panel OSB |
| ⑨ Pendinginan & pemangkasan | Gergaji pendingin lantai, pemangkas tepi, dan potong memanjang | Dinginkan, hilangkan gas, dan potong panel sesuai ukuran | |
| ⑩ Penilaian & penumpukan | Stasiun penilaian (pengamplasan ringan opsional), penumpuk otomatis, jalur pengepakan | Nilai berdasarkan standar, tumpukan, pengepakan, dan gudang | |
Kayu lapis dibuat dari veneer yang dikupas secara putar yang dikeringkan, diolesi lem, diletakkan dan dipres panas menjadi panel multi-lapis. Format besar, distorsi minimal, dan kekuatan tinggi menjadikan kayu lapis ideal untuk furnitur, dekorasi interior, bekisting beton, pengemasan, dan aplikasi kendaraan/kelautan. Ukuran standar 1220 × 2440 mm (4 × 8 kaki); tersedia opsi 5 × 10 kaki yang lebih besar.
Catatan jenis mesin press : Kayu lapis adalah proses peletakan veneer, dan konfigurasi industri yang telah terbukti adalah jalur hot press multi-bukaan (dengan pemuat otomatis opsional). Pengepresan kontinyu dirancang untuk pembentukan lapisan PB/MDF/OSB secara kontinyu dan tidak berlaku untuk kayu lapis . Untuk kapasitas yang lebih tinggi kami merekomendasikan beberapa jalur multi-pembukaan secara paralel, atau mesin cetak format besar dengan satu bukaan; untuk panel berlapis (kertas melamin, permukaan veneer), garis tekan pelapis siklus pendek dapat ditambahkan.

| (m³/tahun) | Output Harian (perkiraan) | Saluran Press Panas Multi-Pembukaan · Konfigurasi Khas. | Rekomendasi untuk Output Lebih Tinggi |
|---|---|---|---|
| 50.000 | 167 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 15 hari | Satu baris saja sudah cukup |
| 100.000 | 333 m³/hari | 4 kaki · Mesin press multi-pembukaan selama 20 hari | Satu garis, atau dua garis 15 siang hari secara paralel |
| 150.000 | 500 m³/hari | 4 kaki · tekan 25 siang hari, atau 8 kaki · 15 siang hari | Dua garis multi-bukaan secara paralel |
| 200.000 | 667 m³/hari | 8 kaki · Mesin press multi-bukaan selama 20–25 hari | Dua garis multi-bukaan secara paralel |
| 300.000 | 1.000 m³/hari | 8 kaki · Tekan 25 hari × 2 baris | Beberapa baris + dapur lem terpusat |
| 400.000 | 1.333 m³/hari | Solusi paralel multi-jalur | Tiga atau lebih jalur multi-bukaan secara paralel |
| 500.000 | 1.667 m³/hari | Solusi paralel multi-jalur | Perencanaan multi-jalur di seluruh pabrik (pengelupasan & pengeringan terpusat) |
| Bagian | Peralatan Utama | Fungsi |
|---|---|---|
| ① Persiapan log | Gergaji potong melintang kayu gelondongan, debarker, tong pengukus (air panas/uap), konveyor kayu gelondongan | Potong memanjang, bersihkan kulit kayu dan lunakkan batang kayu untuk dikupas |
| ② Veneer terkelupas | Mesin pemusatan kayu, mesin bubut veneer (4 kaki / 8 kaki), alat pemotong, konveyor inti limbah | Kupas veneer dengan ketebalan seragam secara terus menerus dan klip sesuai ukuran |
| ③ Pengeringan veneer | Pengering veneer roller / mesh-belt, pengukur kelembapan inline, konveyor masuk/keluar | Veneer kering hingga kelembapan menempel (8–12%) |
| ④ Pemrosesan veneer | Meja penilaian, mesin penambal (plug press), mesin penyambung veneer/perekatan tepi, trimming | Veneer kelas, perbaikan cacat dan strip sambungan |
| ⑤ Lem menyebar & lay-up | Penyebar lem empat rol, jalur konveyor lay-up, pra-pres dingin | Oleskan lem, susun dalam lapisan simetris ganjil, tekan terlebih dahulu |
| ⑥ Pengepresan panas | Mesin press panas multi-bukaan (15–25 siang hari, opsional) + pemuat/pembongkar muatan otomatis; minyak termal / uap / pemanas air panas | Sembuhkan garis lem dan bentuk panel |
| ⑦ Pendinginan & pemangkasan | Rak pendingin panel (udara alami/paksa), gergaji potong melintang dan tepi | Dinginkan panel dan rapikan hingga ukuran akhir |
| ⑧ Perencanaan/pengamplasan | Perencana inti veneer (tradisional) atau sander sabuk lebar (disarankan) | Perawatan permukaan untuk ketebalan dan hasil akhir yang seragam |
| ⑨ Penilaian & pengepakan | Stasiun penilaian, penumpuk otomatis, mesin pengepakan, konveyor gudang | Nilai berdasarkan standar nasional atau pelanggan, kemas dan simpan |
Ekstensi yang tersedia : jalur pasokan pengupasan-pengeringan veneer terpusat, jalur pengepres overlay siklus pendek, jalur blockboard (inti bersendi jari) — semuanya dapat diintegrasikan ke dalam solusi seluruh pabrik.
Teknik : perhitungan kapasitas, diagram alur proses dan tata letak peralatan berdasarkan bahan baku, lokasi, anggaran, dan target pasar Anda
Persediaan : paket peralatan lengkap dengan kontrol listrik (PLC/DCS), pengumpulan debu dan sistem keselamatan kebakaran (deteksi & pemadaman percikan api)
Instalasi : instalasi di tempat, commissioning mesin tunggal dan jalur, penerimaan kapasitas dan kualitas
Pelatihan & purna jual : pelatihan pengoperasian dan pemeliharaan, penyediaan suku cadang, optimalisasi proses, dan dukungan peningkatan
Silakan bagikan: kapasitas target (m³/tahun) · jenis lini · situasi bahan baku · spesifikasi panel dan target pasar. Kami akan menyiapkan proposal perbandingan (multi-opening vs. continuous) dengan analisis ROI.
Hubungi Kami WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Email: minghungmachinery@gmail.com


