


МІНХУНГ
МІНХУНГ
50 000–500 000 м³/год Лінія гарачага прэсавання з некалькімі адкрыццямі Праект пад ключ Лінія бесперапыннага дзеяння
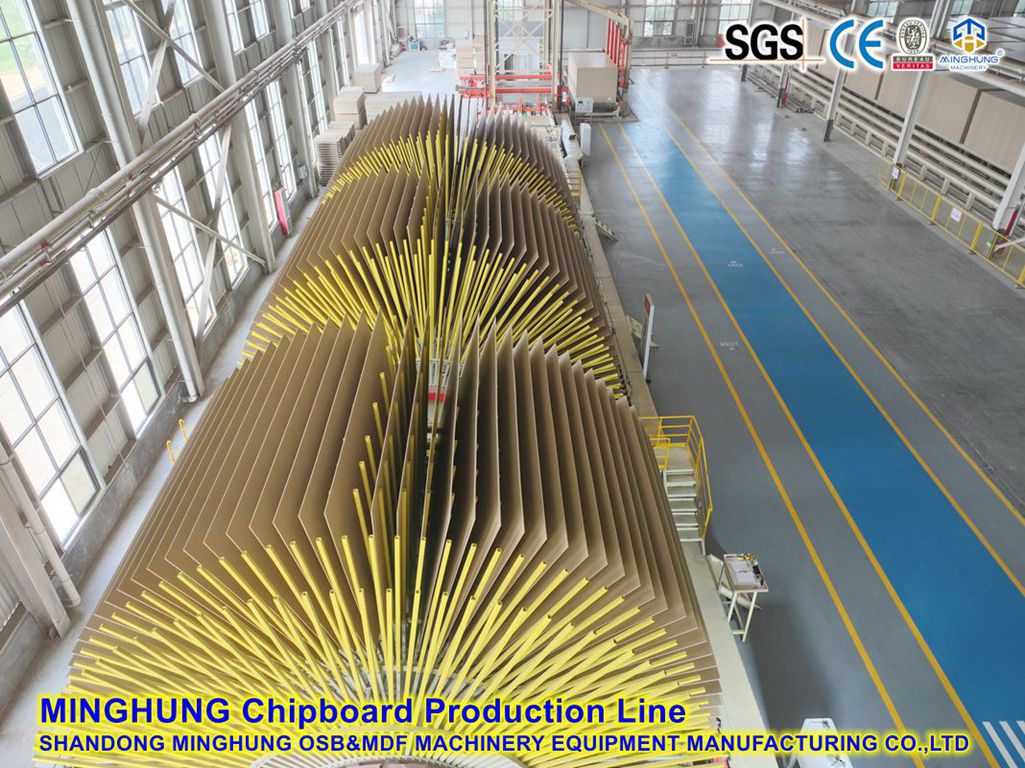
Мы забяспечваем праектаванне, пастаўку поўнага абсталявання, мантаж, увод у эксплуатацыю і навучанне аператараў для чатырох асноўных ліній вытворчасці драўняных пліт. Кожную лінію можна наладзіць у залежнасці ад выбранай магутнасці (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 м³ у год) і тыпу прэса — лінія гарачага прэсавання з некалькімі адкрыццямі або лінія бесперапыннага гарачага прэсавання . Табліцы магутнасці і пасекцыйны пералік абсталявання для кожнай вытворчай лініі прыведзены ніжэй.
Агульная заўвага : сутачная прадукцыйнасць разлічана на 300 працоўных дзён × 22 гадзіны ў суткі. Паказаныя канфігурацыі абсталявання з'яўляюцца тыповымі прыкладамі; канчатковая канфігурацыя залежыць ад сыравіны (парода драўніны, вільготнасць), спецыфікацый панэляў (памер, дыяпазон таўшчыні) і інвестыцыйнага бюджэту. Падрабязныя расцэнкі і тэхнічныя прапановы даступныя па запыце.
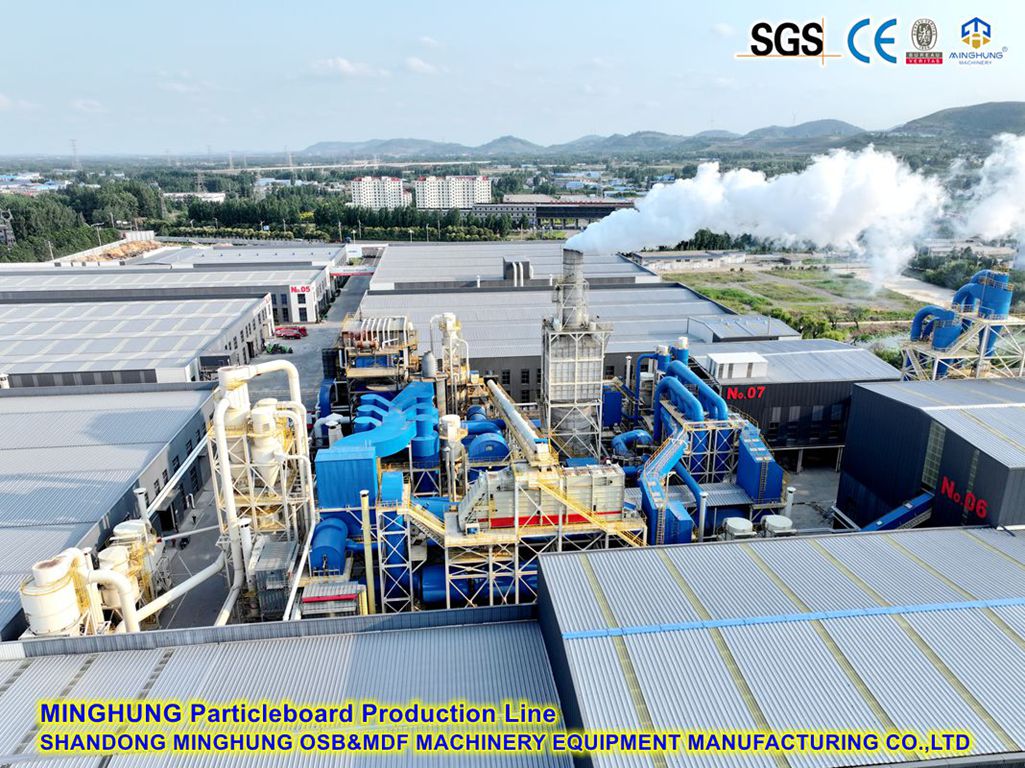
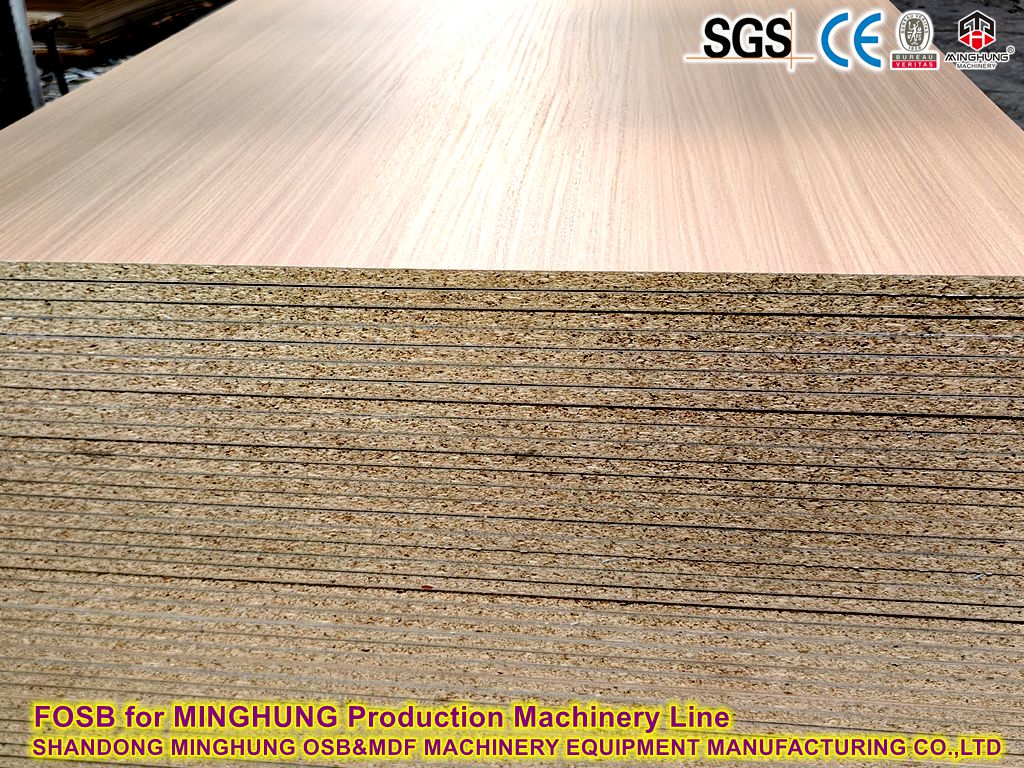
Выкарыстоўваючы галіны, рэшткі дрэваапрацоўкі і перапрацаваную драўніну ў якасці сыравіны, лінія вырабляе драўнянастружкавую пліту шляхам драбнення, падрыхтоўкі лускавінак, сушкі, прасейвання, змешвання клею, фармавання мата, гарачага прэсавання і наступнай апрацоўкі. Стандартны памер панэлі 1220 × 2440 мм (лінія 4 футы); даступныя больш шырокія варыянты 8 футаў (≥1830 мм). Ідэальна падыходзіць для мэблі, падлогавых падкладак, упакоўкі і будаўніцтва.

| Ёмістасць (м³/год) | Сутачная прадукцыйнасць (прыбл.) | Лінія гарачага прэсавання з некалькімі адкрыццямі · Тыповая канфігурацыя. | Лінія бесперапыннага друку · Тыповая канфігурацыя. |
|---|---|---|---|
| 50 000 | 167 м³/суткі | 4 футы · 15-дзённы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 24 м |
| 100 000 | 333 м³/суткі | 4 футы · 20-дзённы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 30 м |
| 150 000 | 500 м³/суткі | 4 футы · 25-дзённы прэс, або 8 футаў · 15-дзённы свет | 4 футы · бесперапынны націск ≈ 36 м |
| 200 000 | 667 м³/суткі | 8 футаў · 20–25-дзённы светлавы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 40 м |
| 300 000 | 1000 м³/дзень | Не рэкамендуецца; пажадана суцэльная лінія | 4 футы · ≈ 45 м высакахуткасная бесперапынная лінія |
| 400 000 | 1333 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве суцэльныя паралельныя лініі або вельмі вялікая лінія |
| 500 000 | 1667 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве вялікія суцэльныя паралельныя лініі |
Цепланосбіт: тэрмічны алей, пара або гарачая вада. У бесперапынным прэсе выкарыстоўваюцца сталёвыя стужкі з цыркуляцыяй тэрмічнага алею разам з бесперапынным папярэднім прэсам, убудаваным узважваннем і вымярэннем таўшчыні.
| пункт параўнання | Лінія гарачага прэсавання з некалькімі адтулінамі | Лінія бесперапыннага прэсавання |
|---|---|---|
| Лепшы дыяпазон ёмістасці | 50 000–200 000 м³/год | 100 000–500 000 м³/год, першы выбар для высокай прадукцыйнасці |
| Інвестыцыі | ніжні; больш кароткая акупнасць | вышэйшая; лепшая ўраджайнасць і эканамічнасць прадукцыі |
| Якасць платы | Дапушчальнае адхіленне таўшчыні ±0,3 мм; магчымыя адзнакі прэсы | Дапушчальнае адхіленне таўшчыні ±0,1–0,15 мм; гладкая паверхня без плям; больш аднастайны профіль шчыльнасці |
| Выкарыстанне сыравіны | Больш высокія страты абрэзкі/краю | Адсутнасць страт з-за цапфы, меншыя страты пры абрэзцы, больш высокая ўраджайнасць |
| Гнуткасць | Лёгкая змена таўшчыні; ідэальна падыходзіць для многіх SKU | Таўшчыня рэгулюецца ў Інтэрнэце; ідэальна падыходзіць для стабільнай масавай вытворчасці |
| Аўтаматызацыя | Аўтаматычная загрузка/разгрузка; пакетная аперацыя | Цалкам бесперапынны з самым высокім узроўнем убудаванага маніторынгу |
1.3 Спіс абсталявання па секцыях (некалькі адкрыццяў / бесперапынная)
| Секцыя | Лінія некалькіх адкрыццяў | бесперапыннай лініі | Функцыя |
|---|---|---|---|
| ① Падрыхтоўка сыравіны | Барабанны здрабняльнік, істужачныя/ланцуговыя канвееры, металашукальнік, бункер для дранкі, выдаленне металу | Пераўтварэнне сыравіны ў якасную дробку, выдаленне металічных прымешак | |
| ② Падрыхтоўка шматкоў | Даўгадраўняная луска (павярхоўная луска), нажавая луска (ядравая луска), малаткавая млын, вільготны бункер для лускавінкі | Вырабляюць тонкія павярхоўныя шматкі і грубыя шматкі ядра | |
| ③ Сушка | Ротарная (аднапраходная) сушылка, сістэма выяўлення іскраў і тушэння, бункер для сухіх шматкоў | Высушыце шматкі для апрацоўкі вільгаці (прыблізна 3–5%) | |
| ④ Скрынінг | Грохот паваротны (механічны), класіфікатар паветраны, пятля перадрабнення негабарытаў | Аддзяліце паверхневыя/асноўныя шматкі, адхіліце негабарытныя і дробныя дробкі | |
| ⑤ Змешванне клею | Клеевая кухня (дазаванне, дазаванне, мешалкі), кальцавой/высакахуткасны блендер (паверхня і ядро асобна) | Дакладнае дазаванне і змешванне смалы | |
| ⑥ Фарміраванне | Механічныя + пнеўматычныя станцыі фармавання, канвеер для мата, піла для адрэзкі мата | Галоўкі бесперапыннага фармавання (механічная + пнеўматычная), убудаванае ўзважванне/сканаванне | Утварыць аднастайны мат у структуры паверхня–ядро–паверхня |
| ⑦ Папярэдні націск | Падрыхтоўка да друку (неабавязкова) | Няспынны ролікавы папярэдні друк (стандарт) | Замацаваць мат, палепшыць эфектыўнасць прэса |
| ⑧ Гарачае адцісканне | Гарачы прэс з некалькімі адкрыццямі + аўтаматычны загрузнік + разгрузнік | Бесперапынны гарачы прэс (сталёвыя стужкі, тэрмічны алейны контур, кантроль таўшчыні па замкнёным контуры) | Вылечыць і ўсталяваць таўшчыню панэлі і профіль шчыльнасці |
| ⑨ Астуджэнне і абрэзка | Зорны/падлогавы ахаладжальнік, пілы для абрэзкі краёў, пілы для раскрою па даўжыні (убудаваныя на бесперапыннай лініі) | Астудзіце, дэгазуйце і абрэжце панэлі па памеры | |
| ⑩ Шліфоўка і кладка | Шырокастужачная шліфавальная машына (4 галоўкі і больш), прамежкавы бункер, аўтаматычны ўкладчык, агляд і ўпакоўка | Адкалібраваць і адшліфаваць паверхні, класіфікаваць, складаць і ўпакоўваць | |
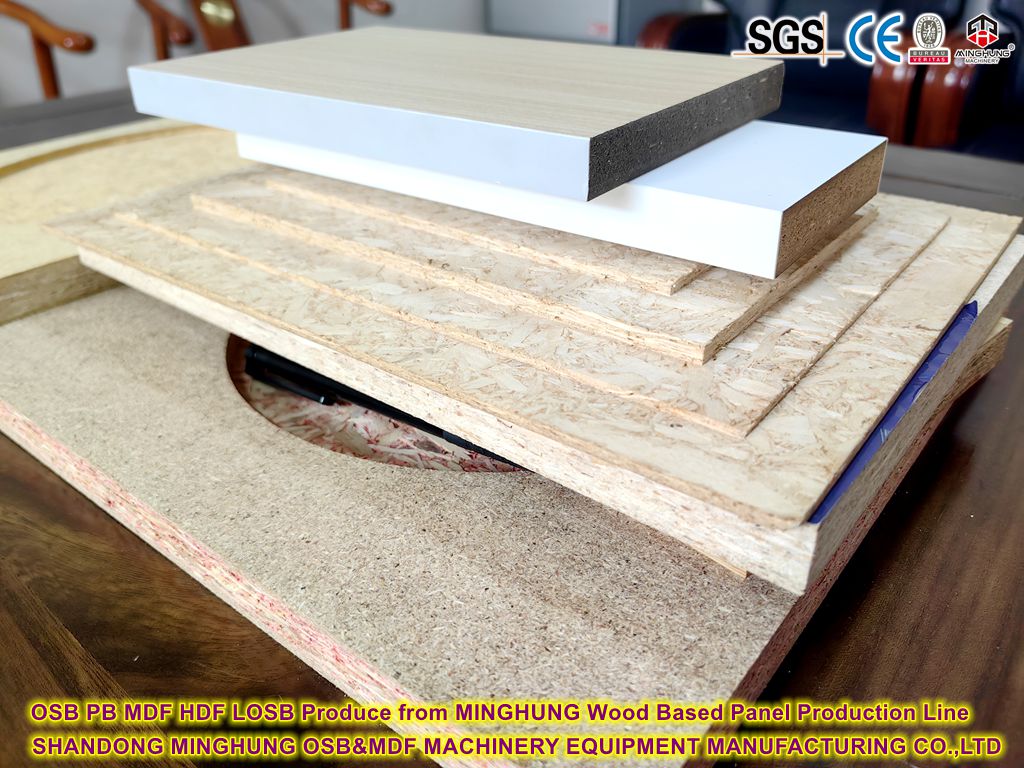
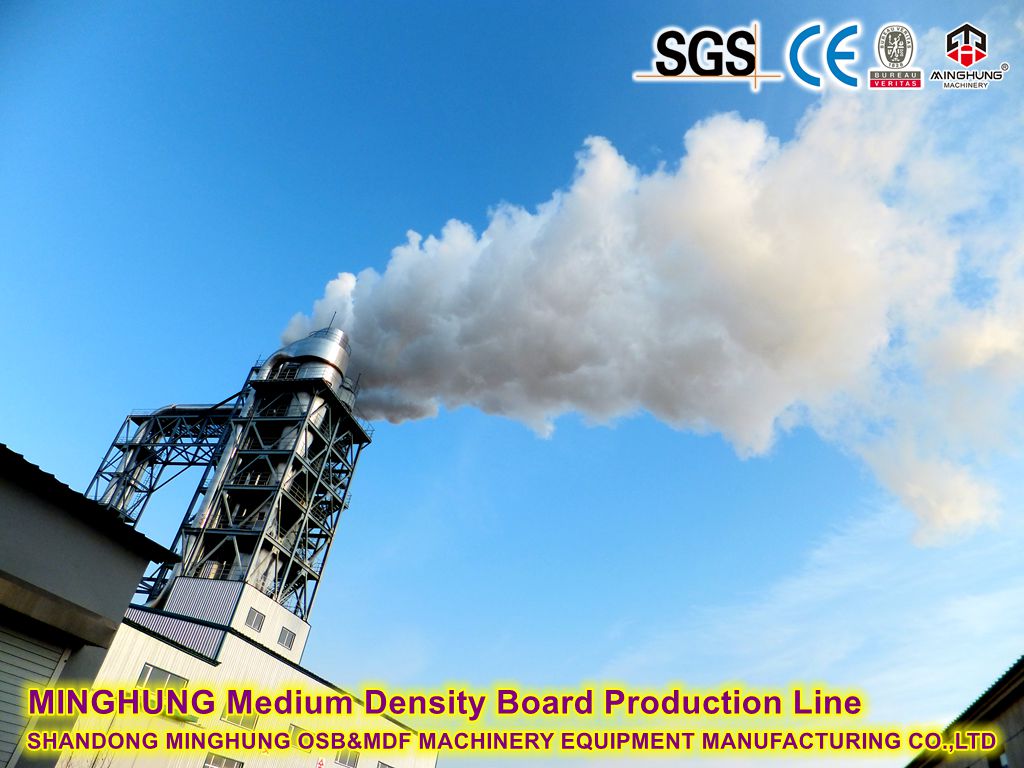
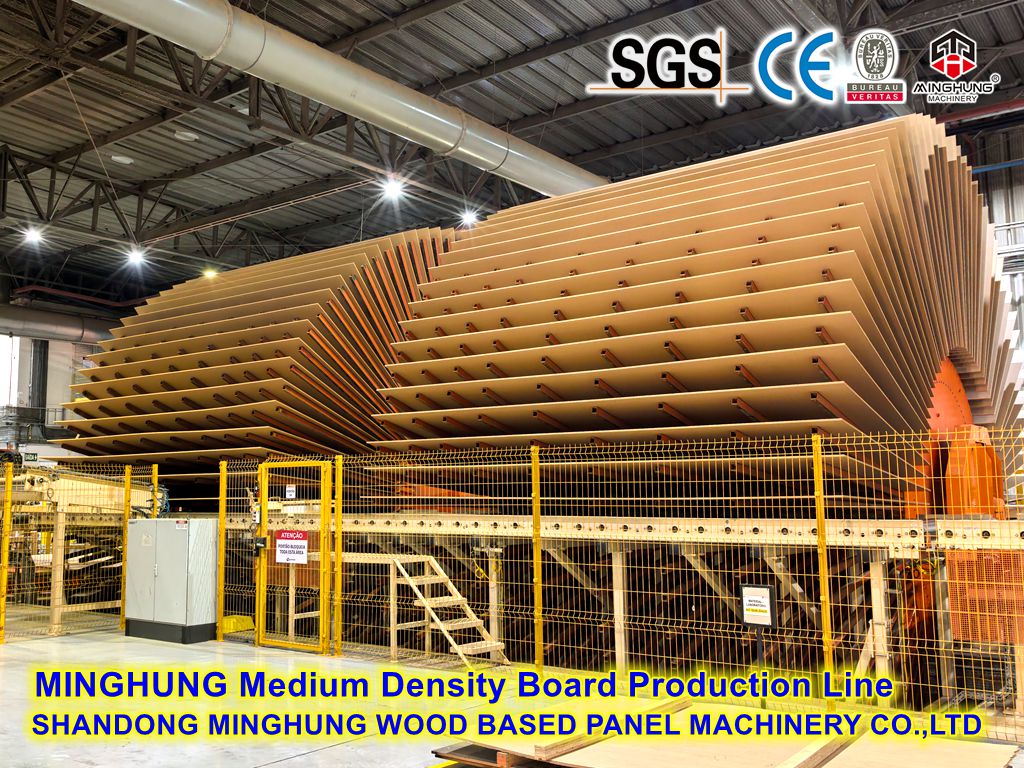
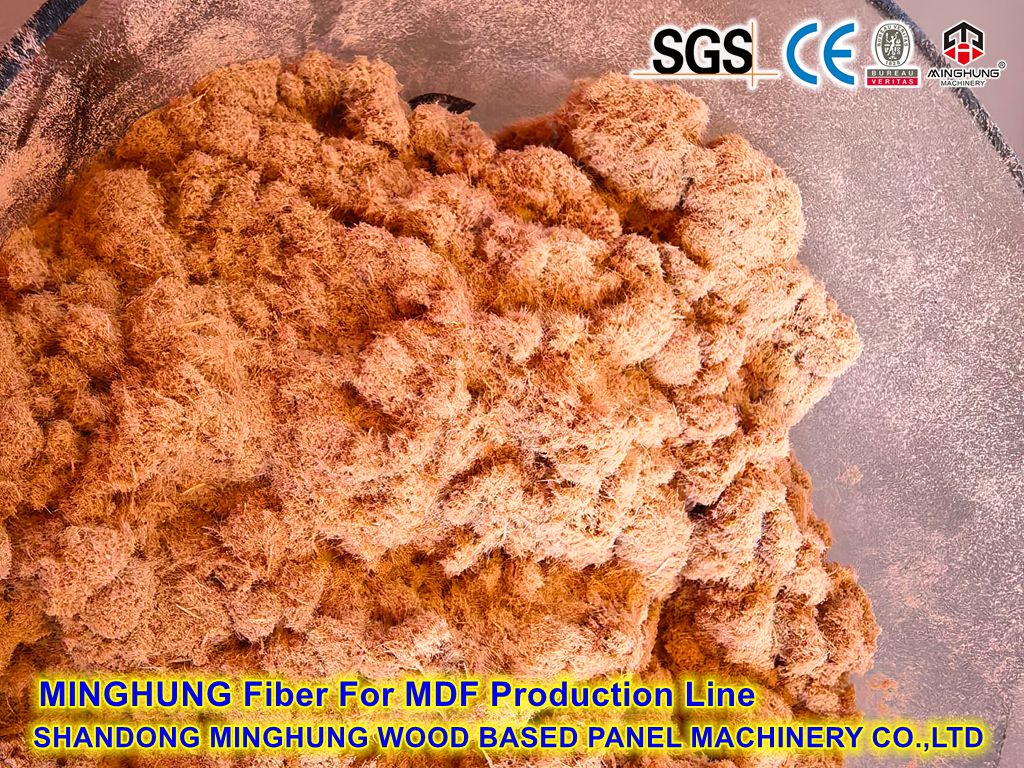
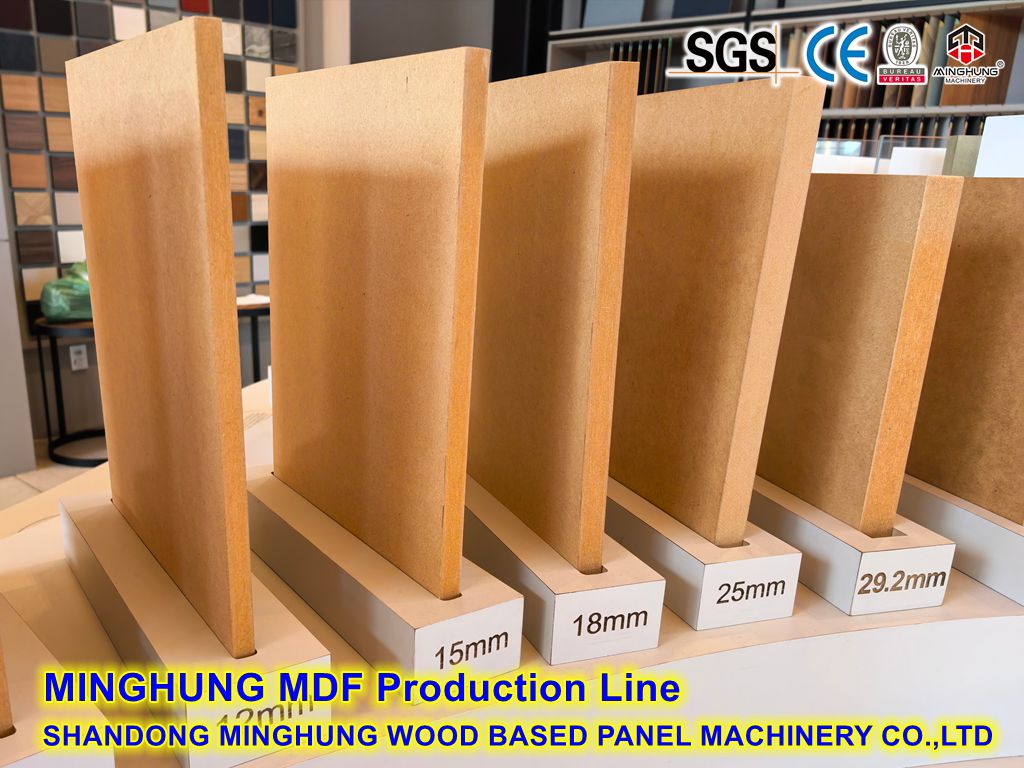
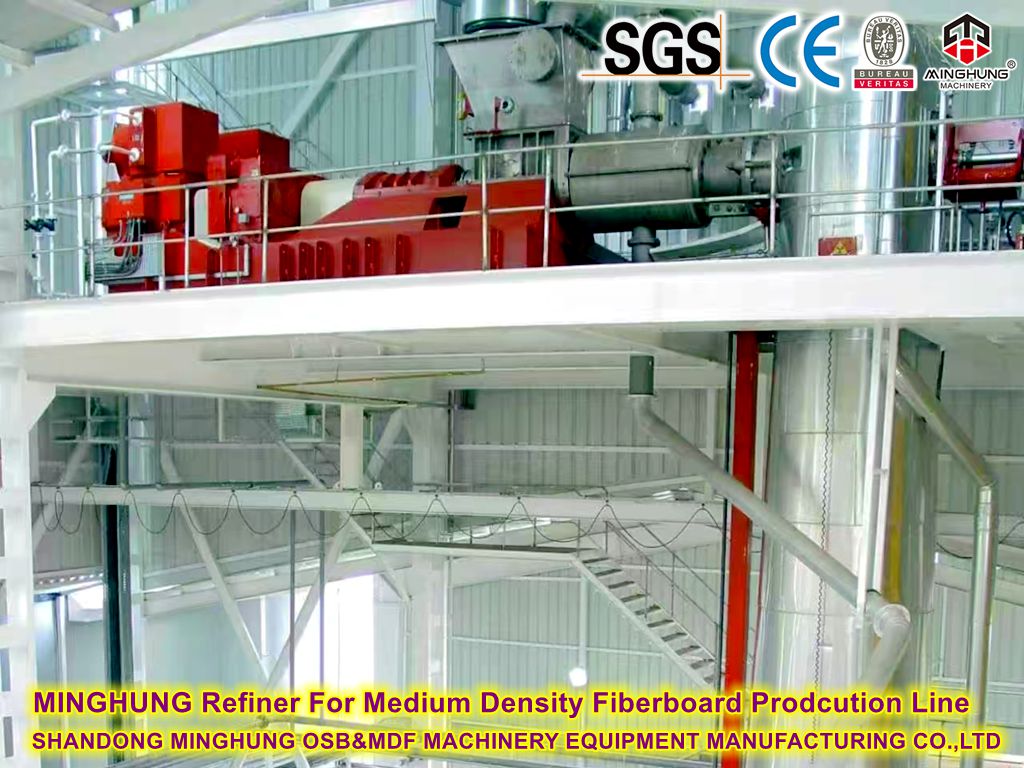
Выкарыстоўваючы ў якасці сыравіны галінкі і прарэджванне, лінія вырабляе валакна шляхам драбнення, прамывання і тэрмамеханічнай ачысткі, затым сушыць, змешвае, фармуе і прэсуе іх у МДФ. Яго тонкая паверхня і выдатная апрацоўка робяць яго пераважнай падкладкай для мэблі, падлогавых пакрыццяў, дзвярных абшывак, гравіроўкі і жывапісу. Шчыльнасць пліты 0,72–0,85 г/см³ (даступны варыянт HDF высокай шчыльнасці).
| Ёмістасць (м³/год) | Сутачная прадукцыйнасць (прыбл.) | Лінія гарачага прэсавання з некалькімі адкрыццямі · Тыповая канфігурацыя. | Лінія бесперапыннага друку · Тыповая канфігурацыя. |
|---|---|---|---|
| 50 000 | 167 м³/суткі | 4 футы · 15-дзённы прэс + рафінер (клас прыбл. 2100 кВт) | 4 футы · бесперапынны націск ≈ 24 м |
| 100 000 | 333 м³/суткі | 4 футы · 20-дзённы прэс + мадэрнізаваны рафінер | 4 футы · бесперапынны націск ≈ 30 м |
| 150 000 | 500 м³/суткі | 4 футы · 25-дзённы прэс, або 8 футаў · 15-дзённы свет | 4 футы · бесперапынны націск ≈ 36 м |
| 200 000 | 667 м³/суткі | 8 футаў · 20–25-дзённы светлавы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 40 м |
| 300 000 | 1000 м³/дзень | Рэкамендуецца бесперапыннае рашэнне | 4 футы · ≈ 45 м высакахуткасная бесперапынная лінія |
| 400 000 | 1333 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве суцэльныя паралельныя лініі або вельмі вялікая лінія |
| 500 000 | 1667 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве вялікія суцэльныя паралельныя лініі |
| пункт параўнання | Лінія гарачага прэсавання з некалькімі адтулінамі | Лінія бесперапыннага прэсавання |
|---|---|---|
| Лепшы дыяпазон ёмістасці | 50 000–200 000 м³/год | 100 000–500 000 м³/год, першы выбар для высокай прадукцыйнасці |
| Інвестыцыі | Ніжняя | вышэйшая; высокая якасць і ўраджайнасць |
| Якасць платы | Дапушчальнае адхіленне таўшчыні ±0,3 мм; большы прыпуск на шліфаванне | Дапушчальнае адхіленне таўшчыні ±0,1–0,15 мм; кантраляваны профіль шчыльнасці, меншы прыпуск на шліфаванне, больш высокі выхад |
| Валакно і смала | Звычайны блендер | Даступна прымяненне смалы для выдзімання; меншы расход смалы, лепшае змешванне |
| Гнуткасць | Лёгкая змена таўшчыні | Бясшвоўнае онлайн рэгуляванне таўшчыні для масавай вытворчасці |
| Аўтаматызацыя | Аўтаматычная загрузка/разгрузка; партыя | Цалкам бесперапынны з убудаваным замкнёным цыклам узважвання/таўшчыні |
| Секцыя | Лінія некалькіх адкрыццяў | бесперапыннай лініі | Функцыя |
|---|---|---|---|
| ① Падрыхтоўка і мыццё | Барабанны здрабняльнік, машына для мыцця габлюшкі, шнекавы абязводжванне, бункер для габлюшкі, аддзяленне металу/каменя | Вырабляйце чыстую дробку і абараняйце рафінер | |
| ② Тэрмамеханічнае рафінаванне | Шрубавы папярэдні награвальнік / пасудзіна для прапарвання, рафінер (галоўны рухавік падабраны да магутнасці), выпуск пары і аднаўленне энергіі | Размягчыць габлюшку і расфасаваць на валакна цэлюлозы | |
| ③ Сушка валакна | Сушылка з прадзьмухвальнай трубкай, цыклонны сепаратар, выяўленне іскры і гашэнне | Высушыце вільготныя валакна, каб вільгаць змяшалася | |
| ④ Змешванне смалы | Хуткасны сухі блендер | Высакахуткасны блендер або сістэма нанясення выдувной лініі | Аднастайна змяшайце валакна з UF/PF/MDI смалой |
| ⑤ Фарміраванне | Вакуум + станцыя механічнага фармавання, піла для адразання матаў | Галоўкі бесперапыннага фармавання, убудаваны сканер для ўзважвання і таўшчыні | Сфармуйце раўнамерны валакністы мат, кантралюйце профіль шчыльнасці |
| ⑥ Папярэдні націск | Падрыхтоўка да друку (стандарт) | Бесперапынны ролікавы папярэдні друк | Ушчыльніце мат і выдаліце паветра |
| ⑦ Гарачае адцісканне | Гарачы прэс з некалькімі адкрыццямі + аўтаматычная загрузка/выгрузка | Бесперапынны гарачы прэс (сталёвая стужка + тэрмічны алей + замкнёная таўшчыня) | Вылечыць і ўсталяваць ДВП |
| ⑧ Астуджэнне і абрэзка | Падлогавы ахаладжальнік, пілы для абрэзкі краёў і раскрою па патрэбнай даўжыні | Астудзіце, дэгазуйце і абрэжце панэлі | |
| ⑨ Шліфоўка і кладка | Шматгаловая шырокастужачная шліфавальная машына (неабходная для МДФ), прамежкавы бункер, аўтаматычная кладка і ўпакоўка | Тонкае шліфаванне, класіфікацыя, кладка і складзіраванне | |
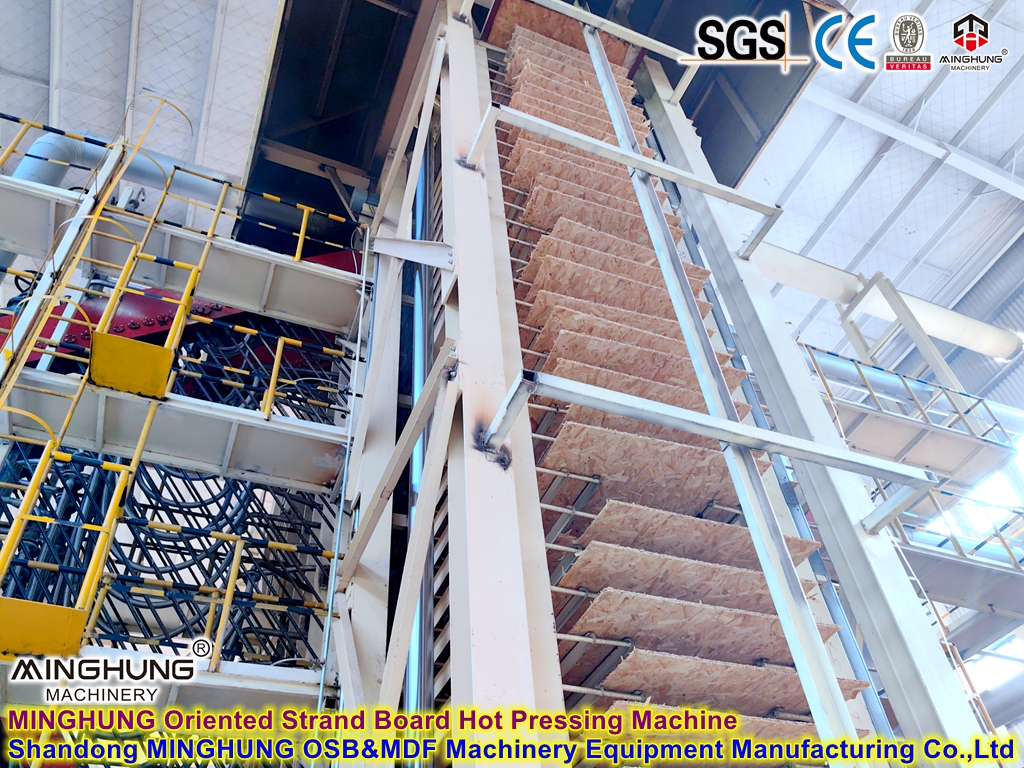
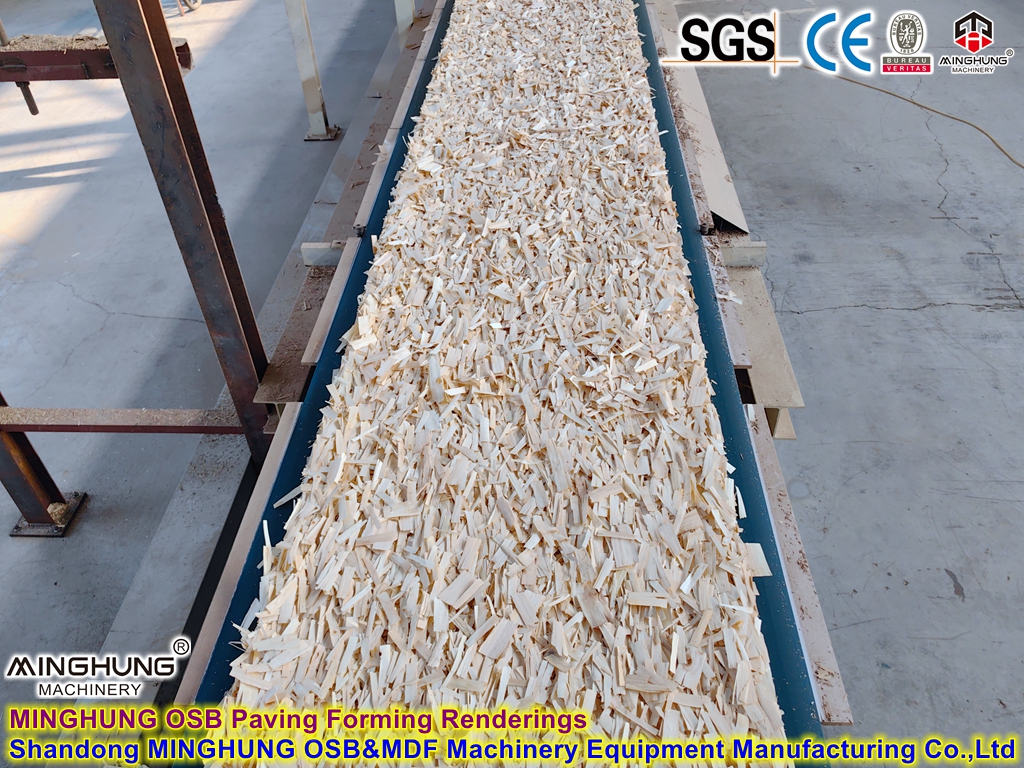
Выкарыстоўваючы драўніну плантацый, якая хутка расце (таполя, хвоя, эўкаліпт і г.д.), лінія наразае доўгія арыентаваныя ніткі, сушыць і прасейвае іх, наносіць пласт смалы і фармуе мат з механічнымі арыентатарамі — павярхоўныя ніткі ўздоўж, стрыжневыя ніткі папярок — затым гарача прэсуюць дошку. OSB забяспечвае высокую трываласць, выдатную ўстойлівасць да цвікоў і вільгацятрываласць, шырока выкарыстоўваецца ў драўляных каркасных канструкцыях, лачанні, упакоўцы і падлозе кантэйнераў.
| Ёмістасць (м³/год) | Сутачная прадукцыйнасць (прыбл.) | Лінія гарачага прэсавання з некалькімі адкрыццямі · Тыповая канфігурацыя. | Лінія бесперапыннага друку · Тыповая канфігурацыя. |
|---|---|---|---|
| 50 000 | 167 м³/суткі | 4 футы · 15-дзённы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 24 м |
| 100 000 | 333 м³/суткі | 4 футы · 20-дзённы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 30 м |
| 150 000 | 500 м³/суткі | 8 футаў · 15–20-дзённы светлавы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 36 м |
| 200 000 | 667 м³/суткі | 8 футаў · 20–25-дзённы светлавы прэс з некалькімі адтулінамі | 4 футы · бесперапынны націск ≈ 40 м |
| 300 000 | 1000 м³/дзень | Рэкамендуецца бесперапыннае рашэнне | 4 футы · ≈ 45 м высакахуткасная бесперапынная лінія |
| 400 000 | 1333 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве суцэльныя паралельныя лініі або вельмі вялікая лінія |
| 500 000 | 1667 м³/суткі | Рэкамендуецца бесперапыннае рашэнне | Дзве вялікія суцэльныя паралельныя лініі |
Варыянты смалы: фенольная (PF, вонкавы клас), MDI (без фармальдэгіду) або мадыфікаваны UF, канфігураваны ў залежнасці ад канчатковага выкарыстання (унутраны / знешні).
| пункт параўнання | Лінія гарачага прэсавання з некалькімі адтулінамі | Лінія бесперапыннага прэсавання |
|---|---|---|
| Лепшы дыяпазон ёмістасці | 50 000–200 000 м³/год | 100 000–500 000 м³/год, першы выбар для высокай прадукцыйнасці |
| Ўстойлівасць арыентацыі | Добрая паслядоўнасць арыентацыі падчас пакетнага знаходжання | Бесперапынная фармоўка + прэсаванне забяспечвае найбольш паслядоўную арыентацыю і профіль шчыльнасці |
| Якасць платы | Дапушчальнае адхіленне таўшчыні ±0,3 мм | Дапушчальнае адхіленне таўшчыні ±0,1–0,15 мм; аднастайная ўнутраная сувязь |
| Інвестыцыі | Ніжняя | Вышэйшая |
| Тыповы варыянт выкарыстання | Разнастайныя спецыфікацыі, невялікія партыі, бюджэтныя праекты | Стабільная якасць экспартнага ўзроўню, пастаўкі ў вялікіх аб'ёмах |
| Секцыя | Лінія некалькіх адкрыццяў | бесперапыннай лініі | Функцыя |
|---|---|---|---|
| ① Падрыхтоўка сыравіны | Канвеер для ачысткі бярвення/ствола, барабанная драбілка, акарочнік (дадаткова), бункер для шчэпкі | Ачыстка, транспарціроўка і падрыхтоўка бярвення | |
| ② Падрыхтоўка пасмы | Даўгадраўняная луска (паверхня), нажавая кальцавая луска (асяродак), вільготны бункер | Абрэжце пасмы да зададзенай даўжыні/шырыні/таўшчыні | |
| ③ Сушка | Аднапраходная барабанная сушылка (занальная тэмпература), выяўленне і гашэнне іскры, бункер для сухіх нітак | Высушыце пасмы да вільготнасці 3-6%. | |
| ④ Скрынінг | Траммель, паветраны класіфікатар, контур паўторнай апрацоўкі негабарытаў | Асобныя фракцыі паверхневых/асноўных нітак | |
| ⑤ Змешванне смалы | Блендеры з ротарным барабанам (паверхня і ядро асобна), вымярэнне і дазаванне смалы (PF/MDI/UF) | Раўнамернае пакрыццё з нізкім утрыманнем смалы (нагрузка смалы OSB значна ніжэйшая за PB) | |
| ⑥ Арыентаванае фарміраванне | Арыентуючыя станцыі (механічныя арыентатары паверхня ўздоўж, стрыжань папярочна), піла для адразання матаў | Лінія бесперапыннай арыентацыі (падоўжная/папярочная арыентацыя галовак) | Стварыце арыентаваную паверхнева-паралельную / ядро-крыжовую структуру |
| ⑦ Папярэдні націск | Падрыхтоўка да друку | Бесперапынны ролікавы папярэдні друк | Захаваць арыентацыю, замацаваць мат |
| ⑧ Гарачае адцісканне | Гарачы прэс з некалькімі адкрыццямі + аўтаматычная загрузка/выгрузка | Бесперапынны гарачы прэс (сталёвая стужка + замкнёны контур з тэрмальным алеем) | Вылечыць і ўсталяваць OSB панэль |
| ⑨ Астуджэнне і абрэзка | Падлогавы ахаладжальнік, пілы для абрэзкі краёў і раскрою па патрэбнай даўжыні | Астудзіце, дэгазуйце і разрэжце панэлі па памеры | |
| ⑩ Ацэнка і кладка | Станцыя сортіроўкі (дадатковая лёгкая шліфоўка), аўтаматычны ўкладчык, лінія ўпакоўкі | Гатунак па стандарту, штабел, пакет і склад | |
Фанера вырабляецца з лушчанага шпону, які сушыцца, намазваецца клеем, укладваецца і гарача прэсуецца ў шматслаёвыя пліты. Вялікі фармат, мінімальныя скажэнні і высокая трываласць робяць фанеру ідэальнай для мэблі, унутранага аздаблення, бетоннай апалубкі, упакоўкі і прымянення ў транспартных / марскіх мэтах. Стандартны памер 1220 × 2440 мм (4 × 8 футаў); даступныя большыя варыянты 5 × 10 футаў.
Заўвага па тыпе прэсавання : Фанера - гэта працэс кладкі шпону, а праверанай прамысловай канфігурацыяй з'яўляецца лінія гарачага прэсавання з некалькімі адтулінамі (з дадатковымі аўтаматычнымі загрузнікамі). Прэсы бесперапыннага дзеяння прызначаны для бесперапыннага фармавання маты з ПБ/МДФ/ОСБ і не прымяняюцца да фанеры . Для большай прадукцыйнасці мы рэкамендуем некалькі ліній з некалькімі адкрыццямі паралельна або шырокафарматны прэс з адным адкрыццём; для накладных панэляў (меламінавай паперы, абліцоўвання шпонам) можа быць дададзеная прэсавая лінія з кароткім цыклам накладання.

| Ёмістасць (м³/год) | Сутачная прадукцыйнасць (прыбл.) | Лінія гарачага прэсавання з некалькімі адкрыццямі · Тыповая канфігурацыя. | Рэкамендацыя для больш высокай прадукцыйнасці |
|---|---|---|---|
| 50 000 | 167 м³/суткі | 4 футы · 15-дзённы прэс з некалькімі адтулінамі | Дастаткова аднаго радка |
| 100 000 | 333 м³/суткі | 4 футы · 20-дзённы прэс з некалькімі адтулінамі | Адна лінія або дзве 15-дзённыя лініі паралельна |
| 150 000 | 500 м³/суткі | 4 футы · 25-дзённы прэс, або 8 футаў · 15-дзённы свет | Дзве лініі, якія адкрываюцца паралельна |
| 200 000 | 667 м³/суткі | 8 футаў · 20–25-дзённы светлавы прэс з некалькімі адтулінамі | Дзве лініі, якія адкрываюцца паралельна |
| 300 000 | 1000 м³/дзень | 8 футаў · 25-дзённая прэса × 2 радкі | Некалькі ліній + цэнтралізаваная клеевая кухня |
| 400 000 | 1333 м³/суткі | Шматрадковае паралельнае рашэнне | Тры ці больш радкоў, якія адкрываюцца паралельна |
| 500 000 | 1667 м³/суткі | Шматрадковае паралельнае рашэнне | Шматлінейнае планаванне ўсяго завода (цэнтралізаванае лушчэнне і сушка) |
| Раздзел | Асноўныя | функцыі абсталявання |
|---|---|---|
| ① Падрыхтоўка часопіса | Піла для папярочнага распілу бярвення, акорочная машына, чан для прапарвання (гарачая вада/пар), канвеер для бярвення | Нарэжце даўжыню, ачысціце ад кары і размякчыце бярвёны для лушчэння |
| ② Лушчэнне шпону | Станок для цэнтроўкі бярвення, такарны станок для шпону (4 футы / 8 футаў), машынка для стрыжкі, канвеер для адходаў | Пастаянна здымайце шпон аднолькавай таўшчыні і заціскайце па памеры |
| ③ Сушка шпону | Ролікавая / сеткавата-істужачная сушылка для шпону, убудаваны вільгацямер, канвееры ўваходу і выхаду | Сухі шпон да вільготнасці склейвання (8–12%) |
| ④ Апрацоўка шпону | Стол для класіфікацыі, машына для латання (прэс для заглушак), машына для зрошчвання шпону/склейвання краёў, абрэзка | Клас шпону, рамонт дэфектаў і швоў |
| ⑤ Нанясенне і кладка клею | Чатырохвалковы раскідчык клею, накладная канвеерная лінія, халодны папярэдні друк | Намажце клеем, выкладзеце ў няцотныя сіметрычныя пласты, папярэдне націсніце |
| ⑥ Гарачае адцісканне | Гарачы прэс з некалькімі адкрыццямі (15–25 дзённага святла, неабавязкова) + аўтаматычная загрузка/выгрузка; тэрмічны алей / пара / гарачая вада | Вылечыце клеевыя лініі і сфармуйце панэль |
| ⑦ Астуджэнне і абрэзка | Стэлажы для астуджэння панэляў (натуральнае/прымусовае паветра), папярочныя пілы і пілы для абрэзкі краёў | Астудзіце панэлі і абрэжце іх да канчатковага памеру |
| ⑧ Планіроўка / шліфоўка | Планіроўшчык шпону (традыцыйны) або шліфавальная машына з шырокай стужкай (рэкамендуецца) | Апрацоўка паверхні для аднастайнай таўшчыні і аздаблення |
| ⑨ Сартаванне і ўпакоўка | Станцыя сортіроўкі, аўтаматычны ўкладчык, фасовачная машына, складскі канвеер | Сартуйце па нацыянальным або заказчыцкім стандартам, упакоўвайце і захоўвайце |
Даступныя пашырэнні : цэнтралізаваная лінія падачы для лушчэння-сушкі шпону, лінія для прэсавання накладных накладак з кароткім цыклам, лінія для сталярнай пліты (стрыжань, злучаны пальцамі) — усё гэта можна інтэграваць у рашэнне для ўсяго прадпрыемства.
Інжынірынг : разлік магутнасці, схемы тэхналагічнага працэсу і размяшчэнне абсталявання на аснове вашай сыравіны, месца, бюджэту і мэтавага рынку
Пастаўка : поўны пакет абсталявання з электрычным кіраваннем (PLC/DCS), сістэмамі збору пылу і супрацьпажарнай бяспекі (выяўленне іскраў і тушэнне)
Ўстаноўка : ўстаноўка на месцы, увод у эксплуатацыю адной машыны і лініі, прыняцце магутнасці і якасці
Навучанне і пасляпродажнае абслугоўванне : навучанне эксплуатацыі і тэхнічнаму абслугоўванню, пастаўка запасных частак, аптымізацыя працэсаў і падтрымка мадэрнізацыі
Калі ласка, падзяліцеся: мэтавай магутнасцю (м³/год) · тыпам лініі · сітуацыяй з сыравінай · характарыстыкамі панэлі і мэтавым рынкам. Мы падрыхтуем параўнальную прапанову (шматразовае ў параўнанні з бесперапынным) з аналізам рэнтабельнасці інвестыцый.
Звяжыцеся з намі WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Адрас электроннай пошты: minghungmachinery@gmail.com


