


МИНХУН
МИНХУН
50 000–500 000 м³/год Многопроходная линия горячего прессования Линия непрерывного прессования Проект «под ключ»
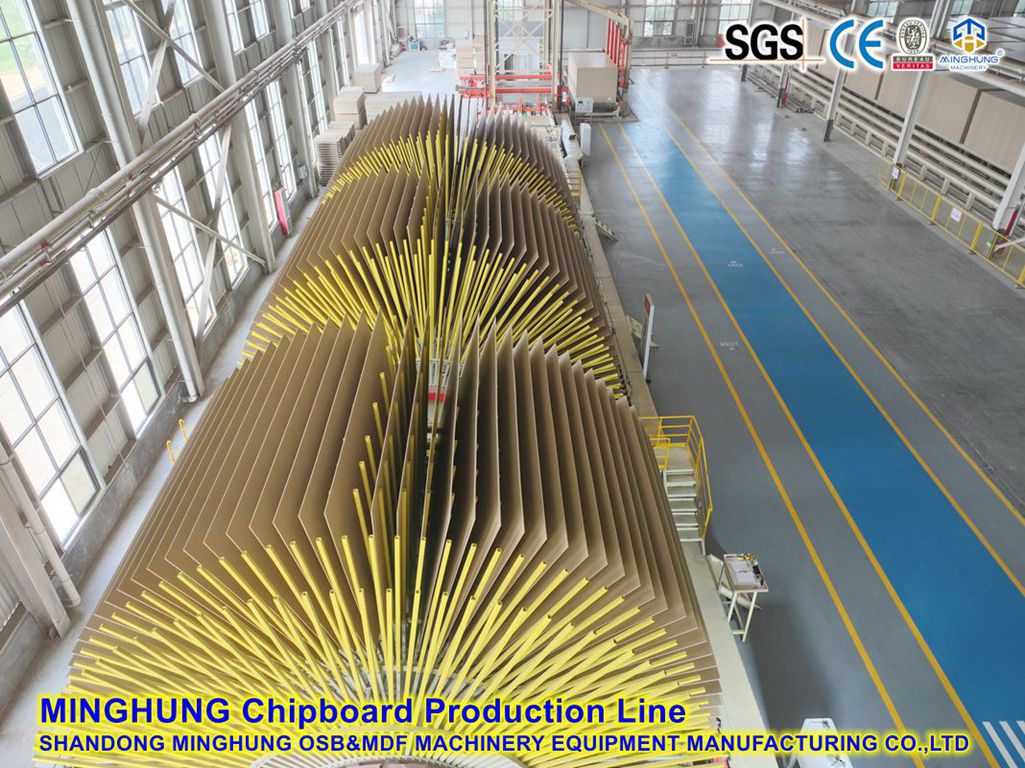
Мы обеспечиваем проектирование, полную поставку оборудования, монтаж, пуско-наладку и обучение операторов для четырех основных линий по производству древесных плит. Каждую линию можно настроить под выбранную вами производительность (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 м³ в год) и тип пресса — линия горячего прессования с несколькими отверстиями или линия горячего прессования непрерывного действия . Ниже приведены таблицы мощностей и посекционный перечень оборудования для каждой производственной линии.
Общее примечание : Суточная выработка рассчитана из расчета 300 рабочих дней × 22 часа в день. Показанные конфигурации оборудования являются типичными примерами; окончательная конфигурация зависит от сырья (порода древесины, влажность), характеристик панели (размер, диапазон толщины) и инвестиционного бюджета. Подробные котировки и технические предложения предоставляются по запросу.
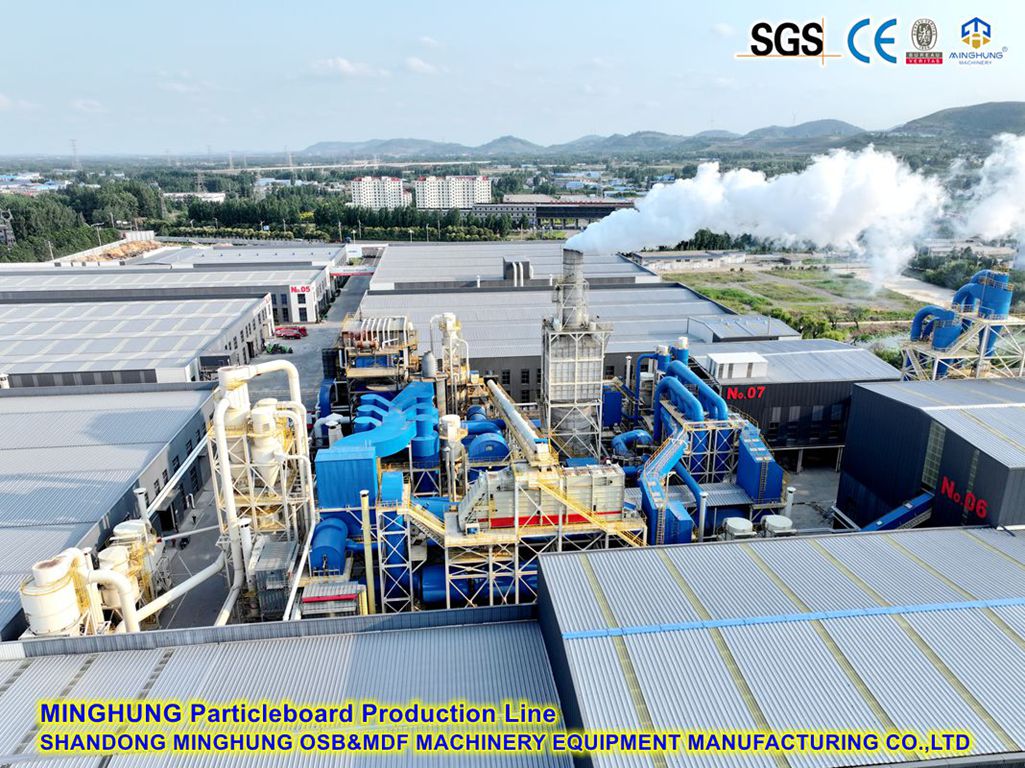
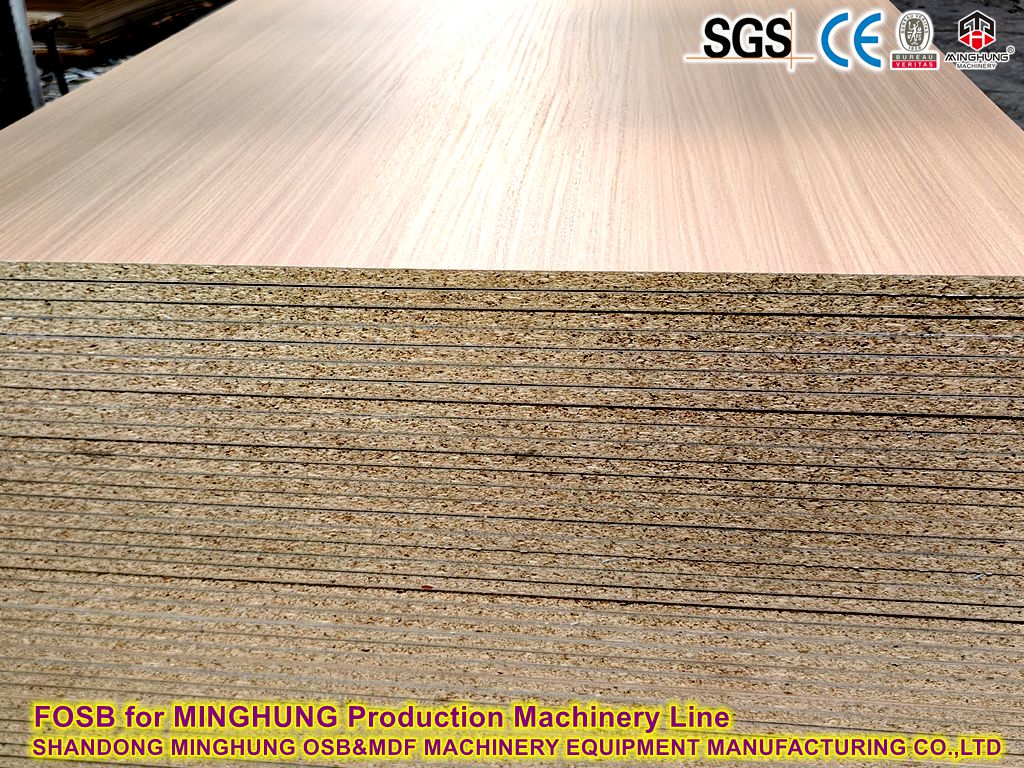
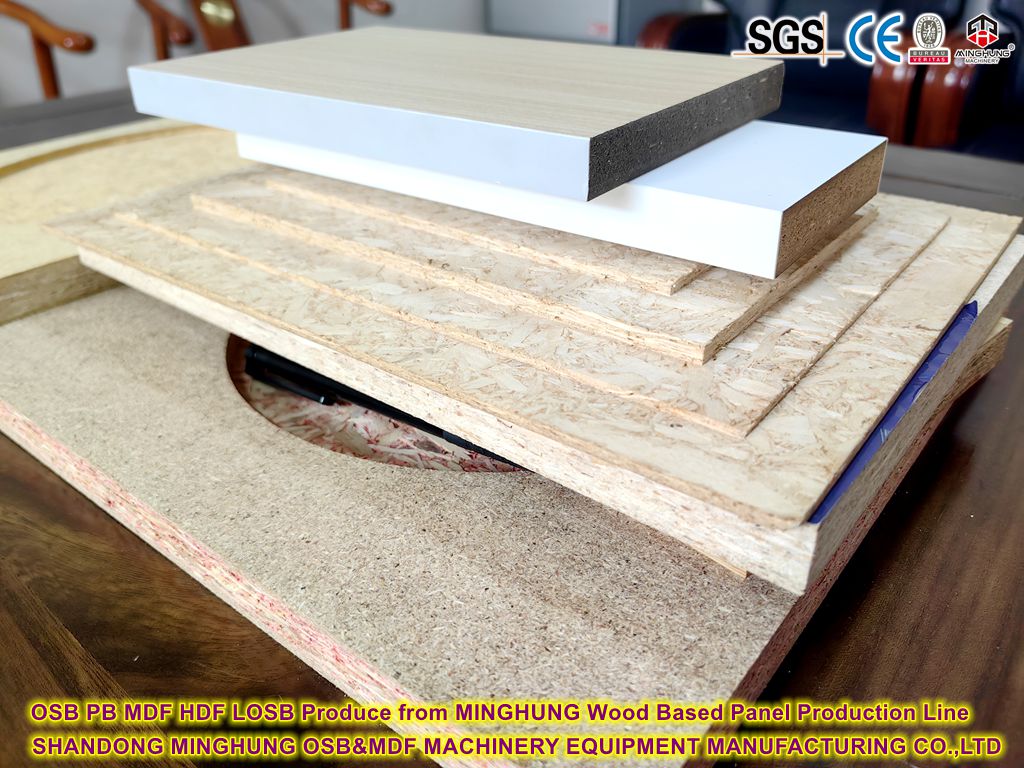
Используя ветки, отходы деревообработки и переработанную древесину в качестве сырья, линия производит ДСП путем измельчения, подготовки стружек, сушки, просеивания, смешивания клея, формования матов, горячего прессования и последующей обработки. Стандартный размер панели 1220×2440 мм (линия 4 фута); Доступны более широкие варианты шириной 8 футов (≥1830 мм). Идеально подходит для мебели, напольных покрытий, упаковки и строительства.

| Производительность (м³/год) | Суточная производительность (прибл.) | Многопроходная линия горячего прессования · Типичная конфигурация. | Линия непрерывного прессования · Типичная конфигурация. |
|---|---|---|---|
| 50 000 | 167 м³/сутки | 4 фута · многостворчатый пресс с 15-дневным освещением | 4 фута · непрерывный пресс ≈ 24 м |
| 100 000 | 333 м³/сутки | 4 фута · многостворчатый пресс с 20-дневным освещением | 4 фута · непрерывный пресс ≈ 30 м |
| 150 000 | 500 м³/день | 4 фута · 25-дневный пресс или 8 футов · 15-дневный свет | 4 фута · непрерывный пресс ≈ 36 м |
| 200 000 | 667 м³/сутки | 8 футов · многостворчатый пресс с 20–25 дневным светом | 4 фута · непрерывный пресс ≈ 40 м |
| 300 000 | 1000 м³/день | Не рекомендуется; предпочтительна непрерывная линия | 4 фута · ≈ 45 м высокоскоростная непрерывная линия |
| 400 000 | 1333 м³/сутки | Рекомендуется непрерывное решение | Две параллельные непрерывные линии или линия очень большого размера. |
| 500 000 | 1667 м³/сутки | Рекомендуется непрерывное решение | Две большие непрерывные линии параллельно |
Нагревательная среда: термомасло, пар или горячая вода. В прессе непрерывного действия используются стальные ленты с циркулирующим термическим маслом, а также непрерывный предварительный пресс, линейное взвешивание и измерение толщины.
| элемент сравнения | Многопроходная линия горячего прессования | Линия непрерывного прессования |
|---|---|---|
| Лучший диапазон производительности | 50 000–200 000 м³/год | 100 000–500 000 м³/год, первый выбор для высокой производительности |
| Инвестиции | Ниже; более короткая окупаемость | Выше; лучший выход и экономичность продукта |
| Качество платы | Допуск по толщине ±0,3 мм; возможные следы прессы | Допуск по толщине ±0,1–0,15 мм; гладкая поверхность без следов; более равномерный профиль плотности |
| Использование сырья | Более высокие потери обрезки/кромки | Отсутствие потерь на кожухе, меньшие потери обрезки, более высокая урожайность |
| Гибкость | Легкое переключение толщины; идеально подходит для многих SKU | Толщина регулируется онлайн; идеально подходит для стабильного массового производства |
| Автоматизация | Автоматическая загрузка/разгрузка; пакетная операция | Полностью непрерывная работа с высочайшим уровнем оперативного мониторинга |
1.3 Список оборудования по секциям (многостворчатая/непрерывная)
| Секция | Многостворчатая линия | непрерывной линии | Функция |
|---|---|---|---|
| ① Подготовка сырья | Барабанная дробилка, ленточные/цепные конвейеры, металлодетектор, бункер для стружки, удаление металлических примесей. | Преобразование сырья в качественную щепу, удаление металлических примесей. | |
| ② Приготовление хлопьев | Длинномерный чешуйщик (поверхностные чешуйки), ножевидный чешуйщик (сердцевинные чешуйки), молотковая мельница, силос для влажных чешуек | Производство хлопьев с тонкой поверхностью и хлопьев с грубым ядром. | |
| ③ Сушка | Роторная (однопроходная) сушилка, система обнаружения и тушения искр, силос для сухих хлопьев | Сухие хлопья для обработки влаги (ок. 3–5 %) | |
| ④ Скрининг | Поворотное сито (механическое), воздушный сепаратор, петля доизмельчения негабаритов | Отделить поверхностные/сердцевинные хлопья, отбраковать негабариты и мелкие частицы. | |
| ⑤ Смешивание и смешивание клея | Клеевая кухня (дозирование, дозирование, мешалки), кольцевой/высокоскоростной блендер (поверхность и сердцевина отдельно) | Точная дозировка и смешивание смолы | |
| ⑥ Формирование | Станции механической и пневматической формовки, конвейер для матов, пила для резки матов. | Головки непрерывного формования (механические + пневматические), линейное взвешивание/сканирование | Формирование однородного мата в структуре поверхность-ядро-поверхность. |
| ⑦ Предварительное нажатие | Предварительная печать мата (опционально) | Непрерывная предпечатная печать роликами (стандартно) | Консолидируйте мат, повысьте эффективность пресса |
| ⑧ Горячее прессование | Многооткрывающийся горячий пресс + автоматический загрузчик + разгрузчик | Непрерывный горячий пресс (стальные ленты, термомасляный контур, замкнутый контур контроля толщины) | Отверждение и установка профиля толщины и плотности панели. |
| ⑨ Охлаждение и обрезка | Звездообразный/напольный охладитель, пилы для обрезки кромок, пила для резки по длине (встроенная в непрерывную линию) | Охладить, дегазировать и обрезать панели до нужного размера. | |
| ⑩ Шлифование и укладка | Широколенточная шлифовальная машина (4 или более головок), промежуточный бункер, автоматический штабелер, проверка и упаковка. | Калибровка и шлифовка поверхностей, выравнивание, штабелирование и упаковка | |
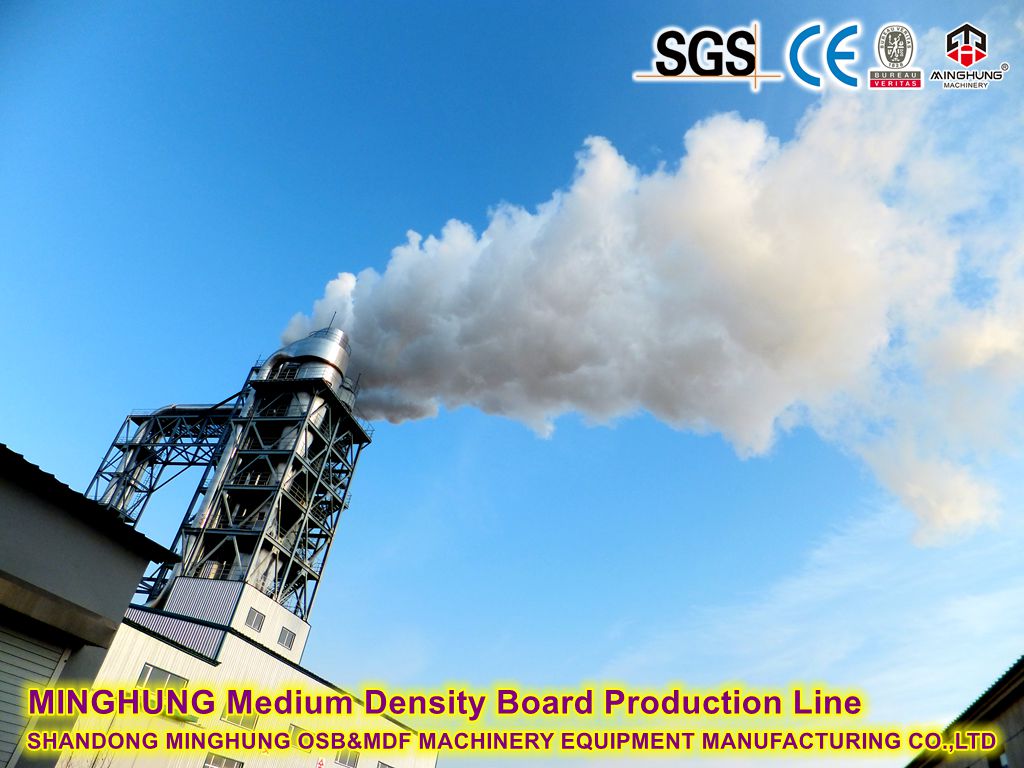
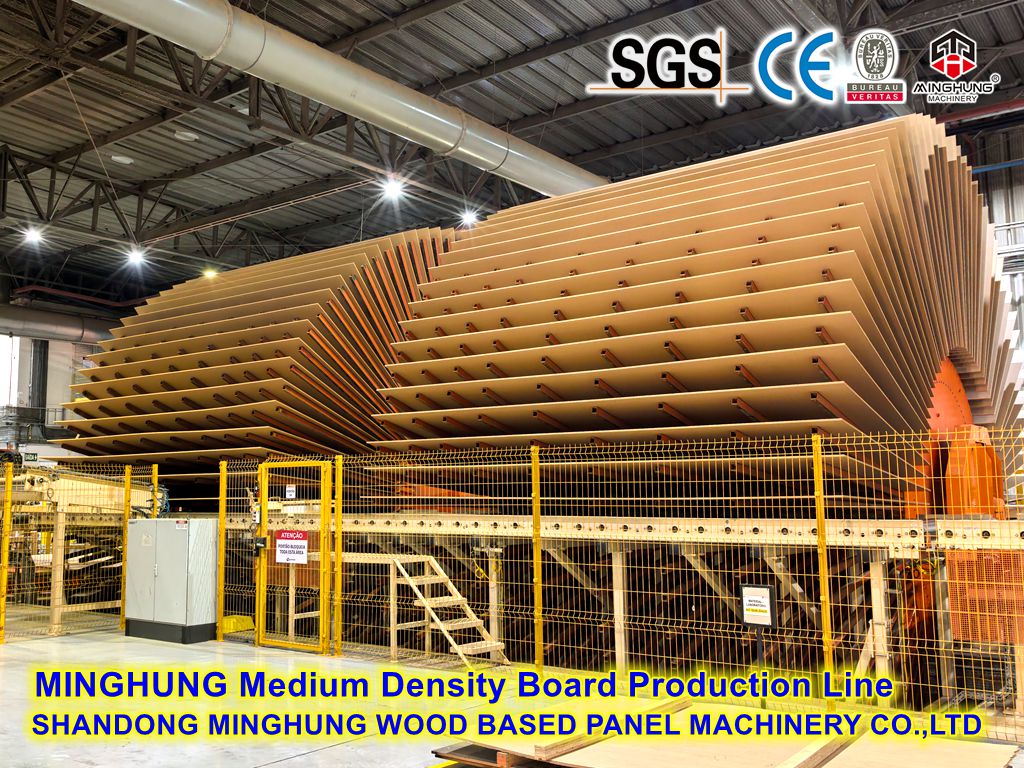
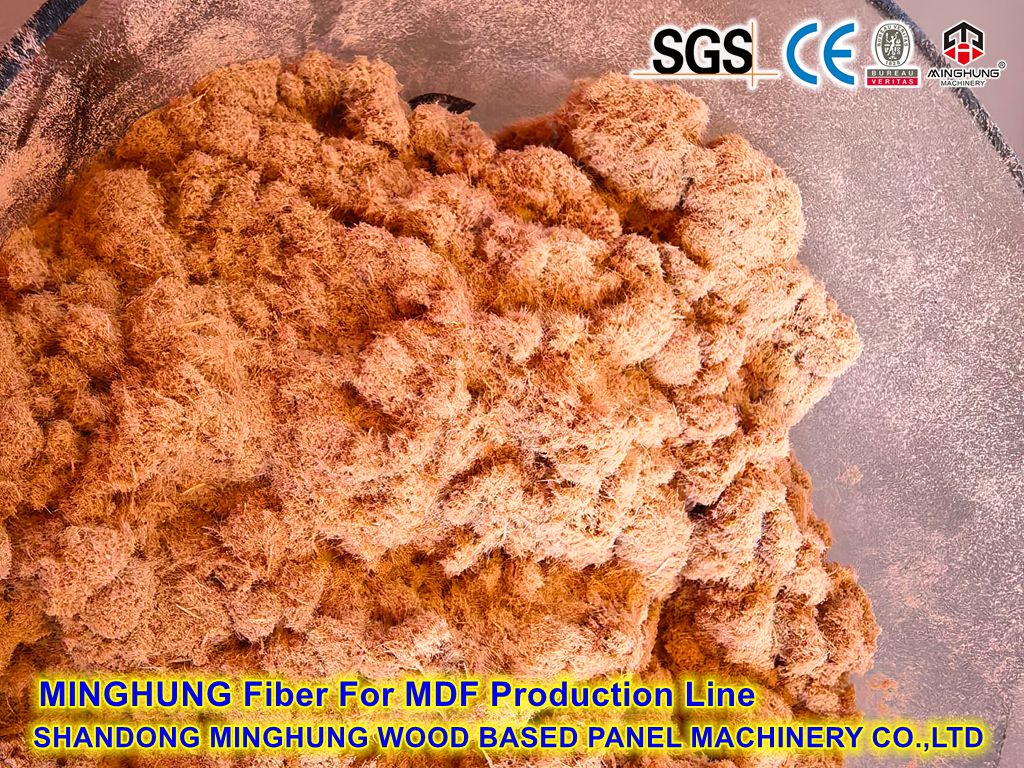
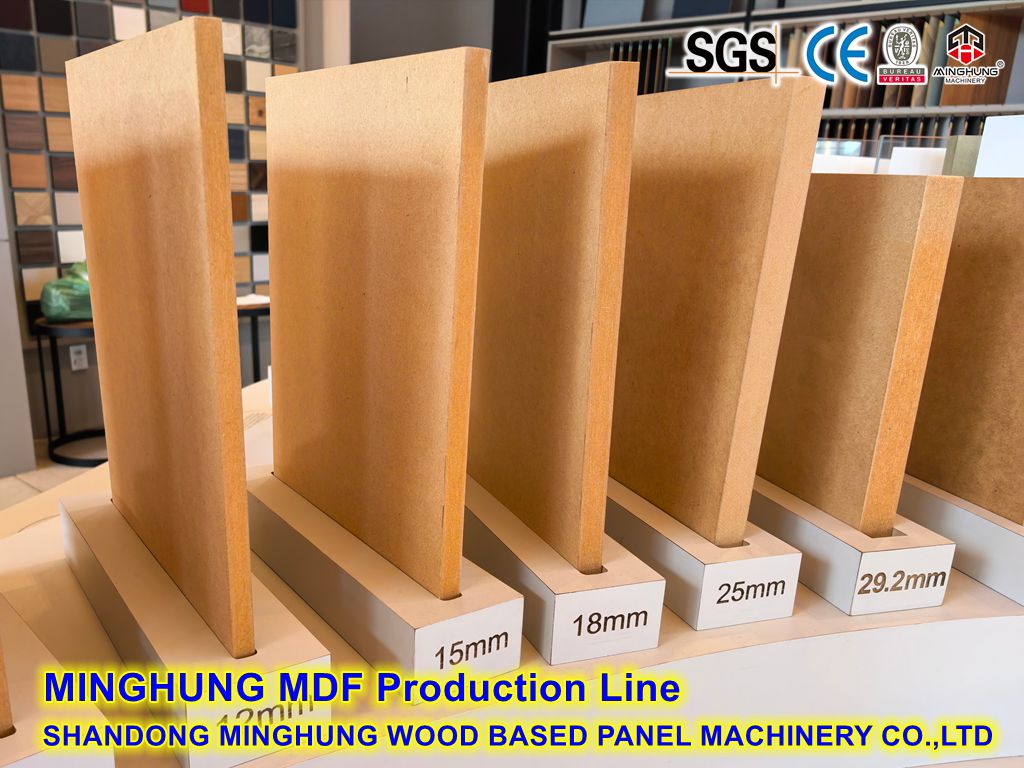
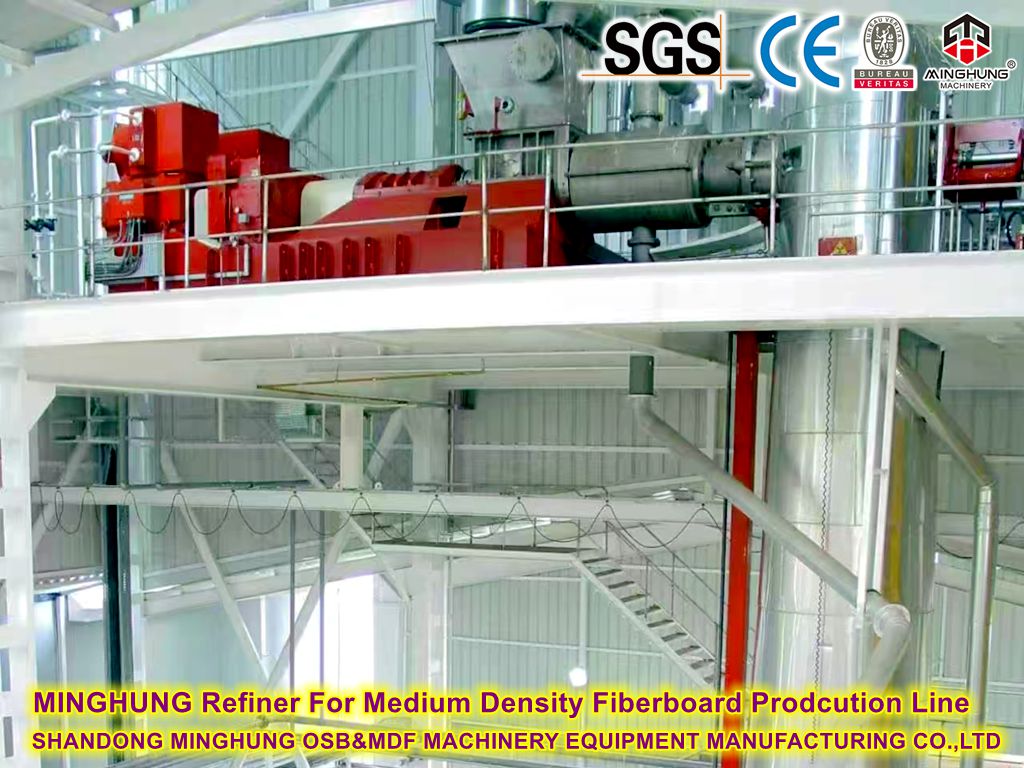
Используя ветки и утонения в качестве сырья, линия производит волокна путем измельчения, промывки и термомеханической очистки, затем сушит, смешивает, формирует и прессует их в МДФ. Его прекрасная поверхность и отличная обрабатываемость делают его предпочтительной основой для мебели, напольных покрытий, дверных обшивок, гравюры и живописи. Плотность картона 0,72–0,85 г/см³ (доступен вариант HDF высокой плотности).
| Производительность (м³/год) | Суточная производительность (прибл.) | Многопроходная линия горячего прессования · Типичная конфигурация. | Линия непрерывного прессования · Типичная конфигурация. |
|---|---|---|---|
| 50 000 | 167 м³/сутки | 4 фута · 15-дневный пресс + рафинер (класс около 2100 кВт) | 4 фута · непрерывный пресс ≈ 24 м |
| 100 000 | 333 м³/сутки | 4 фута · 20-дневный пресс + модернизированный рафинер | 4 фута · непрерывный пресс ≈ 30 м |
| 150 000 | 500 м³/день | 4 фута · 25-дневный пресс или 8 футов · 15-дневный свет | 4 фута · непрерывный пресс ≈ 36 м |
| 200 000 | 667 м³/сутки | 8 футов · многостворчатый пресс с 20–25 дневным светом | 4 фута · непрерывный пресс ≈ 40 м |
| 300 000 | 1000 м³/день | Рекомендуется непрерывное решение | 4 фута · ≈ 45 м высокоскоростная непрерывная линия |
| 400 000 | 1333 м³/сутки | Рекомендуется непрерывное решение | Две параллельные непрерывные линии или линия очень большого размера. |
| 500 000 | 1667 м³/сутки | Рекомендуется непрерывное решение | Две большие непрерывные линии параллельно |
| элемент сравнения | Многопроходная линия горячего прессования | Линия непрерывного прессования |
|---|---|---|
| Лучший диапазон производительности | 50 000–200 000 м³/год | 100 000–500 000 м³/год, первый выбор для высокой производительности |
| Инвестиции | Ниже | Выше; превосходное качество и урожайность |
| Качество платы | Допуск по толщине ±0,3 мм; больший припуск на шлифовку | Допуск по толщине ±0,1–0,15 мм; контролируемый профиль плотности, меньший припуск на шлифование, более высокая производительность |
| Волокно и смола | Обычный блендер | Доступно нанесение смолы методом выдува; меньший расход смолы, лучшее смешивание |
| Гибкость | Легкое переключение толщины | Бесшовная онлайн-регулировка толщины для массового производства |
| Автоматизация | Автоматическая загрузка/разгрузка; партия | Полностью непрерывная работа с замкнутым контуром линейного взвешивания/толщины |
| Секция | Многостворчатая линия | непрерывной линии | Функция |
|---|---|---|---|
| ① Подготовка и стирка | Барабанная дробилка, машина для промывки стружки, шнековое обезвоживание, силос для стружки, сепарация металла и камня. | Производите чистую щепу и защищайте нефтеперерабатывающий завод | |
| ② Термомеханическое рафинирование | Винтовой подогреватель/паровой резервуар, рафинер (основной двигатель соответствует мощности), выпуск пара и рекуперация энергии | Размягчение стружки и деволоконизация в волокна целлюлозы | |
| ③ Сушка волокна | Сушилка с продувочной трубкой, циклонный сепаратор, обнаружение и гашение искр | Сушить влажные волокна до смешивания влаги | |
| ④ Смешивание смолы | Высокоскоростной сухой блендер | Высокоскоростной блендер или система нанесения выдувной линии. | Равномерно смешайте волокна со смолой UF/PF/MDI. |
| ⑤ Формирование | Станция вакуумной + механической формовки, пила для резки матов | Головки непрерывного формования, линейный сканер для взвешивания и толщины | Формирование однородного волокнистого мата, контроль профиля плотности |
| ⑥ Предварительное нажатие | Предварительная печать мата (стандарт) | Непрерывная предпечатная подготовка роликов | Закрепите коврик и удалите воздух. |
| ⑦ Горячее прессование | Многооткрывающийся горячий пресс + автоматическая загрузка/выгрузка | Непрерывный горячий пресс (стальная лента + термомасло + толщина замкнутого контура) | Вылечить и установить ДВП |
| ⑧ Охлаждение и обрезка | Напольный охладитель, пилы для обрезки кромок и обрезки по длине. | Панели охлаждения, дегазации и отделки | |
| ⑨ Шлифование и укладка | Многоголовочная широколенточная шлифовальная машина (необходима для МДФ), промежуточный бункер, автоматическое штабелирование и упаковка. | Тонкая шлифовка, сортировка, штабелирование и складирование. | |
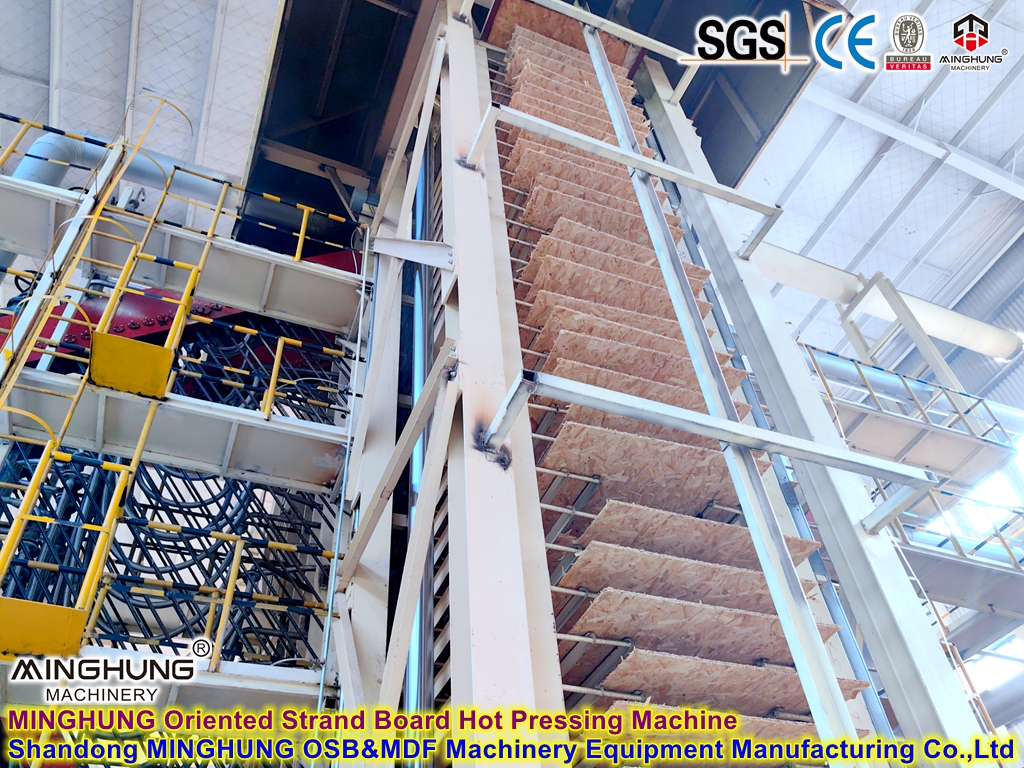
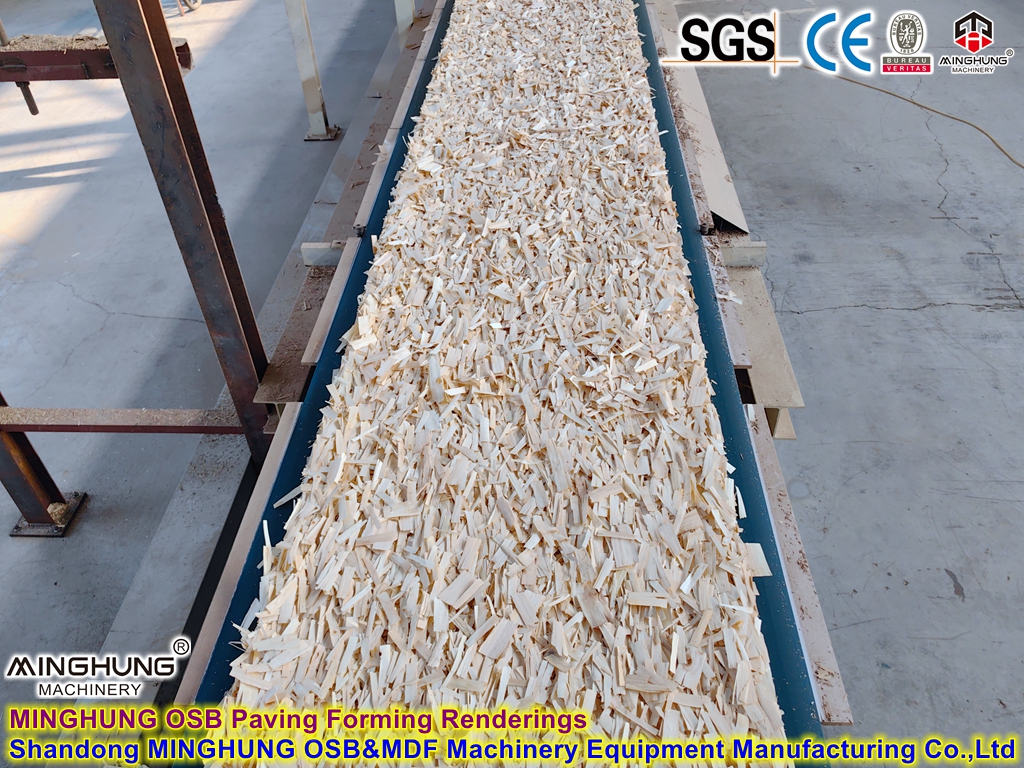
Используя быстрорастущую древесину плантаций (тополь, сосна, эвкалипт и т. д.), линия нарезает длинные ориентированные пряди, сушит и просеивает их, послойно наносит смолу и формирует мат с помощью механических ориентировок — поверхностные пряди вдоль, сердцевинные — поперек, а затем подвергает доску горячему прессованию. OSB обеспечивает высокую прочность, превосходное удержание гвоздей и влагостойкость, широко используется в каркасных конструкциях, обшивке, упаковке и полах контейнеров.
| Производительность (м³/год) | Суточная производительность (прибл.) | Линия горячего прессования с несколькими отверстиями · Типичная конфигурация. | Линия непрерывного прессования · Типичная конфигурация. |
|---|---|---|---|
| 50 000 | 167 м³/сутки | 4 фута · многостворчатый пресс с 15-дневным освещением | 4 фута · непрерывный пресс ≈ 24 м |
| 100 000 | 333 м³/сутки | 4 фута · многостворчатый пресс с 20-дневным освещением | 4 фута · непрерывный пресс ≈ 30 м |
| 150 000 | 500 м³/день | 8 футов · многостворчатый пресс с освещением 15–20 дней | 4 фута · непрерывный пресс ≈ 36 м |
| 200 000 | 667 м³/сутки | 8 футов · многостворчатый пресс с 20–25 дневным светом | 4 фута · непрерывный пресс ≈ 40 м |
| 300 000 | 1000 м³/день | Рекомендуется непрерывное решение | 4 фута · ≈ 45 м высокоскоростная непрерывная линия |
| 400 000 | 1333 м³/сутки | Рекомендуется непрерывное решение | Две параллельные непрерывные линии или линия очень большого размера. |
| 500 000 | 1667 м³/сутки | Рекомендуется непрерывное решение | Две большие непрерывные линии параллельно |
Варианты смолы: фенольная (PF, для наружных работ), MDI (без формальдегида) или модифицированная UF, в зависимости от конечного использования (внутренняя/наружная отделка).
| элемент сравнения | Многопроходная линия горячего прессования | Линия непрерывного прессования |
|---|---|---|
| Лучший диапазон производительности | 50 000–200 000 м³/год | 100 000–500 000 м³/год, первый выбор для высокой производительности |
| Стабильность ориентации | Хорошая стабильность ориентации во время паузы | Непрерывное формование + прессование обеспечивает наиболее стабильный профиль ориентации и плотности. |
| Качество платы | Допуск по толщине ±0,3 мм | Допуск по толщине ±0,1–0,15 мм; равномерная внутренняя связь |
| Инвестиции | Ниже | Выше |
| Типичный вариант использования | Многофункциональные, средне-малые партии, бюджетные проекты | Стабильное качество экспортного уровня, поставки в больших объемах. |
| Секция | Многостворчатая линия | непрерывной линии | Функция |
|---|---|---|---|
| ① Подготовка сырья | Конвейер для бревен/окоренных стволов, барабанный измельчитель, окорочный станок (опция), бункер для щепы | Окорка, транспортировка и подготовка бревен | |
| ② Подготовка прядей | Устройство для стружки длинной древесины (поверхность), устройство для стружки с ножевыми кольцами (сердцевина), силос для мокрой пряжи | Отрежьте пряди до заданной длины/ширины/толщины. | |
| ③ Сушка | Однопроходная барабанная сушилка (зональная температура), обнаружение и гашение искр, силос для сухого стренга | Сушим пряди до влажности 3–6 %. | |
| ④ Скрининг | Барабанное сито, воздушный классификатор, контур переработки негабаритов | Отдельные фракции поверхности/сердцевины прядей | |
| ⑤ Смешивание смолы | Блендеры с вращающимся барабаном (поверхность и сердцевина разделены), дозирование и дозирование смолы (PF/MDI/UF) | Равномерное покрытие с низким содержанием смол (содержание смолы OSB значительно ниже PB) | |
| ⑥ Ориентированное формование | Ориентировочные станции (поверхностные вдоль, стержневые поперек механические ориентиры), пила для резки мата | Линия непрерывной ориентированной формовки (продольная/поперечная ориентация головок) | Постройте ориентированную структуру, параллельную поверхности/пересечению ядра. |
| ⑦ Предварительное нажатие | Мат допечатная подготовка | Непрерывная предпечатная подготовка роликов | Сохраняйте ориентацию, закрепляйте коврик |
| ⑧ Горячее прессование | Многооткрывающийся горячий пресс + автоматическая загрузка/выгрузка | Непрерывный горячий пресс (стальная лента + замкнутый контур термомасла) | Вылечить и установить панель OSB |
| ⑨ Охлаждение и обрезка | Напольный охладитель, пилы для обрезки кромок и обрезки по длине. | Охладите, дегазируйте и нарежьте панели по размеру. | |
| ⑩ Сортировка и штабелирование | Станция сортировки (опционально легкая шлифовка), автоматический укладчик, упаковочная линия | Сортировка по стандарту, стопке, упаковке и складу | |
Фанера изготавливается из лущеного шпона, который сушат, наклеивают, укладывают и подвергают горячему прессованию в многослойные панели. Большой формат, минимальная деформация и высокая прочность делают фанеру идеальной для изготовления мебели, внутренней отделки, бетонной опалубки, упаковки и применения в транспортных средствах и морских судах. Стандартный размер 1220 × 2440 мм (4 × 8 футов); Доступны более крупные варианты размером 5 × 10 футов.
Примечание по типу пресса : Фанера представляет собой процесс укладки шпона, а проверенная в отрасли конфигурация — это линия горячего прессования с несколькими отверстиями (с дополнительными автоматическими загрузчиками). Прессы непрерывного действия предназначены для непрерывного формирования матов из ПБ/МДФ/ОСП и не применимы для обработки фанеры . Для более высокой производительности мы рекомендуем несколько параллельных линий с несколькими отверстиями или широкоформатную машину с одним отверстием; для накладных панелей (меламиновая бумага, облицовка шпоном) может быть добавлена линия прессования накладок с коротким циклом.

| Производительность (м³/год) | Суточная производительность (прибл.) | Многопроходная линия горячего прессования · Типичная конфигурация. | Рекомендация по более высокой производительности |
|---|---|---|---|
| 50 000 | 167 м³/сутки | 4 фута · многостворчатый пресс с 15-дневным освещением | Достаточно одной строки |
| 100 000 | 333 м³/сутки | 4 фута · многостворчатый пресс с 20-дневным освещением | Одна линия или две параллельные линии по 15 световых дней. |
| 150 000 | 500 м³/день | 4 фута · 25-дневный пресс или 8 футов · 15-дневный свет | Две многооткрывные линии параллельно |
| 200 000 | 667 м³/сутки | 8 футов · многостворчатый пресс с 20–25 дневным светом | Две многооткрывные линии параллельно |
| 300 000 | 1000 м³/день | 8 футов · 25-дневная пресса × 2 строки | Несколько линий + централизованная клеевая кухня |
| 400 000 | 1333 м³/сутки | Многолинейное параллельное решение | Три и более многостворчатых линии параллельно |
| 500 000 | 1667 м³/сутки | Многолинейное параллельное решение | Многолинейное планирование в масштабе всего завода (централизованная очистка и сушка) |
| Раздел | «Основные | функции оборудования» |
|---|---|---|
| ① Подготовка журнала | Торцовочная пила для бревен, окорочный станок, пропаривающий чан (горячая вода/пар), конвейер для бревен. | Обрезка по длине, окорка и размягчение бревен для очистки. |
| ② Отслаивание шпона | Центровочный станок для бревен, токарный станок для шпона (4 фута / 8 футов), клипсатор, конвейер для стержней отходов | Непрерывно очищайте шпон одинаковой толщины и обрезайте его по размеру. |
| ③ Сушка шпона | Роликовая/сетчато-ленточная сушилка для шпона, линейный влагомер, входные/выходные конвейеры | Сухой шпон до склейки с влажностью (8–12 %). |
| ④ Обработка шпона | Сортировочный стол, ямочный станок (пробковый пресс), станок для распиловки/склеивания кромок шпона, обрезка | Сорт шпона, ремонт дефектов и швов |
| ⑤ Нанесение и укладка клея | Четырехвалковый клеераспределитель, конвейерная линия укладки, холодная предпечатная подготовка | Нанесите клей, уложите нечетными симметричными слоями, предварительно прижмите |
| ⑥ Горячее прессование | Многостворчатый горячий пресс (15–25 часов, опционально) + автоматический загрузчик/разгрузчик; термомасло / пар / отопление горячей водой | Отвердите линии клея и сформируйте панель. |
| ⑦ Охлаждение и обрезка | Стеллажи для охлаждения панелей (естественное/принудительное охлаждение), пилы для поперечной и кромкообрезной резки | Охладите панели и обрежьте их до окончательного размера. |
| ⑧ Планирование/шлифовка | Планировщик шпона (традиционный) или широколенточный шлифовальный станок (рекомендуется) | Обработка поверхности для обеспечения однородной толщины и качества отделки. |
| ⑨ Сортировка и упаковка | Сортировочная станция, автоматический штабелер, упаковочная машина, складской конвейер. | Оцените по национальному стандарту или стандарту заказчика, упакуйте и храните. |
Доступные расширения : централизованная линия подачи шелушения-сушки шпона, линия пресса с коротким циклом для наплавки, линия для изготовления столярных плит (сращенный стержень) — все это можно интегрировать в комплексное решение для всего завода.
Инжиниринг : расчет мощности, схемы технологических процессов и расположение оборудования на основе вашего сырья, площадки, бюджета и целевого рынка.
Поставка : полный комплект оборудования с электрическим управлением (ПЛК/РСУ), системами пылеулавливания и пожарной безопасности (обнаружение и тушение искр).
Установка : установка на месте, ввод в эксплуатацию одной машины и линии, приемка мощности и качества.
Обучение и послепродажное обслуживание : обучение эксплуатации и техническому обслуживанию, поставка запасных частей, оптимизация процессов и поддержка модернизации.
Пожалуйста, сообщите: целевую мощность (м3;/год) · тип линии · ситуацию с сырьем · характеристики панелей и целевой рынок. Мы подготовим сравнительное предложение (многократное и непрерывное открытие) с анализом рентабельности инвестиций.
Свяжитесь с нами WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Электронная почта: minghungmachinery@gmail.com


