


MINGHUNG
MINGHUNG
50.000–500.000 m³/año Línea de prensado en caliente de apertura múltiple Línea de prensado continuo Proyecto llave en mano
Brindamos diseño, suministro completo de equipos, instalación, puesta en servicio y capacitación de operadores para cuatro importantes líneas de producción de paneles a base de madera. Cada línea se puede personalizar según la capacidad seleccionada (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 m³ por año) y el tipo de prensa: línea de prensa en caliente de apertura múltiple o línea de prensa en caliente continua . A continuación se proporcionan tablas de capacidad y listas de equipos sección por sección para cada línea de producción.
Nota general : La producción diaria se estima en 300 días laborables × 22 horas por día. Las configuraciones de equipos que se muestran son ejemplos típicos; la configuración final depende de la materia prima (especie de madera, contenido de humedad), las especificaciones del panel (tamaño, rango de espesor) y el presupuesto de inversión. Presupuestos detallados y propuestas técnicas están disponibles bajo petición.
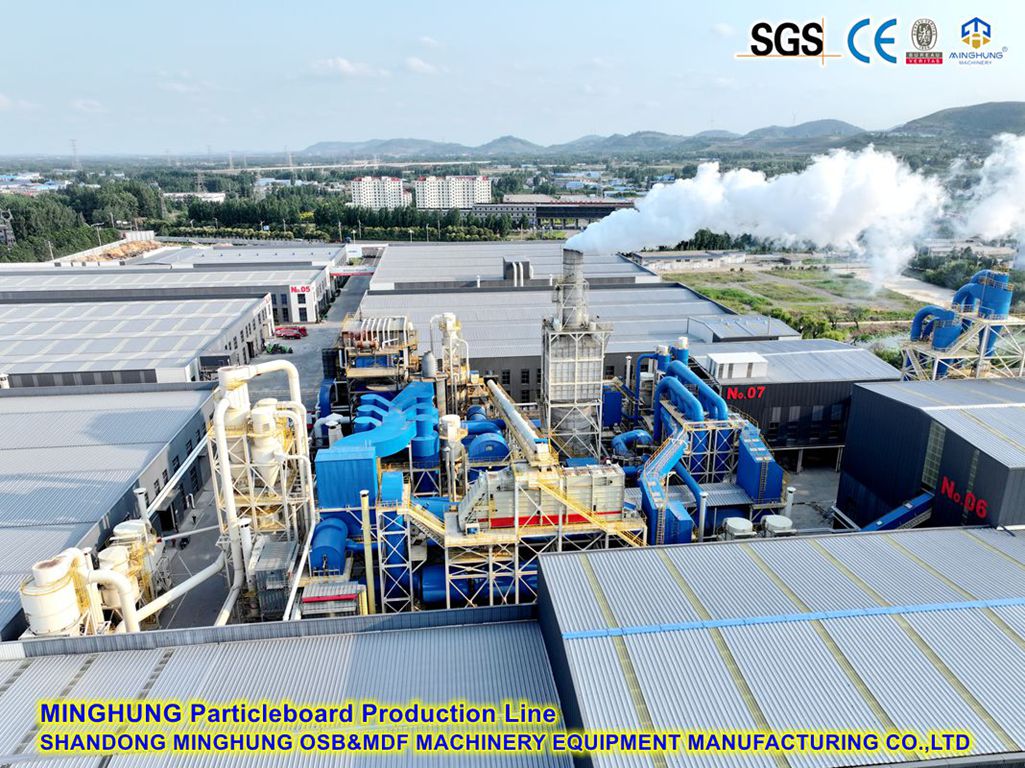
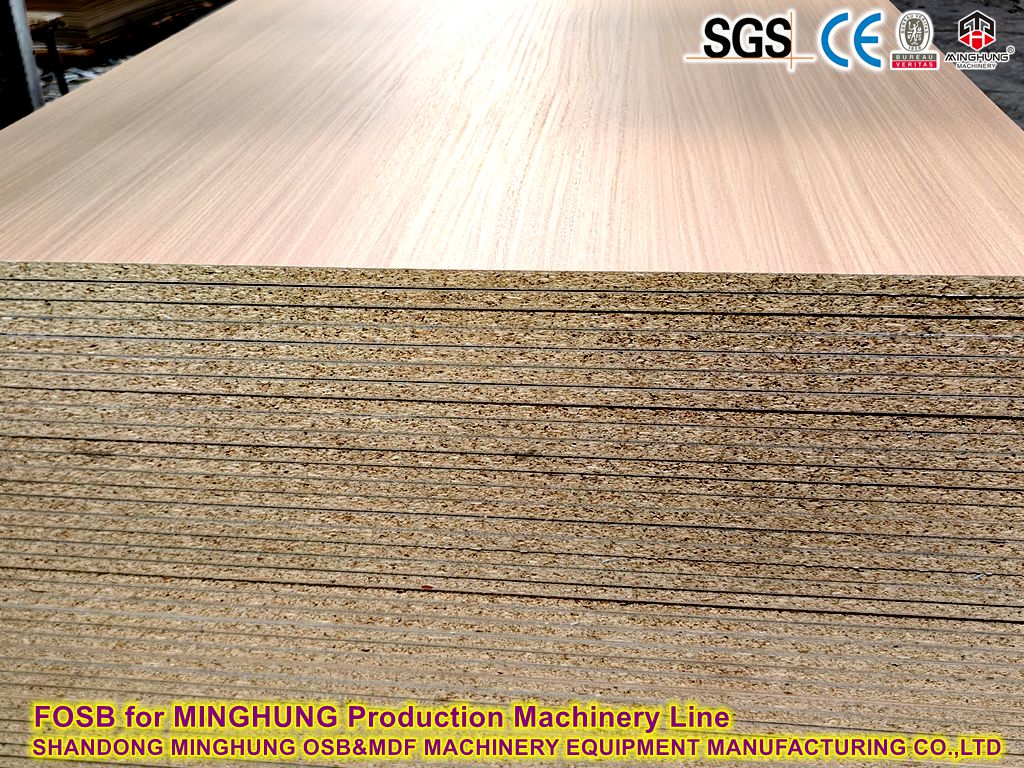
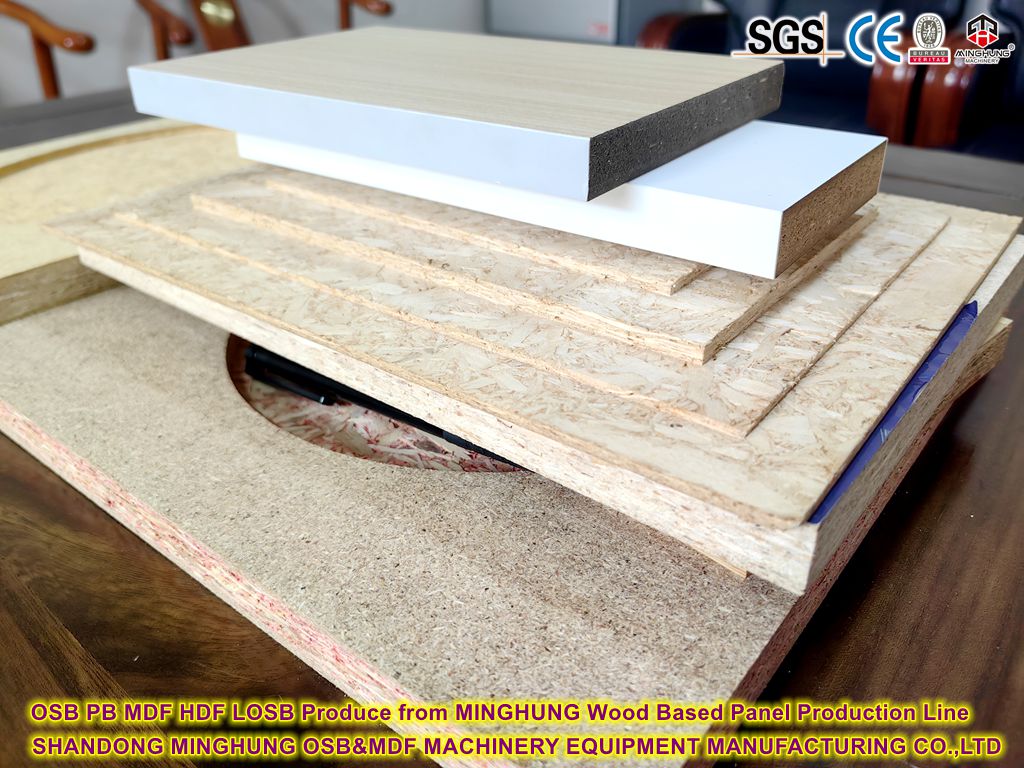
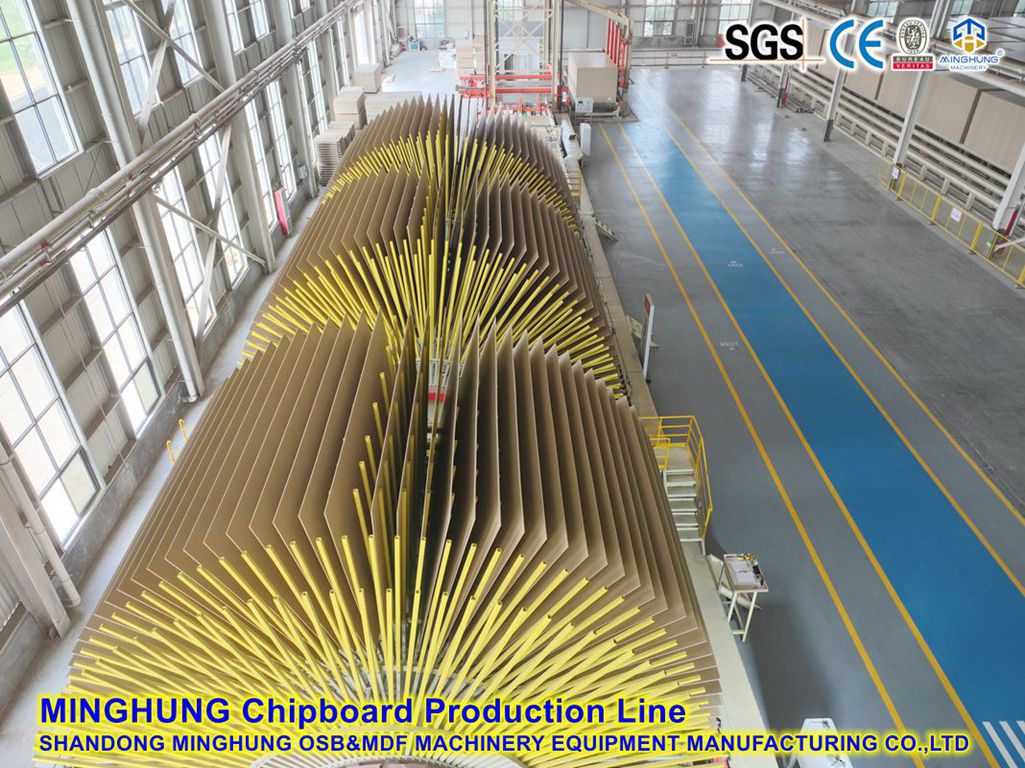
Utilizando ramas, residuos del procesamiento de la madera y madera reciclada como materia prima, la línea produce tableros de partículas mediante astillado, preparación de escamas, secado, cribado, mezcla de pegamento, formación de esteras, prensado en caliente y postratamiento. Tamaño de panel estándar 1220 × 2440 mm (línea de 4 pies); Opciones más anchas de 8 pies (≥1830 mm) disponibles. Ideal para muebles, sustratos para pisos, embalajes y construcción.

| Capacidad (m³/año) | Producción diaria (aprox.) | Línea de prensado en caliente de apertura múltiple · Configuración típica. | Línea de prensa continua · Configuración típica. |
|---|---|---|---|
| 50.000 | 167 m³/día | Prensa multiapertura de 4 pies · 15 luces diurnas | 4 pies · prensa continua ≈ 24 m |
| 100.000 | 333 m³/día | Prensa multiapertura de 4 pies · 20 luces diurnas | 4 pies · prensa continua ≈ 30 m |
| 150.000 | 500 m³/día | Prensa de 4 pies · 25 horas de luz, o 8 pies · 15 horas de luz | 4 pies · prensa continua ≈ 36 m |
| 200.000 | 667 m³/día | Prensa de apertura múltiple de 8 pies · 20–25 horas de luz diurna | 4 pies · prensa continua ≈ 40 m |
| 300.000 | 1.000 m³/día | No recomendado; línea continua preferida | Línea continua de alta velocidad de 4 pies · ≈ 45 m |
| 400.000 | 1.333 m³/día | Se recomienda solución continua | Dos líneas continuas en paralelo o línea extra grande |
| 500.000 | 1.667 m³/día | Se recomienda solución continua | Dos grandes líneas continuas en paralelo |
Medios de calentamiento: aceite térmico, vapor o agua caliente. La prensa continua utiliza correas de acero con aceite térmico circulante, junto con una preprensa continua, pesaje en línea y medición de espesores.
| elemento de comparación | Línea de prensado en caliente de apertura múltiple | Línea de prensa continua |
|---|---|---|
| Mejor rango de capacidad | 50.000–200.000 m³/año | 100.000–500.000 m³/año, primera opción para alto rendimiento |
| Inversión | Más bajo; recuperación más corta | Más alto; Mejor rendimiento y economía del producto. |
| Calidad del tablero | Tolerancia de espesor ±0,3 mm; posibles marcas de prensa | Tolerancia de espesor ±0,1–0,15 mm; superficie lisa y sin marcas; perfil de densidad más uniforme |
| Uso de materia prima | Mayores pérdidas de recorte/borde | Sin pérdidas en la placa de sellado, menor pérdida de recorte, mayor rendimiento |
| Flexibilidad | Fácil cambio de espesor; ideal para muchos SKU | Espesor ajustable en línea; ideal para una producción en masa estable |
| Automatización | Carga/descarga automática; operación por lotes | Totalmente continuo con el más alto nivel de monitoreo en línea |
1.3 Listado de Equipos por Sección (Multiapertura / Continua)
| Sección | Línea Multiapertura | Línea Continua | Función |
|---|---|---|---|
| ① Preparación de materia prima | Astilladora de tambor, transportadores de cinta/cadena, detector de metales, silo de virutas, eliminación de metales atrapados | Convierta la materia prima en chips calificados, elimine las impurezas metálicas | |
| ② Preparación de hojuelas | Desmenuzadora de madera larga (escamas de superficie), escamadora de anillos de cuchillas (escamas de núcleo), molino de martillos, silo de escamas húmedas | Produce escamas de superficie fina y escamas de núcleo gruesas. | |
| ③ Secado | Secador de rotor (de un solo paso), sistema de detección y extinción de chispas, silo de escamas secas | Seque los copos para procesar la humedad (aprox. 3-5%) | |
| ④ Detección | Criba oscilante (mecánica), clasificador de aire, circuito de trituración de gran tamaño | Separe las escamas de superficie/núcleo, rechace las de gran tamaño y las finas | |
| ⑤ Mezcla y mezcla de pegamento | Cocina de cola (medición, dosificación, agitadores), batidora de aro/batidora de alta velocidad (superficie y núcleo por separado) | Dosificación y mezcla precisas de resina | |
| ⑥ Formando | Estaciones de formación mecánicas y neumáticas, transportador de tapetes, sierra cortadora de tapetes. | Cabezales de formación continua (mecánicos + neumáticos), pesaje/escaneo en línea | Forme una estera uniforme en la estructura superficie-núcleo-superficie. |
| ⑦ Preprensado | Preimpresión del tapete (opcional) | Preimpresión de rodillos continuos (estándar) | Consolide el tapete y mejore la eficiencia de la prensa |
| ⑧ Prensado en caliente | Prensa en caliente multiapertura + cargador + descargador automático | Prensa continua en caliente (cintas de acero, circuito de aceite térmico, control de espesor de circuito cerrado) | Curar y fijar el espesor del panel y el perfil de densidad. |
| ⑨ Enfriamiento y recorte | Enfriador de estrella/piso, sierras de corte de bordes, sierra de corte a medida (en línea sobre línea continua) | Enfríe, desgasifique y recorte los paneles al tamaño adecuado | |
| ⑩ Lijado y apilado | Lijadora de banda ancha (4 cabezales o más), depósito intermedio, apilador automático, inspección y embalaje | Calibrar y lijar superficies, nivelar, apilar y empacar | |
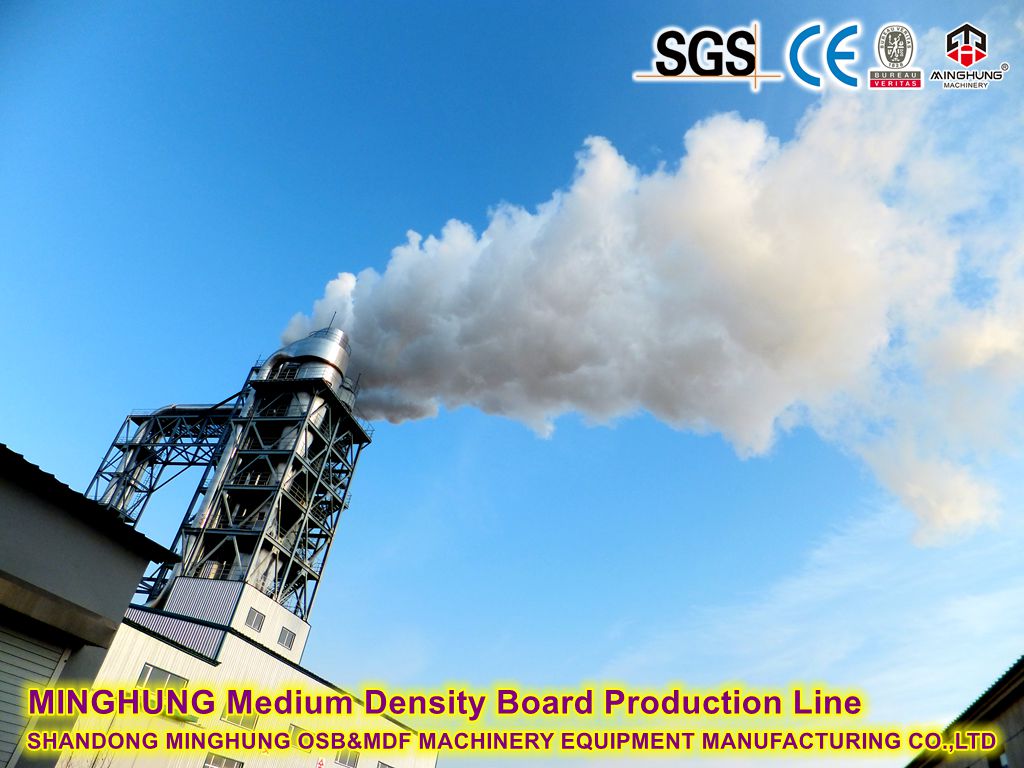
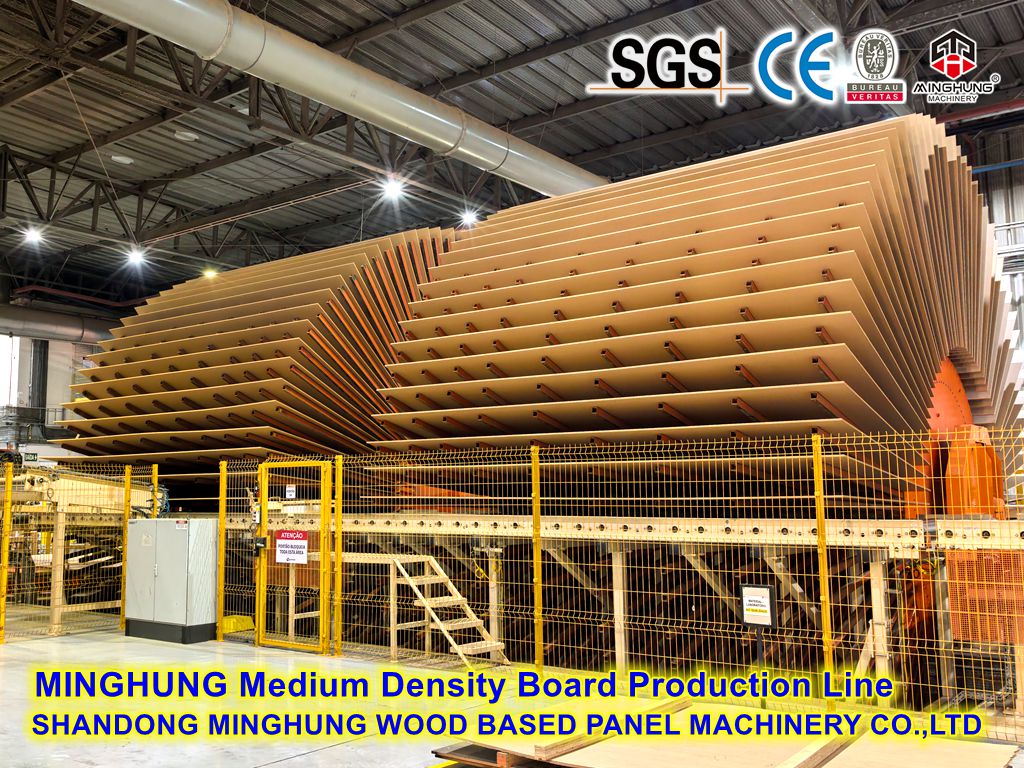
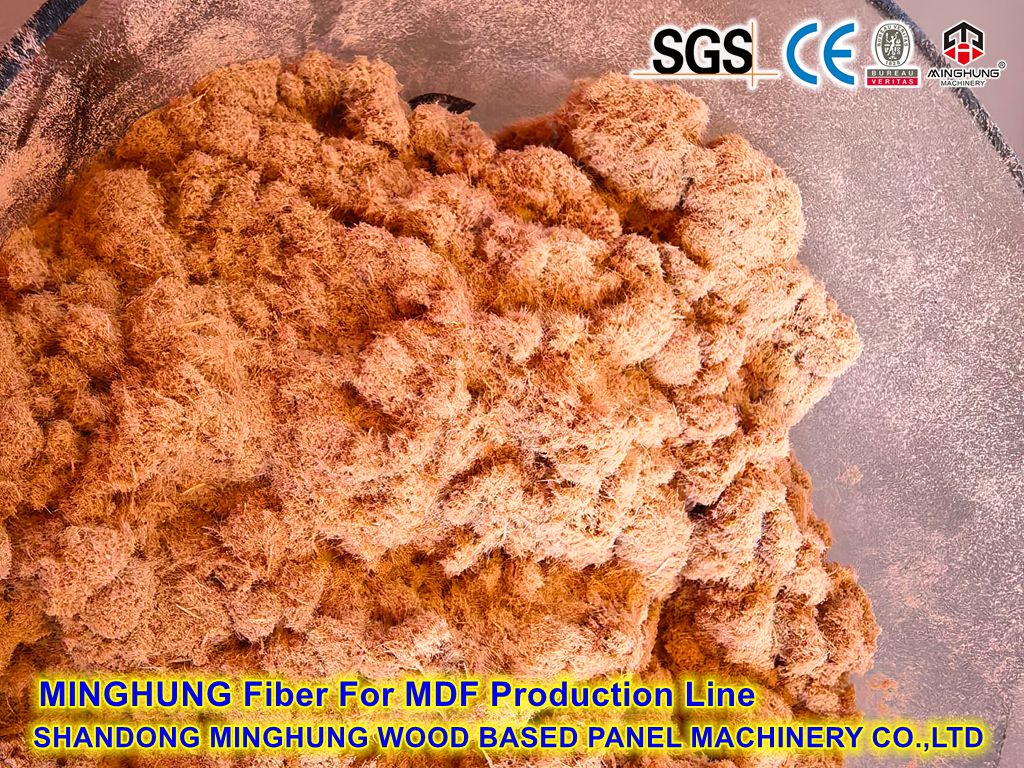
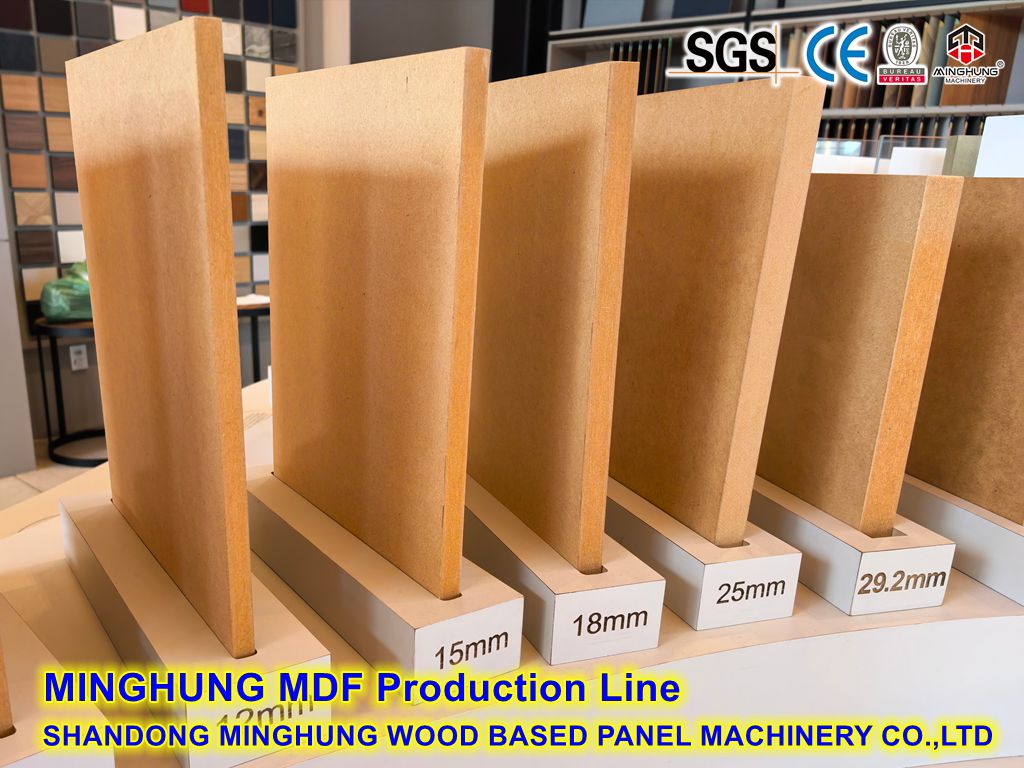
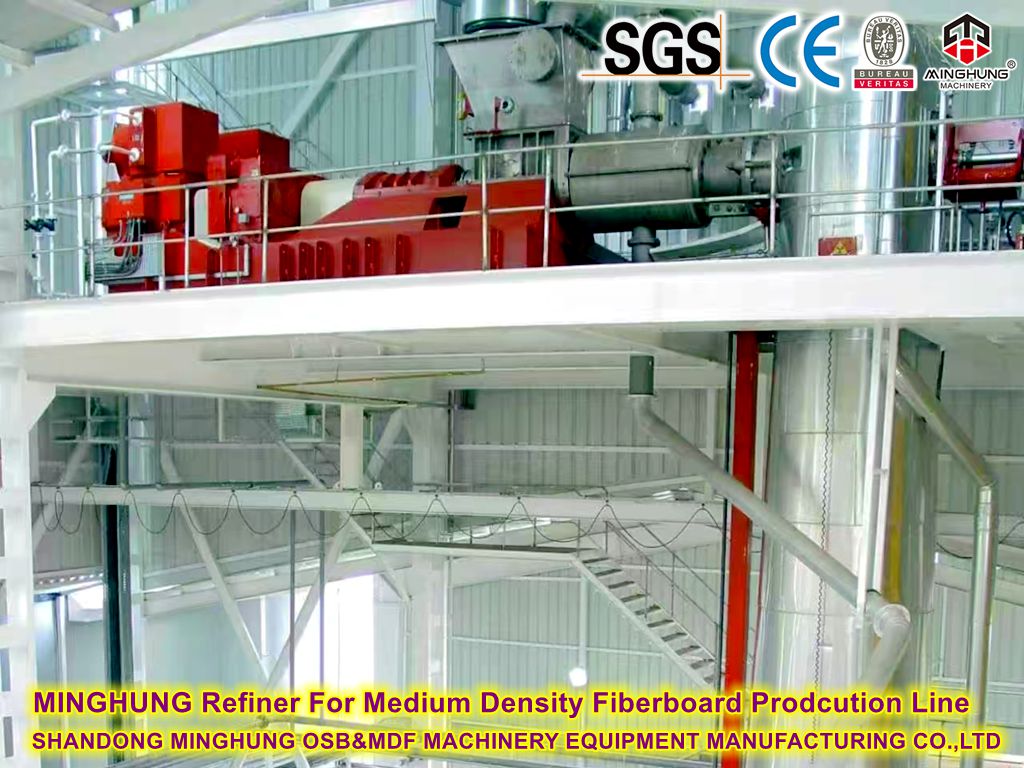
Utilizando ramas y raleos como materia prima, la línea produce fibras astillándolas, lavándolas y refinándolas termomecánicamente, luego las seca, las mezcla, las forma y las prensa para obtener MDF. Su fina superficie y excelente maquinabilidad lo convierten en el sustrato preferido para muebles, pisos, revestimientos de puertas, grabado y pintura. Densidad del tablero 0,72–0,85 g/cm³ (opción HDF de alta densidad disponible).
| Capacidad (m³/año) | Producción diaria (aprox.) | Línea de prensado en caliente de apertura múltiple · Configuración típica. | Línea de prensa continua · Configuración típica. |
|---|---|---|---|
| 50.000 | 167 m³/día | Prensa de 4 pies · 15 días de luz + refinador (clase de aproximadamente 2100 kW) | 4 pies · prensa continua ≈ 24 m |
| 100.000 | 333 m³/día | 4 pies · Prensa de 20 días + refinador mejorado | 4 pies · prensa continua ≈ 30 m |
| 150.000 | 500 m³/día | Prensa de 4 pies · 25 horas de luz, o 8 pies · 15 horas de luz | 4 pies · prensa continua ≈ 36 m |
| 200.000 | 667 m³/día | Prensa de apertura múltiple de 8 pies · 20–25 horas de luz diurna | 4 pies · prensa continua ≈ 40 m |
| 300.000 | 1.000 m³/día | Se recomienda solución continua | Línea continua de alta velocidad de 4 pies · ≈ 45 m |
| 400.000 | 1.333 m³/día | Se recomienda solución continua | Dos líneas continuas en paralelo o línea extra grande |
| 500.000 | 1.667 m³/día | Se recomienda solución continua | Dos grandes líneas continuas en paralelo |
| elemento de comparación | Línea de prensa en caliente de apertura múltiple | Línea de prensa continua |
|---|---|---|
| Mejor rango de capacidad | 50.000–200.000 m³/año | 100.000–500.000 m³/año, primera opción para alto rendimiento |
| Inversión | Más bajo | Más alto; calidad y rendimiento superiores |
| Calidad del tablero | Tolerancia de espesor ±0,3 mm; mayor margen de lijado | Tolerancia de espesor ±0,1–0,15 mm; perfil de densidad controlable, menor margen de lijado, mayor rendimiento |
| Fibra y resina | licuadora convencional | Aplicación de resina por línea de soplado disponible; menor consumo de resina, mejor mezcla |
| Flexibilidad | Fácil cambio de espesor | Ajuste de espesor en línea sin interrupciones para la producción en masa |
| Automatización | Carga/descarga automática; lote | Totalmente continuo con circuito cerrado de pesaje/espesor en línea |
| Sección | Línea Multiapertura | Línea Continua | Función |
|---|---|---|---|
| ① Preparación y lavado | Trituradora de tambor, lavadora de virutas, deshidratadora de tornillo, silo de virutas, separación de metal/piedra | Produzca virutas limpias y proteja el refinador | |
| ② Refinación termomecánica | Precalentador de tornillo/recipiente de vaporización, refinador (motor principal dimensionado según su capacidad), liberación de vapor y recuperación de energía | Ablandar las virutas y desfiberizarlas hasta convertirlas en fibras de pulpa. | |
| ③ Secado de fibra | Secador de línea de soplado (tubo de destello), separador ciclónico, detección y extinción de chispas | Fibras húmedas secas para mezclar la humedad. | |
| ④ Mezcla de resina | Licuadora seca de alta velocidad | Sistema de aplicación de línea de soplado o licuadora de alta velocidad | Mezcle fibras con resina UF/PF/MDI uniformemente |
| ⑤ Formando | Estación de vacío + conformado mecánico, sierra cortadora de tapetes | Cabezales de formación continua, pesaje en línea y escáner de espesor | Forme una estera de fibra uniforme y controle el perfil de densidad. |
| ⑥ Preprensado | Preimpresión de tapete (estándar) | Preprensa de rodillos continuos | Consolidar la estera y eliminar el aire. |
| ⑦ Prensado en caliente | Prensa caliente multiapertura + carga/descarga automática | Prensa en caliente continua (cinta de acero + aceite térmico + espesor de circuito cerrado) | Curar y fijar el tablero de fibra. |
| ⑧ Enfriamiento y recorte | Enfriador de suelos, cortadoras de bordes y sierras longitudinales | Paneles de refrigeración, desgasificación y moldura | |
| ⑨ Lijado y apilado | Lijadora de banda ancha de cabezales múltiples (esencial para MDF), contenedor intermedio, apilado y embalaje automático | Lijado fino, clasificación, apilado y almacenamiento | |
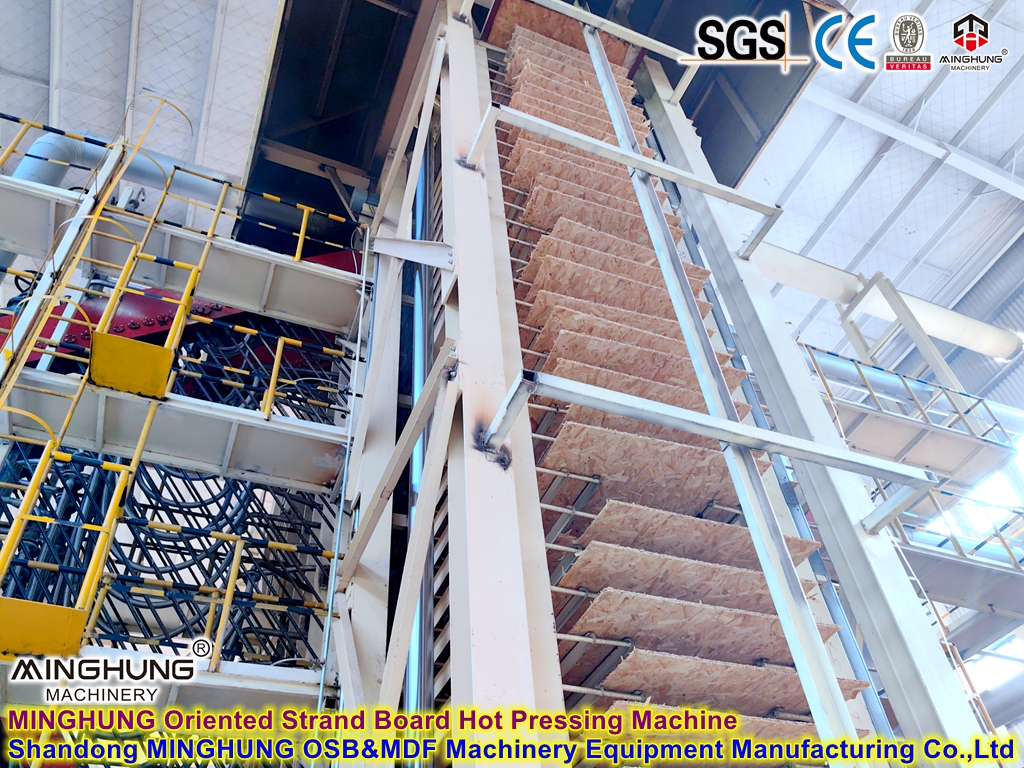
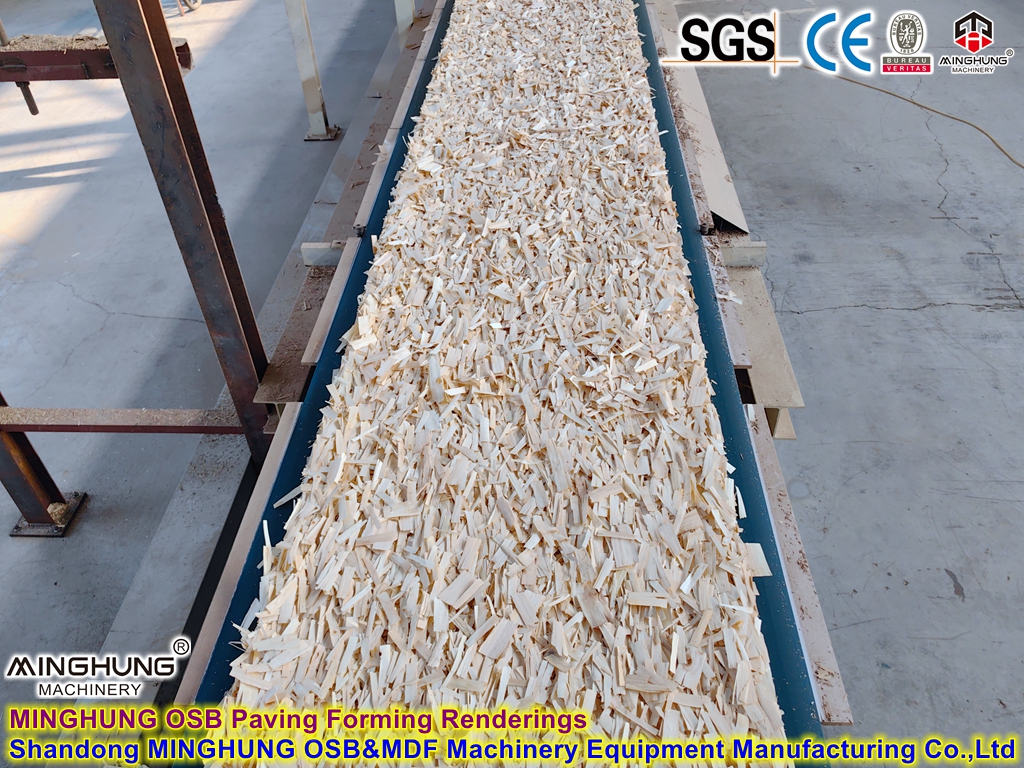
Utilizando madera de plantación de rápido crecimiento (álamo, pino, eucalipto, etc.), la línea corta hebras largas y orientadas, las seca y las tamiza, aplica resina por capa y forma la estera con orientadores mecánicos (hebras superficiales a lo largo, hebras centrales transversalmente) y luego presiona el tablero en caliente. OSB ofrece alta resistencia, sujeción superior de clavos y resistencia a la humedad, ampliamente utilizado en la construcción de estructuras de madera, revestimientos, embalajes y pisos de contenedores.
| Capacidad (m³/año) | Producción diaria (aprox.) | Línea de prensado en caliente de apertura múltiple · Configuración típica. | Línea de prensa continua · Configuración típica. |
|---|---|---|---|
| 50.000 | 167 m³/día | Prensa multiapertura de 4 pies · 15 luces diurnas | 4 pies · prensa continua ≈ 24 m |
| 100.000 | 333 m³/día | Prensa multiapertura de 4 pies · 20 luces diurnas | 4 pies · prensa continua ≈ 30 m |
| 150.000 | 500 m³/día | Prensa de apertura múltiple de 8 pies · 15 a 20 horas de luz diurna | 4 pies · prensa continua ≈ 36 m |
| 200.000 | 667 m³/día | Prensa de apertura múltiple de 8 pies · 20–25 horas de luz diurna | 4 pies · prensa continua ≈ 40 m |
| 300.000 | 1.000 m³/día | Se recomienda solución continua | Línea continua de alta velocidad de 4 pies · ≈ 45 m |
| 400.000 | 1.333 m³/día | Se recomienda solución continua | Dos líneas continuas en paralelo o línea extra grande |
| 500.000 | 1.667 m³/día | Se recomienda solución continua | Dos grandes líneas continuas en paralelo |
Opciones de resina: fenólica (PF, grado exterior), MDI (libre de formaldehído) o UF modificada, configuradas según uso final (interior/exterior).
| elemento de comparación | Línea de prensa en caliente de apertura múltiple | Línea de prensa continua |
|---|---|---|
| Mejor rango de capacidad | 50.000–200.000 m³/año | 100.000–500.000 m³/año, primera opción para alto rendimiento |
| Estabilidad de orientación | Buena consistencia de orientación durante la permanencia del lote | El formado y prensado continuo proporciona la orientación y el perfil de densidad más consistentes. |
| Calidad del tablero | Tolerancia de espesor ±0,3 mm | Tolerancia de espesor ±0,1–0,15 mm; enlace interno uniforme |
| Inversión | Más bajo | Más alto |
| Caso de uso típico | Proyectos con múltiples especificaciones, lotes medianos y pequeños, que se preocupan por el presupuesto | Calidad estable de calidad de exportación, suministro de gran volumen |
| Sección | Línea Multiapertura | Línea Continua | Función |
|---|---|---|---|
| ① Preparación de materia prima | Transportador de troncos/troncos descortezados, trituradora de tambor, descortezadora (opcional), silo de astillas | Descortezar, transportar y preparar troncos. | |
| ② Preparación del hilo | Tronzadora de virutas de madera larga (superficie), viruta de anillos con cuchillas (núcleo), silo de virutas húmedas | Cortar hebras al largo/ancho/grosor especificado | |
| ③ Secado | Secador de tambor de un solo paso (temperatura por zonas), detección y extinción de chispas, silo de hebra seca | Seque las hebras hasta que tengan entre un 3% y un 6% de humedad. | |
| ④ Detección | Criba de trómel, clasificador de aire, circuito de reprocesamiento de gran tamaño | Separar fracciones de hebras de superficie/núcleo | |
| ⑤ Mezcla de resina | Mezcladores de tambor rotatorio (superficie y núcleo separados), medición y dosificación de resina (PF/MDI/UF) | Recubrimiento uniforme con bajo contenido de resina (carga de resina OSB muy por debajo del PB) | |
| ⑥ Conformado orientado | Estaciones de orientación (orientadores mecánicos de superficie longitudinal, núcleo transversal), sierra cortadora de tapetes | Línea de conformado orientada continua (cabezales de orientación longitudinal/transversal) | Construya la estructura orientada a superficies paralelas/núcleo-cruz |
| ⑦ Preprensado | Preimpresión de tapete | Preprensa de rodillos continuos | Mantener la orientación, consolidar el tapete. |
| ⑧ Prensado en caliente | Prensa caliente multiapertura + carga/descarga automática | Prensa continua en caliente (cinta de acero + circuito cerrado de aceite térmico) | Curar y configurar el panel OSB. |
| ⑨ Enfriamiento y recorte | Enfriador de suelos, cortadoras de bordes y sierras longitudinales | Enfriar, desgasificar y cortar los paneles al tamaño adecuado | |
| ⑩ Clasificación y apilamiento | Estación de clasificación (lijado ligero opcional), apilador automático, línea de embalaje | Clasificación por estándar, apilamiento, embalaje y almacén | |
La madera contrachapada se construye a partir de chapas despegadas rotatoriamente que se secan, se untan con pegamento, se apilan y se prensan en caliente para formar paneles multicapa. El gran formato, la mínima distorsión y la alta resistencia hacen que el contrachapado sea ideal para muebles, decoración de interiores, encofrados de hormigón, embalajes y aplicaciones en vehículos/marinas. Tamaño estándar 1220 × 2440 mm (4 × 8 pies); Opciones más grandes de 5 × 10 pies disponibles.
Nota sobre el tipo de prensa : el contrachapado es un proceso de laminado de chapa y la configuración probada en la industria es la línea de prensado en caliente de apertura múltiple (con cargadores automáticos opcionales). Las prensas continuas están diseñadas para la formación continua de esteras de PB/MDF/OSB y no son aplicables a la madera contrachapada . Para mayor capacidad recomendamos varias líneas multiapertura en paralelo, o una prensa de gran formato de una sola apertura; para paneles superpuestos (papel de melamina, revestimiento de chapa), se puede agregar una línea de prensa de superposición de ciclo corto.

| Capacidad (m³/año) | Producción diaria (aprox.) | Línea de prensado en caliente de apertura múltiple · Config. típica. | Recomendación para un mayor rendimiento |
|---|---|---|---|
| 50.000 | 167 m³/día | Prensa multiapertura de 4 pies · 15 luces diurnas | Una sola línea es suficiente |
| 100.000 | 333 m³/día | Prensa multiapertura de 4 pies · 20 luces diurnas | Línea única o dos líneas de 15 horas de luz en paralelo |
| 150.000 | 500 m³/día | Prensa de 4 pies · 25 horas de luz, o 8 pies · 15 horas de luz | Dos líneas multiapertura en paralelo |
| 200.000 | 667 m³/día | Prensa de apertura múltiple de 8 pies · 20–25 horas de luz diurna | Dos líneas multiapertura en paralelo |
| 300.000 | 1.000 m³/día | 8 pies · Prensa de 25 días × 2 líneas | Múltiples líneas + cocina de cola centralizada |
| 400.000 | 1.333 m³/día | Solución paralela multilínea | Tres o más líneas de múltiples aperturas en paralelo |
| 500.000 | 1.667 m³/día | Solución paralela multilínea | Planificación multilínea en toda la planta (pelado y secado centralizados) |
| Sección | del equipo principal | Función |
|---|---|---|
| ① Preparación de registros | Tronzadora de troncos, descortezadora, cuba de cocción al vapor (agua caliente/vapor), transportador de troncos | Cortar a medida, descortezar y ablandar los troncos para pelarlos. |
| ② Pelado de chapa | Centradora de troncos, torno para chapa (4 pies / 8 pies), cortadora, transportador de núcleos de desecho | Despegue la chapa de espesor uniforme continuamente y córtela al tamaño adecuado |
| ③ Secado de carillas | Secador de chapa de rodillos/cinta de malla, medidor de humedad en línea, transportadores de entrada y salida | Chapa seca hasta la humedad del pegado (8–12%) |
| ④ Procesamiento de carillas | Mesa niveladora, máquina parchadora (prensa de tapones), máquina para unir chapas y pegar bordes, recortadora | Enchapado, reparación de defectos y tiras de juntas. |
| ⑤ Distribución y colocación del pegamento | Esparcidor de cola de cuatro rodillos, línea transportadora de colocación, preprensado en frío | Extienda el pegamento, colóquelo en capas simétricas impares, preprense |
| ⑥Prensado en caliente | Prensa en caliente multiapertura (15–25 horas de luz, opcional) + cargador/descargador automático; calentamiento de aceite térmico / vapor / agua caliente | Cure las líneas de pegamento y forme el panel. |
| ⑦ Enfriamiento y recorte | Rejillas de enfriamiento de paneles (aire natural/forzado), sierras transversales y cortadoras de bordes | Enfríe los paneles y recórtelos al tamaño final. |
| ⑧ Planificación/lijado | Planificadora de núcleos de chapa (tradicional) o lijadora de banda ancha (recomendada) | Tratamiento superficial para espesor y acabado uniformes. |
| ⑨ Clasificación y embalaje | Estación de clasificación, apilador automático, máquina envasadora, transportador de almacén. | Clasifique según el estándar nacional o del cliente, empaquete y almacene |
Extensiones disponibles : línea de suministro centralizada de pelado y secado de chapas, línea de prensa de superposición de ciclo corto, línea de tableros de bloques (núcleo articulado), todas integrables en una solución para toda la planta.
Ingeniería : cálculo de capacidad, diagramas de flujo de procesos y disposición de equipos en función de su materia prima, sitio, presupuesto y mercado objetivo.
Suministro : paquete completo de equipos con control eléctrico (PLC/DCS), recolección de polvo y sistemas de seguridad contra incendios (detección y extinción de chispas).
Instalación : instalación in situ, puesta en marcha de una sola máquina y línea, aceptación de capacidad y calidad.
Capacitación y posventa : capacitación en operación y mantenimiento, suministro de repuestos, optimización de procesos y soporte de actualización.
Comparta: capacidad objetivo (m³/año) · tipo de línea · situación de la materia prima · especificaciones del panel y mercado objetivo. Elaboraremos una propuesta comparativa (multiapertura vs. continua) con análisis del ROI.
Contáctenos WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Correo electrónico: minghungmachinery@gmail.com


