


MINGHUNG
MINGHUNG
50 000–500 000 m³/an Ligne de presse à chaud à ouvertures multiples Projet clé en main de ligne de presse continue
Nous assurons la conception, la fourniture d'équipements complets, l'installation, la mise en service et la formation des opérateurs pour quatre principales lignes de production de panneaux à base de bois. Chaque ligne peut être personnalisée en fonction de la capacité sélectionnée (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 m⊃3 ; par an) et du type de presse — ligne de presse à chaud à ouvertures multiples ou ligne de presse à chaud continue . Les tableaux de capacité et les listes d'équipements section par section pour chaque ligne de production sont donnés ci-dessous.
Note générale : La production journalière est estimée à 300 jours ouvrables × 22 heures par jour. Les configurations d'équipement présentées sont des exemples typiques ; la configuration finale dépend de la matière première (essences de bois, teneur en humidité), des spécifications du panneau (taille, plage d'épaisseur) et du budget d'investissement. Des devis détaillés et des propositions techniques sont disponibles sur demande.
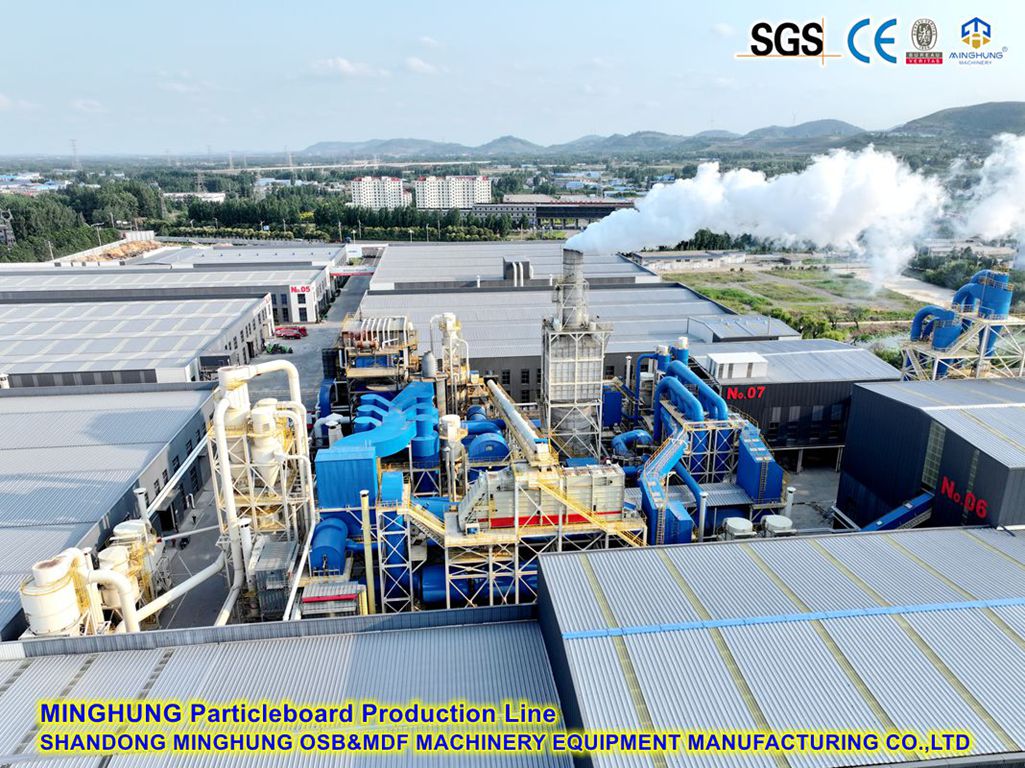
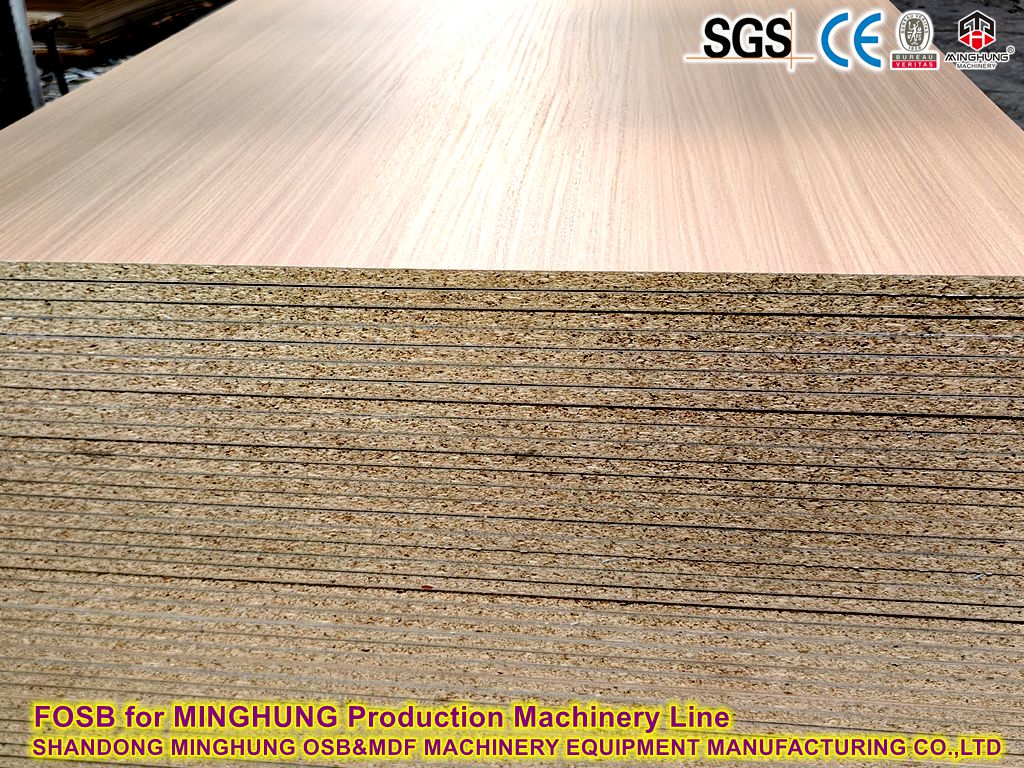
Utilisant des branches, des résidus de transformation du bois et du bois recyclé comme matière première, la ligne produit des panneaux de particules par déchiquetage, préparation de flocons, séchage, criblage, mélange de colle, formage de tapis, pressage à chaud et post-traitement. Taille de panneau standard 1 220 × 2 440 mm (ligne de 4 pi) ; options plus larges de 8 pieds (≥1830 mm) disponibles. Idéal pour les meubles, les substrats de revêtement de sol, l'emballage et la construction.

| Capacité (m⊃3 ;/an) | Production quotidienne (environ) | Ligne de presse à chaud à ouvertures multiples · Config. typique. | Ligne de presse continue · Configuration typique. |
|---|---|---|---|
| 50 000 | 167 m³/jour | Presse multi-ouvertures 4 pi · 15 jours | 4 pi · presse continue ≈ 24 m |
| 100 000 | 333 m³/jour | Presse multi-ouvertures 4 pi · 20 jours | 4 pi · pression continue ≈ 30 m |
| 150 000 | 500 m³/jour | Presse de 4 pieds · 25 jours, ou 8 pieds · 15 jours | 4 pi · presse continue ≈ 36 m |
| 200 000 | 667 m³/jour | Presse multi-ouvertures de 8 pieds · 20 à 25 heures de lumière du jour | 4 pi · pression continue ≈ 40 m |
| 300 000 | 1 000 m⊃3 ;/jour | Non recommandé ; ligne continue préférée | Ligne continue à grande vitesse de 4 pi · ≈ 45 m |
| 400 000 | 1 333 m⊃3 ;/jour | Solution continue recommandée | Deux lignes continues en parallèle ou ligne extra-large |
| 500 000 | 1 667 m⊃3 ;/jour | Solution continue recommandée | Deux grandes lignes continues en parallèle |
Moyens de chauffage : huile thermique, vapeur ou eau chaude. La presse continue utilise des bandes en acier avec circulation d'huile thermique, ainsi qu'un prépresse continu, une pesée en ligne et une mesure d'épaisseur.
| Élément de comparaison | Ligne de presse à chaud à ouvertures multiples | Ligne de presse continue |
|---|---|---|
| Meilleure plage de capacité | 50 000 à 200 000 m⊃3 ;/an | 100 000–500 000 m⊃3 ;/an, premier choix pour un rendement élevé |
| Investissement | Inférieur; remboursement plus court | Plus haut; meilleur rendement et meilleure rentabilité du produit |
| Qualité de la planche | Tolérance d'épaisseur ±0,3 mm ; marques de presse possibles | Tolérance d'épaisseur ±0,1–0,15 mm ; surface lisse sans traces ; profil de densité plus uniforme |
| Utilisation de matières premières | Pertes de coupe/bord plus élevées | Aucune perte de calfeutrage, perte de garniture inférieure, rendement plus élevé |
| Flexibilité | Changement d'épaisseur facile ; idéal pour de nombreux SKU | Épaisseur réglable en ligne ; idéal pour une production de masse stable |
| Automation | Chargement/déchargement automatique ; opération par lots | Entièrement continu avec le plus haut niveau de surveillance en ligne |
1.3 Liste des équipements par section (Multi-ouvertures / Continue)
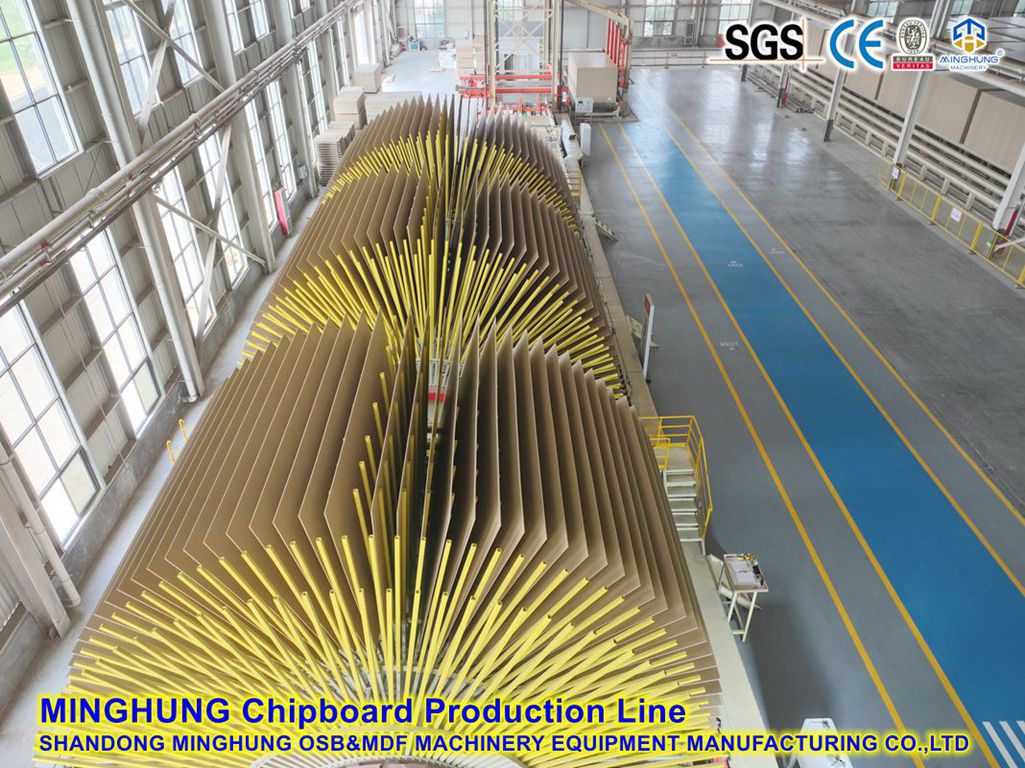
| Section | Ligne multi-ouvertures | de ligne continue | Fonction |
|---|---|---|---|
| ① Préparation des matières premières | Broyeur à tambour, convoyeurs à bande/chaîne, détecteur de métaux, silo à copeaux, élimination des débris métalliques | Convertir la matière première en copeaux qualifiés, éliminer les impuretés métalliques | |
| ② Préparation des flocons | Floconneur de bois long (flocons de surface), floconneur à anneaux (flocons de noyau), broyeur à marteaux, silo à flocons humide | Produire des flocons de surface minces et des flocons de noyau grossiers | |
| ③ Séchage | Sécheur à rotor (un seul passage), système de détection et d'extinction d'étincelles, silo à flocons secs | Flocons secs pour traiter l'humidité (environ 3 à 5 %) | |
| ④ Dépistage | Crible pivotant (mécanique), classificateur d'air, boucle de rebroyage surdimensionnée | Séparer les flocons de surface/de noyau, rejeter les surdimensionnés et les fines | |
| ⑤ Mélange et mélange de colle | Cuisine à colle (dosage, dosage, agitateurs), mixeur à anneau/haute vitesse (surface et noyau séparément) | Dosage et mélange précis de la résine | |
| ⑥ Formage | Stations de formage mécaniques + pneumatiques, convoyeur de tapis, scie à tronçonner les tapis | Têtes de formage continu (mécaniques + pneumatiques), pesée/scan en ligne | Former un tapis uniforme dans la structure surface-noyau-surface |
| ⑦ Pré-pressage | Prépresse sous tapis (facultatif) | Prépresse à rouleaux continus (standard) | Consolider le tapis, améliorer l'efficacité de la presse |
| ⑧ Pressage à chaud | Presse à chaud multi-ouvertures + chargeur + déchargeur automatique | Presse à chaud continue (ceintures en acier, boucle d'huile thermique, contrôle d'épaisseur en boucle fermée) | Durcissement et réglage de l'épaisseur et du profil de densité du panneau |
| ⑨ Refroidissement et parage | Refroidisseur étoile/sol, scies à chantourner, scie à longueur (en ligne sur ligne continue) | Refroidir, dégazer et garnir les panneaux selon les dimensions | |
| ⑩ Ponçage et empilage | Ponceuse à large bande (4 têtes ou plus), bac intermédiaire, empileur automatique, inspection & emballage | Calibrer et poncer les surfaces, niveler, empiler et emballer | |
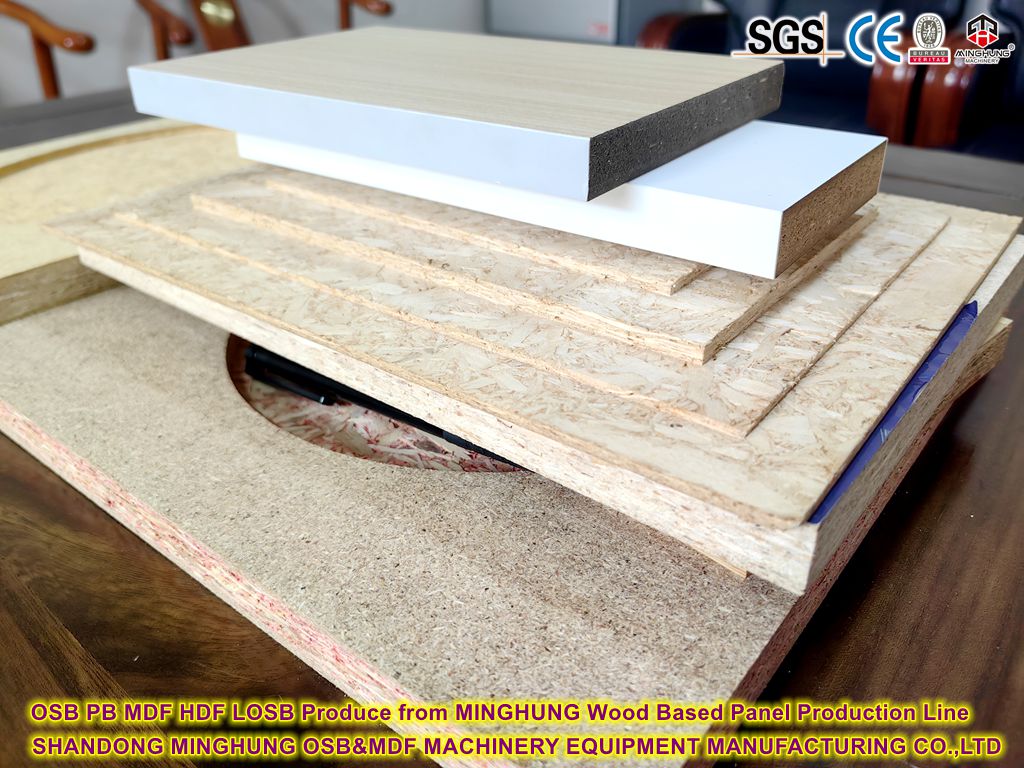
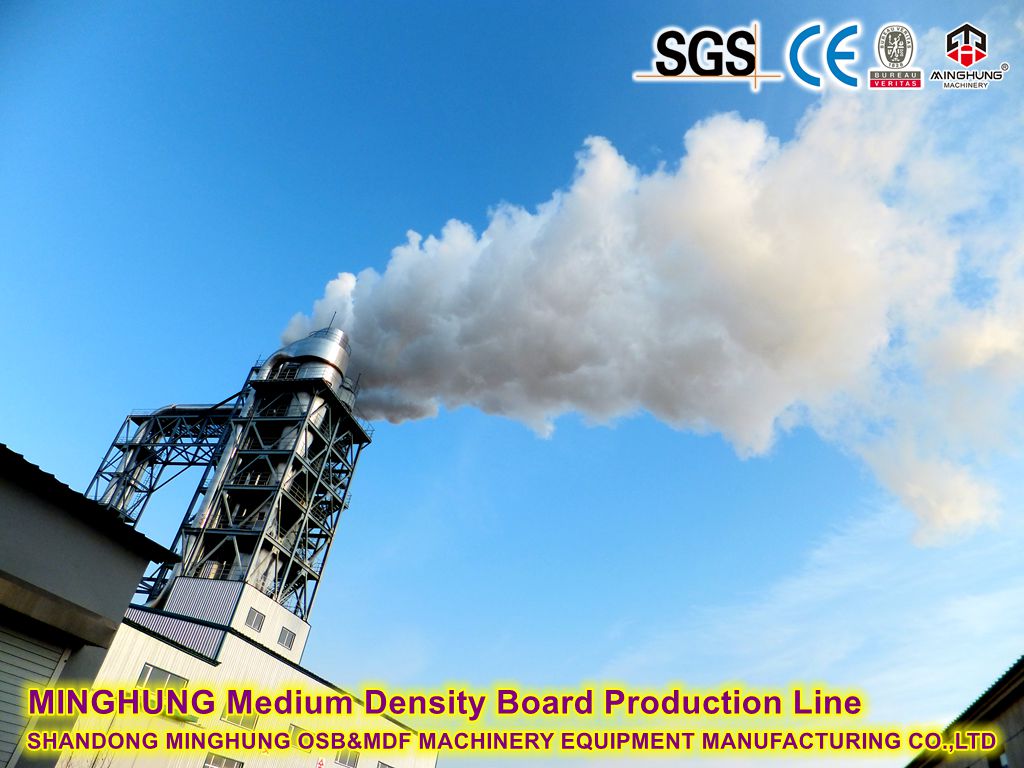
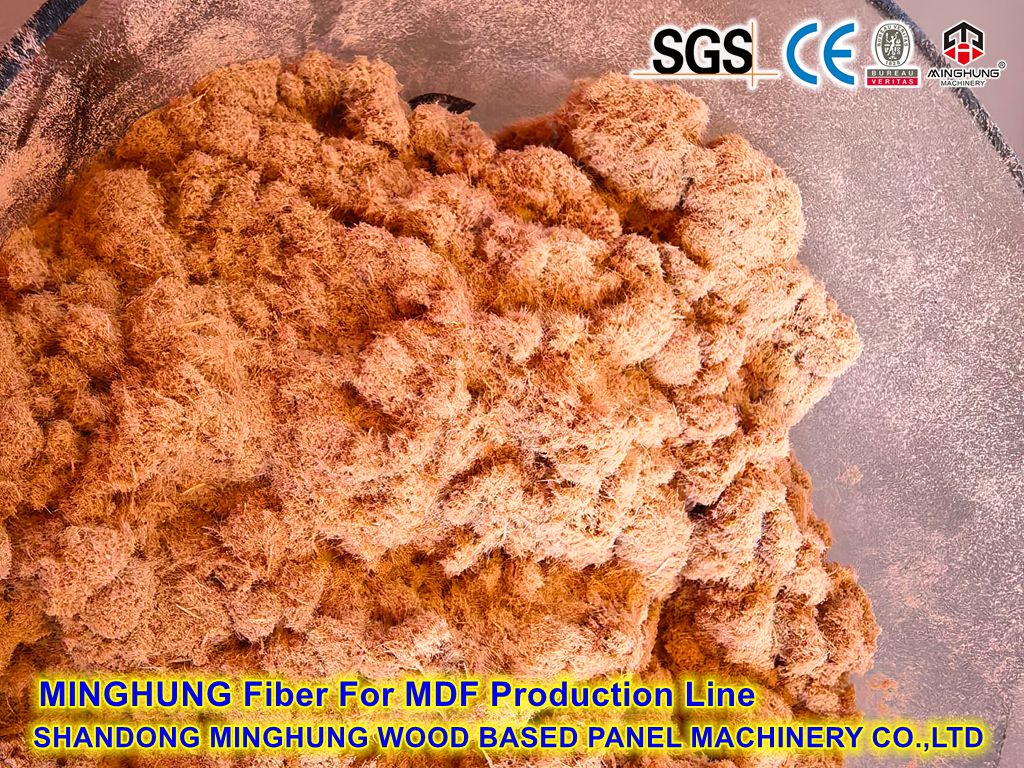
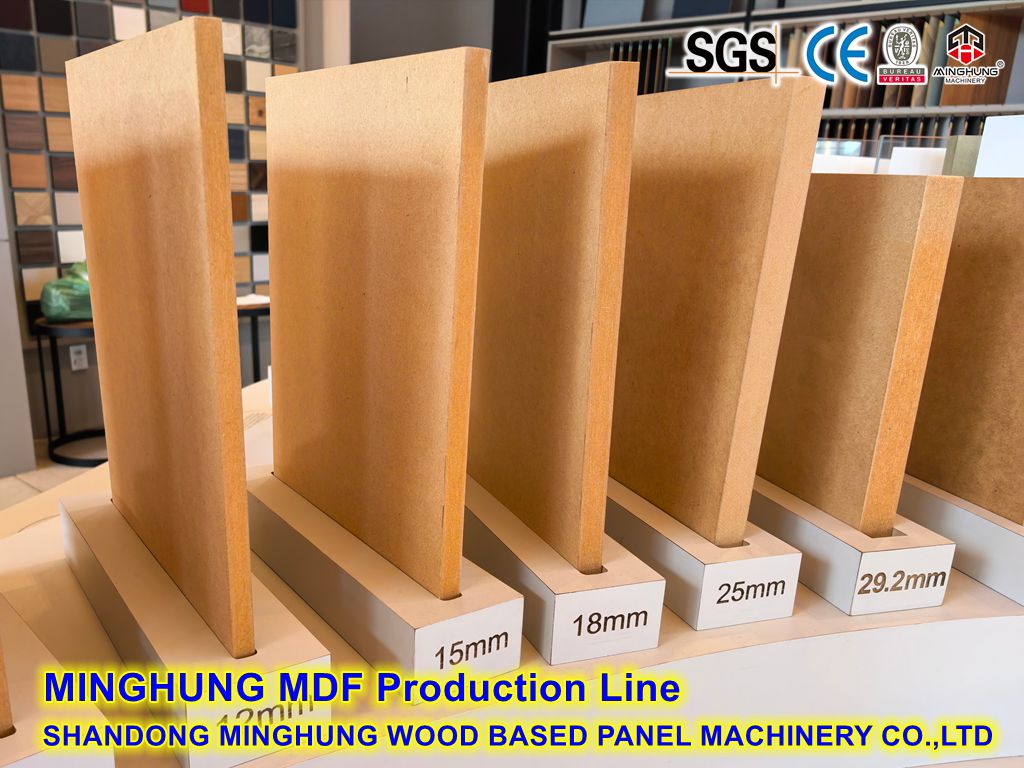
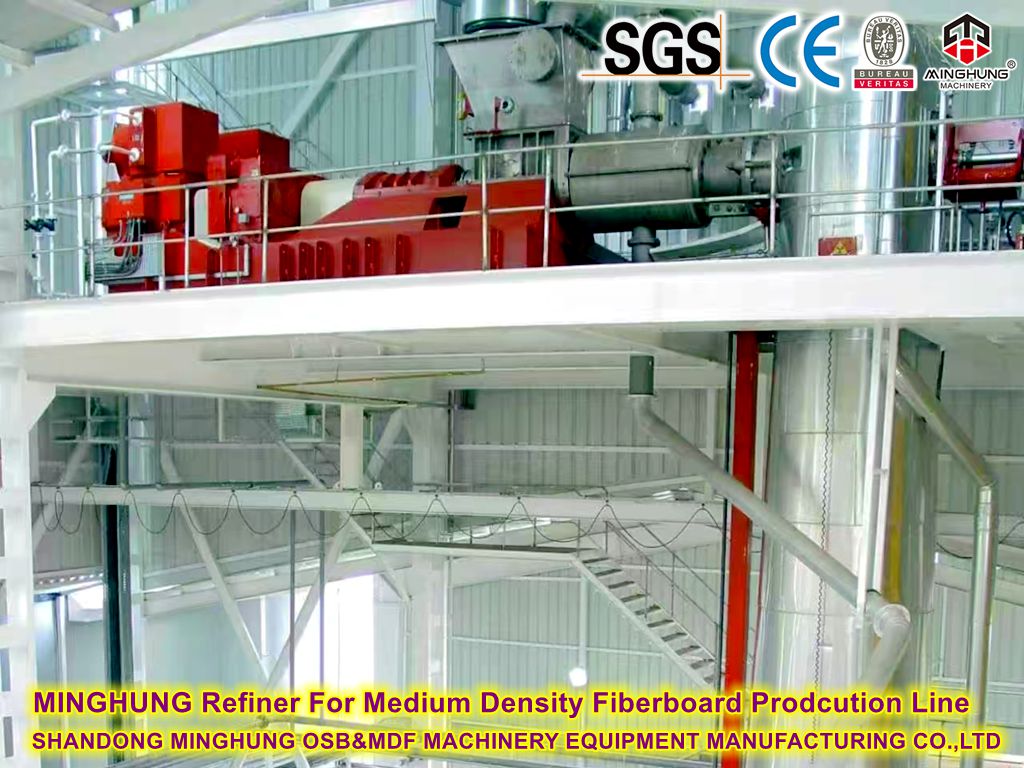
Utilisant des branches et des éclaircies comme matière première, la ligne produit des fibres par déchiquetage, lavage et raffinage thermomécanique, puis les sèche, les mélange, les forme et les presse en MDF. Sa surface fine et son excellente usinabilité en font le support privilégié pour les meubles, les revêtements de sol, les revêtements de portes, la gravure et la peinture. Densité du panneau 0,72 à 0,85 g/cm⊃3 ; (option HDF haute densité disponible).
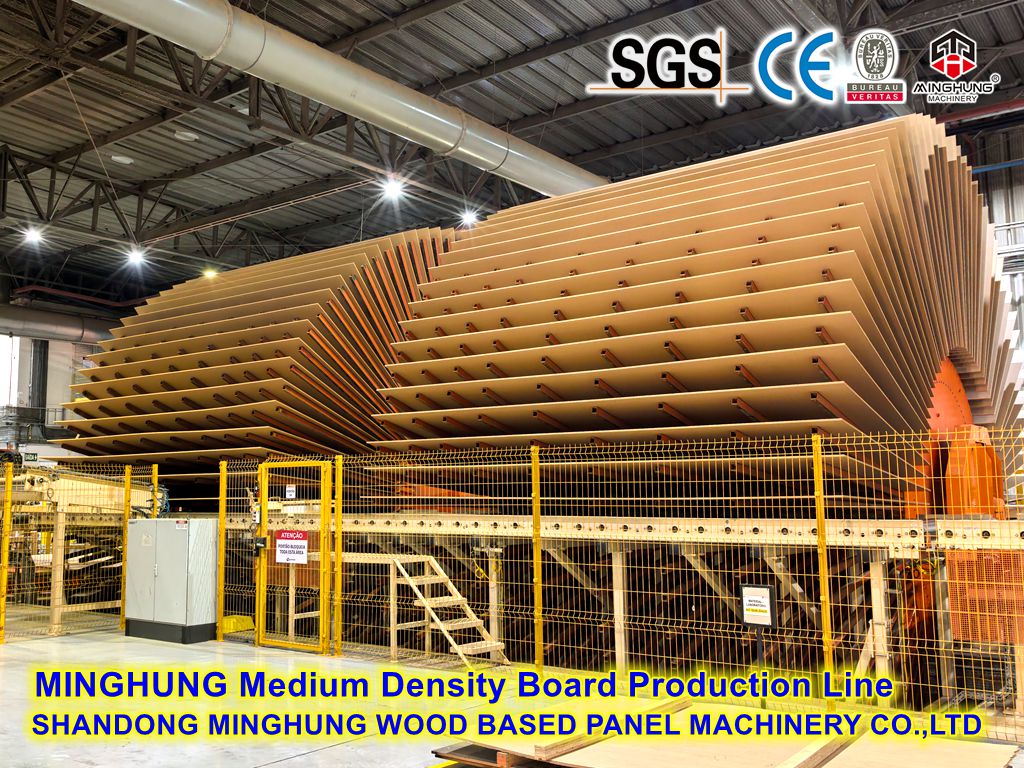
| Capacité (m⊃3 ;/an) | Production quotidienne (environ) | Ligne de presse à chaud à ouvertures multiples · Config. typique. | Ligne de presse continue · Configuration typique. |
|---|---|---|---|
| 50 000 | 167 m³/jour | Presse 4 pi · 15 lumières du jour + raffineur (classe d'environ 2 100 kW) | 4 pi · presse continue ≈ 24 m |
| 100 000 | 333 m³/jour | 4 pi · Presse 20 jours + raffineur amélioré | 4 pi · pression continue ≈ 30 m |
| 150 000 | 500 m³/jour | Presse de 4 pieds · 25 jours, ou 8 pieds · 15 jours | 4 pi · presse continue ≈ 36 m |
| 200 000 | 667 m³/jour | Presse multi-ouvertures de 8 pieds · 20 à 25 heures de lumière du jour | 4 pi · pression continue ≈ 40 m |
| 300 000 | 1 000 m⊃3 ;/jour | Solution continue recommandée | Ligne continue à grande vitesse de 4 pi · ≈ 45 m |
| 400 000 | 1 333 m⊃3 ;/jour | Solution continue recommandée | Deux lignes continues en parallèle ou ligne extra-large |
| 500 000 | 1 667 m⊃3 ;/jour | Solution continue recommandée | Deux grandes lignes continues en parallèle |
| Élément de comparaison | Ligne de presse à chaud à ouvertures multiples | Ligne de presse continue |
|---|---|---|
| Meilleure plage de capacité | 50 000 à 200 000 m⊃3 ;/an | 100 000–500 000 m⊃3 ;/an, premier choix pour un rendement élevé |
| Investissement | Inférieur | Plus haut; qualité et rendement supérieurs |
| Qualité de la planche | Tolérance d'épaisseur ±0,3 mm ; plus grande marge de ponçage | Tolérance d'épaisseur ±0,1–0,15 mm ; profil de densité contrôlable, tolérance de ponçage plus petite, rendement plus élevé |
| Fibre et résine | Mixeur conventionnel | Application de résine par soufflage disponible ; consommation de résine réduite, meilleur mélange |
| Flexibilité | Changement d'épaisseur facile | Ajustement transparent de l'épaisseur en ligne pour la production de masse |
| Automation | Chargement/déchargement automatique ; lot | Entièrement continu avec boucle fermée de pesage/épaisseur en ligne |
| Section | Ligne multi-ouvertures | de ligne continue | Fonction |
|---|---|---|---|
| ① Préparation & lavage | Broyeur à tambour, machine à laver les copeaux, déshydratation à vis, silo à copeaux, séparation métal/pierre | Produire des copeaux propres et protéger le raffineur | |
| ② Affinage thermomécanique | Préchauffeur à vis / cuve de cuisson à la vapeur, raffineur (moteur principal dimensionné à sa capacité), dégagement de vapeur et récupération d'énergie | Ramollir les copeaux et les défibrer en fibres de pulpe | |
| ③ Séchage des fibres | Sécheur à ligne de soufflage (tube éclair), séparateur cyclone, détection et extinction d'étincelles | Sécher les fibres humides pour mélanger l'humidité | |
| ④ Mélange de résine | Mélangeur sec à grande vitesse | Mélangeur à grande vitesse ou système d'application par soufflage | Mélanger uniformément les fibres avec la résine UF/PF/MDI |
| ⑤ Formage | Station de formage sous vide + mécanique, scie à tapis | Têtes de formage continu, pesée en ligne et scanner d'épaisseur | Forme un tapis de fibres uniforme, contrôle du profil de densité |
| ⑥ Pré-pressage | Prépresse mat (standard) | Prépresse continue à rouleaux | Consolider le tapis et éliminer l'air |
| ⑦ Pressage à chaud | Presse à chaud multi-ouvertures + chargement/déchargement automatique | Presse à chaud continue (ceinture en acier + huile thermique + épaisseur en boucle fermée) | Guérir et fixer le panneau de fibres |
| ⑧ Refroidissement et parage | Refroidisseur de sol, scies à coupe-bordure et à longueur | Panneaux de refroidissement, de dégazage et de garniture | |
| ⑨ Ponçage et empilage | Ponceuse multi-têtes à large bande (indispensable pour le MDF), bac intermédiaire, empilage et emballage automatiques | Ponçage fin, classement, empilage et entreposage | |
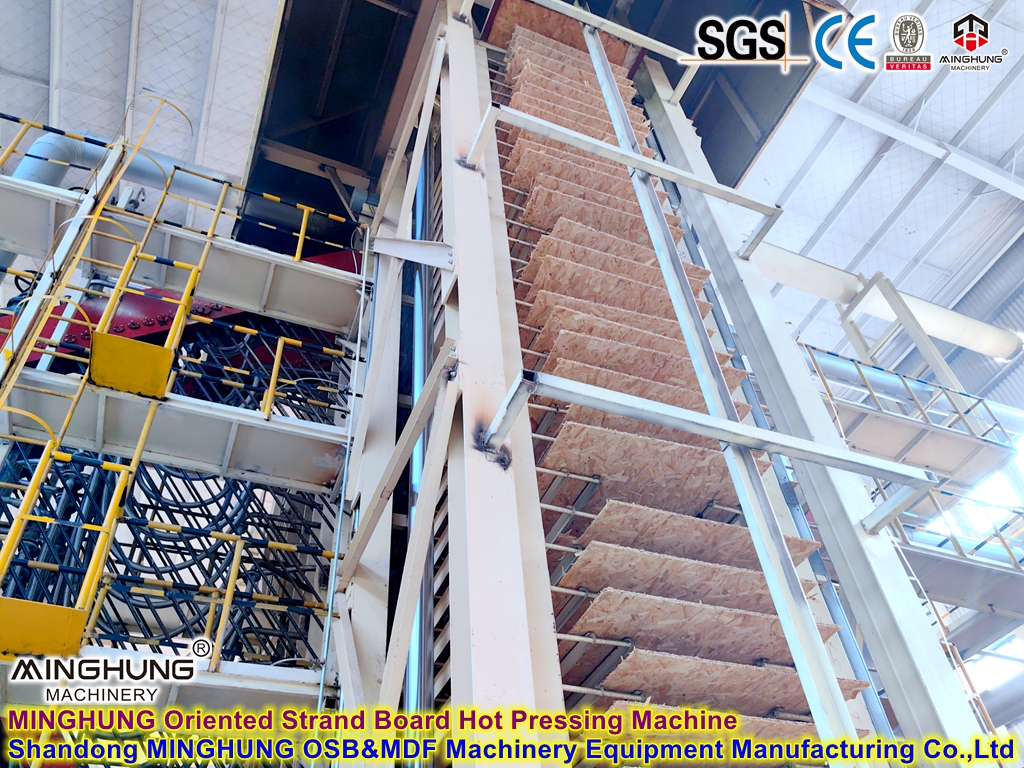
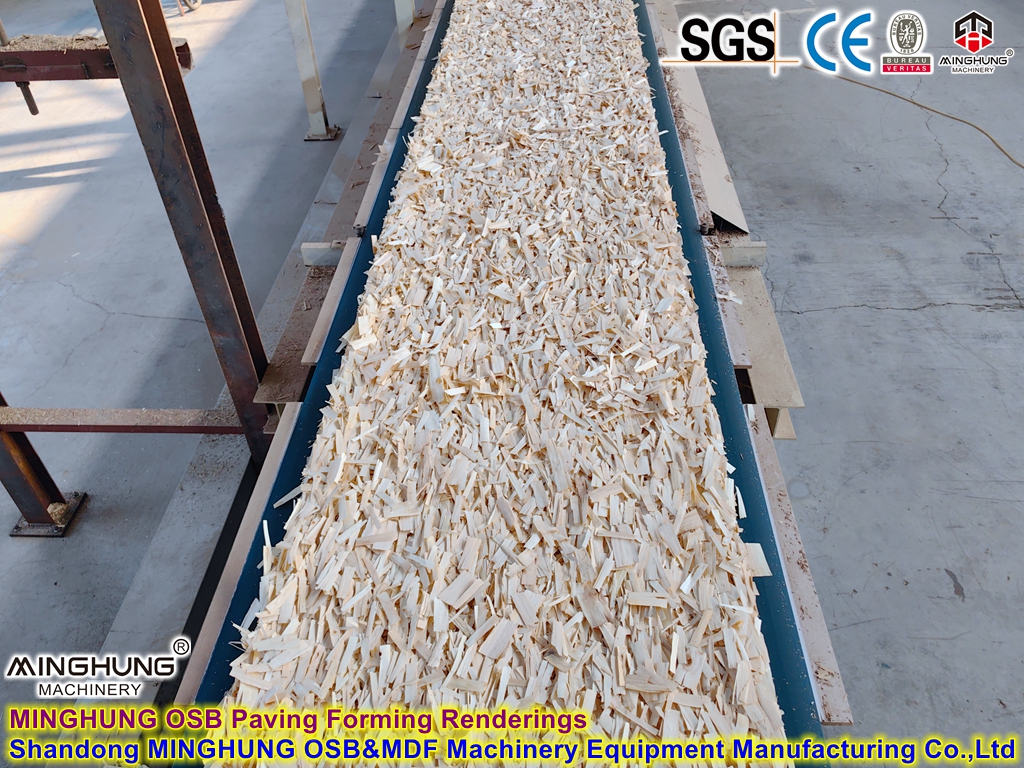
Utilisant du bois de plantation à croissance rapide (peuplier, pin, eucalyptus, etc.), la ligne coupe de longs brins orientés, les sèche et les tamise, applique la résine par couche et forme le tapis avec des orienteurs mécaniques - brins de surface dans le sens de la longueur, brins d'âme dans le sens transversal - puis presse à chaud la planche. L'OSB offre une résistance élevée, une tenue supérieure des clous et une résistance à l'humidité, largement utilisé dans la construction à ossature bois, les revêtements, l'emballage et les revêtements de sol pour conteneurs.
| Capacité (m³/an) | Production quotidienne (environ) | Ligne de presse à chaud à ouvertures multiples · Config. typique. | Ligne de presse continue · Configuration typique. |
|---|---|---|---|
| 50 000 | 167 m³/jour | Presse multi-ouvertures 4 pi · 15 jours | 4 pi · presse continue ≈ 24 m |
| 100 000 | 333 m³/jour | Presse multi-ouvertures 4 pi · 20 jours | 4 pi · pression continue ≈ 30 m |
| 150 000 | 500 m³/jour | Presse multi-ouvertures de 8 pieds · 15 à 20 heures de lumière du jour | 4 pi · presse continue ≈ 36 m |
| 200 000 | 667 m³/jour | Presse multi-ouvertures de 8 pieds · 20 à 25 heures de lumière du jour | 4 pi · pression continue ≈ 40 m |
| 300 000 | 1 000 m⊃3 ;/jour | Solution continue recommandée | Ligne continue à grande vitesse de 4 pi · ≈ 45 m |
| 400 000 | 1 333 m⊃3 ;/jour | Solution continue recommandée | Deux lignes continues en parallèle ou ligne extra-large |
| 500 000 | 1 667 m⊃3 ;/jour | Solution continue recommandée | Deux grandes lignes continues en parallèle |
Options de résine : phénolique (PF, qualité extérieure), MDI (sans formaldéhyde) ou UF modifié, configurée selon l'utilisation finale (intérieur/extérieur).
| Élément de comparaison | Ligne de presse à chaud à ouvertures multiples | Ligne de presse continue |
|---|---|---|
| Meilleure plage de capacité | 50 000 à 200 000 m⊃3 ;/an | 100 000–500 000 m⊃3 ;/an, premier choix pour un rendement élevé |
| Stabilité d'orientation | Bonne cohérence d'orientation pendant le maintien du lot | Le formage continu + le pressage donnent l'orientation et le profil de densité les plus cohérents |
| Qualité de la planche | Tolérance d'épaisseur ±0,3 mm | Tolérance d'épaisseur ±0,1–0,15 mm ; liaison interne uniforme |
| Investissement | Inférieur | Plus haut |
| Cas d'utilisation typique | Projets multi-spécifications, petits lots, soucieux du budget | Qualité stable de qualité exportation, approvisionnement en gros volume |
| Section | Ligne multi-ouvertures | de ligne continue | Fonction |
|---|---|---|---|
| ① Préparation des matières premières | Convoyeur de grumes/tiges écorcées, broyeur à tambour, écorceuse (en option), silo à copeaux | Écorcer, acheminer et préparer les bûches | |
| ② Préparation des brins | Floconneuse à brins de bois longs (surface), floconneuse à anneaux à couteaux (noyau), silo à brins humides | Couper les brins à la longueur/largeur/épaisseur spécifiée | |
| ③ Séchage | Sécheur à tambour à passage unique (température zonée), détection et extinction d'étincelles, silo à brins secs | Sécher les mèches à 3–6 % d'humidité | |
| ④ Dépistage | Trommel, classificateur d'air, boucle de retraitement surdimensionnée | Fractions de brins de surface/noyau séparées | |
| ⑤ Mélange de résine | Mélangeurs à tambour rotatif (surface et noyau séparés), dosage et dosage de résine (PF/MDI/UF) | Revêtement uniforme à faible teneur en résine (charge de résine OSB bien inférieure au PB) | |
| ⑥ Formage orienté | Stations d'orientation (orienteurs mécaniques en longueur de surface, orienteurs mécaniques en travers de noyau), scie à tronçonner les mats | Ligne de formage orientée continue (têtes à orientation longitudinale/transversale) | Construire la structure orientée surface-parallèle/noyau-croix |
| ⑦ Pré-pressage | Prépresse mat | Prépresse continue à rouleaux | Conserver l'orientation, consolider le tapis |
| ⑧ Pressage à chaud | Presse à chaud multi-ouvertures + chargement/déchargement automatique | Pressage à chaud en continu (ceinture acier + boucle fermée à huile thermique) | Guérir et fixer le panneau OSB |
| ⑨ Refroidissement et parage | Refroidisseur de sol, scies à coupe-bordure et à longueur | Refroidir, dégazer et couper les panneaux à la bonne taille | |
| ⑩ Classement et empilage | Station de classement (ponçage léger en option), empileur automatique, ligne d'emballage | Classement par norme, pile, emballage et entrepôt | |
Le contreplaqué est fabriqué à partir de placages déroulés par rotation qui sont séchés, collés, superposés et pressés à chaud pour former des panneaux multicouches. Le grand format, la distorsion minimale et la haute résistance rendent le contreplaqué idéal pour les meubles, la décoration intérieure, le coffrage en béton, l'emballage et les applications automobiles/marines. Taille standard 1 220 × 2 440 mm (4 × 8 pi) ; options plus grandes de 5 × 10 pieds disponibles.
Note sur le type de presse : Le contreplaqué est un procédé de stratification de placage, et la configuration industrielle éprouvée est la ligne de presse à chaud multi-ouvertures (avec chargeurs automatiques en option). Les presses continues sont conçues pour le formage continu de tapis de PB/MDF/OSB et ne s'appliquent pas au contreplaqué . Pour une capacité plus élevée, nous recommandons plusieurs lignes multi-ouvertures en parallèle, ou une presse grand format mono-ouverture ; pour les panneaux superposés (papier mélamine, parement de placage), une ligne de presse superposée à cycle court peut être ajoutée.

| Capacité (m³/an) | Production quotidienne (environ) | Ligne de presse à chaud à ouvertures multiples · Config. typique. | Recommandation pour un rendement plus élevé |
|---|---|---|---|
| 50 000 | 167 m³/jour | Presse multi-ouvertures 4 pi · 15 jours | Une seule ligne suffit |
| 100 000 | 333 m³/jour | Presse multi-ouvertures 4 pi · 20 jours | Une seule ligne ou deux lignes de 15 heures en parallèle |
| 150 000 | 500 m³/jour | Presse de 4 pieds · 25 jours, ou 8 pieds · 15 jours | Deux lignes multi-ouvertures en parallèle |
| 200 000 | 667 m³/jour | Presse multi-ouvertures de 8 pieds · 20 à 25 heures de lumière du jour | Deux lignes multi-ouvertures en parallèle |
| 300 000 | 1 000 m⊃3 ;/jour | 8 pi · Presse 25 jours × 2 lignes | Lignes multiples + cuisine colle centralisée |
| 400 000 | 1 333 m⊃3 ;/jour | Solution parallèle multiligne | Trois lignes multi-ouvertures ou plus en parallèle |
| 500 000 | 1 667 m⊃3 ;/jour | Solution parallèle multiligne | Planification multiligne à l’échelle de l’usine (épluchage et séchage centralisés) |
| Section | principale de l'équipement | Fonction |
|---|---|---|
| ① Préparation du journal | Tronçonneuse à grumes, écorceuse, cuve d'étuvage (eau chaude/vapeur), convoyeur à grumes | Couper à longueur, écorcer et ramollir les bûches pour les éplucher |
| ② Pelage du placage | Centreuse de rondins, tour à placage (4 pi / 8 pi), tondeuse, convoyeur de déchets | Décollez continuellement le placage d'épaisseur uniforme et coupez-le à la bonne taille. |
| ③ Séchage des placages | Sécheur de placage à rouleaux/bandes maillées, humidimètre en ligne, convoyeurs d'entrée/sortie | Placage sec jusqu'au collage humidité (8–12%) |
| ④ Traitement des placages | Table de classement, machine de rapiéçage (presse à bouchons), machine de jointoiement/collage de chants de placage, détourage | Grader le placage, réparer les défauts et les bandes de joint |
| ⑤ Étalage et pose de colle | Épandeur de colle à quatre rouleaux, ligne de convoyeur de superposition, prépresse à froid | Étaler de la colle, poser en plis symétriques impairs, prépresser |
| ⑥ Pressage à chaud | Presse à chaud multi-ouvertures (15-25 jours, en option) + chargeur/déchargeur automatique ; chauffage à l'huile thermique / à la vapeur / à l'eau chaude | Guérissez les lignes de colle et formez le panneau |
| ⑦ Refroidissement et parage | Racks de refroidissement de panneaux (air naturel/pulsé), scies à tronçonner et à tailler les bords | Refroidissez les panneaux et coupez-les à la taille finale |
| ⑧ Planification / ponçage | Planificateur de placage (traditionnel) ou ponceuse à large bande (recommandé) | Traitement de surface pour une épaisseur et une finition uniformes |
| ⑨ Classement et emballage | Station de classement, empileur automatique, machine d'emballage, convoyeur d'entrepôt | Classement selon la norme nationale ou client, emballage et stockage |
Extensions disponibles : ligne d'alimentation centralisée en matière de pelage-séchage des placages, ligne de presse de recouvrement à cycle court, ligne de panneaux lattés (âme jointée par doigts), le tout intégrable dans une solution à l'échelle de l'usine.
Ingénierie : calcul de capacité, diagrammes de flux de processus et disposition des équipements en fonction de votre matière première, de votre site, de votre budget et de votre marché cible
Fourniture : ensemble d'équipements complet avec commande électrique (PLC/DCS), systèmes de dépoussiérage et de sécurité incendie (détection et extinction d'étincelles)
Installation : installation sur site, mise en service de machine unique et de ligne, réception de capacité et de qualité
Formation et service après-vente : formation à l'exploitation et à la maintenance, fourniture de pièces de rechange, optimisation des processus et assistance à la mise à niveau
Veuillez partager : la capacité cible (m⊃3 ;/an) · le type de ligne · la situation des matières premières · les spécifications des panneaux et le marché cible. Nous préparerons une proposition comparative (multi-ouverture vs continue) avec analyse du ROI.
Contactez-nous WhatsApp : +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Courriel : minghungmachinery@gmail.com


