


MINGHUNG
MINGHUNG
50 000–500 000 m⊃3/rok Wielootwieralna linia do prasowania na gorąco Linia do ciągłego prasowania Projekt pod klucz
Zapewniamy projekt, kompletną dostawę sprzętu, instalację, uruchomienie i szkolenie operatorów dla czterech głównych linii do produkcji płyt drewnopochodnych. Każdą linię można dostosować do wybranej wydajności (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 m³ rocznie) i rodzaju prasy — linia do prasowania na gorąco z wieloma otworami lub linia do ciągłego prasowania na gorąco . Poniżej podano tabele wydajności i wykazy wyposażenia poszczególnych sekcji dla każdej linii produkcyjnej.
Uwaga ogólna : Dzienną produkcję szacuje się na 300 dni roboczych × 22 godziny dziennie. Przedstawione konfiguracje sprzętu są typowymi przykładami; ostateczna konfiguracja zależy od surowca (gatunek drewna, wilgotność), specyfikacji panelu (rozmiar, zakres grubości) i budżetu inwestycji. Szczegółowe wyceny i propozycje techniczne dostępne są na życzenie.
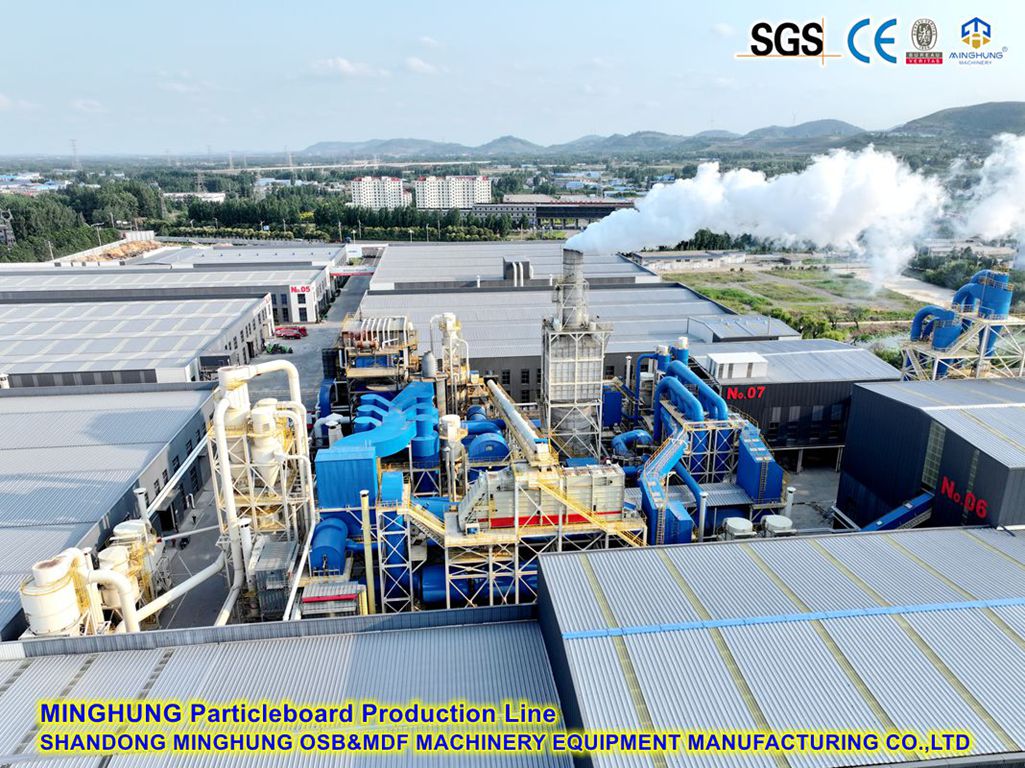
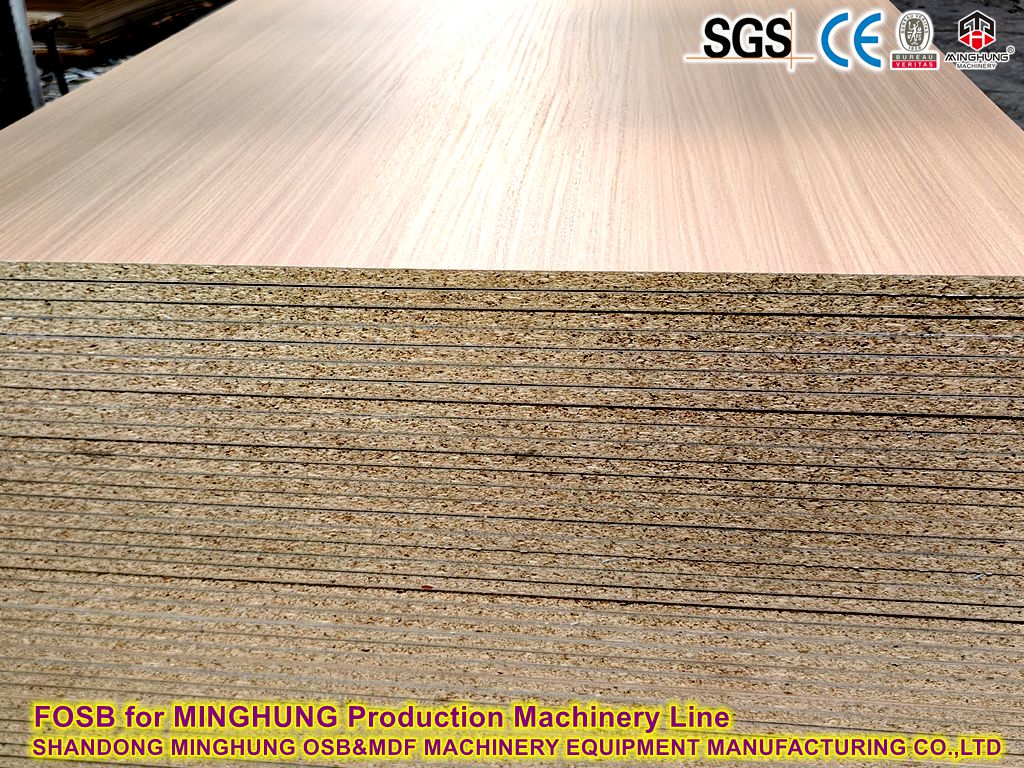
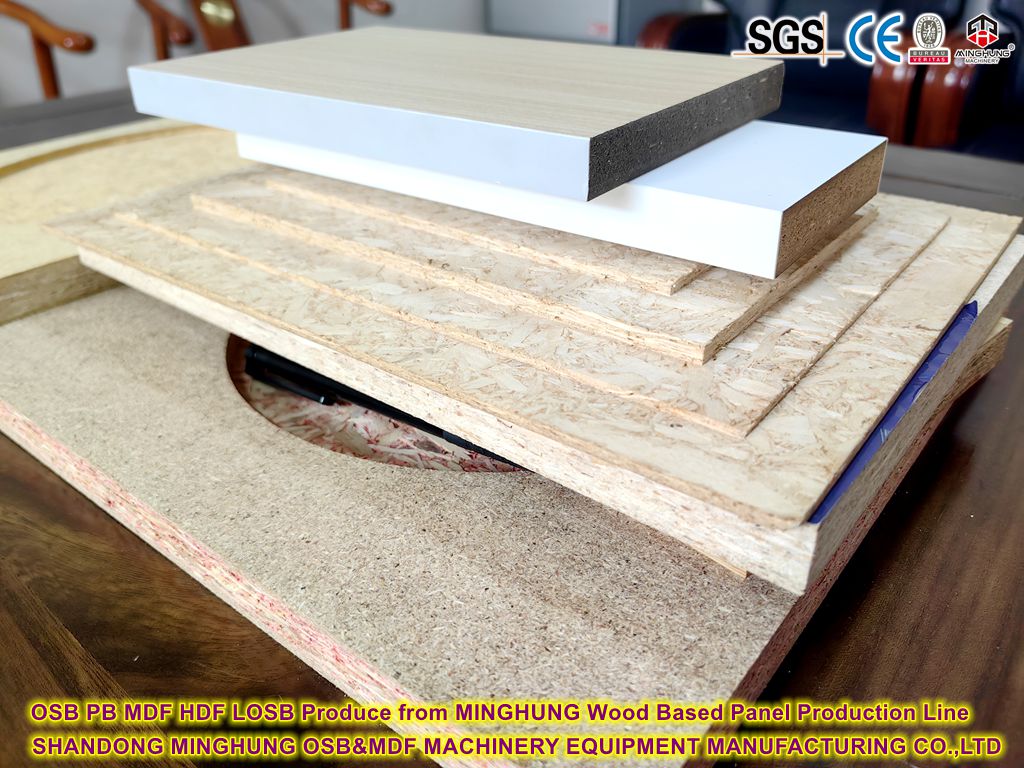
Wykorzystując jako surowiec gałęzie, pozostałości po obróbce drewna i drewno pochodzące z recyklingu, linia produkuje płyty wiórowe poprzez rozdrabnianie, przygotowanie płatków, suszenie, przesiewanie, mieszanie klejów, formowanie mat, prasowanie na gorąco i obróbkę końcową. Standardowy rozmiar panelu 1220 × 2440 mm (linia 4 stóp); dostępne szersze opcje 8 stóp (≥1830 mm). Idealny do mebli, podłoży podłogowych, opakowań i budownictwa.

| Wydajność (m³/rok) | Dzienna produkcja (w przybliżeniu) | Wielootworowa linia do prasowania na gorąco · Typowa konfiguracja. | Ciągła linia prasy · Typowa konfiguracja. |
|---|---|---|---|
| 50 000 | 167 m³/dzień | 4 stopy · Prasa wielootwarowa z 15-dniowym światłem dziennym | 4 stopy · ciągłe prasowanie ≈ 24 m |
| 100 000 | 333 m³/dzień | 4 stopy · Wielootworowa prasa o świetle dziennym 20 | 4 stopy · ciągłe prasowanie ≈ 30 m |
| 150 000 | 500 m³/dzień | 4 stopy · 25-dniowa prasa lub 8 stóp · 15-dzienna prasa | 4 stopy · ciągłe prasowanie ≈ 36 m |
| 200 000 | 667 m³/dzień | 8 stóp · Wielootworowa prasa o świetle dziennym 20–25 | 4 stopy · ciągłe prasowanie ≈ 40 m |
| 300 000 | 1000 m³/dzień | Niezalecane; preferowana linia ciągła | Szybka linia ciągła o długości 4 stóp · ≈ 45 m |
| 400 000 | 1333 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie ciągłe linie równoległe lub bardzo duża linia |
| 500 000 | 1667 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie duże ciągłe linie równoległe |
Czynniki grzewcze: olej termalny, para lub gorąca woda. Prasa ciągła wykorzystuje stalowe pasy z krążącym olejem termicznym, wraz z ciągłą prasą wstępną, ważeniem w linii i pomiarem grubości.
| pozycja porównawcza | Linia prasy wielootworowej na gorąco | Linia prasy ciągłej |
|---|---|---|
| Najlepszy zakres wydajności | 50 000–200 000 m³/rok | 100 000–500 000 m³/rok, pierwszy wybór ze względu na wysoką wydajność |
| Inwestycja | Niżej; krótszy zwrot | Wyższy; lepsza wydajność i ekonomika produktu |
| Jakość deski | Tolerancja grubości ±0,3 mm; możliwe ślady prasy | Tolerancja grubości ±0,1–0,15 mm; gładka powierzchnia bez śladów; bardziej jednolity profil gęstości |
| Wykorzystanie surowca | Większe straty przy przycinaniu/krawędzi | Brak strat na płycie uszczelniającej, mniejsze straty przy przycinaniu, wyższa wydajność |
| Elastyczność | Łatwa zmiana grubości; idealny dla wielu SKU | Grubość regulowana online; idealny do stabilnej produkcji masowej |
| Automatyzacja | Automatyczny załadunek/rozładunek; operacja wsadowa | W pełni ciągły z najwyższym poziomem monitorowania inline |
1.3 Lista urządzeń według sekcji (wielokrotne otwarcie/ciągłe)
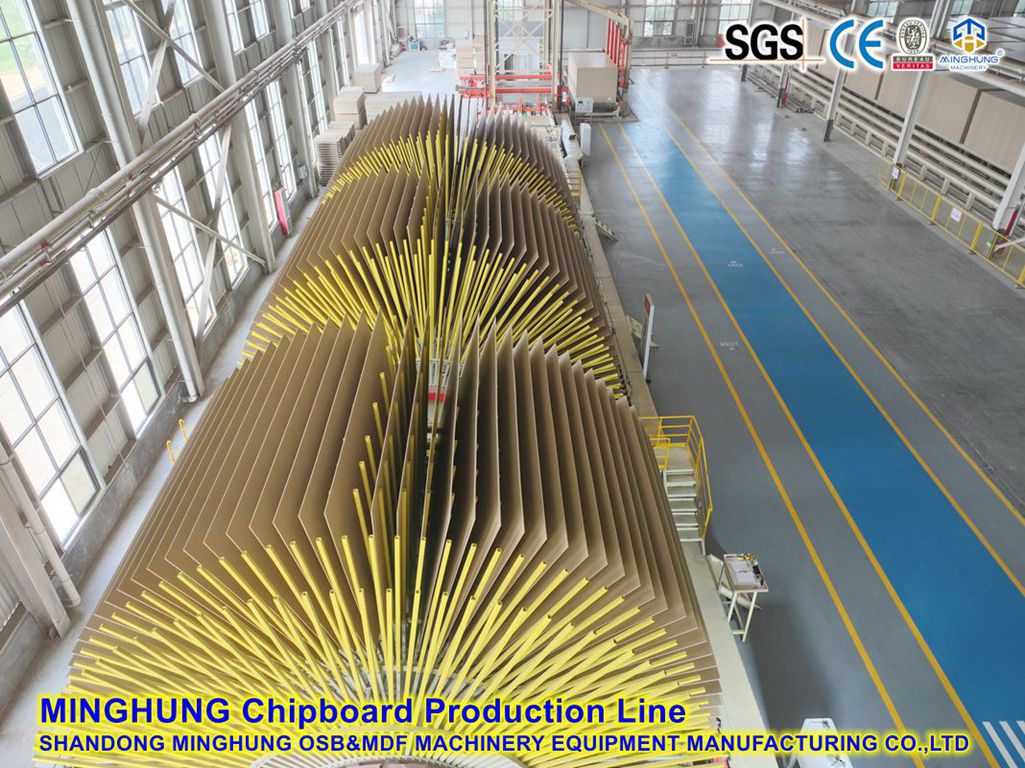
| Sekcja | Linia z wieloma otwarciami | linii ciągłej | Funkcja |
|---|---|---|---|
| ① Przygotowanie surowców | Rębak bębnowy, przenośniki taśmowe/łańcuchowe, wykrywacz metali, silos na wióry, usuwanie metali obcych | Przekształć surowiec w kwalifikowane wióry, usuń zanieczyszczenia metalowe | |
| ② Przygotowanie płatków | Płatkownica długiego drewna (płatki powierzchniowe), płatkownica pierścieniowa (płatki rdzeniowe), młyn młotkowy, silos na mokre płatki | Produkuj płatki o cienkiej powierzchni i grube płatki rdzeniowe | |
| ③ Suszenie | Suszarka rotorowa (jednoprzebiegowa), system wykrywania i gaszenia iskier, silos na suchy płatek | Płatki suszone do przetworzenia wilgoci (ok. 3–5%) | |
| ④ Pokaz | Przesiewacz obrotowy (mechaniczny), klasyfikator powietrzny, nadwymiarowa pętla do ponownego kruszenia | Oddzielić płatki powierzchniowe/rdzeniowe, odrzucić naddatki i drobne cząstki | |
| ⑤ Mieszanie i mieszanie kleju | Kuchnia klejowa (odmierzanie, dozowanie, mieszadła), blender pierścieniowy/wysokoobrotowy (oddzielnie powierzchnia i rdzeń) | Dokładne dozowanie i mieszanie żywicy | |
| ⑥ Formowanie | Mechaniczne + pneumatyczne stanowiska formujące, przenośnik mat, przecinarka do mat | Głowice do formowania ciągłego (mechaniczne + pneumatyczne), ważenie/skanowanie inline | Uformuj jednolitą matę w strukturze powierzchnia-rdzeń-powierzchnia |
| ⑦ Wstępne prasowanie | Wstępne prasowanie maty (opcjonalnie) | Ciągła prasa rolkowa (standard) | Skonsoliduj matę, popraw wydajność prasy |
| ⑧ Prasowanie na gorąco | Wielootworowa prasa na gorąco + automatyczna ładowarka + rozładowarka | Ciągła prasa na gorąco (pasy stalowe, pętla termoolejowa, kontrola grubości w pętli zamkniętej) | Utwardzić i ustawić grubość panelu oraz profil gęstości |
| ⑨ Chłodzenie i przycinanie | Chłodnice gwiazdowe/podłogowe, piły do przycinania krawędzi, piły do cięcia na wymiar (w linii ciągłej) | Schłodzić, odgazować i przyciąć panele na wymiar | |
| ⑩ Szlifowanie i układanie w stosy | Szlifierka szerokotaśmowa (4-głowicowa lub więcej), pojemnik pośredni, automatyczna układarka, kontrola i pakowanie | Kalibracja i szlifowanie powierzchni, gradacja, układanie w stosy i pakowanie | |
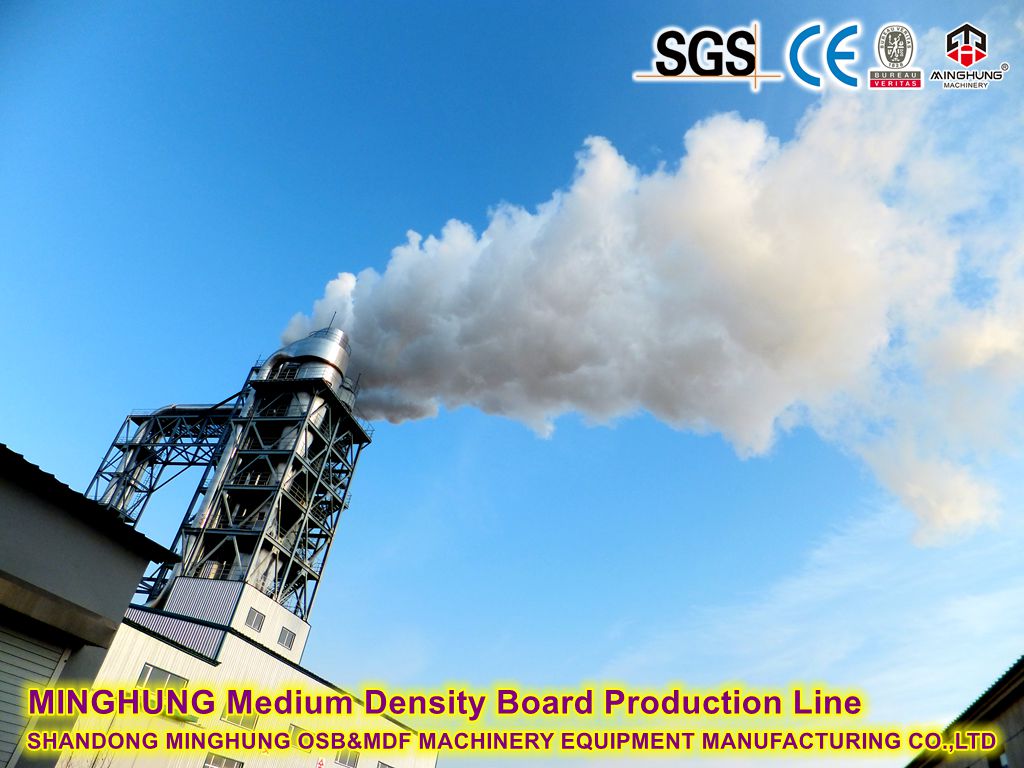
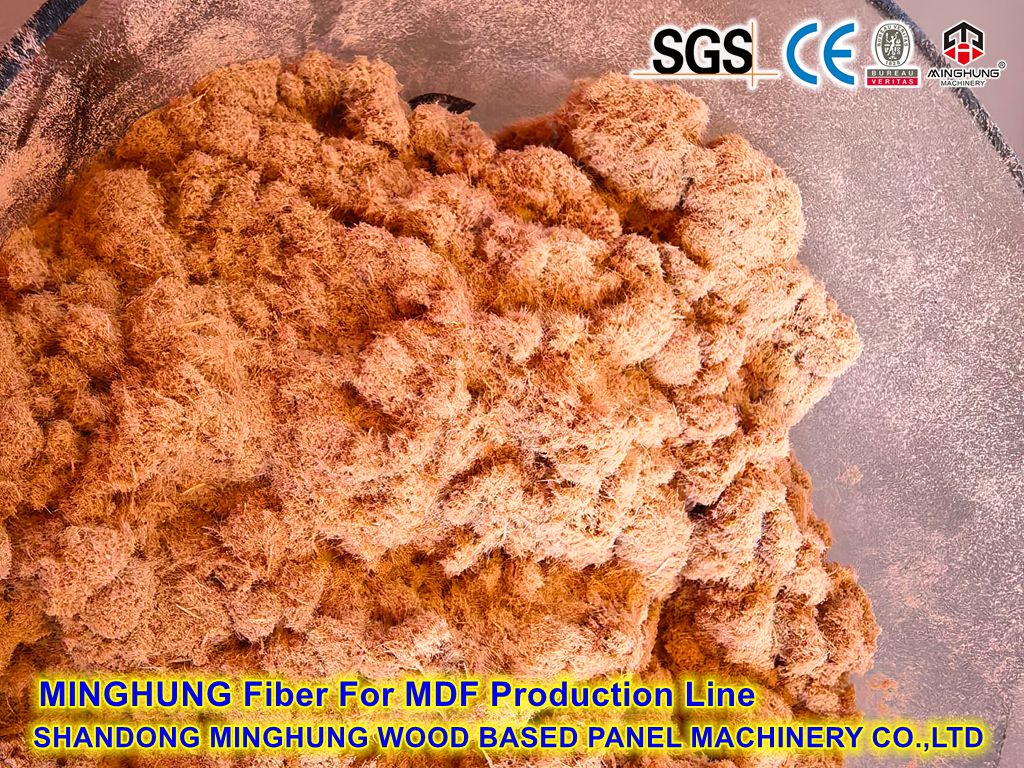
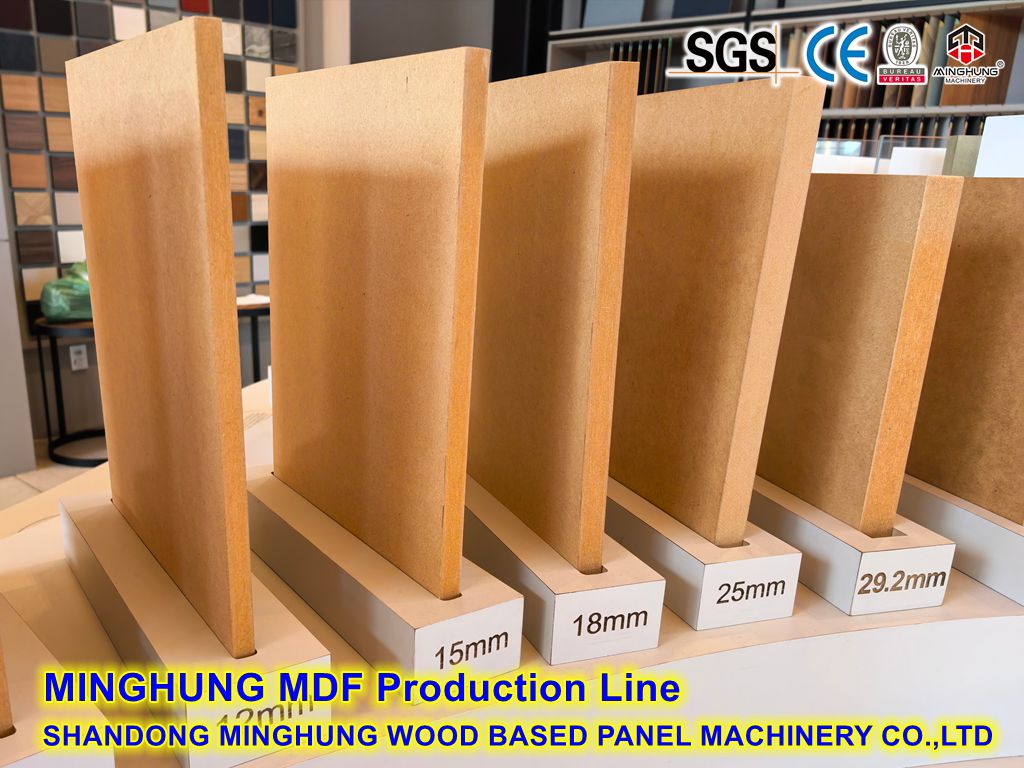
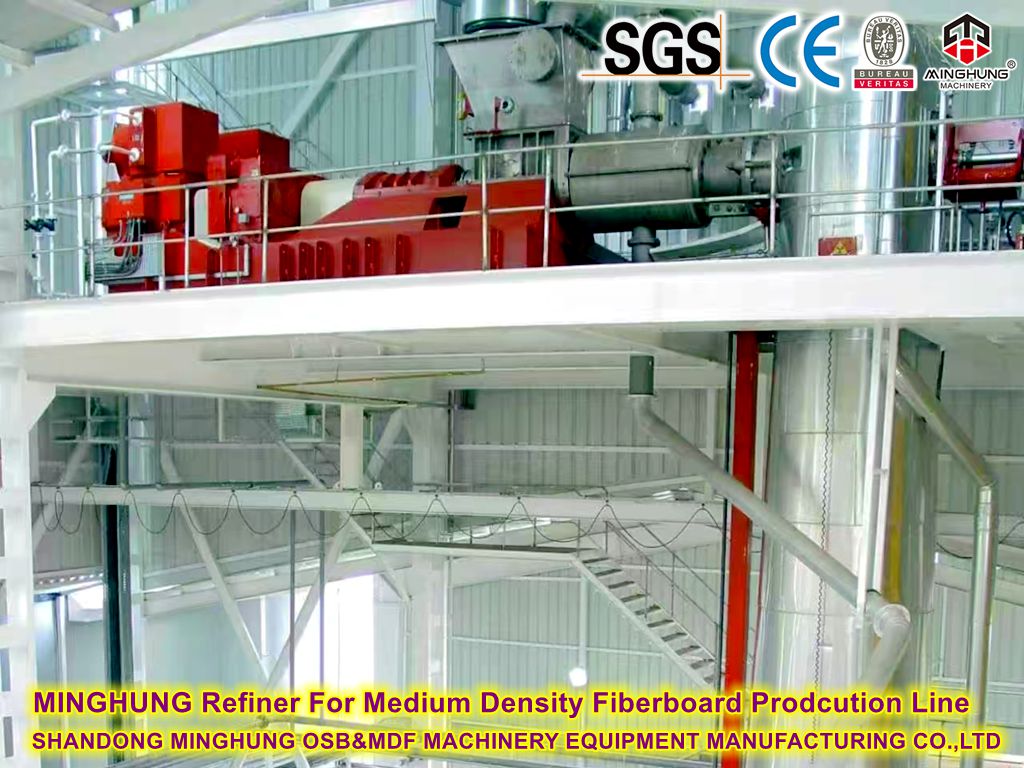
Wykorzystując gałęzie i przerzedy jako surowiec, linia produkuje włókna poprzez rozdrabnianie, mycie i rafinację termomechaniczną, a następnie suszy, miesza, formuje i prasuje w płytę MDF. Jego delikatna powierzchnia i doskonała obrabialność sprawiają, że jest to preferowane podłoże do mebli, podłóg, okładzin drzwi, grawerowania i malowania. Gęstość płyty 0,72–0,85 g/cm³ (dostępna opcja HDF o dużej gęstości).
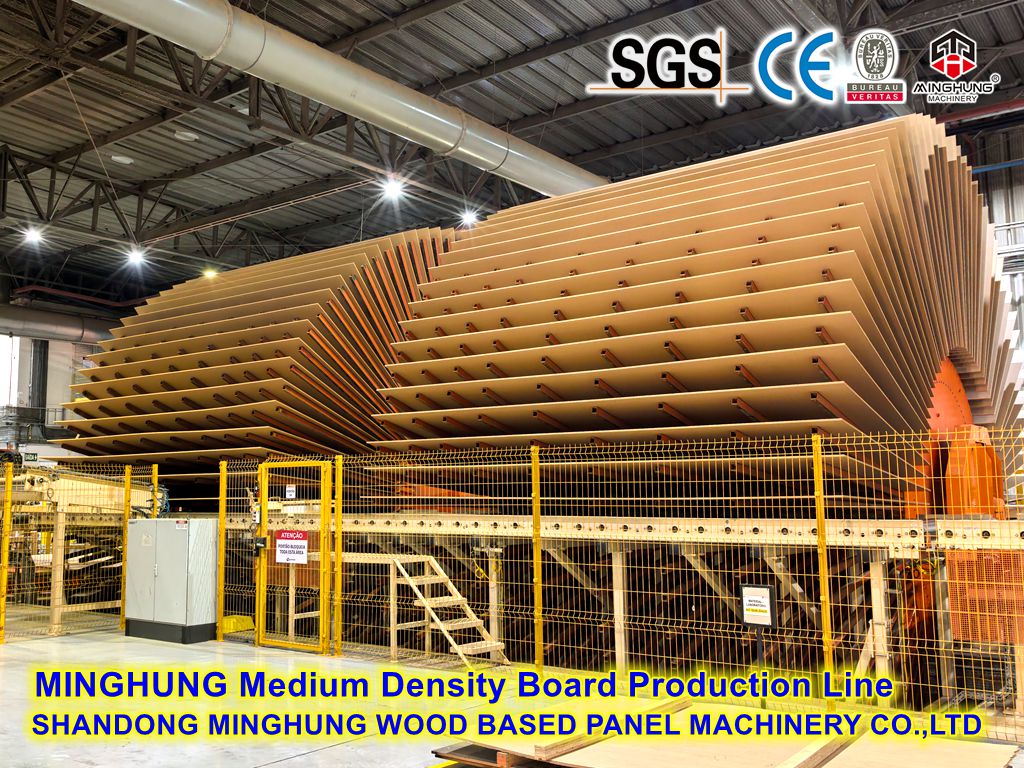
| Wydajność (m³/rok) | Dzienna produkcja (w przybliżeniu) | Wielootworowa linia do prasowania na gorąco · Typowa konfiguracja. | Ciągła linia prasy · Typowa konfiguracja. |
|---|---|---|---|
| 50 000 | 167 m³/dzień | 4 stopy · Prasa o świetle dziennym + rafineria (klasa ok. 2100 kW) | 4 stopy · ciągłe prasowanie ≈ 24 m |
| 100 000 | 333 m³/dzień | 4 stopy · Prasa 20-dniowa + ulepszony rafiner | 4 stopy · ciągłe prasowanie ≈ 30 m |
| 150 000 | 500 m³/dzień | 4 stopy · 25-dniowa prasa lub 8 stóp · 15-dzienna prasa | 4 stopy · ciągłe prasowanie ≈ 36 m |
| 200 000 | 667 m³/dzień | 8 stóp · Wielootworowa prasa o świetle dziennym 20–25 | 4 stopy · ciągłe prasowanie ≈ 40 m |
| 300 000 | 1000 m³/dzień | Zalecane rozwiązanie ciągłe | Szybka linia ciągła o długości 4 stóp · ≈ 45 m |
| 400 000 | 1333 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie ciągłe linie równoległe lub bardzo duża linia |
| 500 000 | 1667 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie duże ciągłe linie równoległe |
| pozycja porównawcza | Linia prasy wielootworowej na gorąco | Linia prasy ciągłej |
|---|---|---|
| Najlepszy zakres wydajności | 50 000–200 000 m³/rok | 100 000–500 000 m³/rok, pierwszy wybór ze względu na wysoką wydajność |
| Inwestycja | Niżej | Wyższy; najwyższa jakość i wydajność |
| Jakość deski | Tolerancja grubości ±0,3 mm; większy naddatek na szlifowanie | Tolerancja grubości ±0,1–0,15 mm; kontrolowany profil gęstości, mniejszy naddatek na szlifowanie, wyższa wydajność |
| Włókno i żywica | Tradycyjny blender | Dostępna aplikacja żywicy metodą rozdmuchu; mniejsze zużycie żywicy, lepsze mieszanie |
| Elastyczność | Łatwa zmiana grubości | Bezproblemowa regulacja grubości online do produkcji masowej |
| Automatyzacja | Automatyczny załadunek/rozładunek; seria | W pełni ciągłe, z zamkniętą pętlą ważenia/grubości na linii |
| Sekcja | Linia z wieloma otwarciami | linii ciągłej | Funkcja |
|---|---|---|---|
| ① Przygotowanie i mycie | Rębak bębnowy, myjka do wiórów, odwadnianie ślimakowe, silos na wióry, separacja metalu/kamienia | Produkuj czyste wióry i chroń rafiner | |
| ② Rafinacja termomechaniczna | Śruba podgrzewacza wstępnego/naczynia do gotowania na parze, rafinera (silnik główny dostosowany do wydajności), uwalniania pary i odzyskiwania energii | Zmiękczyć wióry i rozwłóknić je na włókna miazgi | |
| ③ Suszenie włókien | Suszarka liniowa (rura płomieniowa), separator cyklonowy, wykrywanie i gaszenie iskier | Wysuszyć mokre włókna do zmieszania wilgoci | |
| ④ Mieszanie żywicy | Wysokoobrotowy blender na sucho | System aplikacji wysokoobrotowego blendera lub linii rozdmuchowej | Jednolicie zmieszać włókna z żywicą UF/PF/MDI |
| ⑤ Formowanie | Stacja próżniowa + formowanie mechaniczne, przecinarka do mat | Głowice do ciągłego formowania, wbudowany skaner ważenia i grubości | Uformuj jednolitą matę z włókien, kontroluj profil gęstości |
| ⑥ Wstępne prasowanie | Przygotowanie do maty (standard) | Ciągła prasa wstępna rolkowa | Skonsoliduj matę i usuń powietrze |
| ⑦ Prasowanie na gorąco | Wielootworowa prasa na gorąco + automatyczny załadunek/rozładunek | Ciągła prasa na gorąco (pas stalowy + olej termiczny + grubość pętli zamkniętej) | Utwardzić i ustawić płytę pilśniową |
| ⑧ Chłodzenie i przycinanie | Chłodnice podłogowe, piły do przycinania krawędzi i cięcia na wymiar | Panele chłodzenia, odgazowywania i wykończenia | |
| ⑨ Szlifowanie i układanie w stosy | Wielogłowicowa szlifierka szerokotaśmowa (niezbędna do płyt MDF), pojemnik pośredni, automatyczne układanie i pakowanie | Szlifowanie dokładne, sortowanie, układanie i magazynowanie | |
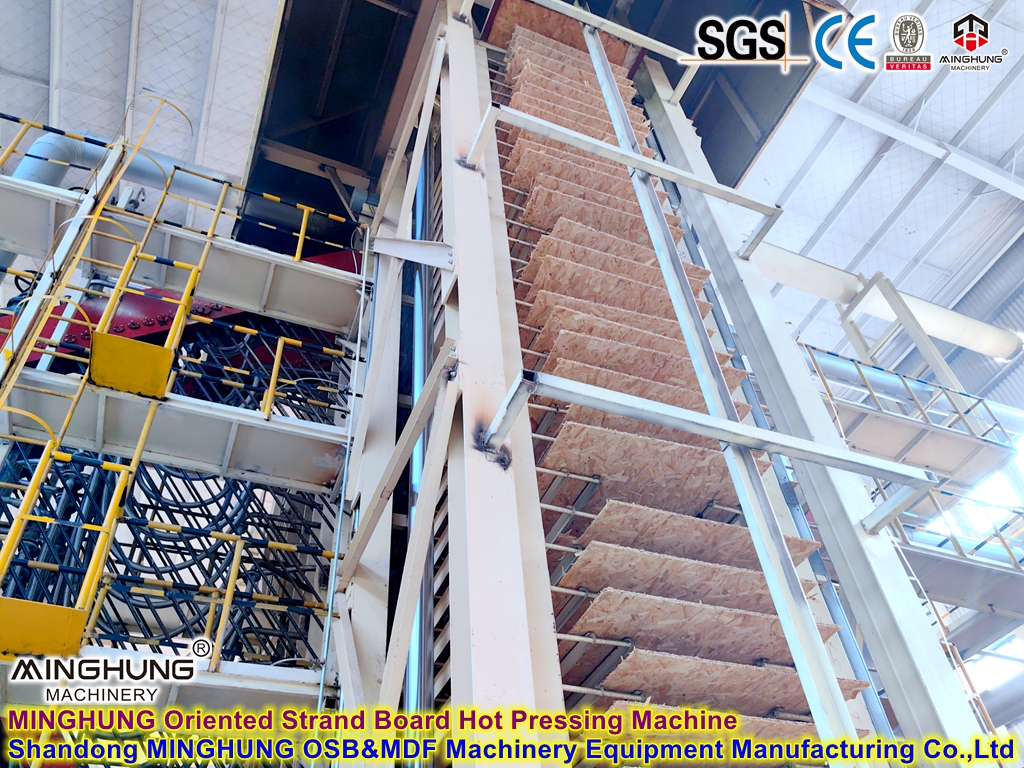
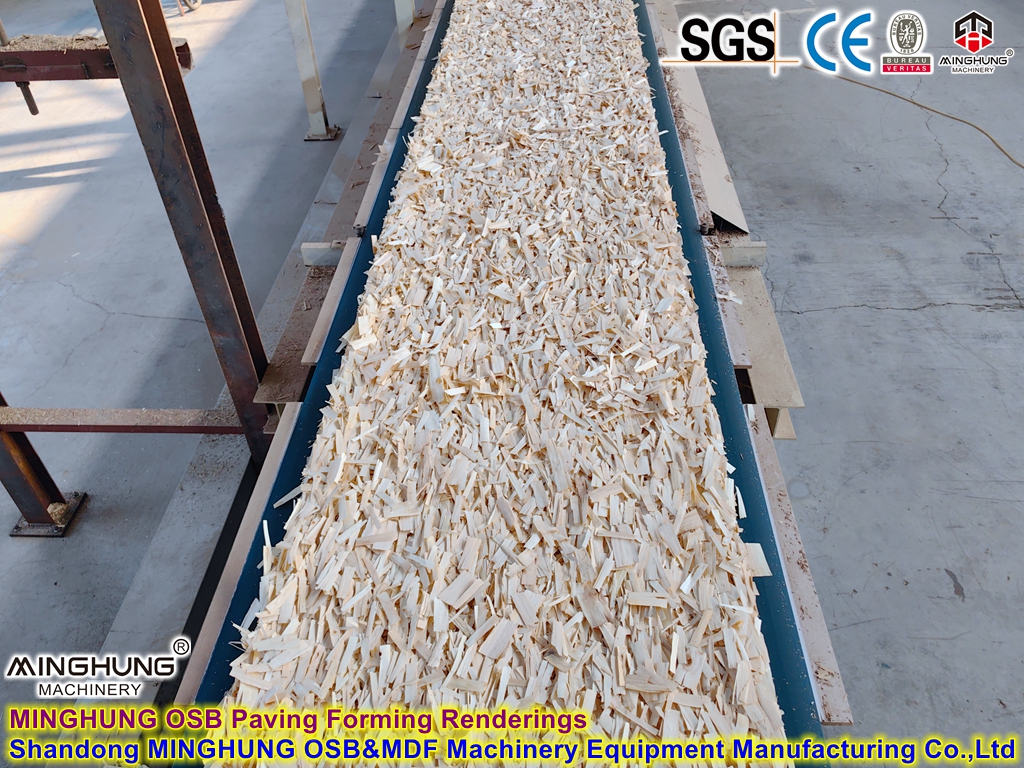
Wykorzystując szybko rosnące drewno plantacyjne (topola, sosna, eukaliptus itp.), linia tnie długie, zorientowane pasma, suszy je i przesiewa, nakłada żywicę warstwami i tworzy matę za pomocą mechanicznych orientatorów – pasma powierzchniowe wzdłuż, rdzenie w poprzek – a następnie prasuje płytę na gorąco. Płyta OSB zapewnia wysoką wytrzymałość, doskonałe trzymanie gwoździ i odporność na wilgoć, jest szeroko stosowana w konstrukcjach o konstrukcji drewnianej, poszyciach, opakowaniach i podłogach kontenerów.
| Wydajność (m³/rok) | Dzienna produkcja (w przybliżeniu) | Wielootworowa linia do prasowania na gorąco · Typowa konfiguracja. | Ciągła linia prasy · Typowa konfiguracja. |
|---|---|---|---|
| 50 000 | 167 m³/dzień | 4 stopy · Prasa wielootwarowa z 15-dniowym światłem dziennym | 4 stopy · ciągłe prasowanie ≈ 24 m |
| 100 000 | 333 m³/dzień | 4 stopy · Wielootworowa prasa o świetle dziennym 20 | 4 stopy · ciągłe prasowanie ≈ 30 m |
| 150 000 | 500 m³/dzień | 8 stóp · Prasa wielootworowa o świetle dziennym 15–20 | 4 stopy · ciągłe prasowanie ≈ 36 m |
| 200 000 | 667 m³/dzień | 8 stóp · Wielootworowa prasa o świetle dziennym 20–25 | 4 stopy · ciągłe prasowanie ≈ 40 m |
| 300 000 | 1000 m³/dzień | Zalecane rozwiązanie ciągłe | Szybka linia ciągła o długości 4 stóp · ≈ 45 m |
| 400 000 | 1333 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie ciągłe linie równoległe lub bardzo duża linia |
| 500 000 | 1667 m³/dzień | Zalecane rozwiązanie ciągłe | Dwie duże ciągłe linie równoległe |
Opcje żywic: fenolowe (PF, do zastosowań zewnętrznych), MDI (bez formaldehydu) lub modyfikowane UF, konfigurowane w zależności od zastosowania końcowego (wewnętrzne/zewnętrzne).
| pozycja porównawcza | Linia prasy wielootworowej na gorąco | Linia prasy ciągłej |
|---|---|---|
| Najlepszy zakres wydajności | 50 000–200 000 m³/rok | 100 000–500 000 m³/rok, pierwszy wybór ze względu na wysoką wydajność |
| Stabilność orientacji | Dobra spójność orientacji podczas przebywania wsadowego | Ciągłe formowanie + prasowanie zapewnia najbardziej spójną orientację i profil gęstości |
| Jakość deski | Tolerancja grubości ±0,3 mm | Tolerancja grubości ±0,1–0,15 mm; jednolite wiązanie wewnętrzne |
| Inwestycja | Niżej | Wyższy |
| Typowy przypadek użycia | Projekty o wielu specyfikacjach, w średnich i małych partiach, projekty uwzględniające budżet | Stabilna jakość na poziomie eksportowym, dostawy w dużych ilościach |
| Sekcja | Linia z wieloma otwarciami | linii ciągłej | Funkcja |
|---|---|---|---|
| ① Przygotowanie surowców | Przenośnik kłód/korowanych łodyg, rębak bębnowy, korowarka (opcjonalnie), silos na wióry | Okoruj, przenieś i przygotuj kłody | |
| ② Przygotowanie pasma | Płatkownica z długich włókien drewna (powierzchnia), płatkownica z pierścieniem nożowym (rdzeń), silos z mokrymi pasmami | Przytnij pasma do określonej długości/szerokości/grubości | |
| ③ Suszenie | Jednoprzebiegowa suszarka bębnowa (temperatura strefowa), wykrywanie i gaszenie iskier, silos suchy | Suszyć pasma do wilgotności 3–6%. | |
| ④ Pokaz | Przesiewacz bębnowy, klasyfikator powietrzny, pętla ponownego przetwarzania ponadgabarytowego | Oddzielne frakcje powierzchniowe/rdzeniowe | |
| ⑤ Mieszanie żywicy | Obrotowe mieszalniki bębnowe (oddzielnie powierzchnia i rdzeń), dozowanie i dozowanie żywicy (PF/MDI/UF) | Jednolita powłoka o niskiej zawartości żywicy (zawartość żywicy OSB znacznie poniżej PB) | |
| ⑥ Formowanie zorientowane | Stacje orientujące (orientatory powierzchniowe wzdłużne, orientatory mechaniczne poprzeczne rdzenia), przecinarka do mat | Ciągła linia formująca (głowice orientujące wzdłużne/poprzeczne) | Zbuduj zorientowaną strukturę równoległą do powierzchni / krzyżową |
| ⑦ Wstępne prasowanie | Mata do wstępnego tłoczenia | Ciągła prasa wstępna rolkowa | Zachowaj orientację, skonsoliduj matę |
| ⑧ Prasowanie na gorąco | Wielootworowa prasa na gorąco + automatyczny załadunek/rozładunek | Ciągła prasa na gorąco (taśma stalowa + pętla zamknięta z olejem termicznym) | Utwardzić i ustawić płytę OSB |
| ⑨ Chłodzenie i przycinanie | Chłodnice podłogowe, piły do przycinania krawędzi i cięcia na wymiar | Schłodzić, odgazować i przyciąć panele na wymiar | |
| ⑩ Klasyfikacja i układanie w stosy | Stacja sortująca (opcjonalnie lekkie szlifowanie), automatyczna układarka, linia pakująca | Ocena według normy, stosu, opakowania i magazynu | |
Sklejka zbudowana jest z fornirów obrywanych obrotowo, które są suszone, nakładane klejem, układane i prasowane na gorąco w wielowarstwowe panele. Duży format, minimalne zniekształcenia i wysoka wytrzymałość sprawiają, że sklejka idealnie nadaje się do mebli, dekoracji wnętrz, szalunków betonowych, opakowań i zastosowań w pojazdach/morzach. Rozmiar standardowy 1220 × 2440 mm (4 × 8 stóp); dostępne są większe opcje 5 × 10 stóp.
Uwaga dotycząca prasy : Sklejka to proces układania forniru, a sprawdzoną konfiguracją przemysłową jest wielootworowa linia do prasowania na gorąco (z opcjonalnymi automatycznymi ładowarkami). Prasy ciągłe przeznaczone są do ciągłego formowania mat z PB/MDF/OSB i nie mają zastosowania do sklejki . Dla większej wydajności polecamy kilka linii wielootworowych równolegle lub jednootworową prasę wielkoformatową; w przypadku płyt nakładanych (papier melaminowy, okładziny fornirowe) istnieje możliwość dodania linii do prasy nakładkowej o krótkim cyklu.

| Wydajność (m³/rok) | Dzienna produkcja (w przybliżeniu) | Wielootworowa linia do prasowania na gorąco · Typowa konfiguracja. | Zalecenie dotyczące wyższej wydajności |
|---|---|---|---|
| 50 000 | 167 m³/dzień | 4 stopy · Prasa wielootwarowa z 15-dniowym światłem dziennym | Pojedyncza linia wystarczy |
| 100 000 | 333 m³/dzień | 4 stopy · Wielootworowa prasa o świetle dziennym 20 | Pojedyncza linia lub dwie równoległe linie 15-dniowe |
| 150 000 | 500 m³/dzień | 4 stopy · 25-dniowa prasa lub 8 stóp · 15-dzienna prasa | Dwie linie wielootworowe równolegle |
| 200 000 | 667 m³/dzień | 8 stóp · Wielootworowa prasa o świetle dziennym 20–25 | Dwie linie wielootworowe równolegle |
| 300 000 | 1000 m³/dzień | 8 stóp · Prasa 25-dniowa × 2 linie | Wiele linii + scentralizowana kuchnia klejowa |
| 400 000 | 1333 m³/dzień | Rozwiązanie wieloliniowe równoległe | Trzy lub więcej linii wielootworowych równolegle |
| 500 000 | 1667 m³/dzień | Rozwiązanie wieloliniowe równoległe | Planowanie wieloliniowe w całym zakładzie (scentralizowane obieranie i suszenie) |
| Sekcja | Główna | funkcja wyposażenia |
|---|---|---|
| ① Przygotowanie dziennika | Przecinarka do kłód, korowarka, kadź parowa (gorąca woda/para), przenośnik kłód | Przyciąć na długość, okorować i zmiękczyć kłody w celu obrania |
| ② Łuszczenie forniru | Maszyna do centrowania kłód, tokarka do forniru (4 stopy / 8 stóp), maszynka do strzyżenia, przenośnik rdzeni odpadów | W sposób ciągły odrywaj fornir o jednakowej grubości i przycinaj go do odpowiedniego rozmiaru |
| ③ Suszenie forniru | Suszarka rolkowa/siatkowa do forniru, wbudowany miernik wilgotności, przenośniki wejściowe/wyjściowe | Fornir suszy się do klejenia wilgocią (8–12%) |
| ④ Obróbka forniru | Stół sortujący, maszyna do łatania (prasa wtykowa), maszyna do łączenia/sklejania forniru, przycinanie | Gatunek forniru, naprawa ubytków i listwy spoinowe |
| ⑤ Nakładanie i układanie kleju | Czterowrolkowa rozprowadzarka kleju, linia przenośników układających, prasa wstępna na zimno | Rozprowadź klej, ułóż w nieparzyste, symetryczne warstwy, zaprasuj wstępnie |
| ⑥ Prasowanie na gorąco | Wielootworowa prasa na gorąco (15–25 światła dziennego, opcjonalnie) + automatyczny załadunek/rozładunek; Ogrzewanie olejem termicznym / parą / gorącą wodą | Utwardzić linie kleju i uformować panel |
| ⑦ Chłodzenie i przycinanie | Regały chłodnicze paneli (powietrze naturalne/tłuczone), piły poprzeczne i do przycinania krawędzi | Ostudź panele i przytnij do ostatecznego rozmiaru |
| ⑧ Planowanie / szlifowanie | Strugarka do forniru (tradycyjna) lub szlifierka szerokotaśmowa (zalecana) | Obróbka powierzchni w celu uzyskania jednolitej grubości i wykończenia |
| ⑨ Klasyfikacja i pakowanie | Stanowisko sortujące, układarka automatyczna, maszyna pakująca, przenośnik magazynowy | Ocenić według normy krajowej lub klienta, zapakować i przechowywać |
Dostępne rozszerzenia : scentralizowana linia doprowadzająca do łuszczenia i suszenia forniru, linia prasy do nakładek o krótkim cyklu, linia płyt stolarskich (rdzeń łączony na mikrowczepy) – wszystko to można zintegrować z rozwiązaniem obejmującym cały zakład.
Inżynieria : obliczanie wydajności, diagramy przebiegu procesów i układ sprzętu w oparciu o surowiec, lokalizację, budżet i rynek docelowy
Dostawa : kompletny pakiet wyposażenia ze sterowaniem elektrycznym (PLC/DCS), systemem odpylania i systemem przeciwpożarowym (wykrywanie i gaszenie iskier)
Instalacja : instalacja na miejscu, uruchomienie pojedynczej maszyny i linii, akceptacja wydajności i jakości
Szkolenia i obsługa posprzedażna : szkolenia w zakresie obsługi i konserwacji, dostawa części zamiennych, optymalizacja procesów i wsparcie w zakresie aktualizacji
Proszę o udostępnienie: docelowa wydajność (m³/rok) · rodzaj linii · sytuacja surowcowa · specyfikacje paneli i rynek docelowy. Przygotujemy propozycję porównawczą (wielootworową vs ciągłą) wraz z analizą ROI.
Skontaktuj się z nami WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
E-mail: minghungmachinery@gmail.com


