


MINGHUNG
MINGHUNG
50 000–500 000 м³/рік Багаторазова лінія гарячого пресування Безперервна пресова лінія Проект під ключ
Ми забезпечуємо проектування, постачання повного обладнання, монтаж, введення в експлуатацію та навчання операторів для чотирьох основних ліній виробництва деревних плит. Кожну лінію можна налаштувати відповідно до обраної потужності (50 000 / 100 000 / 150 000 / 200 000 / 300 000 / 400 000 / 500 000 м³ на рік) і типу преса — багаторазова лінія гарячого пресування або безперервна лінія гарячого пресування . Нижче наведені таблиці продуктивності та посекційні переліки обладнання для кожної виробничої лінії.
Загальна примітка : Щоденний обсяг виробництва розрахований на 300 робочих днів × 22 години на день. Наведені конфігурації обладнання є типовими прикладами; остаточна конфігурація залежить від сировини (порода деревини, вміст вологи), технічних характеристик панелей (розмір, діапазон товщини) та інвестиційного бюджету. Детальні ціни та технічні пропозиції надаються за запитом.
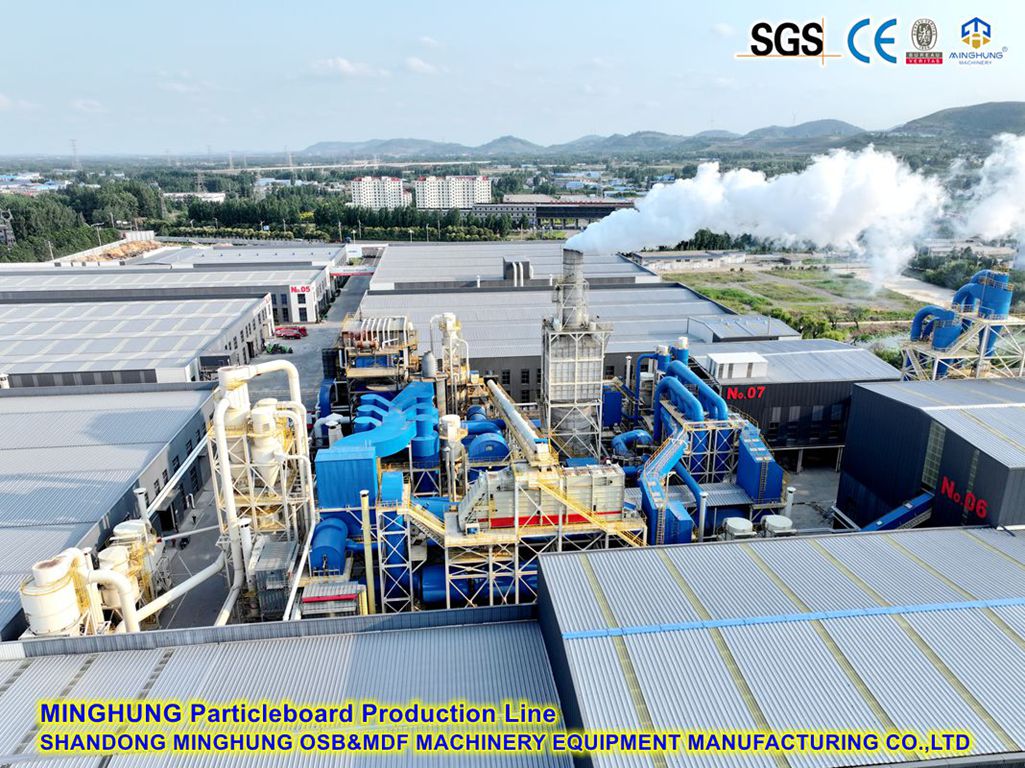
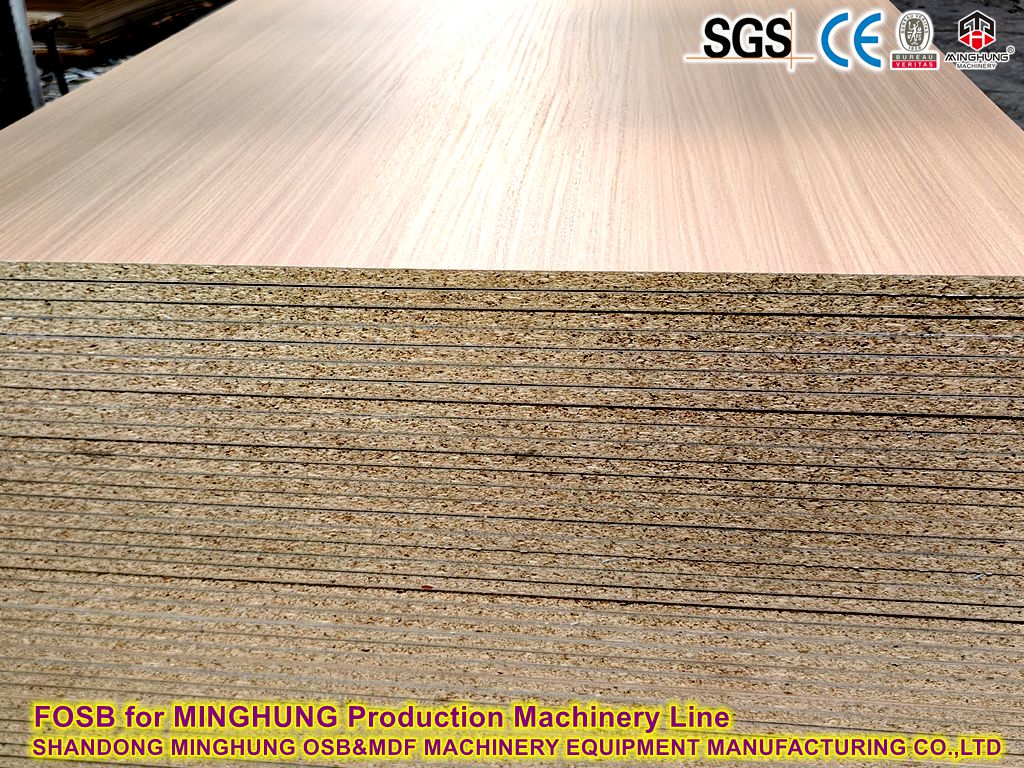
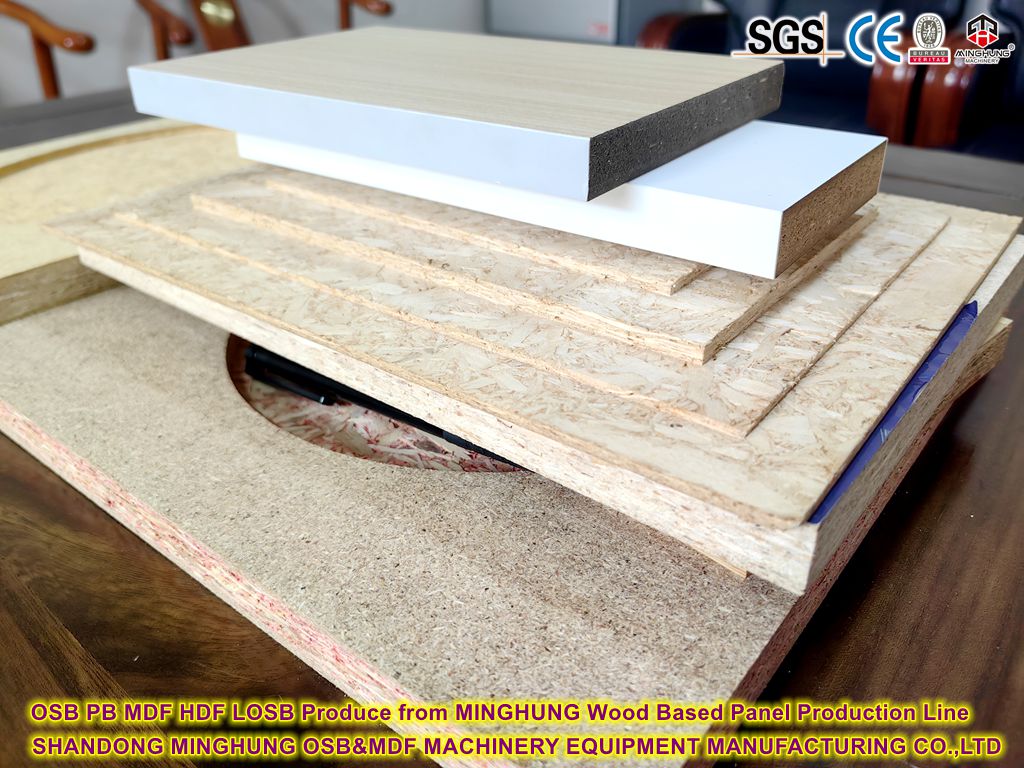
Використовуючи гілки, відходи деревообробки та перероблену деревину як сировину, лінія виробляє деревно-стружкові плити шляхом дроблення, підготовки лусочок, сушіння, просіювання, змішування клею, формування мату, гарячого пресування та подальшої обробки. Стандартний розмір панелі 1220 × 2440 мм (лінія 4 фути); доступні ширші 8 футів (≥1830 мм). Ідеально підходить для меблів, підлогових покриттів, упаковки та будівництва.

| Потужність (м³/рік) | Щоденна продуктивність (прибл.) | Лінія гарячого пресування з кількома отворами · Типова конфігурація. | Безперервна пресова лінія · Типова конфігурація. |
|---|---|---|---|
| 50 000 | 167 м³/добу | 4 фути · 15-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 24 м |
| 100 000 | 333 м³/добу | 4 фути · 20-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 30 м |
| 150 000 | 500 м³/добу | 4 фути · 25-денне пресування або 8 футів · 15-денне світло | 4 фути · безперервне натискання ≈ 36 м |
| 200 000 | 667 м³/добу | 8 футів · 20–25-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 40 м |
| 300 000 | 1000 м³/день | Не рекомендується; Бажано суцільну лінію | 4 фути · ≈ 45 м високошвидкісна безперервна лінія |
| 400 000 | 1333 м³/добу | Рекомендується безперервне рішення | Дві безперервні паралельні лінії або дуже велика лінія |
| 500 000 | 1667 м³/добу | Рекомендується безперервне рішення | Дві великі безперервні паралельні лінії |
Теплоносій: термальне масло, пара або гаряча вода. Прес безперервної дії використовує сталеві стрічки з циркулюючою термальною олією разом із безперервним попереднім пресом, поточним зважуванням і вимірюванням товщини.
| Елемент порівняння | Multi-Opening Лінія гарячого пресування | Лінія безперервного пресування |
|---|---|---|
| Найкращий діапазон потужності | 50 000–200 000 м³/рік | 100 000–500 000 м³/рік, перший вибір для високої продуктивності |
| Інвестиції | Нижній; коротша окупність | вищий; краща врожайність і економічність продукції |
| Якість плати | Допуск по товщині ±0,3 мм; можливі сліди преси | Допуск по товщині ±0,1–0,15 мм; гладка поверхня без слідів; більш рівномірний профіль щільності |
| Використання сировини | Вищі втрати на обрізку/краї | Відсутність втрат на цапфі, менші втрати на обрізку, більший вихід |
| Гнучкість | Легка зміна товщини; ідеально підходить для багатьох SKU | Товщина регулюється онлайн; ідеально підходить для стабільного масового виробництва |
| автоматизація | Автоматичне завантаження/розвантаження; пакетна операція | Повністю безперервний з найвищим рівнем вбудованого моніторингу |
1.3 Перелік обладнання за секціями (кілька отворів / безперервна)
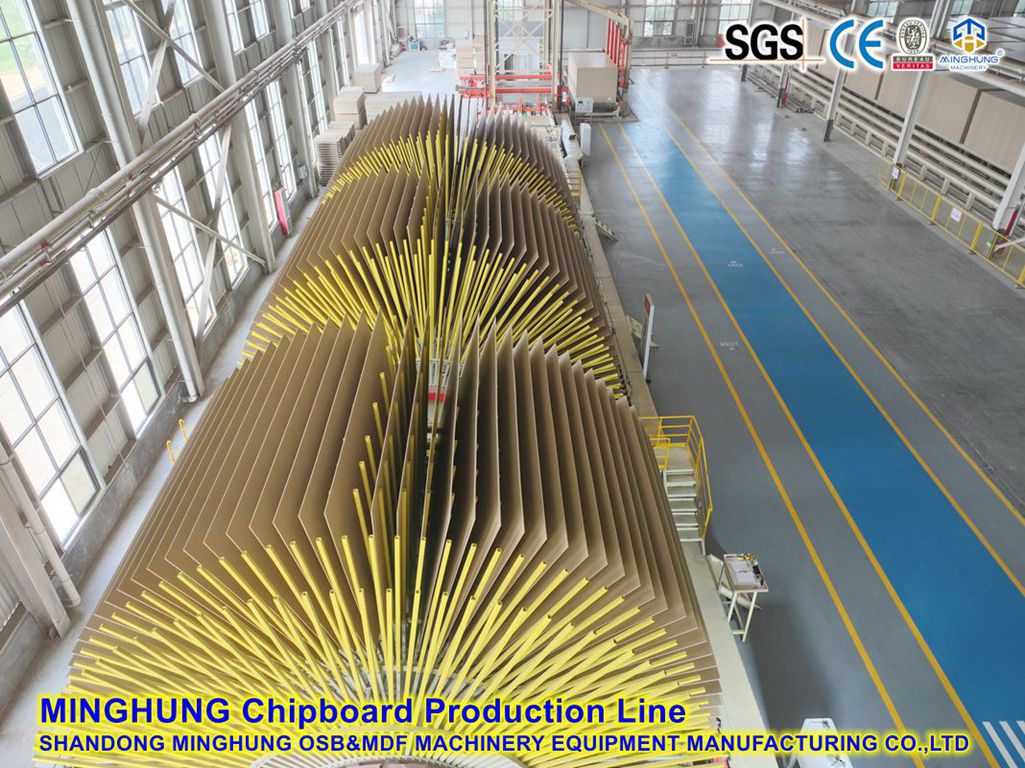
| Секція | Лінія кількох отворів | Безперервна | функція лінії |
|---|---|---|---|
| ① Підготовка сировини | Барабанна подрібнювальна машина, стрічкові/ланцюгові конвеєри, металошукач, бункер для стружки, видалення відходів | Перетворення сировини в кваліфіковану стружку, видалення металевих домішок | |
| ② Підготовка пластівців | Довгодеревна луска (поверхнева луска), ножова кільцева луска (ядрова луска), молотковий млин, вологий силос для пластівців | Виробляйте тонкі поверхневі пластівці та грубі пластівці серцевини | |
| ③ Сушка | Роторна (однопрохідна) сушарка, система виявлення та гасіння іскри, силос для сухих пластівців | Висушити пластівці для обробки вологи (прибл. 3–5%) | |
| ④ Скринінг | Грохот поворотний (механічний), класифікатор повітряний, петля негабаритного передрібнення | Відокремте поверхню/серцевину пластівців, відберіть надлишок і дрібну фракцію | |
| ⑤ Змішування та змішування клею | Клейова кухня (дозування, дозування, мішалки), кільцевий/високошвидкісний блендер (поверхня та серцевина окремо) | Точне дозування та змішування смоли | |
| ⑥ Формування | Станції формування механічні + пневматичні, конвеєр матів, пила для відрізання матів | Головки безперервного формування (механічні + пневматичні), вбудоване зважування/сканування | Створіть рівномірний мат у структурі поверхня–ядро–поверхня |
| ⑦ Попереднє натискання | Матова підготовка до друку (опціонально) | Безперервний роликовий попередній друк (стандарт) | Зміцнення килимка, підвищення ефективності преса |
| ⑧ Гаряче пресування | Багаторазовий гарячий прес + автоматичне завантаження + розвантажувач | Безперервний гарячий прес (сталеві стрічки, термомасляна петля, замкнутий контур контролю товщини) | Затвердіть і налаштуйте товщину панелі та профіль щільності |
| ⑨ Охолодження та обрізка | Зірчастий/підлоговий охолоджувач, пилки для обрізання країв, пилки для різання по довжині (на безперервній лінії) | Охолодіть, дегазуйте та обріжте панелі за розміром | |
| ⑩ Шліфування та укладання | Шліфувальна машина з широкою стрічкою (4 головки або більше), проміжний бункер, автоматичний штабелер, перевірка та пакування | Відкалібруйте та відшліфуйте поверхні, сортуйте, складіть та упакуйте | |
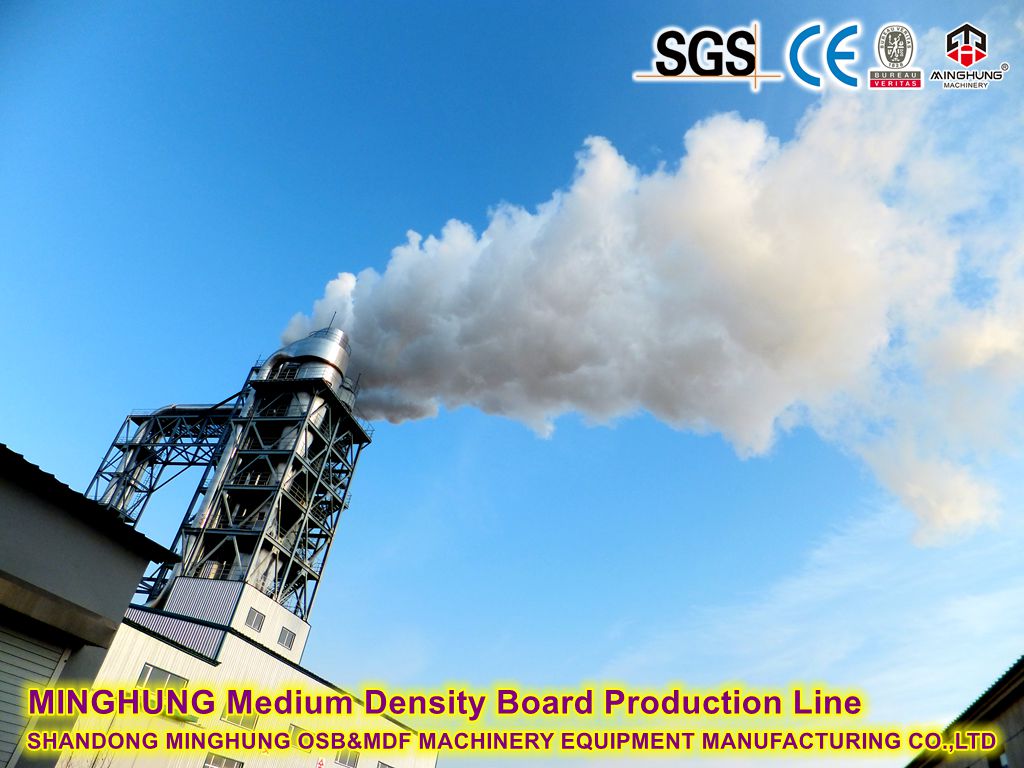
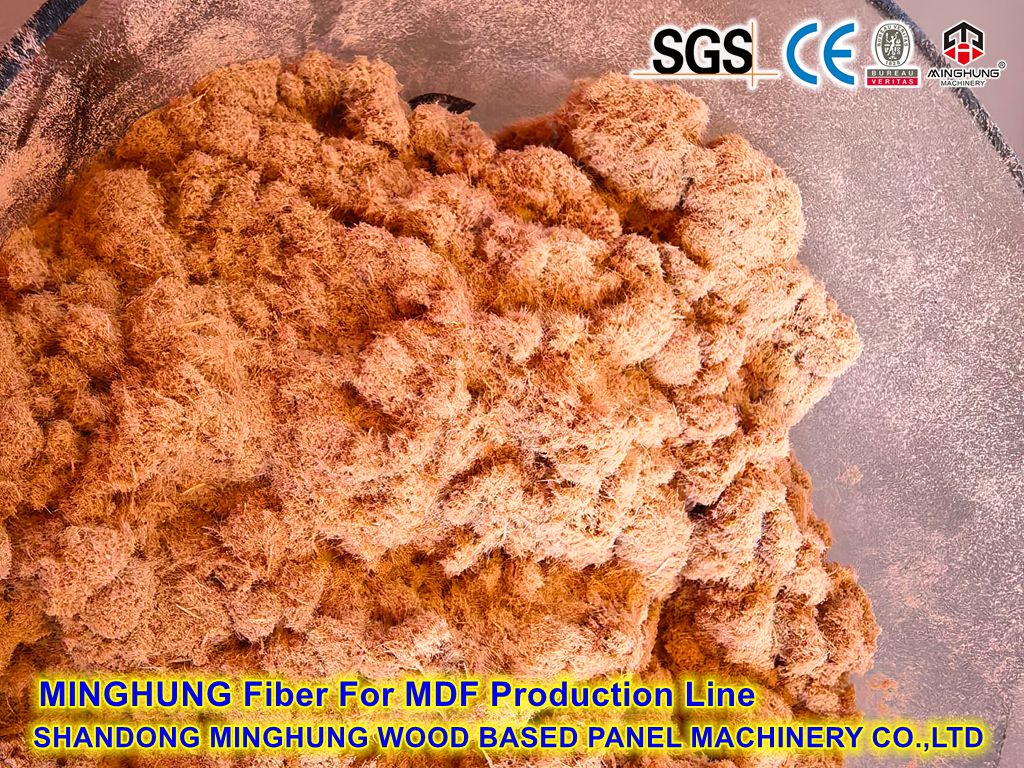
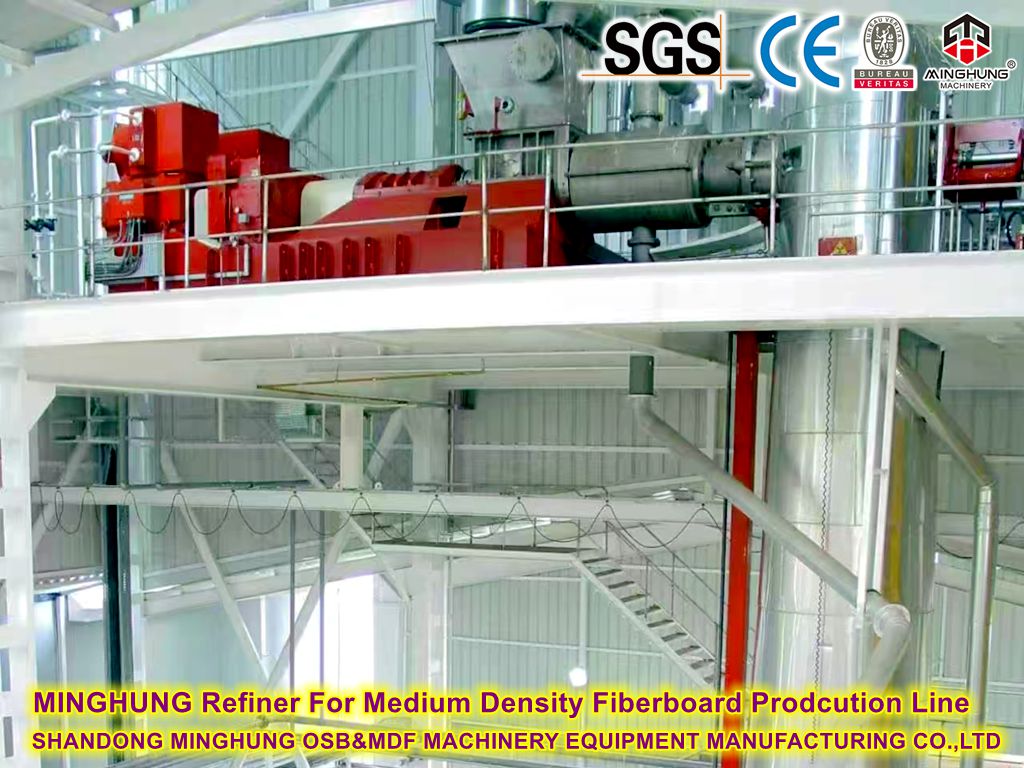
Використовуючи гілки та порідини як сировину, лінія виробляє волокна шляхом дроблення, промивання та термомеханічної обробки, потім сушить, змішує, формує та пресує їх у МДФ. Його тонка поверхня та чудова оброблюваність роблять його кращою основою для меблів, підлоги, дверних обшивок, гравіювання та живопису. Щільність плити 0,72–0,85 г/см³ (доступний варіант HDF високої щільності).
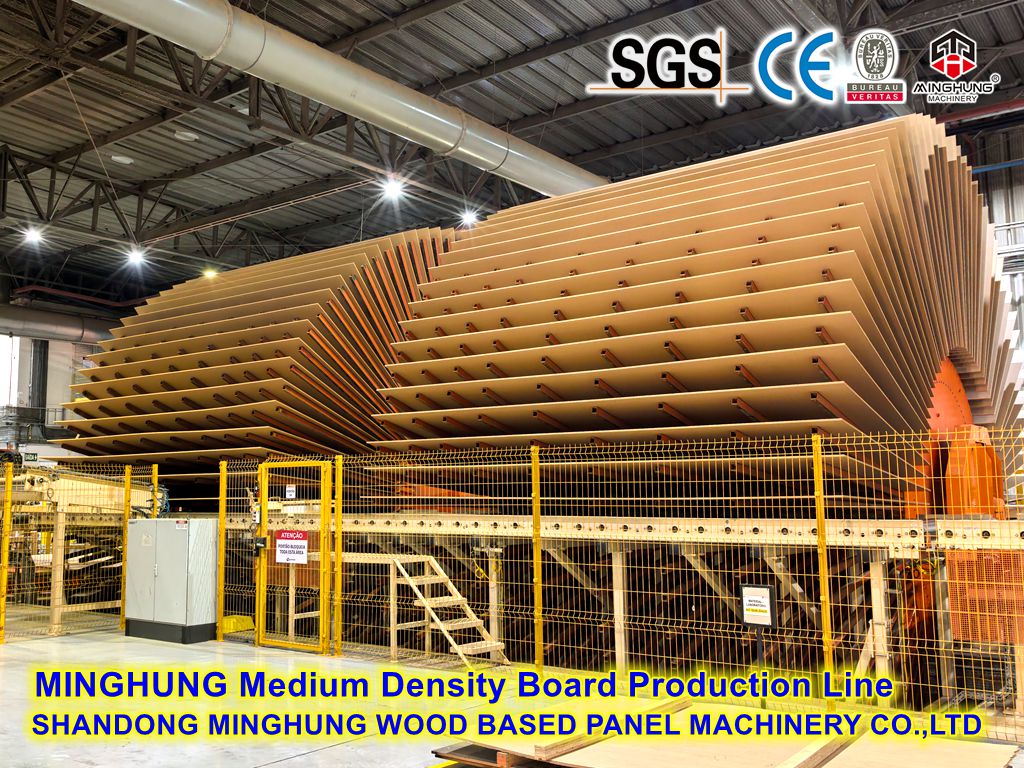
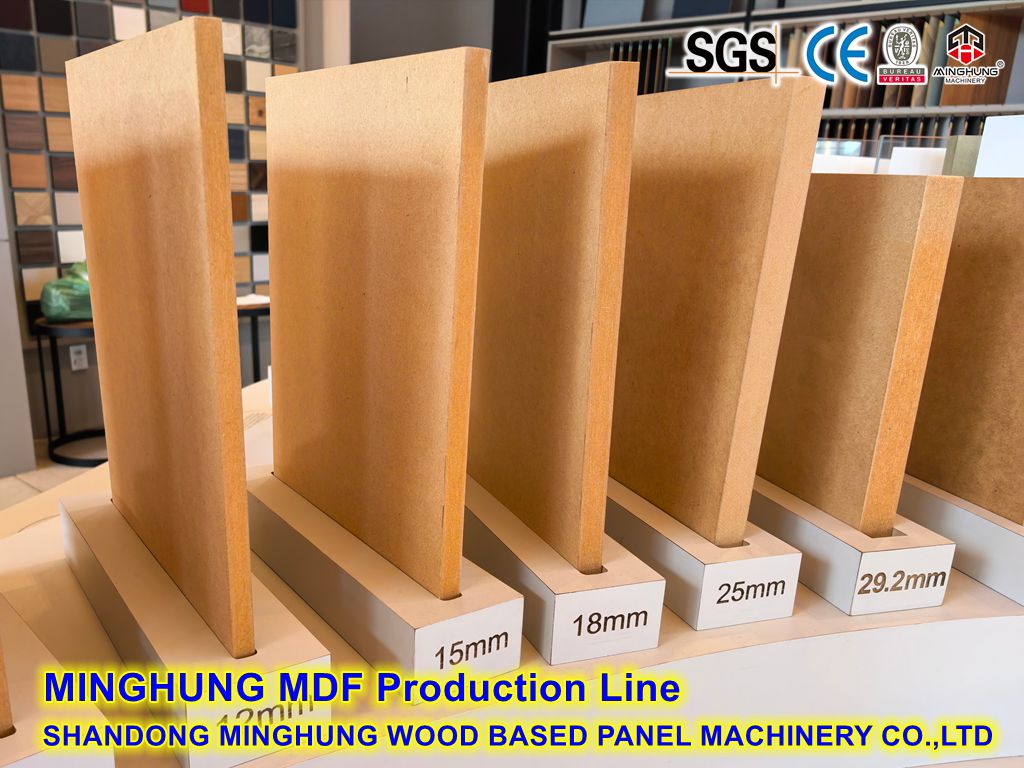
| Продуктивність (м³/рік) | Щоденна продуктивність (прибл.) | Лінія гарячого пресування з кількома отворами · Типова конфігурація | Безперервна пресова лінія · Типова конфігурація. |
|---|---|---|---|
| 50 000 | 167 м³/добу | 4 фути · 15-денний прес + рафінер (прибл. клас 2100 кВт) | 4 фути · безперервне натискання ≈ 24 м |
| 100 000 | 333 м³/добу | 4 фути · 20-денний прес + оновлений рафінер | 4 фути · безперервне натискання ≈ 30 м |
| 150 000 | 500 м³/добу | 4 фути · 25-денне пресування або 8 футів · 15-денне світло | 4 фути · безперервне натискання ≈ 36 м |
| 200 000 | 667 м³/добу | 8 футів · 20–25-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 40 м |
| 300 000 | 1000 м³/день | Рекомендується безперервне рішення | 4 фути · ≈ 45 м високошвидкісна безперервна лінія |
| 400 000 | 1333 м³/добу | Рекомендується безперервне рішення | Дві безперервні паралельні лінії або дуже велика лінія |
| 500 000 | 1667 м³/добу | Рекомендується безперервне рішення | Дві великі безперервні паралельні лінії |
| Елемент порівняння | Multi-Opening Лінія гарячого пресування | Лінія безперервного пресування |
|---|---|---|
| Найкращий діапазон потужності | 50 000–200 000 м³/рік | 100 000–500 000 м³/рік, перший вибір для високої продуктивності |
| Інвестиції | Нижній | вищий; найвища якість і врожайність |
| Якість плати | Допуск по товщині ±0,3 мм; більший припуск на шліфування | Допуск по товщині ±0,1–0,15 мм; регульований профіль щільності, менший припуск на шліфування, більший вихід |
| Волокно та смола | Звичайний блендер | Доступне нанесення смоли для продування; менша витрата смоли, краще змішування |
| Гнучкість | Легка зміна товщини | Плавне регулювання товщини онлайн для масового виробництва |
| автоматизація | Автоматичне завантаження/розвантаження; партія | Повністю безперервний із вбудованим замкнутим циклом зважування/товщини |
| Секція | Лінія з кількома отворами | безперервної лінії | Функція |
|---|---|---|---|
| ① Підготовка та прання | Барабанна подрібнювальна машина, машина для миття стружки, шнекове зневоднення, бункер для стружки, сепарація металу/каменю | Виробляйте чисту стружку та захищайте рафінер | |
| ② Термомеханічне рафінування | Гвинтовий попередній нагрівач/ємність для пропарювання, рафінер (розмір головного двигуна відповідно до потужності), випуск пари та рекуперація енергії | Розм'якшити стружку та розволокнити на волокна целюлози | |
| ③ Сушка волокна | Сушарка з продувною трубкою, циклонний сепаратор, виявлення іскри та гасіння | Висушіть вологі волокна до змішування вологи | |
| ④ Змішування смоли | Високошвидкісний сухий блендер | Високошвидкісний блендер або система нанесення | Змішайте волокна з UF/PF/MDI смолою |
| ⑤ Формування | Вакуум + станція механічного формування, пилка для відрізання матів | Головки безперервного формування, вбудоване зважування та сканер товщини | Сформуйте однорідний волокнистий мат, контролюйте профіль щільності |
| ⑥ Попереднє натискання | Додрукарська підготовка (стандарт) | Безперервний роликовий попередній друк | Ущільніть мат і видаліть повітря |
| ⑦ Гаряче пресування | Багаторазовий гарячий прес + автоматичне завантаження/вивантаження | Безперервний гарячий прес (сталева стрічка + термальне масло + замкнута товщина) | Затвердіть і закріпіть ДВП |
| ⑧ Охолодження та обрізка | Кулер для підлоги, пилки для обрізки країв і розпилу | Охолодіть, дегазуйте та обробіть панелі | |
| ⑨ Шліфування та укладання | Шліфувальна машина з широкою стрічкою з кількома головками (необхідна для МДФ), проміжний бункер, автоматичне укладання та пакування | Тонне шліфування, сортування, укладання та складування | |
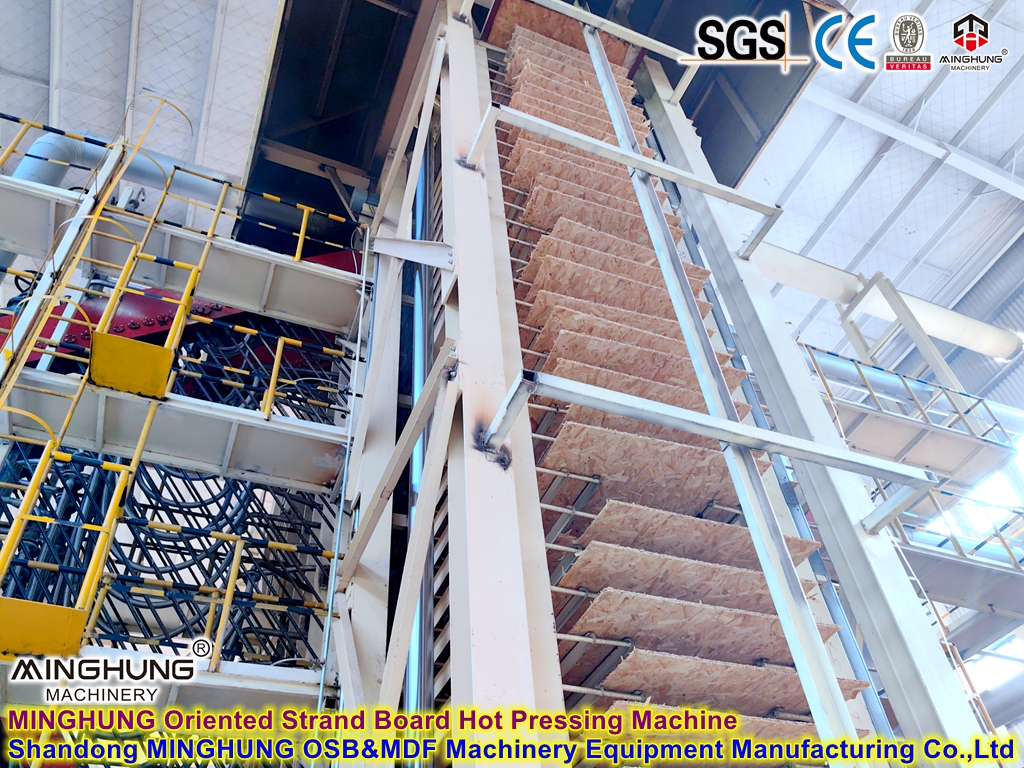
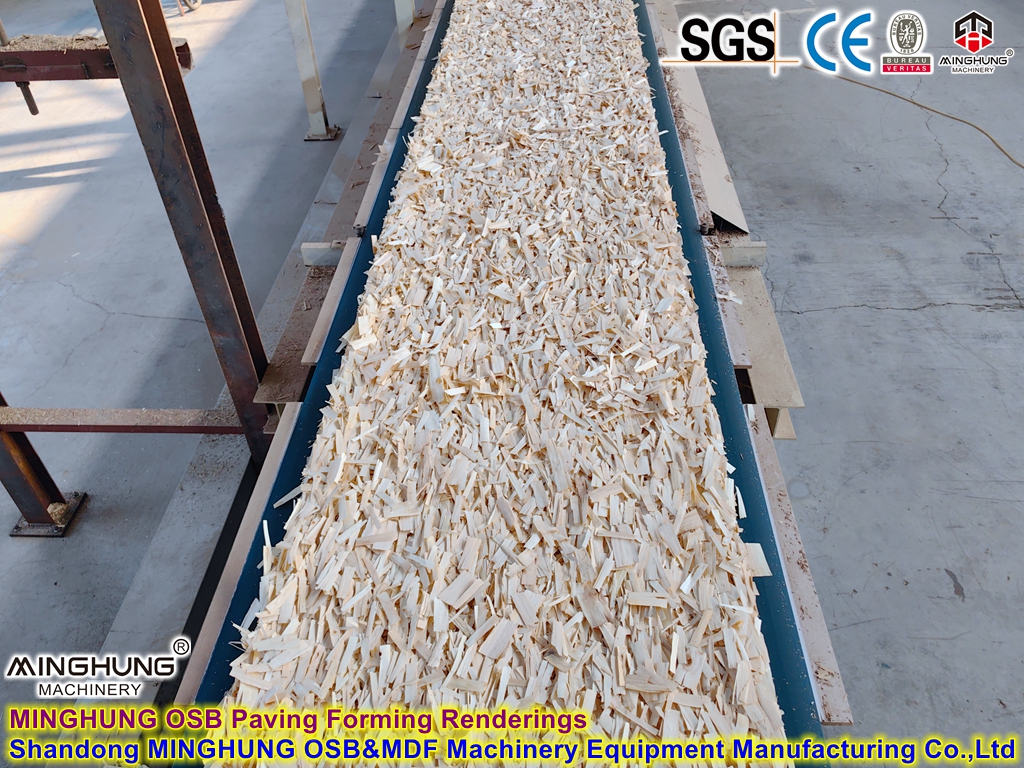
Використовуючи деревину плантацій, яка швидко росте (тополя, сосна, евкаліпт тощо), лінія нарізає довгі, орієнтовані пасма, сушить і просіює їх, наносить смолу шарами та формує мат за допомогою механічних орієнтаторів — поверхневих ниток уздовж, серцевинних ниток поперек — потім гаряче пресує дошку. OSB забезпечує високу міцність, відмінне утримання цвяхів і стійкість до вологи, широко використовується в дерев’яних каркасних конструкціях, обшивці, упаковці та покритті контейнерів.
| Потужність (м³/рік) | Щоденна продуктивність (прибл.) | Лінія гарячого пресування з кількома отворами · Типова конфігурація. | Безперервна пресова лінія · Типова конфігурація. |
|---|---|---|---|
| 50 000 | 167 м³/добу | 4 фути · 15-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 24 м |
| 100 000 | 333 м³/добу | 4 фути · 20-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 30 м |
| 150 000 | 500 м³/добу | 8 футів · 15–20-денний світловий прес багаторазового відкриття | 4 фути · безперервне натискання ≈ 36 м |
| 200 000 | 667 м³/добу | 8 футів · 20–25-денний прес з кількома відкриттями | 4 фути · безперервне натискання ≈ 40 м |
| 300 000 | 1000 м³/день | Рекомендується безперервне рішення | 4 фути · ≈ 45 м високошвидкісна безперервна лінія |
| 400 000 | 1333 м³/добу | Рекомендується безперервне рішення | Дві безперервні паралельні лінії або дуже велика лінія |
| 500 000 | 1667 м³/добу | Рекомендується безперервне рішення | Дві великі безперервні паралельні лінії |
Варіанти смол: фенольна (PF, зовнішня якість), MDI (без формальдегіду) або модифікована UF, налаштована за кінцевим використанням (внутрішня / зовнішня).
| Елемент порівняння | Multi-Opening Лінія гарячого пресування | Лінія безперервного пресування |
|---|---|---|
| Найкращий діапазон потужності | 50 000–200 000 м³/рік | 100 000–500 000 м³/рік, перший вибір для високої продуктивності |
| Стабільність орієнтації | Хороша узгодженість орієнтації під час пакетного перебування | Безперервне формування + пресування забезпечує найбільш узгоджену орієнтацію та профіль щільності |
| Якість плати | Допуск по товщині ±0,3 мм | Допуск по товщині ±0,1–0,15 мм; рівномірний внутрішній зв'язок |
| Інвестиції | Нижній | Вища |
| Типовий випадок використання | Кілька специфікацій, невеликі партії, бюджетні проекти | Стабільна якість експортного класу, постачання у великих обсягах |
| Секція | Лінія з кількома отворами | безперервної лінії | Функція |
|---|---|---|---|
| ① Підготовка сировини | Конвеєр колод/окорених стеблів, барабанний подрібнювач, окорочний станок (опція), силос для тріски | Обкорювати, транспортувати та готувати колоди | |
| ② Підготовка пасом | Довгострумбовий лущильник (поверхневий), ножовий кільцевий лущильник (серцевина), мокрий силос | Відріжте пасма до заданої довжини/ширини/товщини | |
| ③ Сушка | Однопрохідна барабанна сушарка (зональна температура), виявлення та гасіння іскри, силос для сухих пасом | Висушити пасма до 3–6% вологості | |
| ④ Скринінг | Троммель, повітряний класифікатор, контур повторної обробки негабаритних розмірів | Відокремте фракції нитки поверхні/сердцевини | |
| ⑤ Змішування смоли | Змішувачі з ротаційним барабаном (окремо поверхня та серцевина), вимірювання та дозування смоли (PF/MDI/UF) | Рівномірне покриття з низьким вмістом смоли (навантаження смоли OSB набагато нижче PB) | |
| ⑥ Орієнтоване формування | Орієнтувальні станції (поверхневі поздовжні, серцевини поперечні механічні орієнтатори), пила для відрізання матів | Безперервна орієнтована формувальна лінія (поздовжні/хрестоподібні головки) | Побудуйте орієнтовану поверхнево-паралельну / серцевинно-хрестову структуру |
| ⑦ Попереднє натискання | Матова підготовка | Безперервний роликовий попередній друк | Зберігайте орієнтацію, закріплюйте мат |
| ⑧ Гаряче пресування | Багаторазовий гарячий прес + автоматичне завантаження/вивантаження | Безперервний гарячий прес (сталева стрічка + замкнутий контур термічної олії) | Затвердіти та встановити плиту OSB |
| ⑨ Охолодження та обрізка | Кулер для підлоги, пилки для обрізки країв і розпилу | Охолодіть, дегазуйте та наріжте панелі за розміром | |
| ⑩ Сортування та укладання | Станція сортування (додаткове легке шліфування), автоматичний штабелер, лінія пакування | Сорт за стандартом, штабель, упаковка і склад | |
Фанера виготовляється з лущеного шпону, який висушують, намазують клеєм, укладають і гаряче пресують у багатошарові панелі. Великий формат, мінімальна деформація та висока міцність роблять фанеру ідеальною для меблів, внутрішнього оздоблення, бетонної опалубки, упаковки та транспортних/морських застосувань. Стандартний розмір 1220 × 2440 мм (4 × 8 футів); доступні більші варіанти 5 × 10 футів.
Примітка щодо типу пресування : фанера – це процес укладання шпону, а перевіреною промисловою конфігурацією є лінія гарячого пресування з кількома отворами (з додатковими автоматичними завантажувачами). Преси безперервної дії призначені для безперервного формування матів ПБ/МДФ/ОСБ і не застосовуються до фанери . Для більшої продуктивності ми рекомендуємо паралельно працювати кілька ліній з кількома відкриттями або широкоформатну пресу з одним відкриттям; для накладних панелей (меламіновий папір, облицювання шпоном) можна додати короткоциклову пресову лінію.

| Продуктивність (м³/рік) | Щоденна продуктивність (прибл.) | Лінія гарячого пресування з кількома отворами · Типова конфігурація. | Рекомендація для вищої продуктивності |
|---|---|---|---|
| 50 000 | 167 м³/добу | 4 фути · 15-денний прес з кількома відкриттями | Досить одного рядка |
| 100 000 | 333 м³/добу | 4 фути · 20-денний прес з кількома відкриттями | Одна лінія або дві паралельні 15-денні лінії |
| 150 000 | 500 м³/добу | 4 фути · 25-денне пресування або 8 футів · 15-денне світло | Дві лінії, що розкриваються паралельно |
| 200 000 | 667 м³/добу | 8 футів · 20–25-денний прес з кількома відкриттями | Дві лінії, що розкриваються паралельно |
| 300 000 | 1000 м³/день | 8 футів · 25-денна преса × 2 рядки | Кілька ліній + централізована клейова кухня |
| 400 000 | 1333 м³/добу | Багаторядкове паралельне рішення | Три або більше ліній, що відкриваються паралельно |
| 500 000 | 1667 м³/добу | Багаторядкове паралельне рішення | Багатолінійне планування для всього заводу (централізоване лущення та сушіння) |
| Розділ | Основні | функції обладнання |
|---|---|---|
| ① Підготовка журналу | Поперечна пила для колод, окорочний станок, пропарювальний бак (гаряча вода/пара), конвеєр для колод | Відріжте по довжині, очистіть від кори та розм’якшіть колоди для лущення |
| ② Лущення шпону | Машина для центрування колод, токарний верстат для шпону (4 фути / 8 футів), машинка для стрижки, конвеєр для відходів | Безперервно знімайте шпон однакової товщини та затискайте за розміром |
| ③ Сушка шпону | Роликова/сітчасто-стрічкова сушарка шпону, вбудований вологомір, вхідні/вихідні конвеєри | Сухий шпон до вологості склеювання (8–12%) |
| ④ Обробка шпону | Стіл для класифікації, машина для латання (прес для заглушок), машина для з’єднання шпону/склеювання кромок, обрізка | Класифікація шпону, ремонт дефектів і швів |
| ⑤ Нанесення та укладання клею | Чотирьохвалковий розкидувач клею, накладна конвеєрна лінія, холодна підготовка | Намажте клеєм, розкладіть непарними симетричними шарами, попередньо надрукуйте |
| ⑥ Гаряче пресування | Багаторазовий гарячий прес (15–25 світлового дня, опціонально) + автоматичне завантаження/розвантаження; термальне масло / пара / гаряча вода | Затвердіть клейові лінії та сформуйте панель |
| ⑦ Охолодження та обрізка | Стелажі для охолодження панелей (природне/примусове повітря), пилки для поперечного різання та обрізки кромок | Охолодіть панелі та обріжте до остаточного розміру |
| ⑧ Планування / шліфування | Планувальник шпону (традиційний) або широкострічкова шліфувальна машина (рекомендовано) | Обробка поверхні для рівномірної товщини та обробки |
| ⑨ Сортування та пакування | Станція сортування, автоматичний штабелер, пакувальна машина, складський конвеєр | Сортуйте за національним або клієнтським стандартом, упакуйте та зберігайте |
Доступні розширення : централізована лінія подачі лущення та сушіння шпону, лінія для пресування накладного покриття з коротким циклом, лінія для щитового щита (стрижень із з’єднанням пальців) — усе це можна інтегрувати в рішення для всього підприємства.
Інжиніринг : розрахунок потужності, схеми технологічного процесу та компонування обладнання на основі вашої сировини, місця, бюджету та цільового ринку
Поставка : повний пакет обладнання з електричним керуванням (PLC/DCS), системами пиловловлення та протипожежної безпеки (виявлення іскроутворення та гасіння)
Монтаж : встановлення на місці, введення в експлуатацію однієї машини та лінії, приймання потужності та якості
Навчання та післяпродажне обслуговування : навчання експлуатації та технічного обслуговування, постачання запасних частин, оптимізація процесів та підтримка оновлення
Будь ласка, поділіться: цільовою потужністю (м³/рік) · типом лінії · ситуацією із сировиною · специфікаціями панелей і цільовим ринком. Ми підготуємо порівняльну пропозицію (багаторазові та безперервні) з аналізом ROI.
Зв'яжіться з нами WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
Електронна адреса: minghungmachinery@gmail.com


