


MINGHUNG
MINGHUNG
50.000–500.000 m³/anno Linea di presse a caldo multi-apertura Linea di presse continue Progetto chiavi in mano
Forniamo progettazione, fornitura completa di attrezzature, installazione, messa in servizio e formazione degli operatori per quattro principali linee di produzione di pannelli a base di legno. Ogni linea può essere personalizzata in base alla capacità selezionata (50.000 / 100.000 / 150.000 / 200.000 / 300.000 / 400.000 / 500.000 m³ all'anno) e al tipo di pressa: linea di pressa a caldo ad apertura multipla o linea di pressa a caldo continua . Di seguito sono riportate le tabelle delle capacità e gli elenchi delle attrezzature sezione per sezione per ciascuna linea di produzione.
Nota generale : la produzione giornaliera è stimata in 300 giorni lavorativi × 22 ore al giorno. Le configurazioni delle apparecchiature mostrate sono esempi tipici; la configurazione finale dipende dalla materia prima (specie legnosa, contenuto di umidità), dalle specifiche del pannello (dimensioni, gamma di spessore) e dal budget di investimento. Preventivi dettagliati e proposte tecniche sono disponibili su richiesta.
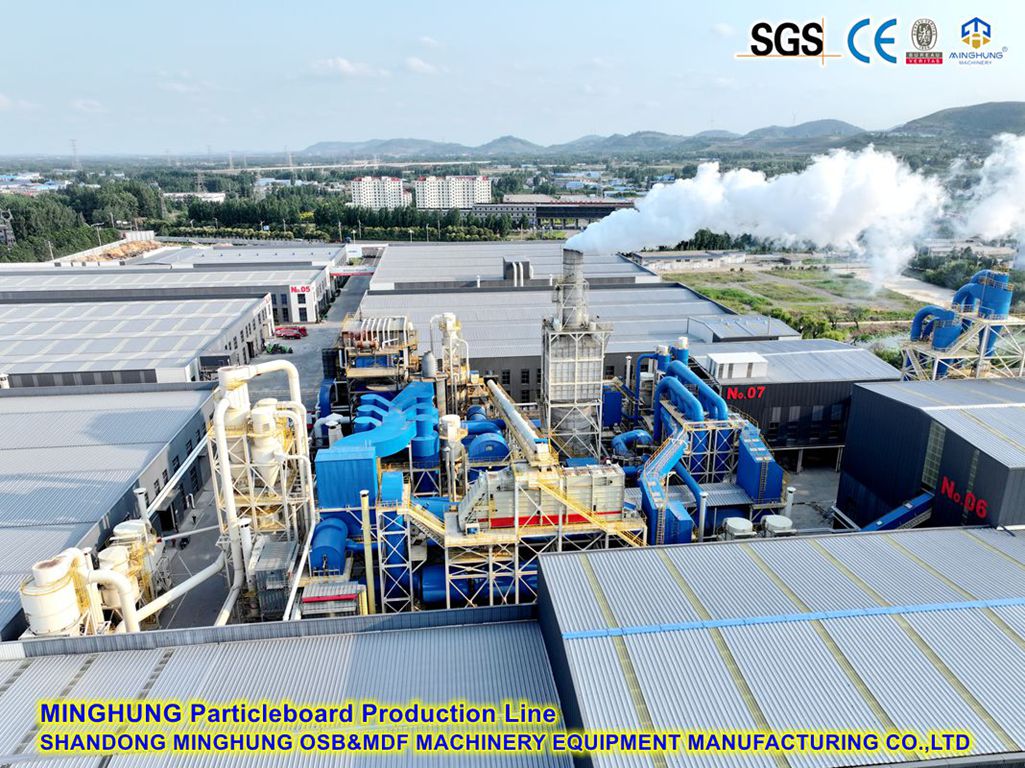
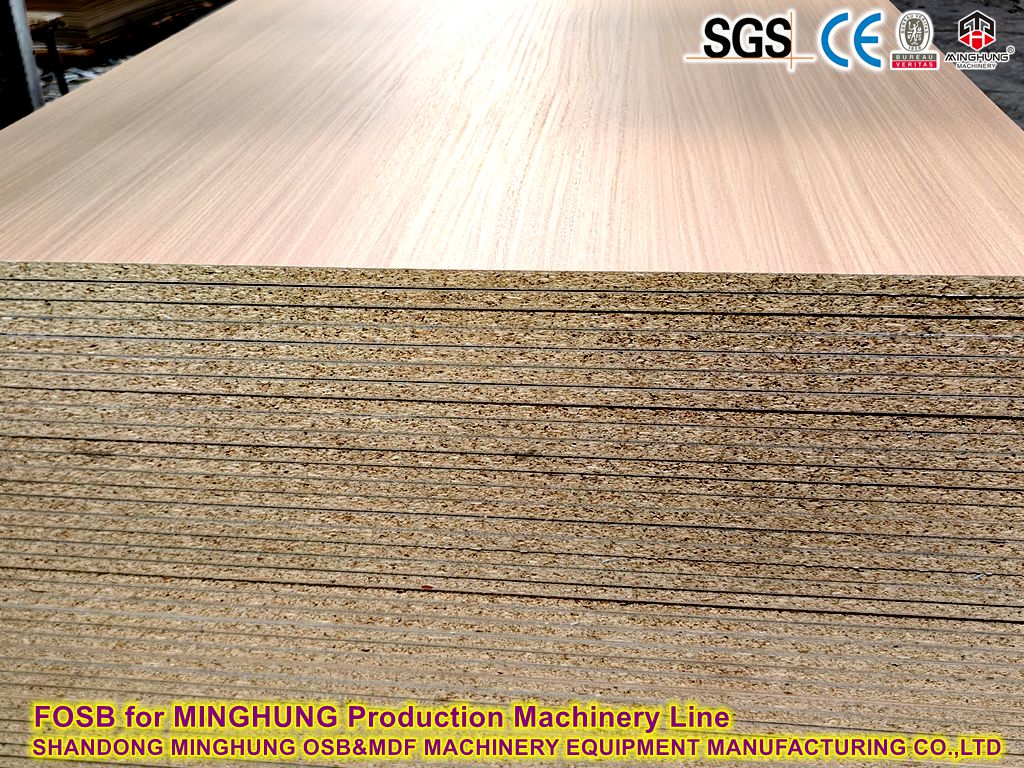
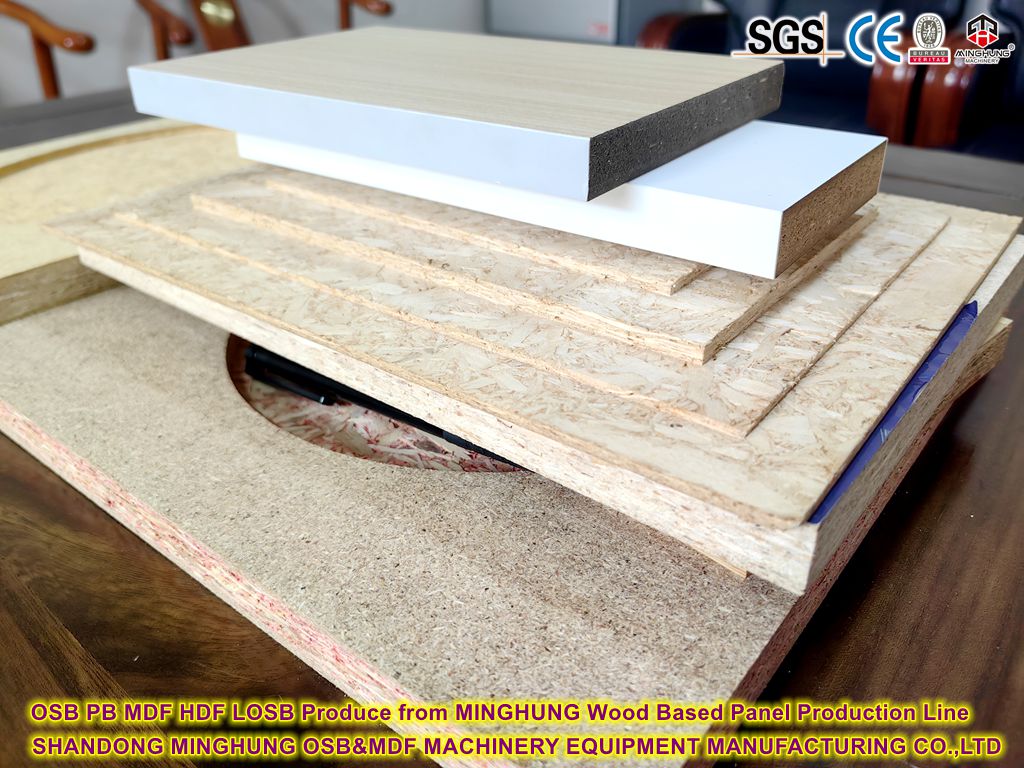
Utilizzando rami, residui della lavorazione del legno e legno riciclato come materia prima, la linea produce pannelli truciolari attraverso la cippatura, la preparazione delle scaglie, l'essiccazione, la vagliatura, la miscelazione della colla, la formazione di stuoie, la pressatura a caldo e il post-trattamento. Dimensioni pannello standard 1220 × 2440 mm (linea da 4 piedi); Sono disponibili opzioni più larghe da 8 piedi (≥1830 mm). Ideale per mobili, substrati di pavimentazione, imballaggi e costruzioni.

| (m³/anno) | Produzione giornaliera (circa) | Linea di presse a caldo ad apertura multipla · Config. tipica. | Linea di stampa continua · Configurazione tipica. |
|---|---|---|---|
| 50.000 | 167 m³/giorno | Pressa ad apertura multipla da 4 piedi · 15 giorni | 4 piedi · pressatura continua ≈ 24 m |
| 100.000 | 333 m³/giorno | Pressa ad apertura multipla da 4 piedi · 20 giorni di luce | 4 piedi · pressatura continua ≈ 30 m |
| 150.000 | 500 m³/giorno | Pressa da 4 piedi · 25 ore di luce diurna o 8 piedi · 15 ore di luce diurna | 4 piedi · pressatura continua ≈ 36 m |
| 200.000 | 667 m³/giorno | Pressa ad apertura multipla da 8 piedi · 20–25 giorni di luce | 4 piedi · pressatura continua ≈ 40 m |
| 300.000 | 1.000 m³/giorno | Non raccomandato; preferibile la linea continua | Linea continua ad alta velocità da 4 piedi · ≈ 45 m |
| 400.000 | 1.333 m³/giorno | Si consiglia una soluzione continua | Due file continue in parallelo, o linea extra-large |
| 500.000 | 1.667 m³/giorno | Si consiglia una soluzione continua | Due grandi linee continue in parallelo |
Mezzi riscaldanti: olio diatermico, vapore o acqua calda. La pressa continua utilizza nastri in acciaio con circolazione di olio diatermico, insieme ad una prestampa continua, pesatura in linea e misurazione dello spessore.
| elemento di confronto | Linea di pressa a caldo con apertura multipla | Linea di stampa continua |
|---|---|---|
| La migliore gamma di capacità | 50.000–200.000 m³/anno | 100.000–500.000 m³/anno, prima scelta per produttività elevata |
| Investimento | Inferiore; rimborso più breve | Più alto; migliore resa ed economia del prodotto |
| Qualità della tavola | Tolleranza sullo spessore ±0,3 mm; eventuali segni di stampa | Tolleranza sullo spessore ±0,1–0,15 mm; superficie liscia e priva di segni; profilo di densità più uniforme |
| Utilizzo delle materie prime | Perdite di rifilo/bordo maggiori | Nessuna perdita di lamiera, perdita di rifinitura inferiore, resa più elevata |
| Flessibilità | Facile cambio spessore; ideale per molti SKU | Spessore regolabile online; ideale per la produzione di massa stabile |
| Automazione | Carico/scarico automatico; operazione batch | Completamente continuo con il massimo livello di monitoraggio in linea |
1.3 Elenco Attrezzature per Sezione (Multi-Apertura / Continua)
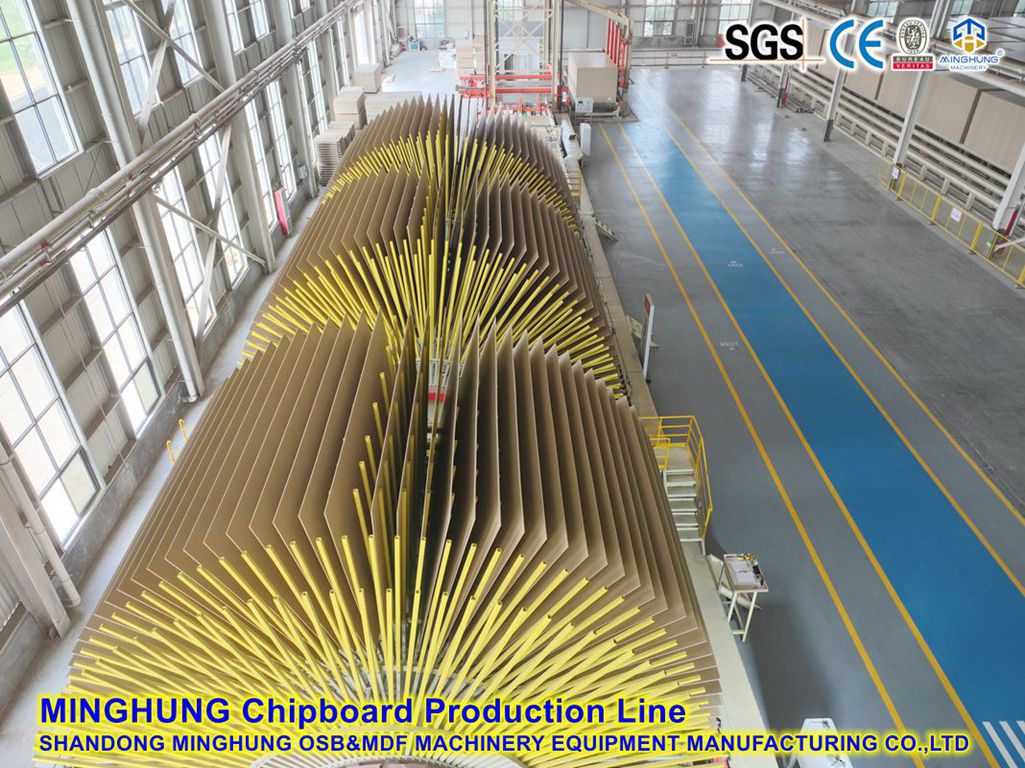
| Sezione | Linea Multi-Apertura | Linea Continua | Funzione |
|---|---|---|---|
| ① Preparazione delle materie prime | Cippatrice a tamburo, trasportatori a nastro/catena, metal detector, silo trucioli, rimozione metalli residui | Convertire la materia prima in trucioli qualificati, rimuovere le impurità metalliche | |
| ② Preparazione delle scaglie | Fiocchiera a legno lungo (scaglie superficiali), scagliatrice ad anelli di coltello (scaglie al centro), mulino a martelli, silo per scaglie umide | Producono scaglie superficiali sottili e scaglie centrali grossolane | |
| ③ Asciugatura | Essiccatore a rotore (a passaggio singolo), sistema di rilevamento ed estinzione scintille, silo per scaglie secche | Scaglie secche per trattare l'umidità (ca. 3–5%) | |
| ④ Proiezione | Vaglio oscillante (meccanico), classificatore ad aria, anello di rifrantumazione sovradimensionato | Separare le scaglie di superficie/nucleo, scartare il sovradimensionamento e le parti fini | |
| ⑤ Miscelazione e miscelazione della colla | Cucina per colla (misurazione, dosaggio, agitatori), frullatore ad anello/ad alta velocità (superficie e nucleo separatamente) | Dosaggio e miscelazione accurati della resina | |
| ⑥ Formazione | Stazioni di formatura meccaniche + pneumatiche, trasportatore di materassini, troncatrice di materassini | Teste di formatura continua (meccanica + pneumatica), pesatura/scansione in linea | Formare un tappeto uniforme nella struttura superficie-nucleo-superficie |
| ⑦ Prestampa | Prestampa del tappetino (opzionale) | Prestampa continua a rulli (standard) | Consolida il tappetino, migliora l'efficienza della pressa |
| ⑧ Pressatura a caldo | Pressa a caldo multiapertura + caricatore + scaricatore automatico | Pressa continua a caldo (nastri in acciaio, circuito olio diatermico, controllo spessore a circuito chiuso) | Polimerizzare e fissare lo spessore del pannello e il profilo di densità |
| ⑨ Raffreddamento e rifinitura | Raffreddatore a stella/pavimento, seghe rifilatrici, sega taglia-lunghezza (in linea su linea continua) | Raffreddare, degassare e tagliare i pannelli a misura | |
| ⑩ Levigatura e impilatura | Levigatrice a nastro largo (4 teste o più), contenitore intermedio, impilatore automatico, ispezione e imballaggio | Calibrare e levigare le superfici, classificare, impilare e imballare | |
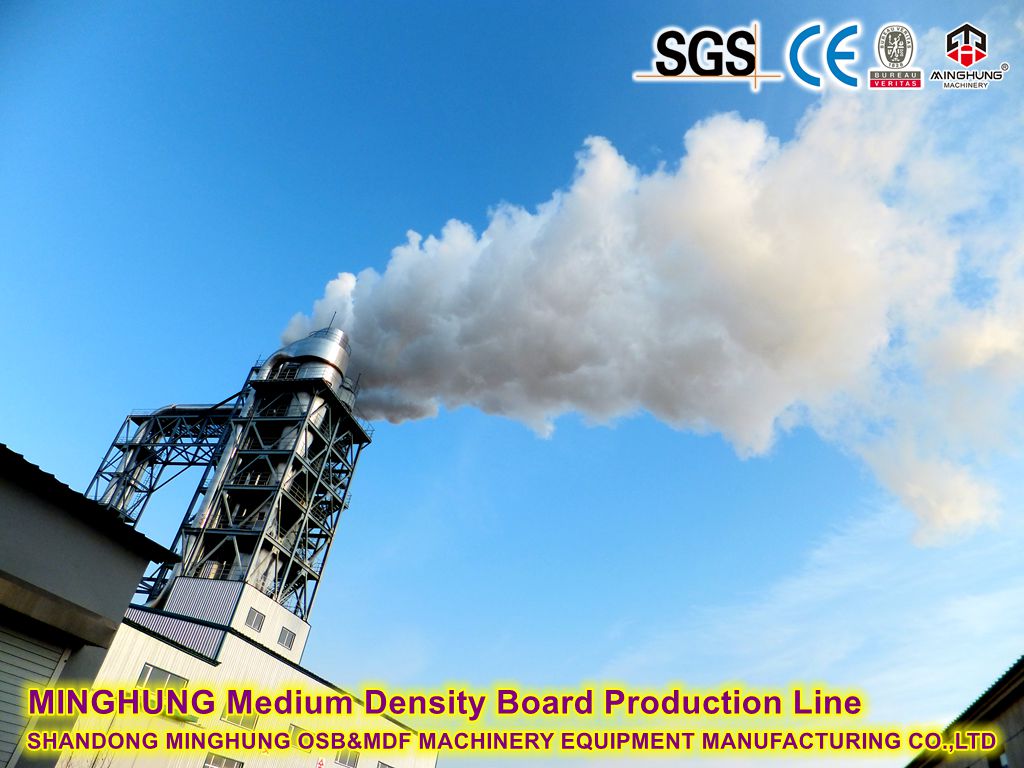
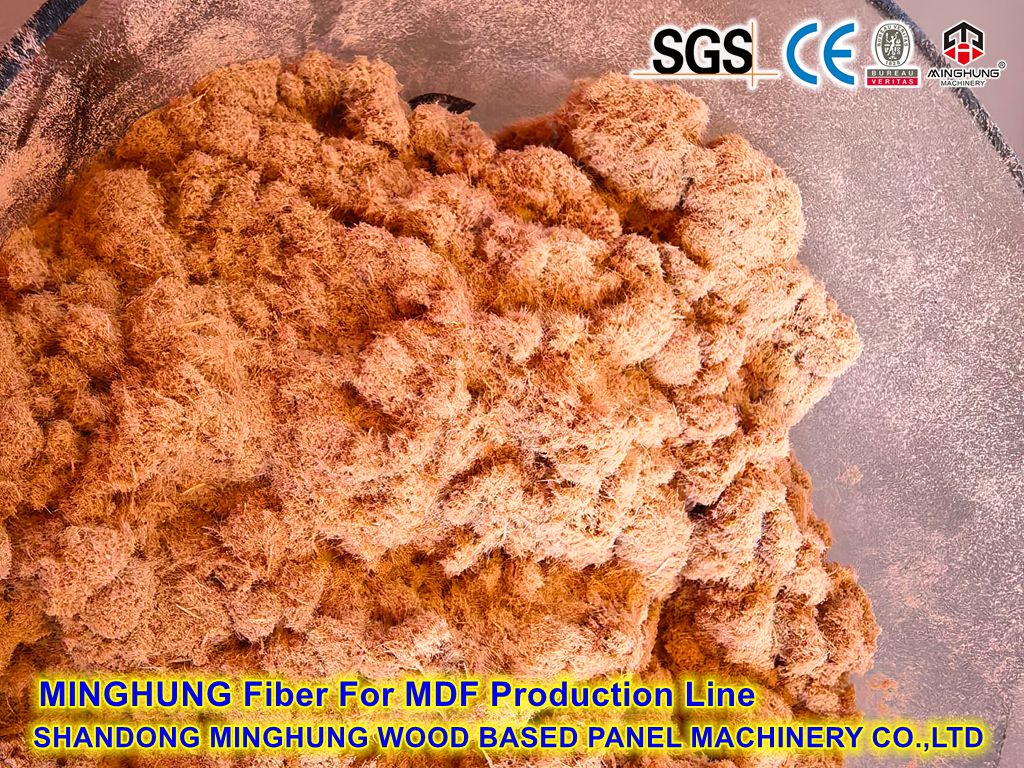
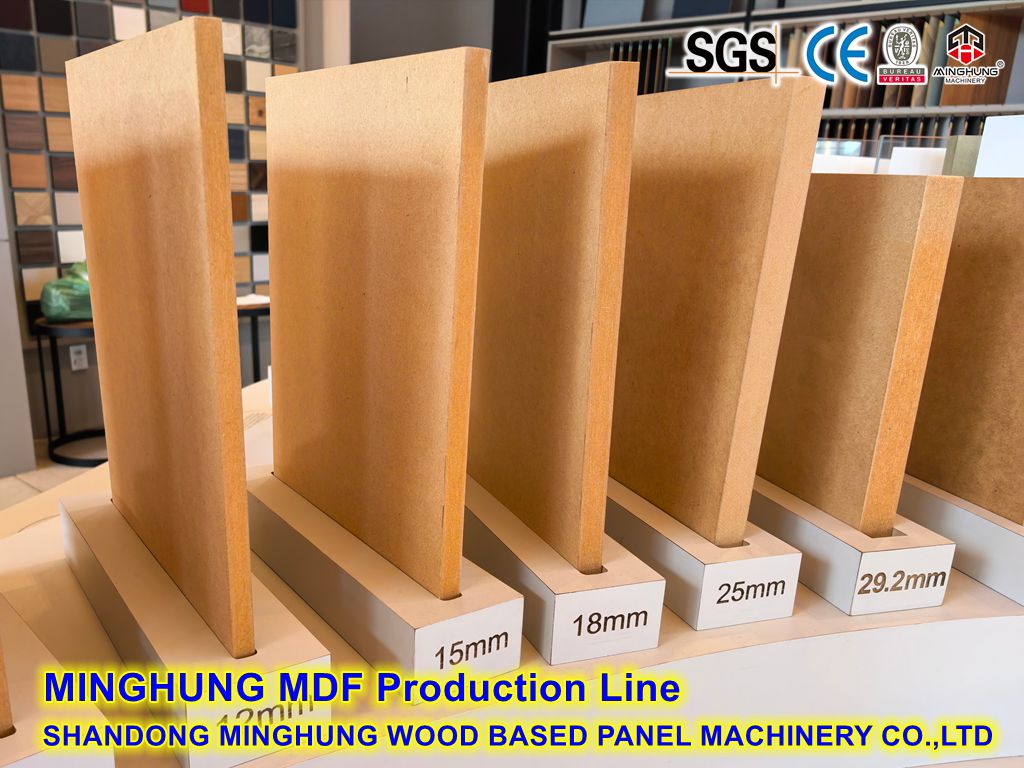
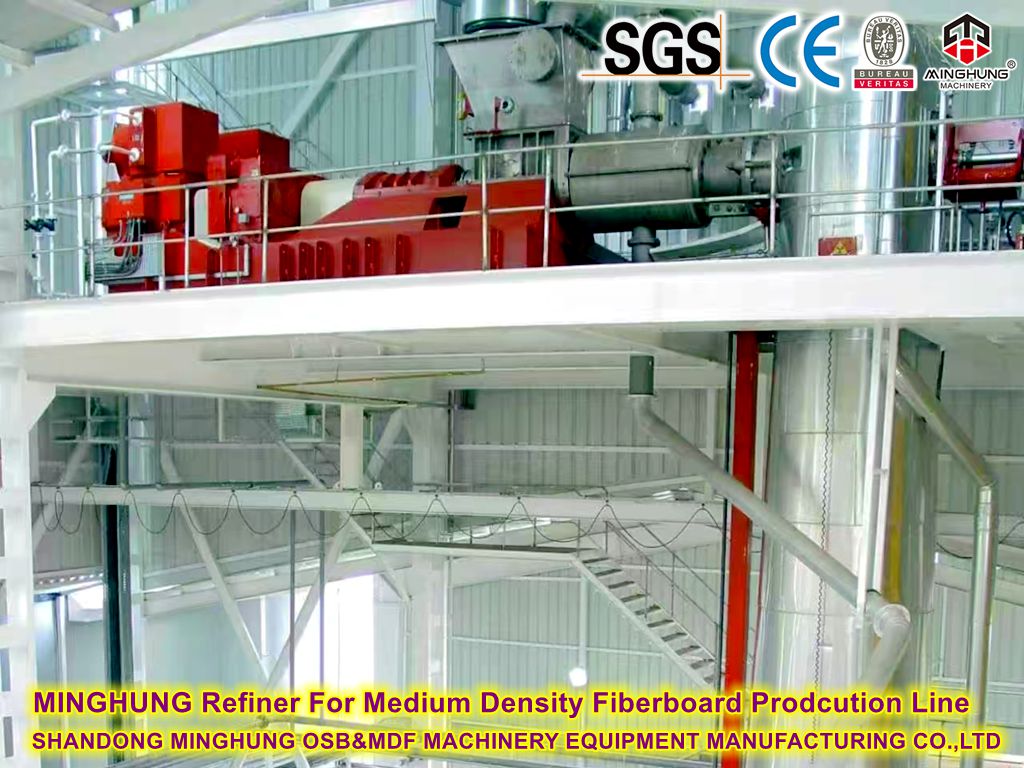
Utilizzando rami e diradamenti come materia prima, la linea produce fibre mediante cippatura, lavaggio e raffinazione termo-meccanica, quindi le asciuga, le mescola, le forma e le pressa in MDF. La sua superficie fine e l'eccellente lavorabilità lo rendono il substrato preferito per mobili, pavimenti, rivestimenti di porte, incisioni e verniciature. Densità del cartone 0,72–0,85 g/cm³ (opzione HDF ad alta densità disponibile).
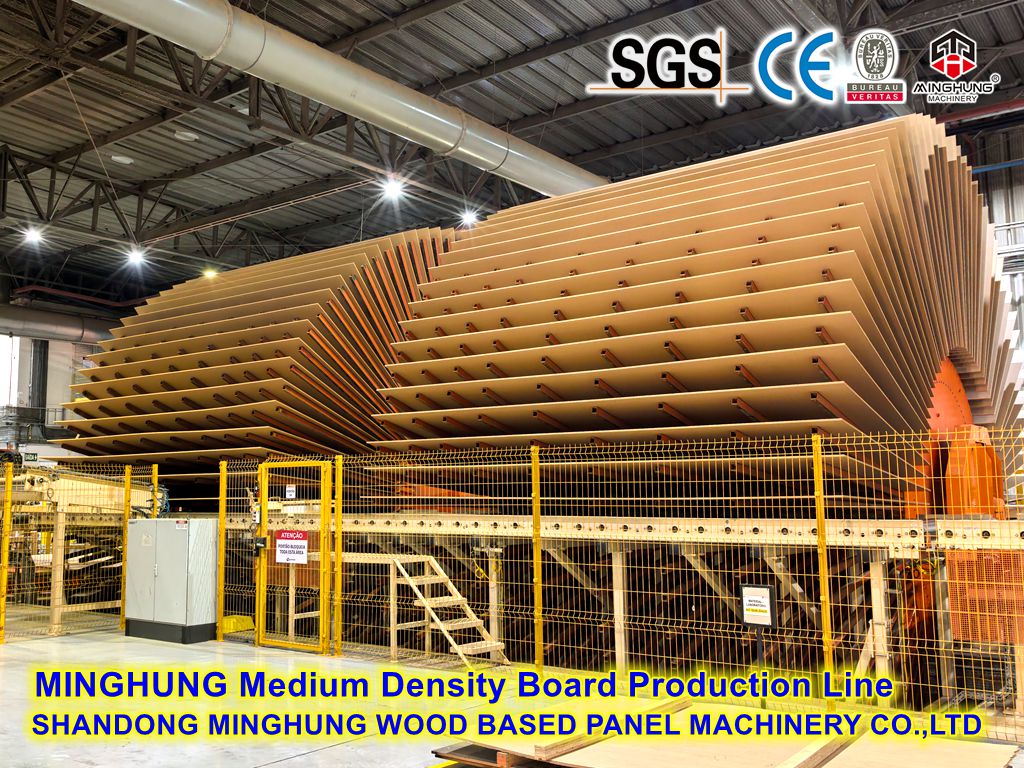
| (m³/anno) | Produzione giornaliera (circa) | Linea di presse a caldo ad apertura multipla · Config. tipica. | Linea di stampa continua · Configurazione tipica. |
|---|---|---|---|
| 50.000 | 167 m³/giorno | Pressa da 4 piedi · 15 vani + raffinatore (classe 2.100 kW circa) | 4 piedi · pressatura continua ≈ 24 m |
| 100.000 | 333 m³/giorno | Pressa da 4 piedi · 20 giorni + raffinatore aggiornato | 4 piedi · pressatura continua ≈ 30 m |
| 150.000 | 500 m³/giorno | Pressa da 4 piedi · 25 ore di luce diurna o 8 piedi · 15 ore di luce diurna | 4 piedi · pressatura continua ≈ 36 m |
| 200.000 | 667 m³/giorno | Pressa ad apertura multipla da 8 piedi · 20–25 giorni di luce | 4 piedi · pressatura continua ≈ 40 m |
| 300.000 | 1.000 m³/giorno | Si consiglia una soluzione continua | Linea continua ad alta velocità da 4 piedi · ≈ 45 m |
| 400.000 | 1.333 m³/giorno | Si consiglia una soluzione continua | Due file continue in parallelo, o linea extra-large |
| 500.000 | 1.667 m³/giorno | Si consiglia una soluzione continua | Due grandi linee continue in parallelo |
| elemento di confronto | Linea di presse a caldo con aperture multiple | Linea di presse continue |
|---|---|---|
| La migliore gamma di capacità | 50.000–200.000 m³/anno | 100.000–500.000 m³/anno, prima scelta per produttività elevata |
| Investimento | Inferiore | Più alto; qualità e resa superiori |
| Qualità della tavola | Tolleranza sullo spessore ±0,3 mm; maggiore margine di levigatura | Tolleranza sullo spessore ±0,1–0,15 mm; profilo di densità controllabile, tolleranza di carteggiatura minore, resa più elevata |
| Fibra e resina | Frullatore convenzionale | Disponibile applicazione resina in linea di soffiaggio; minor consumo di resina, migliore miscelazione |
| Flessibilità | Facile cambio di spessore | Regolazione dello spessore online senza soluzione di continuità per la produzione di massa |
| Automazione | Carico/scarico automatico; lotto | Completamente continuo con ciclo chiuso di pesatura/spessore in linea |
| Sezione | Linea Multi-Apertura | Linea Continua | Funzione |
|---|---|---|---|
| ① Preparazione e lavaggio | Cippatrice a tamburo, lavatrice trucioli, disidratazione a coclea, silo trucioli, separazione metallo/pietra | Produrre trucioli puliti e proteggere il raffinatore | |
| ② Raffinazione termo-meccanica | Preriscaldatore a coclea/vapore, raffinatore (motore principale dimensionato in base alla capacità), rilascio di vapore e recupero di energia | Ammorbidire i trucioli e sfibrarli in fibre di polpa | |
| ③ Asciugatura delle fibre | Essiccatore con linea di soffiaggio (tubo flash), separatore a ciclone, rilevamento ed estinzione scintille | Asciugare le fibre bagnate per miscelare l'umidità | |
| ④ Miscelazione della resina | Frullatore a secco ad alta velocità | Frullatore ad alta velocità o sistema di applicazione con linea di soffiaggio | Miscelare uniformemente le fibre con la resina UF/PF/MDI |
| ⑤ Formazione | Stazione di formatura sottovuoto + meccanica, troncatrice per mat | Teste di formatura continua, pesatura in linea e scanner di spessore | Forma un tappetino in fibra uniforme, controlla il profilo della densità |
| ⑥ Prestampa | Prestampa del tappetino (standard) | Prestampa continua a rulli | Consolidare il tappetino e rimuovere l'aria |
| ⑦ Pressatura a caldo | Pressa a caldo multi-apertura + carico/scarico automatico | Pressa a caldo continua (nastro in acciaio + olio diatermico + spessore a circuito chiuso) | Polimerizzare e fissare il pannello di fibra |
| ⑧ Raffreddamento e rifinitura | Seghe per il raffreddamento del pavimento, la rifilatura dei bordi e il taglio a misura | Raffreddare, degassare e rifinire i pannelli | |
| ⑨ Levigatura e impilatura | Levigatrice a nastro largo multitesta (essenziale per MDF), contenitore intermedio, impilamento e imballaggio automatici | Levigatura fine, classificazione, impilamento e stoccaggio | |
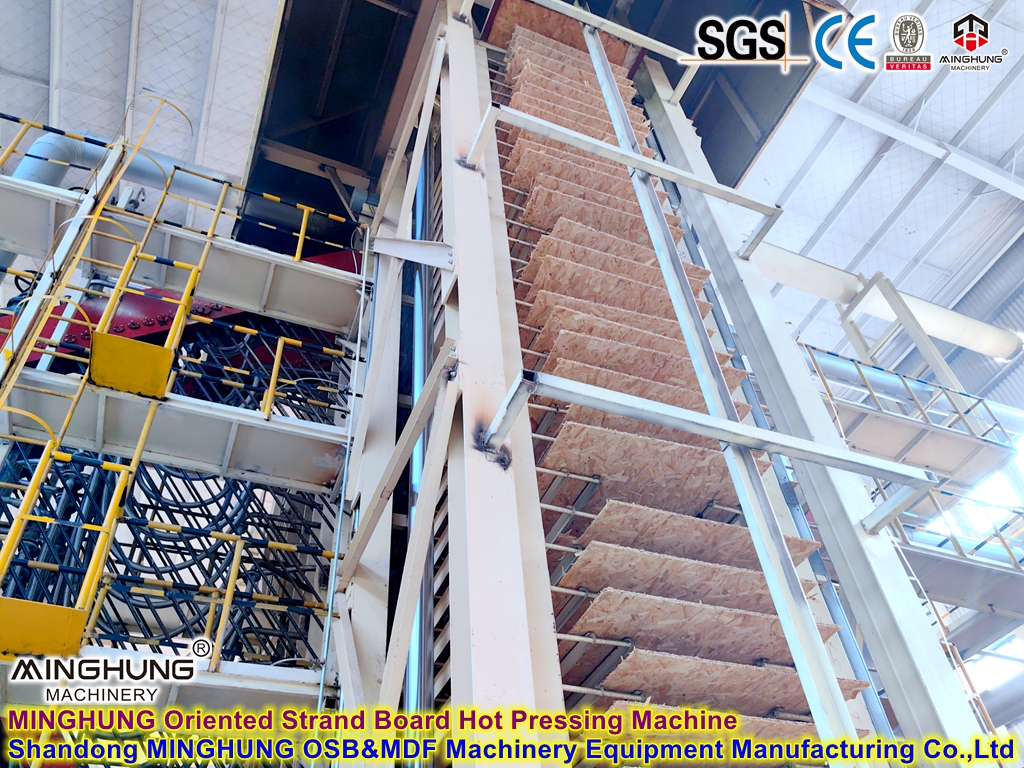
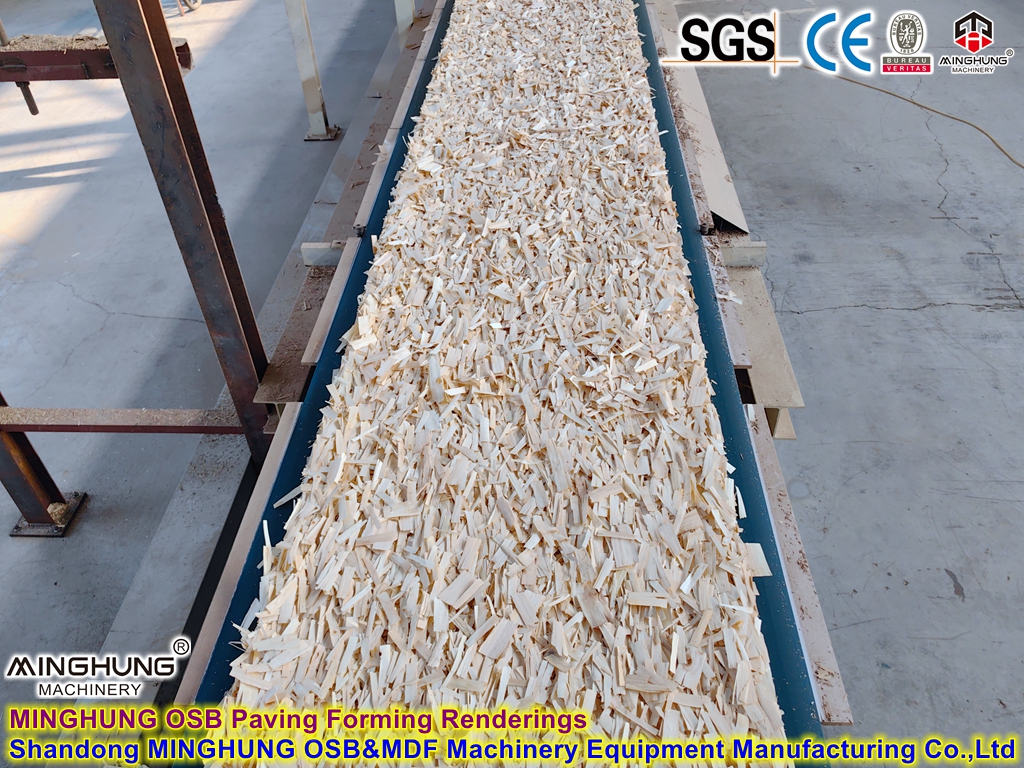
Utilizzando legno di piantagioni a crescita rapida (pioppo, pino, eucalipto, ecc.), la linea taglia fili lunghi e orientati, li asciuga e li scherma, applica la resina per strato e forma il tappeto con orientatori meccanici - fili di superficie nel senso della lunghezza, fili del nucleo in senso trasversale - quindi pressa a caldo la tavola. L'OSB offre elevata resistenza, tenuta superiore dei chiodi e resistenza all'umidità, ampiamente utilizzato nella costruzione di strutture in legno, guaine, imballaggi e pavimentazioni di container.
| (m³/anno) | Produzione giornaliera (circa) | Linea di presse a caldo ad apertura multipla · Config. | Linea di stampa continua · Configurazione tipica. |
|---|---|---|---|
| 50.000 | 167 m³/giorno | Pressa ad apertura multipla da 4 piedi · 15 giorni | 4 piedi · pressatura continua ≈ 24 m |
| 100.000 | 333 m³/giorno | Pressa ad apertura multipla da 4 piedi · 20 giorni di luce | 4 piedi · pressatura continua ≈ 30 m |
| 150.000 | 500 m³/giorno | Pressa ad apertura multipla da 8 piedi · 15-20 giorni di luce | 4 piedi · pressatura continua ≈ 36 m |
| 200.000 | 667 m³/giorno | Pressa ad apertura multipla da 8 piedi · 20–25 giorni di luce | 4 piedi · pressatura continua ≈ 40 m |
| 300.000 | 1.000 m³/giorno | Si consiglia una soluzione continua | Linea continua ad alta velocità da 4 piedi · ≈ 45 m |
| 400.000 | 1.333 m³/giorno | Si consiglia una soluzione continua | Due file continue in parallelo, o linea extra-large |
| 500.000 | 1.667 m³/giorno | Si consiglia una soluzione continua | Due grandi linee continue in parallelo |
Opzioni di resina: fenolica (PF, grado per esterni), MDI (senza formaldeide) o UF modificata, configurata in base all'uso finale (interno/esterno).
| elemento di confronto | Linea di pressa a caldo con apertura multipla | Linea di pressa continua |
|---|---|---|
| La migliore gamma di capacità | 50.000–200.000 m³/anno | 100.000–500.000 m³/anno, prima scelta per produttività elevata |
| Stabilità dell'orientamento | Buona coerenza dell'orientamento durante la permanenza del batch | La formatura continua + la pressatura danno l'orientamento e il profilo di densità più coerenti |
| Qualità della tavola | Tolleranza sullo spessore ±0,3 mm | Tolleranza sullo spessore ±0,1–0,15 mm; legame interno uniforme |
| Investimento | Inferiore | Più alto |
| Caso d'uso tipico | Multi-specifica, lotti medio-piccoli, progetti attenti al budget | Qualità stabile per l'esportazione, fornitura di grandi volumi |
| Sezione | Linea Multi-Apertura | Linea Continua | Funzione |
|---|---|---|---|
| ① Preparazione delle materie prime | Trasportatore tronchi/gambi scortecciati, cippatore a tamburo, scortecciatore (opzionale), silo per trucioli | Scortecciare, trasportare e preparare i tronchi | |
| ② Preparazione del filo | Scagliatore a filamenti di legno lungo (superficie), scagliatore ad anelli a coltello (nucleo), silo a filamenti umidi | Tagliare i fili alla lunghezza/larghezza/spessore specificati | |
| ③ Asciugatura | Essiccatore a tamburo a passaggio singolo (temperatura a zone), rilevamento ed estinzione scintille, silo a filo secco | Asciugare i fili al 3–6% di umidità | |
| ④ Proiezione | Vaglio a vaglio, classificatore ad aria, anello di ritrattamento sovradimensionato | Separare le frazioni di filamenti superficiali/nucleo | |
| ⑤ Miscelazione della resina | Miscelatori a tamburo rotante (superficie e nucleo separati), dosaggio e dosaggio della resina (PF/MDI/UF) | Rivestimento uniforme a basso contenuto di resina (carico di resina OSB molto inferiore a PB) | |
| ⑥ Formatura orientata | Stazioni di orientamento (orientatori meccanici al piano longitudinale, al nucleo trasversale), troncatrice per tappeti | Linea di formatura ad orientamento continuo (teste ad orientamento longitudinale/trasversale) | Costruisci la struttura orientata superficie parallela/nucleo incrociato |
| ⑦ Prestampa | Prestampa opaca | Prestampa continua a rulli | Mantieni l'orientamento, consolida il tappetino |
| ⑧ Pressatura a caldo | Pressa a caldo multi-apertura + carico/scarico automatico | Pressa a caldo continua (nastro acciaio + anello chiuso olio diatermico) | Cura e imposta il pannello OSB |
| ⑨ Raffreddamento e rifinitura | Seghe per il raffreddamento del pavimento, la rifilatura dei bordi e il taglio a misura | Raffreddare, degassare e tagliare i pannelli a misura | |
| ⑩ Classificazione e impilamento | Stazione di classificazione (levigatura leggera opzionale), impilatore automatico, linea di imballaggio | Classificazione per standard, pila, pacco e magazzino | |
Il compensato è costituito da impiallacciature sfogliate a rotazione che vengono essiccate, spalmate con colla, stratificate e pressate a caldo in pannelli multistrato. Il grande formato, la distorsione minima e l'elevata resistenza rendono il compensato ideale per mobili, decorazioni di interni, casseforme in calcestruzzo, imballaggi e applicazioni per veicoli/marine. Formato standard 1220 × 2440 mm (4 × 8 piedi); disponibili opzioni più grandi da 5 × 10 piedi.
Nota sul tipo di pressa : il compensato è un processo di stratificazione dell'impiallacciatura e la configurazione industriale collaudata è la linea di pressa a caldo con aperture multiple (con caricatori automatici opzionali). Le presse continue sono progettate per la formatura continua di PB/MDF/OSB e non sono applicabili al compensato . Per capacità maggiori consigliamo più linee multi-apertura in parallelo, oppure una macchina per grandi formati a singola apertura; per i pannelli sovrapposti (carta melaminica, impiallacciatura) è possibile aggiungere una linea di presse overlay a ciclo breve.

| (m³/anno) | Produzione giornaliera (circa) | Linea di presse a caldo ad apertura multipla · Config. tipica. | Raccomandazione per un rendimento più elevato |
|---|---|---|---|
| 50.000 | 167 m³/giorno | Pressa ad apertura multipla da 4 piedi · 15 giorni | È sufficiente una sola riga |
| 100.000 | 333 m³/giorno | Pressa ad apertura multipla da 4 piedi · 20 giorni di luce | Linea singola o due linee da 15 ore in parallelo |
| 150.000 | 500 m³/giorno | Pressa da 4 piedi · 25 ore di luce diurna o 8 piedi · 15 ore di luce diurna | Due linee multiapertura in parallelo |
| 200.000 | 667 m³/giorno | Pressa ad apertura multipla da 8 piedi · 20–25 giorni di luce | Due linee multiapertura in parallelo |
| 300.000 | 1.000 m³/giorno | 8 piedi · stampa da 25 ore × 2 righe | Linee multiple + cucina colla centralizzata |
| 400.000 | 1.333 m³/giorno | Soluzione parallela multilinea | Tre o più linee multiapertura in parallelo |
| 500.000 | 1.667 m³/giorno | Soluzione parallela multilinea | Pianificazione multilinea a livello di impianto (pelatura e essiccazione centralizzate) |
| Sezione | dell'apparecchiatura principale | Funzione |
|---|---|---|
| ① Preparazione del registro | Troncatrice per tronchi, scortecciatrice, vasca di vaporizzazione (acqua calda/vapore), trasportatore tronchi | Tagliare a misura, scortecciare e ammorbidire i tronchi per la pelatura |
| ② Peeling dell'impiallacciatura | Centratore per tronchi, tornio per impiallacciatura (4 piedi / 8 piedi), clippatrice, trasportatore anime di scarto | Staccare continuamente l'impiallacciatura di spessore uniforme e fissarla alla dimensione desiderata |
| ③ Asciugatura del rivestimento | Essiccatoio per impiallacciatura a rulli/nastro a rete, misuratore di umidità in linea, trasportatori in/out | Impiallacciatura asciutta all'umidità dell'incollaggio (8–12%) |
| ④ Lavorazione dell'impiallacciatura | Tavolo di classificazione, rattoppatrice (pressa a tampone), giuntatrice/incollatrice per impiallacciatura, rifilatrice | Impiallacciatura di qualità, riparazione di difetti e strisce di giunzione |
| ⑤ Stesura e stratificazione della colla | Spalmatrice colla a quattro rulli, linea di trasporto laminazione, prestampa a freddo | Stendere la colla, adagiarla in strati simmetrici dispari, prestampare |
| ⑥ Pressatura a caldo | Pressa a caldo multi-apertura (15–25 luce diurna, opzionale) + caricatore/scaricatore automatico; riscaldamento ad olio diatermico/vapore/acqua calda | Polimerizzare le linee di colla e formare il pannello |
| ⑦ Raffreddamento e rifinitura | Cestelli raffreddamento pannelli (aria naturale/forzata), troncatrici e troncatrici | Raffreddare i pannelli e tagliarli alla dimensione finale |
| ⑧ Pianificazione/levigatura | Piallatrice per impiallacciatura (tradizionale) o levigatrice a nastro largo (consigliata) | Trattamento superficiale per spessore e finitura uniformi |
| ⑨ Classificazione e imballaggio | Stazione di classificazione, impilatore automatico, macchina imballatrice, trasportatore di magazzino | Classificare secondo lo standard nazionale o del cliente, imballare e conservare |
Estensioni disponibili : linea di fornitura centralizzata di pelatura-essiccazione di impiallacciature, linea di pressatura per rivestimento a ciclo breve, linea di pannelli listellari (anima giuntata a pettine) - il tutto integrabile in una soluzione a livello di impianto.
Ingegneria : calcolo della capacità, diagrammi di flusso del processo e disposizione delle apparecchiature in base alla materia prima, al sito, al budget e al mercato di riferimento
Fornitura : pacchetto completo di apparecchiature con controllo elettrico (PLC/DCS), sistemi di raccolta polveri e sicurezza antincendio (rilevamento ed estinzione scintille)
Installazione : installazione in loco, messa in servizio di macchine singole e di linea, accettazione di capacità e qualità
Formazione e post-vendita : formazione sul funzionamento e sulla manutenzione, fornitura di pezzi di ricambio, ottimizzazione dei processi e supporto all'aggiornamento
Si prega di condividere: capacità target (m³/anno) · tipo di linea · situazione delle materie prime · specifiche del pannello e mercato di riferimento. Prepareremo una proposta comparativa (multi-apertura vs continua) con analisi del ROI.
Contattaci WhatsApp: +86 18769900191 +86 15589105786 +86 19953900191 +86 19953910191
E-mail: minghungmachinery@gmail.com


