


MH-OSB
MINGHUNG


1. Adaptasi Bahan Baku
Karakteristik Poplar: Kepadatan rendah (0,4-0,5 g/cm³), serat pendek, kandungan kulit kayu tinggi → Perlakuan awal yang ditingkatkan:
Tingkat debarking ≥95% (debarker drum efisiensi tinggi)
Kontrol kelembaban: Keripik pra-kering hingga 25-30% sebelum sistem pengeringan
Geometri Untai: Rasio aspek lapisan permukaan 1:3 (60×20mm); lapisan inti sedikit lebih besar untuk mengurangi penggunaan resin
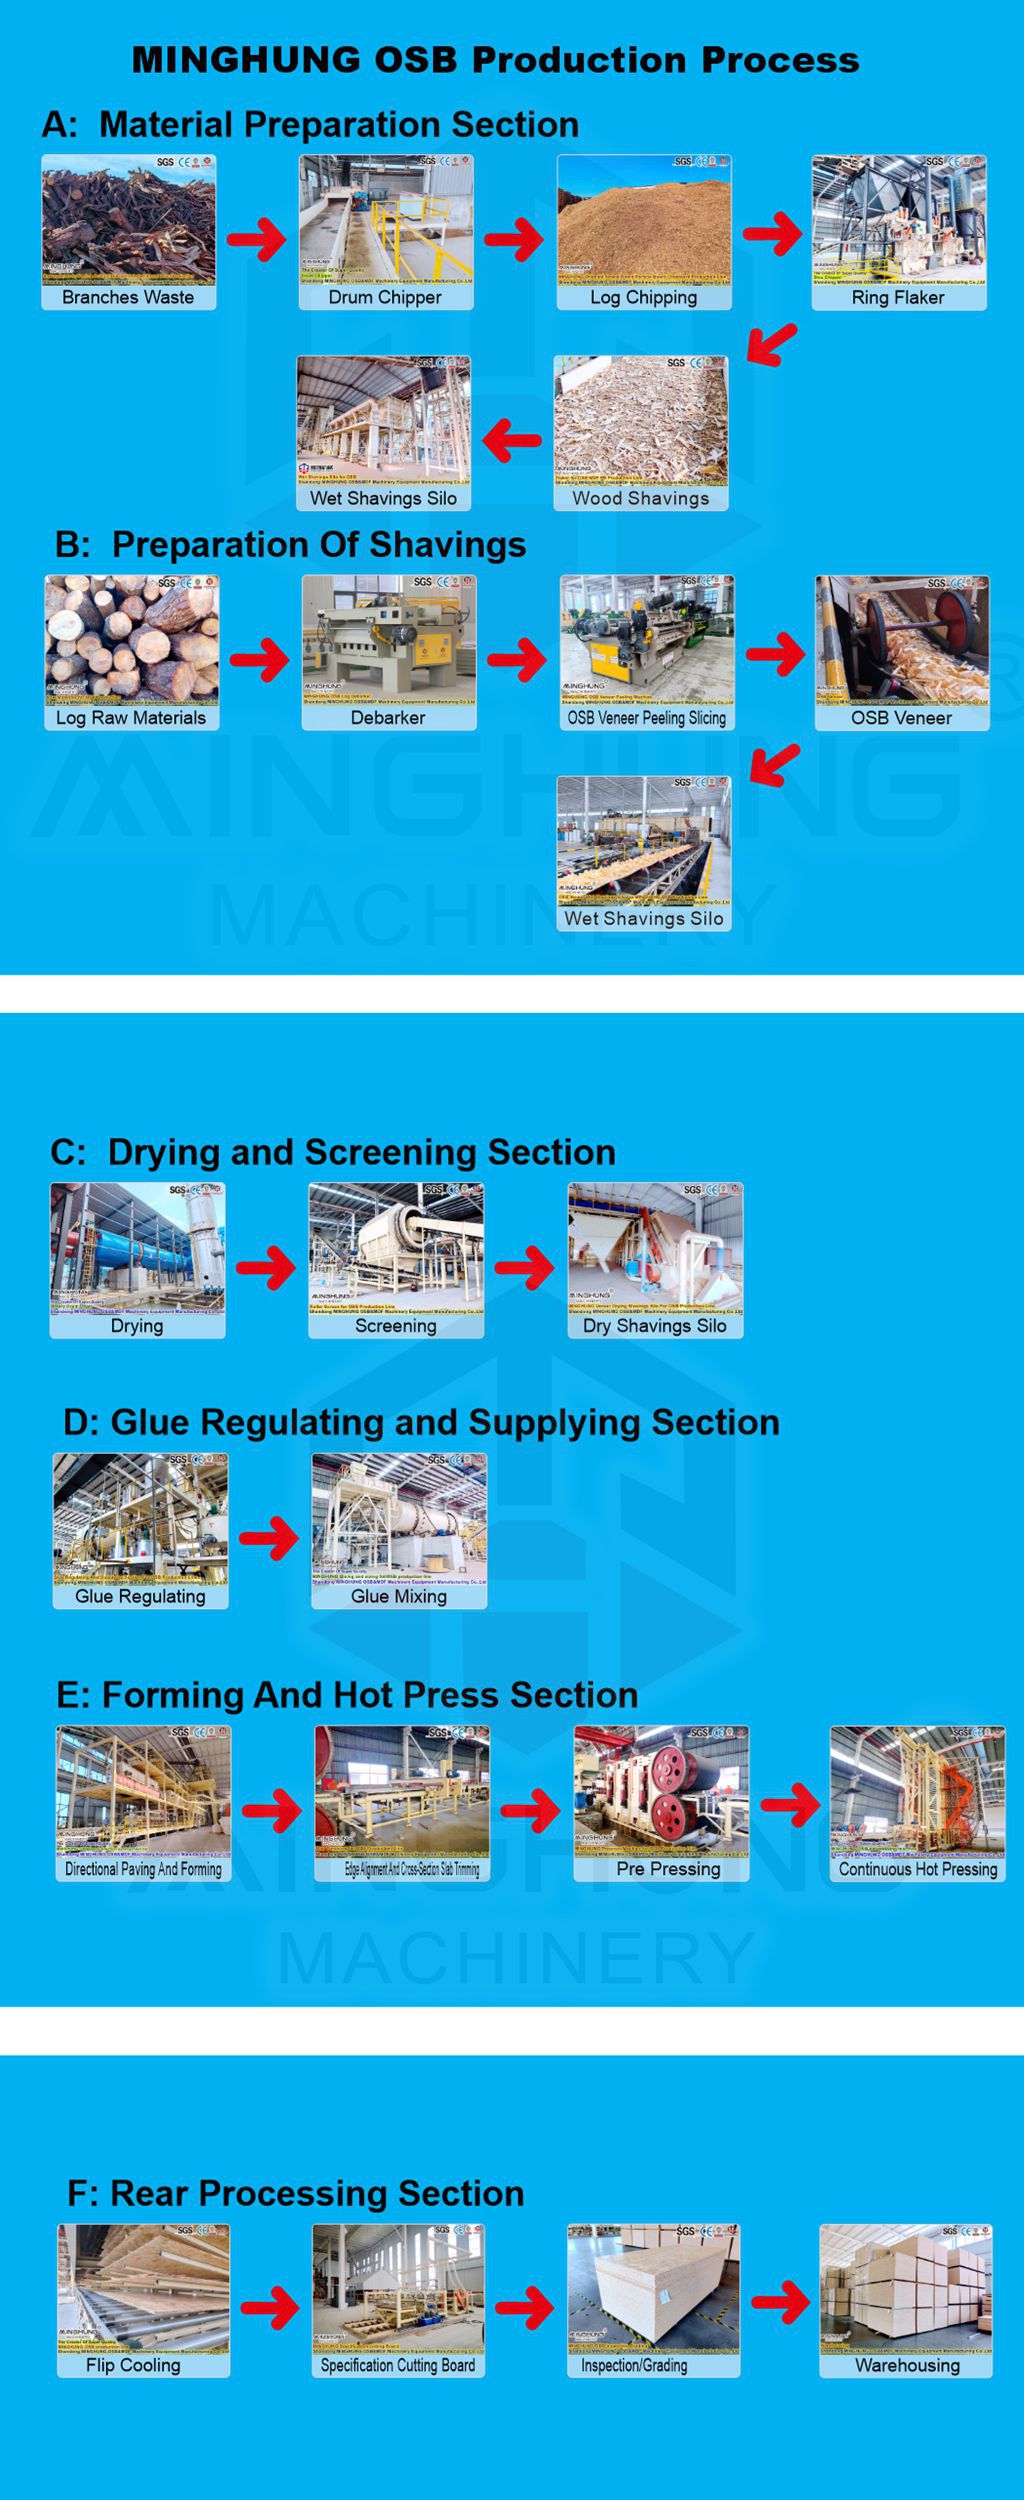
2. Proses Produksi Papan Partikel Terarah
2.1 Persiapan Bahan Baku
Debarking: Kayu poplar diproses melalui debarker drum (efisiensi ≥95%)
Stranding: Twin-drum strander memotong kayu menjadi untaian berorientasi 60x20mm
Penyaringan: Layar getar 3 dek mengklasifikasikan untaian, menghilangkan butiran halus <1 mm (efisiensi >90%)
Pencucian: Menghilangkan kotoran tanah (untuk bahan baku dengan kandungan kulit kayu tinggi)
2.2 Pengeringan
Pra-pengeringan: Pengeringan udara atau pengeringan aliran udara suhu rendah hingga 25-30% MC
Pengeringan inti: Pengering drum tiga jalur (saluran masuk 180°C), MC akhir 3-5%
Perawatan pembuangan: Pemisahan siklon + pembakaran RTO (penghilangan VOC >98%)
2.3 Pencampuran & Aditif Resin
Aplikasi resin: Atomisasi tekanan tinggi menyemprotkan resin PMDI (permukaan 8-9%, inti 5-6%)
Aditif: lilin 0,3% (lapisan kedap air inti) + nanoselulosa (peningkat efisiensi resin)
Pencampuran: Blender putar memastikan homogenitas (waktu pencampuran ≥180 detik)
2.4 Pembentukan Berorientasi
Pembentukan berlapis: Sistem pembentukan mekanis + pneumatik
Lapisan permukaan: Untaian berorientasi sejajar dengan jalur produksi (deviasi <5°)
Lapisan inti: Berorientasi silang tegak lurus terhadap garis
Kecepatan jalur: ≥100 m/mnt (variasi kepadatan matras ±3%)
2.5 Pengepresan Panas
Pra-pengepresan: Pra-tekan sabuk berkelanjutan (0,5MPa untuk konsolidasi matras awal)
Penekanan utama: Penekanan garis datar terus menerus (200-220°C, 3,5-4,0MPa, waktu tunggu 3-5 menit)
Perawatan sabuk baja: Lapisan Teflon + sistem pembersihan laser
2.6 Penyelesaian
Pendinginan: Sistem pendingin kabut (turunkan suhu hingga ≤45°C, durasi ≥30 menit)
Pemangkasan: Gergaji trim ujung ganda (toleransi lebar ±0,5 mm)
Pengamplasan: Kalibrasi sander (penghilangan 0,2-0,3 mm, kekasaran permukaan Ra≤3μm)
2.7 Penilaian & Pengemasan
Kontrol kualitas: Pemindai kepadatan sinar-X + pengujian mekanis (standar EN 300)
Penilaian: Diklasifikasikan sebagai OSB/2 (tujuan umum) atau OSB/3 (menahan beban)
Pengemasan: Pembungkus regangan otomatis (film penghalang kelembapan + pengikat baja)

3. Spesifikasi Peralatan Utama
Bagian |
Persyaratan |
Parameter Teknis |
Persiapan Bahan Baku |
Strander drum ganda + layar getar 3 dek (penghilangan denda >90% <1mm) |
Kapasitas ≥40 m³/jam (redundansi) |
Pengeringan |
Pengering drum triple-pass (anti pengeritingan untuk poplar) |
Masukan MC 30% → Keluaran 3-5% |
Pencampuran Resin |
Atomisasi tekanan tinggi (resin PMDI) |
Permukaan: 8-9%; Inti: 5-6% |
Pembentukan |
Pembentukan mekanis + pneumatik (deviasi orientasi <5°) |
Kecepatan jalur ≥100 m/mnt |
Mendesak |
Tekan terus menerus (sabuk baja anti-adhesi) |
Panjang tekan ≥30m, tekanan 3,5-4,0 MPa |
Penyelesaian |
Gergaji potong silang 24 bilah + pendingin kabut |
Pendinginan ≥30 menit (≤45℃) |
4. Optimasi Energi
Panas pengeringan: 40% dari gasifikasi debu/kulit kayu pengamplasan (CV ≥8 MJ/kg)
Pemulihan panas limbah pers: Memanaskan untaian terlebih dahulu → Mengurangi energi pengeringan sebesar 15-20%
1. Optimasi Materi
Poplar ≥80% (campuran inti kayu putih/pinus)
Bahan bakar kulit kayu/serbuk gergaji menggantikan gas alam → pengurangan biaya bahan bakar sebesar 35%.
Radius pengadaan ≤150 km (transportasi ≤80 CNY/ton)
2. Pengurangan Resin
Aditif nanoselulosa dalam PMDI (rasio 1:0,3) → resin 12% lebih sedikit
Penyemprotan elektrostatik untuk resin permukaan (pemanfaatan 92%)
Emisi: Insinerasi RTO untuk gas buang pengering (penghilangan VOC >98%)
Pembuangan cairan nol: Sistem resin loop tertutup + pemulihan kondensat
Klien yang berbeda mungkin menggunakan bahan mentah yang berbeda sebagai sumber daya lokalnya, seperti sekam padi, ampas tebu, pohon palem, kayu putih, bambu, pinus dan lain-lain, hal ini akan mempengaruhi beberapa mesin yang berbeda. Selain itu, pemilihan mesin juga berkaitan dengan ketebalan panel, jenis lem, kapasitas, dll. Jadi setelah mengetahui kondisi Anda sendiri, tim kami dapat merancang penawaran yang sesuai untuk Anda.
Klaim Tata Letak Garis OSB Gratis Anda! Dapatkan desain tanaman menyeluruh mulai dari persiapan untaian hingga pengamplasan. Terima paket pabrik 3D dalam 30 hari.
Kontak kami:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


