|
To'liq ishlab chiqarish uskunalari
Ushbu ishlab chiqarish liniyasi avtomobil sanoatining yuqori standartlariga (masalan, engil, yuqori quvvatli, past VOC, ob-havoga chidamli) javob beradigan nozik kontrplak ishlab chiqarish uchun maxsus mo'ljallangan, yuqori darajada avtomatlashtirilgan va uzluksiz tizimdir. Uskunaning to'liq to'plami odatda quyidagi asosiy bo'limlardan iborat:
1. Xom ashyoni tayyorlash va qayta ishlash bo'limi
Peel / tilim: Kundaliklarni oldindan belgilangan qalinlikdagi (odatda 0,5-2,0 mm) ajoyib shponlarga tozalang yoki tilimga soling.
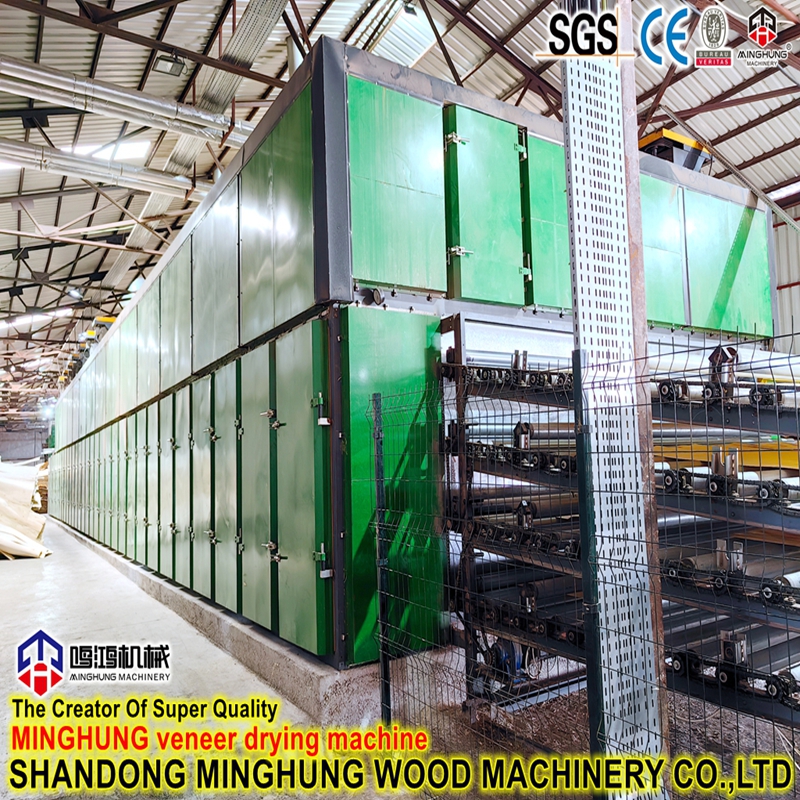
Veneer quritgich: shponlarning namlik miqdorini qayta ishlash talablariga (masalan, 8-12%) aniq nazorat qilish uchun rulonli yoki to'rli lenta quritgichlaridan foydalanadi, bu keyingi yopishtirish sifatini ta'minlaydi.
Shponni kesish va yopishtirish mashinasi: quritilgan shponlarni kerakli o'lchamdagi to'liq o'lchamdagi varaqlarga kesib, saralaydi va avtomatik ravishda birlashtiradi, chiqindilarni kamaytiradi va materiallardan foydalanishni yaxshilaydi.
Veneer Sander: Burmalar va nuqsonlarni olib tashlash uchun shpon yuzasini jilolaydi, silliq va bir tekis yopishtiriladigan sirtni oladi.
2. Yelim qo'llash va joylashtirish bo'limi
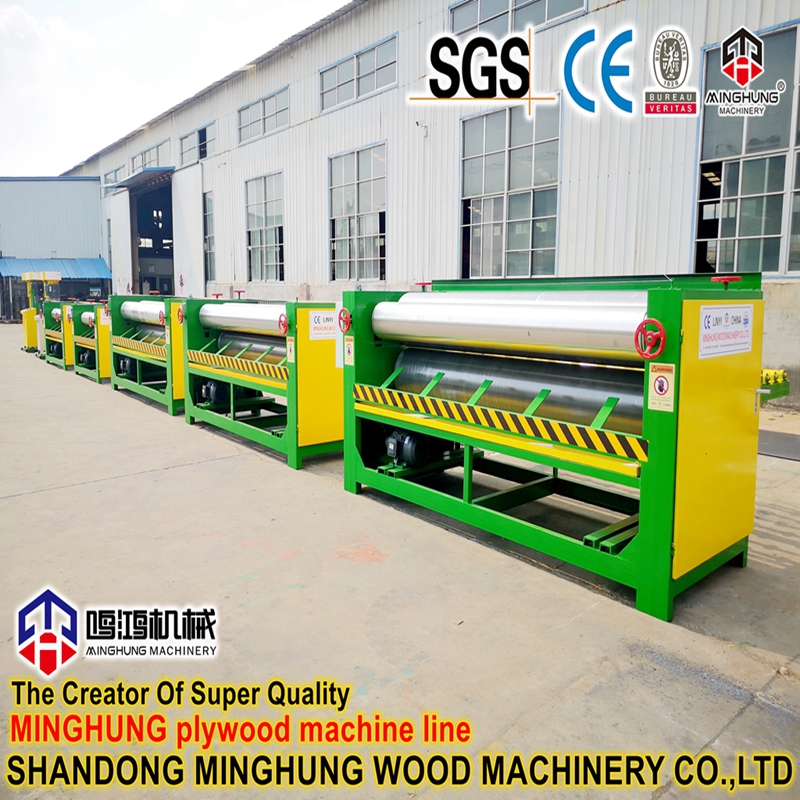
Rolikli qoplama / elim tarqatuvchi: Ekologik toza yopishtiruvchi moddalarni (masalan, past formaldegidli UF qatroni, soya asosidagi yopishtiruvchi yoki PUR issiq eritmasi) shpon yuzasiga teng va miqdoriy ravishda qo'llaydi. Ushbu uskuna elim qo'llashni boshqarishning aniq tizimi bilan jihozlangan.

Yelimlash mashinasi

Yelim blender
Avtomatik yotqizish mashinasi: yopishtiruvchi va yopishtirilmagan shponlarni oldindan belgilangan qatlamlar soni va don yo'nalishi bo'yicha avtomatik va aniq tarzda to'shak hosil qiladi. Bu mahsulot strukturaviy simmetriyasi va barqarorligini ta'minlashning asosiy bosqichidir.
Qarish bo'limi konveyeri: to'g'ri yopishtiruvchi penetratsiya va oldindan qattiqlashishi, dastlabki yopishqoqlikni yaxshilash uchun yig'ilgan gilamchani qisqa dam olishga imkon beradi.
3. Issiq presslash va shakllantirish bo'limi
Oldindan bosish: dastlabki yopishtirish uchun gilamchani sovuq yoki biroz issiq oldindan presslash, tashishni osonlashtiradi va issiq pressga kirishda noto'g'ri hizalanishning oldini oladi.
Yuklovchi va tushiruvchi: Matni avtomatik ravishda issiq pressga beradi va bosilgan panellarni olib tashlaydi, bu uzluksiz ishlab chiqarishni ta'minlaydi, samaradorlikni oshiradi va xavfsizlikni ta'minlaydi.
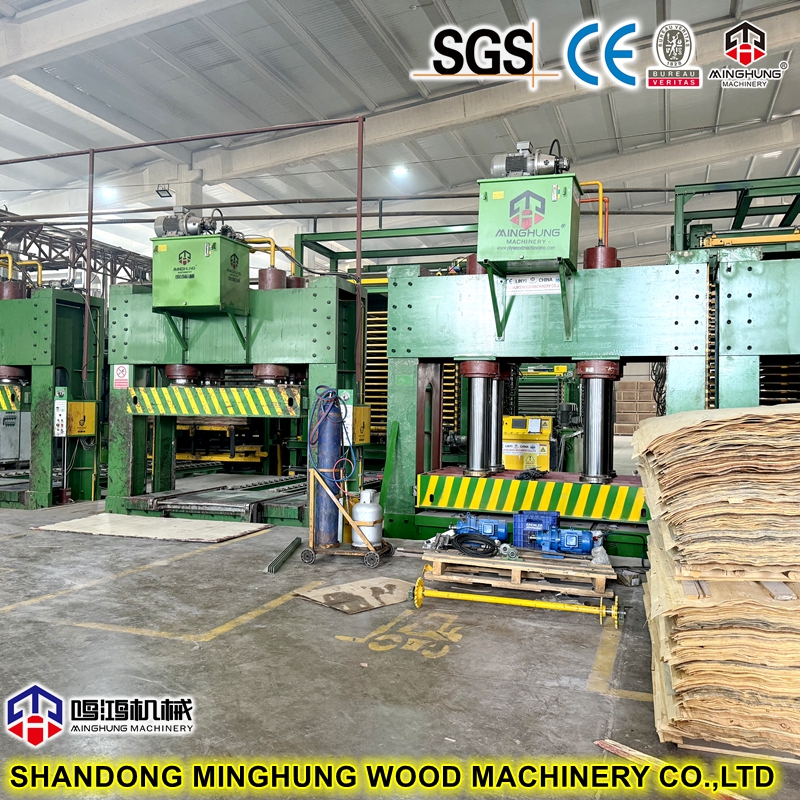
Ko'p ochiladigan issiq press / uzluksiz tekis press: ishlab chiqarish liniyasining asosiy uskunasi. Jarayonning uchta asosiy parametrini - harorat, bosim va vaqtni aniq nazorat qilish orqali u yopishtiruvchini to'liq davolaydi, shponlarni yuqori quvvatli panellarga doimiy ravishda bog'laydi. Odatda yuqori aniqlikdagi gidravlika va isitish tizimlari bilan jihozlangan.
4. Qayta ishlashdan keyingi va tugatish bo'limi
Cooler & Turner: Burilishni oldini olish va issiqlikni tarqatish uchun issiq presslashdan keyin yuqori haroratli panellarni sovutadi va aylantiradi.
Sanderni kalibrlash: Odatda panelning har ikki tomonida nozik silliqlashni amalga oshiradigan bir nechta boshli (masalan, uch yoki to'rt boshli) keng kamarli silliqlash mashinasi, aniq va izchil qalinlik va juda silliq sirtni ta'minlaydi, keyingi laminatsiya yoki bo'yash uchun mukammal substratni ta'minlaydi.
Kesilgan arra / Panel o'lchami arra: Buyurtma talablariga muvofiq katta formatli panellarni kerakli aniq o'lchamlarga avtomatik ravishda kesadi.
Sifatni tekshirish stantsiyasi: Qalinligi, zichligi, bog'lanish kuchi va atrof-muhitga muvofiqligi standartlariga mos kelishini ta'minlash uchun tayyor mahsulotlardan namuna olish uchun qalinlik o'lchagichlari, kuch sinovlari va boshqalar bilan jihozlangan.
5. Avtomatlashtirishni boshqarish tizimi
Markaziy boshqaruv xonasi (PLC/PC): butun ishlab chiqarish liniyasini muvofiqlashtirilgan boshqarish, parametrlarni sozlash (harorat, bosim, tezlik, elim hajmi va boshqalar), ma'lumotlarni kuzatish va nosozliklarni tashxislash, aqlli va barqaror ishlab chiqarishga erishish uchun PLC va sanoat kompyuterlarini birlashtiradi.
Ishlab chiqarish liniyasining qisqacha tavsifi:
Yuqori avtomatlashtirish, yuqori aniqlik, yuqori samaradorlik, energiya tejash va atrof-muhitni muhofaza qilish, barqaror va ishonchli. Tayyor mahsulot sifati avtomobil ichki qismlari uchun qat'iy talablarga javob beradi.
|
Ishlab chiqarish jarayoni
Avtomobil interyeri uchun yupqa kontrplak ishlab chiqarish yakuniy mahsulotning yuqori mustahkamligi, engilligi, past VOC (uchuvchi organik birikma) emissiyasi va mukammal o'lchov barqarorligini ta'minlash uchun mo'ljallangan aniq va yuqori avtomatlashtirilgan jarayondir. Asosiy jarayon quyidagicha:
1-qadam: Xom ashyoni tayyorlash va qayta ishlash
1. Qobiqni tozalash va pishirish: Yaxshiroq tozalash uchun qobig'ini tozalash va bug'da yumshatish uchun yuqori sifatli ignabargli daraxtlarni (masalan, terak, evkalipt, qayin) tanlang.
2. Shponni tozalash: Yumshatilgan loglar nozik torna dastgohida bir xil qalinlikdagi (odatda 0,5 mm dan 2,0 mm gacha) yupqa qoplamalarga tozalanadi. Bu tayyor mahsulotning bir xil qalinligi uchun asosdir.
3. Shponni quritish: Peelingdan olingan nam qoplamalar rulonli yoki tarmoqli quritgichlar orqali quritiladi, ularning namlik miqdorini 8% -12% oralig'ida aniq nazorat qiladi. Bog'lanish sifatini ta'minlash va delaminatsiya va deformatsiyani oldini olish uchun namlikning aniq miqdori muhimdir.
4. Shponni kesish va saralash: Quritilgan qoplamalar hajmi va sifatiga qarab kesiladi, saralanadi va birlashtiriladi. Faqat yuqori sifatli qoplamalar keyingi bosqichlarga o'tishini ta'minlash uchun tugunlar, yoriqlar va boshqalar bo'lgan nuqsonli qismlar olib tashlanadi.
2-qadam: elim qo'llash va joylashtirish
5. Yelim yoyish: Saralangan shponlar rulonli qoplama yoki elim yoygichdan o‘tadi, bu yerda ularning yuzasiga maxsus ekologik toza yopishtiruvchi (masalan, past formaldegidli UF qatroni, soya asosidagi oqsil elim yoki PUR issiq eritmasi) qatlami bir tekis surtiladi. To'g'ri va bir xil qo'llanilishini ta'minlash uchun elim hajmi nozik tizim tomonidan nazorat qilinadi.
6. Yopish (yig'ish): Yelimlangan qoplamalar va yopishtirilmagan shponlar (odatda 3-qavatli yoki 5-qatlamli kabi toq sonli qatlamlar) oldindan belgilangan don yo'nalishi bo'yicha (qo'shni qatlamlar perpendikulyar) avtomatik yotqizish mashinasi tomonidan aniq birlashtiriladi. Bu 'mat' ni hosil qiladi. Bu jarayon ichki stress muvozanati va tayyor mahsulotning mustahkamligi uchun juda muhimdir.
3-qadam: Oldindan bosish va issiq presslash
7. Sovuq oldindan bosish: yig'ilgan mat birinchi navbatda sovuq prepressga kiradi, bu erda xona haroratida dastlab qattiq birlikka yopishtirish uchun sezilarli bosim qo'llaniladi, transportni osonlashtiradi va issiq pressga kirishda noto'g'ri hizalanishni oldini oladi.
8. Issiq press bilan quritish: Bu eng muhim bosqichdir. Mat ko'p ochiladigan issiq press yoki uzluksiz tekis pressga beriladi, u erda ma'lum vaqt davomida yuqori harorat (odatda 120-150 ° C) va yuqori bosim (odatda 5-8 MPa) ta'sirida bo'ladi. Issiqlik va bosim yopishtiruvchini to'liq davolaydi, yuqori quvvatli kontrplak hosil qilish uchun shponlarni doimiy va mustahkam bog'laydi.
4-qadam: Keyingi ishlov berish va tugatish
9. Sovutish: Bosilgan panellar juda issiq va ularning ichki tuzilishini barqarorlashtirish va burilishni oldini olish uchun sovutgich / tornerda majburiy sovutish va burilishdan o'tishi kerak.
10. Zımpara va kalibrlash: Sovutilgan panellar ko'p boshli keng tasmali kalibrlash silliqlash mashinasi orqali har ikki tomondan nozik silliqlashdan o'tadi. Ushbu jarayon qalinlikdagi og'ishlarni bartaraf qiladi, natijada juda silliq sirt va aniq, izchil qalinlikka ega bo'lgan panellar keyingi laminatlash, o'rash yoki bo'yash uchun mukammal substratni ta'minlaydi.
11. Kesish va kesish: Yuqori aniqlikdagi kesma arra yoki CNC panelli arra yordamida katta formatli panellar mijozning chizmalarida talab qilinadigan yakuniy aniq o'lcham va shakllarga (masalan, asboblar paneli, eshik panellari, o'rindiqlar orqa panellari uchun shakllar) kesiladi.
12. Tekshirish va qadoqlash: Tayyor mahsulotlar o'lchamlari, tashqi ko'rinishi, bog'lanish kuchi, namlik miqdorini tekshirish va formaldegid chiqindilari kabi atrof-muhit ko'rsatkichlarining avtomobil sanoati standartlariga (masalan, VDA, ISO) muvofiqligini ta'minlash uchun 100% vizual tekshirish va namuna olish sinovlaridan o'tadi. Malakali mahsulotlar changga chidamli qadoqlanadi va saqlanadi.
Asosiy xususiyatlar: Butun jarayon yuqori darajada avtomatlashtirilgan va uzluksiz bo'lib, atrof-muhitni muhofaza qilish va aniqlikni ta'kidlaydi, har bir kontrplak bo'lagi avtomobil ichki qismlari uchun qat'iy talablarga javob beradi.

|
Avtomobil ichki qismidagi maxsus kontrplak yupqa panellarining qalinligi diapazoni
Avtomobil ichki qismidagi maxsus kontrplak yupqa panellarining qalinligi diapazoni ularning o'ziga xos qo'llaniladigan qismlari va funktsional talablariga qarab o'zgaradi, asosan quyidagi diapazonga e'tibor qaratiladi:
Umumiy qalinligi diapazoni: 0,5 mm ~ 3,0 mm; Eng tipik qalinligi: 1,2 mm ~ 2,5 mm
Maxsus dastur misollari:
0,5 mm - 1,5 mm: Ko'pincha egri yoki katta radianli komponentlar uchun ishlatiladi, masalan, karnay panjaralari, ba'zi trim chiziqlar uchun tayanch plitalari, ularning yaxshi moslashuvchanligi tufayli.
1,5 mm - 2,5 mm: Bu eshik panellari, o'rindiqlar orqa taxtalari, magistral bo'limlari, asboblar paneli skeletlari va paketli tovoqlar kabi asosiy tarkibiy qismlarda keng qo'llaniladigan eng asosiy qalinlik diapazoni. Bu engillik va kuch o'rtasidagi eng yaxshi muvozanatga erishadi.
2,5 mm - 3,0 mm (yoki qalinroq): Ba'zi yuk ko'taruvchi qavslar yoki pol tagliklari kabi yuqori kuch va qattiqlikni talab qiladigan qismlar uchun ishlatiladi.
Asosiy xususiyatlar
Avtomobil ichki kontrplaklari oddiy qurilish kontrplaklaridan farq qiladi. Avtomobil sanoati standartlariga javob beradigan juda yuqori ishlash talablari mavjud:
1. Yengil vazn: Etarli strukturaviy quvvatni ta'minlagan holda, u qalinligi va og'irligini minimallashtiradi, umumiy avtomobil og'irligini kamaytirishga, energiya sarfini kamaytirishga va masofani oshirishga yordam beradi (ayniqsa, yangi energiya vositalari uchun muhim).
2. Yuqori quvvat va qattiqlik: Yuqori sifatli shponlar va maxsus bog'lash jarayonlaridan foydalanish unga juda yuqori quvvat-og'irlik nisbati va egilish qarshiligini beradi, ichki qismlarni samarali qo'llab-quvvatlaydi va muayyan ta'sirlarga bardosh beradi.
3. Zo'r o'lchovli barqarorlik: namlik miqdorini aniq nazorat qilish bilan qattiq quritish va issiqlik bilan ishlov berish orqali u avtomobil ichidagi harorat va namlikning keskin o'zgarishi (masalan, -40 ° C dan 80 ° C gacha) ostida yorilish, burish yoki deformatsiyaga qarshi turadi, montaj bo'shliqlari va estetikani ta'minlaydi.
4. Past VOC va Atrof-muhitga moslik: Avtomobil ichki materiallari uchun atrof-muhit qoidalariga rioya qilish kerak. Ichki havo sifatini ta'minlash va haydovchilar va yo'lovchilarning sog'lig'ini himoya qilish uchun kam formaldegid yoki formaldegidsiz ekologik toza elimlardan foydalanadi.
5. Yaxshi ishlov berish va laminatsiyalash mosligi: sirt silliq va tekis, CNC kesish, burg'ulash va frezalash kabi keyingi ishlov berish uchun oson. Bundan tashqari, o'rash, yopishtirish yoki laminatlash uchun PVX, ABS, mato va teri kabi boshqa ichki materiallarga osongina yopishadi.
6. Ob-havoga chidamlilik va qarish qarshiligi: avtomobil ichidagi UV ta'siriga, yuqori haroratga va yuqori namlik muhitiga vaqt o'tishi bilan delaminatsiya, chang yoki sezilarli kuch yo'qotmasdan bardosh bera oladi.
7. Yaxshi ovozni yutish va issiqlik izolatsiyasi: Tabiiy yog'ochga asoslangan material sifatida u ma'lum tovush yutuvchi va issiqlik izolyatsiyasi xususiyatlariga ega bo'lib, avtomobilning umumiy NVH (shovqin, tebranish va qattiqlik) ish faoliyatini yaxshilashga yordam beradi.
Xulosa: Avtomobil ichki qismi uchun maxsus kontrplak yupqa paneli yuqori texnologiyali kompozitsion materialdir. Uning asosiy xususiyati engil, yuqori quvvat, yuqori barqarorlik va ekologik xavfsizlik o'rtasidagi mukammal muvozanat bo'lib, uni zamonaviy avtomobil ichki ishlab chiqarishda ajralmas asosiy materialga aylantiradi.
|
Fikr va tez-tez so'raladigan savollar
Savol: Sizdan qanday import qilamiz?
Javob: Biz sizga bir martalik yechim bilan ta'minlash imkoniyatiga egamiz. Biz bilan bog'lanishingiz mumkin, keyin biz sizni qoniqarli hamkorlikni ta'minlaymiz.
Savol: Saytda muhandislik xizmatlarini taqdim eta olasizmi?
Javob: Ha, odatda bizning muhandislarimiz tajribali va viza, aviachiptalar va parvoz xizmatlarini taqdim etadilar.
Savol: Siz qanday to'lov usullarini taklif qilasiz?
Javob: Odatda T / T va LC. Agar sizda boshqa to'lov usullari bo'lsa, biz buni ham ko'rib chiqamiz.
Savol: Nega sizni tanlaysiz?
Javob: 1,100% mijozlarga yo'naltirilgan echimlar.
2.Yog'och sanoati sohasida 40+ yillik tajribaga ega jamoa a'zolari.
3.Mijoz biznesining maxfiyligini himoya qilish bo'yicha eng kuchli xabardorlik.
4.Bozor sirlarini chuqur anglash va tushunish.
5.Xalqaro terminologiya bilan tanish.
6. Tafsilotlarga e'tibor va yaxlitlik bizni o'sadi.
|
Kompaniya profili
Biz Shandong MINGHUNG yog'ochga asoslangan panel mashinalari Co., Ltd Xitoy zavodi va kontrplak mashinalari va shpon mashinalarining to'liq to'plamlarini ishlab chiqaruvchimiz. Ko'p yillik ishlab chiqarish tajribasi, ilg'or ishlab chiqarish texnologiyasi, tajribali ishchilar va professional muhandislar bilan biz sizga mos, yaxshi va kuchli texnikani taklif qila olamiz.
Biz o'rta zichlikdagi tolali plitalar (MDF), yuqori zichlikdagi tolali plitalar (HDF), zarrachalar (PB), yo'naltirilgan torli taxta (OSB), shponlangan o'ta kuchli zarrachalar taxtasi (LSB), laminatlangan taxta va shpon ishlab chiqarishga ixtisoslashganmiz.
|
Paket va transport
Kontrplak yechimingizni hozir sozlang! Zavodning joylashuvi dizayni, joyida o'qitish va global logistika yordami - bugungi kunda raqobatbardosh kontrplak brendingizni yarating!