Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 21-09-2026 Произход: сайт
Подготовка на дървесина: Основата на качеството
Подготовката на дървесината е критичната предварителна фаза на производствена линия за mdf, където суровият дървен материал се преработва в плътни стърготини, служещи като основен прекурсор за генериране на влакна.
Качеството на крайната плоскост е неразривно свързано с първоначалната вложена суровина. В индустриална производствена линия за mdf , секцията за подготовка на дървесината обикновено започва с обелване на трупи, за да се сведат до минимум примесите. Замърсители като пясък, кора или камъни могат преждевременно да повредят оборудването за рафиниране и да повлияят отрицателно върху повърхността на готовия панел. След като кората бъде отстранена, трупите се подават в промишлени дробилки , предназначени да произвеждат чипове с еднакъв размер, което е жизненоважно за последващия равномерен процес на готвене и рафиниране.
Ефективната подготовка на дървесината изисква здрава система за пресяване . Чипсът се пресява, за да се отстранят прекалено големи парчета, които биха изисквали прекомерна енергия по време на рафинирането, и фини частици, които биха могли да причинят непоследователно разпределение на влакната. Постигането на стандартизирана морфология на чипа пряко влияе върху консумацията на енергия на рафинера и крайния профил на плътност на панела.
Освен това, съхранението и манипулирането на тези чипове – често съхранявани в големи силози – трябва да се управлява, за да се поддържа постоянно съдържание на влага. Колебанията в нивото на влага могат да доведат до промени в процеса на задушаване, което пряко влияе върху качеството на влакната. Нашите полеви наблюдения показват, че съоръженията, даващи приоритет на автоматизираните системи за контрол на влагата в зоната за подготовка на дървесината, демонстрират 15 процента увеличение на цялостната здравина на панелите.
Параметър |
функция |
Важност |
Тип дробилка |
Намаляване на размера |
Определя консистенцията на дължината на влакната |
Размер на мрежата на екрана |
Сортиране на частици |
Предотвратява задръстванията на прекалено големия материал |
Детекция на метал |
Предотвратяване на щети |
Защитава долните рафиниращи дискове |
Съдържание на влага |
Стабилност преди третиране |
Осигурява равномерно готвене на фибрите |
Подготовката на влакната е основният процес на химико-механична трансформация, при който дървесните стърготини се омекотяват чрез пара и се влакнести механично, за да се създаде основният градивен елемент на MDF.
Този процес се извършва в рафиниращата единица под налягане. Чипсът първо се загрява предварително в съд на пара, което омекотява лигнина, естественото лепило в структурата на дървото. След като омекнат, чипсът се придвижва в рафинера , машина с висок въртящ момент, която използва въртящи се плочи за механично разделяне на дървото на отделни влакна. Тази стъпка определя качеството на повърхността на крайната MDF плоскост. Ако влакното е твърде грубо, повърхността на дъската става пореста; ако е прекалено рафиниран, разходът на енергия става неикономичен и получената плоскост може да няма необходимата сила на вътрешна връзка.
От техническа гледна точка контролът на налягането на парата в биореактора и прецизността на междината между плочите на рафинера са от първостепенно значение. На този етап започваме да виждаме разликата между нискокачественото и висококачественото производство на панели. За тези, които се интересуват от тънкостите на тези механични преходи, това изчерпателното ръководство за производствения процес на mdf предоставя съществен контекст за това как морфологията на влакната диктува крайните механични свойства на панела.
Проектирането на дървесната матрица също включва отстраняване на въздуха и излишната вода от влакното, след като напусне рафинера. След това влакното се ускорява през линия за продухване, където се обработва със смоли. В тази фаза опитът на оператора на линията за поддържане на баланса на налягането е жизненоважен. Влакното трябва да бъде равномерно разпределено в сушилнята, за да се гарантира, че няма да се получи натрупване, което в противен случай би довело до 'петна от смола' по повърхността на готовата плоскост.
Дигестер: Съд под налягане за омекотяване на стружките.
Рафинер: Механичното сърце; високоскоростна плоча система за разделяне.
Линия за продухване: транспортира влакна от рафинера до сушилня, докато инжектира добавки.
Тръбна сушилня: Намалява влагата на влакната до нивата, необходими за образуване на мат.
Поддръжка при рафиниране: Високопрецизните рафиниращи плочи трябва да се проверяват всяка седмица. Малките вариации в износването на плочата могат да доведат до значителни енергийни пикове и непостоянна плътност на влакната, което пряко засяга вътрешната връзка на панела и гладкостта на повърхността.
Прилагането на смола и добавки е фазата в производствената линия на mdf, където механичните влакна се трансформират в свързващ се субстрат чрез прецизно инжектиране на свързващи агенти.
Химията, използвана тук, до голяма степен се диктува от приложението на плочата - независимо дали е предназначена за устойчиви на влага мебели, интериорен декор или структурни приложения. Урея-формалдехидната (UF) смола е най-често срещаното свързващо вещество, въпреки че за висок клас влагоустойчиви плоскости се предпочита меламин-урея-формалдехид (MUF) или други специални смоли. Приложението обикновено се извършва в линията за продухване, непосредствено след рафинера, като се гарантира, че смолата е пулверизирана и равномерно разпределена по повърхността на отделните влакна, преди влакното да влезе в сушилнята.
Взаимодействието между влакното и смолата не е просто механично; това е сложно химично равновесие. Нашият индустриален опит показва, че налягането на пулверизиране е най-критичната променлива. Ако налягането е твърде ниско, разпределението на смолата е неравномерно, което води до локализирани слаби точки в панела. Ако е твърде висока, съществува риск от прекомерна консумация на смола, което увеличава значително производствените разходи без съразмерно увеличение на здравината на панела. Производителите днес често използват автоматизирани системи за контрол на вискозитета, за да гарантират, че смолата остава постоянна въпреки промените в температурата и влажността на околната среда в завода.
По време на тази фаза се въвежда и восък, основно за подобряване устойчивостта на влага на плочата. Обикновено се прилага под формата на емулсия. Ключът към успешното нанасяне на восък е времето; трябва да се въведе по начин, който му позволява да покрие повърхността на влакното, без да пречи на ефикасността на свързване на смолата. Правилният баланс на смола, втвърдители и восък е това, което позволява на производствената линия за mdf да произвежда плоскости, които отговарят на строгите международни стандарти за емисии като E1, E0 или CARB P2.
Формоването и горещото пресоване представляват крайната фаза на сглобяване, където покрити със смола влакна се полагат механично в непрекъснат мат и се втвърдяват под високо налягане и температура, за да се получи крайният панел.
Станцията за формиране е отговорна за еднородността на влакнестия мат. Използва се усъвършенствана система за разпръскване, за да се гарантира, че влакното се разпределя равномерно по лентата. Всяко отклонение в плътността по време на фазата на формоване - като неравномерна дебелина или локализирани бучки влакна - ще доведе до дефектни панели по време на фазата на пресоване. Модерните линии използват лазерно базирано наблюдение на плътността, за да направят корекции в реално време на механизма за разпръскване, като гарантират, че матът е възможно най-хомогенен, преди да влезе в горещата преса.
Горещата преса е може би най-значимата инвестиция в цялата производствена линия за мдф . Днес индустриалният стандарт се е изместил почти изключително към непрекъсната гореща преса . За разлика от по-старите преси с множество отвори, непрекъснатата преса позволява постоянна производствена скорост и по-стабилен профил на дебелина. Чрез прилагане на натиск и топлина по непрекъснат, контролиран начин, пресата гарантира, че смолата се втвърдява равномерно в цялата плоскост, предотвратявайки проблемите с повърхностни мехури или вътрешни мехурчета, които често измъчваха по-старите методи за партидна обработка.
За клиенти, които искат да увеличат максимално своя добив и качество на панелите, изборът на системата за непрекъснато горещо пресоване е основното стратегическо решение. Способността на тези системи да повишават температурата бързо и да поддържат точно налягане позволява производството на плоскости с висока плътност (HDF) и по-тънки панели, които преди това бяха трудни за производство в мащаб.
Компонент |
функция |
Оперативен фокус |
Формираща станция |
Разпределение на фибромат |
Еднаква дебелина и плътност |
Предпечат |
Първоначално уплътняване на мат |
Премахва въздуха за по-лесно пресоване |
Непрекъснато горещо пресоване |
Термично втвърдяване и втвърдяване под налягане |
Прецизен контрол на температурата и празнината |
Измерване на дебелината |
Проверка на качеството в реално време |
Намалява материалните отпадъци |
Завършването и манипулирането в производствена линия за mdf обхваща основните стъпки след пресоване, включително охлаждане, подрязване, шлайфане и съхранение, които довеждат плоскостите до техните крайни търговски спецификации.
След като плочите излязат от горещата преса, те по същество са необработени, извънгабаритни панели. Те трябва първо да бъдат охладени, обикновено в във формата на звезда охладител , за да се позволи стабилизиране на вътрешната химия и температура на платката. Ако дъските са подредени, докато са все още твърде горещи, те рискуват да се деформират, често наричани в промишлеността „сгъване“ или „извиване“. След процеса на охлаждане дъските се подрязват до крайната им ширина и дължина. Това е критичен етап за управление на отпадъците; оптимизирането на модела на рязане може да доведе до значителни спестявания при използване на суровини.
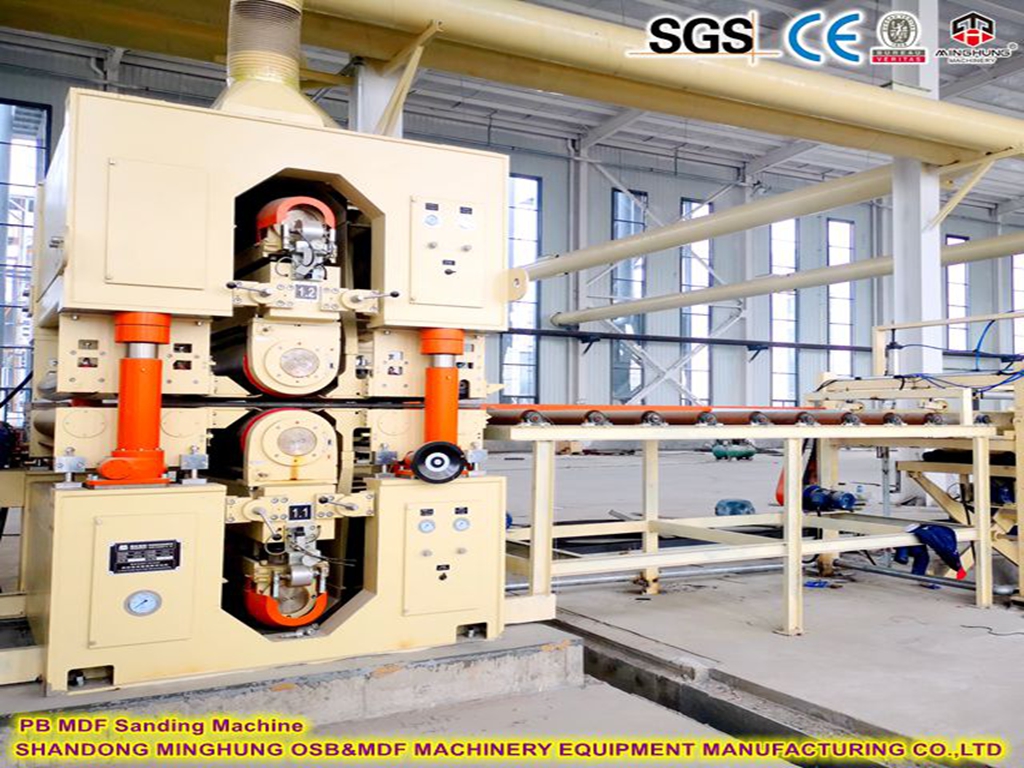
Шлифоването е последната основна механична стъпка. Необходимо е да се отстранят неравностите по повърхността и да се приведе плоскостта до точната търговска дебелина. Висококачествената шлифовъчна линия използва прогресивно по-фини ленти, за да осигури гладка, равномерна повърхност, която е готова за ламиниране или боядисване. За клиентите, обслужващи пазара на шкафове от висок клас, прецизността на операцията по шлайфане често е най-важният фактор за удовлетвореността на клиентите.
И накрая, секцията за обработка включва автоматизирана линия за подреждане и опаковане. Една добре организирана производствена линия за mdf интегрира тези системи директно със софтуера за проследяване на цифров инвентар. Това позволява безпроблемни преходи от пресата към склада за доставка, като гарантира, че продуктът се проследява и управлява ефективно. Чрез инвестиране в интегриран непрекъснато горещо пресоване и решение за автоматизирано довършване , операторите могат значително да намалят човешката намеса и да сведат до минимум рисковете от грешки при ръчно боравене.
В обобщение, производствената линия за mdf е сложна интегрирана система, където всеки етап – от подготовката на дървото до окончателното шлайфане – изисква щателен контрол и координация. Преминаването към по-напреднали, непрекъснати технологии значително подобри качеството и консистенцията на MDF продуктите, което ги прави незаменим материал в съвременното строителство и мебелното производство. За всеки оператор ключът към успеха се крие в разбирането на основните компоненти и тяхното взаимодействие. Чрез приоритизиране на прецизността в процеса на формоване, поддържане на стабилността на фазата на рафиниране и използване на най-модерната непрекъсната технология за горещо пресоване, производителите могат да осигурят силно конкурентна и печеливша производствена среда. Винаги трябва да помним, че целта не е просто производството на панели, а създаването на последователен, висококачествен и универсален материал, който отговаря на променящите се изисквания на нашия глобален пазар.