Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21-09-2026 Pochodzenie: Strona
Przygotowanie drewna: podstawa jakości
Przygotowanie drewna to krytyczna faza wstępna linii produkcyjnej płyt MDF, podczas której surowe drewno jest przetwarzane na spójne wióry, służące jako niezbędny prekursor wytwarzania włókien.
Jakość końcowej deski jest nierozerwalnie związana z początkowym wsadem surowca. Na przemysłowej linii do produkcji płyt MDF sekcja przygotowania drewna zazwyczaj rozpoczyna się od korowania kłód, aby zminimalizować zanieczyszczenia. Zanieczyszczenia takie jak piasek, kora lub kamienie mogą przedwcześnie zniszczyć sprzęt do rafinacji i negatywnie wpłynąć na wykończenie powierzchni gotowego panelu. Po usunięciu kory kłody wprowadzane są do przemysłowych rębaków zaprojektowanych w celu uzyskania zrębków o jednakowej wielkości, co jest niezbędne dla późniejszego jednolitego procesu gotowania i rafinacji.
Efektywne przygotowanie drewna wymaga solidnego systemu przesiewania . Wióry są przesiewane w celu usunięcia kawałków nadwymiarowych, które wymagałyby nadmiernej energii podczas rafinacji, oraz drobnych cząstek, które mogłyby powodować nierównomierny rozkład włókien. Osiągnięcie znormalizowanej morfologii chipów ma bezpośredni wpływ na zużycie energii przez rafiner i ostateczny profil gęstości panelu.
Co więcej, przechowywanie i obsługa tych wiórów – często przechowywanych w dużych silosach – musi być tak zarządzana, aby utrzymać stałą zawartość wilgoci. Wahania poziomu wilgoci mogą prowadzić do zmian w procesie gotowania na parze, bezpośrednio wpływając na jakość włókna. Nasze obserwacje terenowe wskazują, że obiekty, dla których priorytetem są zautomatyzowane systemy kontroli wilgoci w obszarze przygotowania drewna, wykazują 15-procentowy wzrost ogólnej wytrzymałości paneli.
Parametr |
Funkcjonować |
Znaczenie |
Typ rębaka |
Zmniejszenie rozmiaru |
Określa konsystencję długości włókien |
Rozmiar siatki ekranu |
Sortowanie cząstek |
Zapobiega zatykaniu się materiału o dużych rozmiarach |
Wykrywanie metalu |
Zapobieganie uszkodzeniom |
Chroni dalsze tarcze rafinera |
Zawartość wilgoci |
Stabilność przed obróbką |
Zapewnia równomierne gotowanie włókien |
Przygotowanie włókien to podstawowy proces transformacji chemiczno-mechanicznej, podczas którego zrębki drzewne są zmiękczane za pomocą pary i mechanicznie rozwłókniane w celu utworzenia podstawowego elementu budulcowego płyty MDF.
Proces ten odbywa się w ciśnieniowej jednostce rafinacyjnej. Zrębki są najpierw podgrzewane w naczyniu parującym, co zmiękcza ligninę, naturalny klej zawarty w strukturze drewna. Po zmiękczeniu zrębki trafiają do rafinera – maszyny o wysokim momencie obrotowym, która wykorzystuje obrotowe płyty do mechanicznego rozdzielania drewna na pojedyncze włókna. Ten krok określa jakość powierzchni końcowej płyty MDF. Jeśli włókno jest zbyt grube, powierzchnia płyty staje się porowata; jeśli jest nadmiernie rafinowany, wydatek energii staje się nieekonomiczny, a otrzymana płyta może nie mieć wymaganej wytrzymałości wiązania wewnętrznego.
Z technicznego punktu widzenia najważniejsza jest kontrola ciśnienia pary w komorze fermentacyjnej i precyzja szczeliny pomiędzy płytami rafinera. Na tym etapie zaczynamy dostrzegać różnicę pomiędzy produkcją paneli niskiej i wysokiej jakości. Dla zainteresowanych zawiłościami tych mechanicznych przejść, to obszerny przewodnik po procesie produkcji płyt MDF zapewnia istotny kontekst dotyczący tego, w jaki sposób morfologia włókien decyduje o ostatecznych właściwościach mechanicznych panelu.
Inżynieria matrycy drzewnej obejmuje również usunięcie powietrza i nadmiaru wody z włókna po opuszczeniu rafinera. Włókno jest następnie przyspieszane w linii rozdmuchowej, gdzie jest poddawane obróbce żywicami. Na tym etapie niezbędna jest wiedza operatora linii w zakresie utrzymywania równowagi ciśnień. Włókno musi być równomiernie rozłożone w suszarce, aby zapobiec zbrylaniu się, które w przeciwnym razie prowadziłoby do powstawania „plam żywicy” na powierzchni gotowej deski.
Fermentator: Naczynie ciśnieniowe do zmiękczania wiórów.
Rafiner: Mechaniczne serce; szybki system płytowy do separacji.
Linia rozdmuchowa: Transportuje włókno z rafinera do suszarki podczas wtryskiwania dodatków.
Suszarka rurowa: Zmniejsza wilgotność włókien do poziomu wymaganego do utworzenia maty.
Konserwacja rafinacyjna: Precyzyjne płyty rafinacyjne należy sprawdzać co tydzień. Niewielkie różnice w zużyciu płyty mogą prowadzić do znacznych skoków energii i nierównej gęstości włókien, co bezpośrednio wpływa na wewnętrzne wiązanie panelu i gładkość powierzchni.
Nakładanie żywicy i dodatków to faza na linii produkcyjnej płyty MDF, podczas której włókno mechaniczne przekształca się w wiążące podłoże poprzez precyzyjny wtrysk środków wiążących.
Zastosowany tutaj skład chemiczny jest w dużej mierze podyktowany zastosowaniem płyty – niezależnie od tego, czy jest ona przeznaczona do mebli odpornych na wilgoć, dekoracji wnętrz czy zastosowań konstrukcyjnych. Najpopularniejszym spoiwem jest żywica mocznikowo-formaldehydowa (UF), chociaż w przypadku wysokiej klasy płyt odpornych na wilgoć preferowane są żywice melaminowo-mocznikowo-formaldehydowe (MUF) lub inne żywice specjalistyczne. Aplikacja odbywa się zwykle na linii rozdmuchu, bezpośrednio za rafinerem, zapewniając, że żywica zostanie rozpylona i równomiernie rozprowadzona na powierzchni poszczególnych włókien, zanim włókno trafi do suszarki.
Interakcja pomiędzy włóknem i żywicą nie jest jedynie mechaniczna; jest to złożona równowaga chemiczna. Nasze doświadczenie branżowe pokazuje, że ciśnienie atomizacji jest najbardziej krytyczną zmienną. Jeśli ciśnienie jest zbyt niskie, rozkład żywicy jest niejednolity, co powoduje lokalne słabe punkty w panelu. Jeśli jest zbyt wysoka, istnieje ryzyko nadmiernego zużycia żywicy, co znacznie zwiększa koszty produkcji bez proporcjonalnego wzrostu wytrzymałości panelu. Obecnie producenci często stosują zautomatyzowane systemy kontroli lepkości, aby zapewnić, że żywica pozostanie niezmienna pomimo zmian temperatury otoczenia i wilgotności w zakładzie.
Na tym etapie wprowadza się także wosk, którego głównym celem jest zwiększenie odporności płyty na wilgoć. Zwykle stosuje się go w postaci emulsji. Kluczem do udanej aplikacji wosku jest wyczucie czasu; należy go wprowadzić w sposób umożliwiający pokrycie powierzchni włókna bez zakłócania skuteczności wiązania żywicy. Właściwa proporcja żywicy, utwardzaczy i wosku pozwala linii produkcyjnej mdf produkować płyty spełniające rygorystyczne międzynarodowe normy emisji, takie jak E1, E0 lub CARB P2.
Formowanie i prasowanie na gorąco stanowią końcową fazę montażu, podczas której włókna pokryte żywicą są mechanicznie układane w ciągłą matę i utwardzane pod wysokim ciśnieniem i temperaturą w celu wytworzenia końcowego panelu.
Stanowisko formujące odpowiada za jednorodność maty włóknistej. Zastosowano wyrafinowany system rozprowadzania, aby zapewnić równomierne rozłożenie włókien na taśmie. Wszelkie odchylenia w gęstości w fazie formowania – takie jak nierówna grubość lub zlokalizowane zlepki włókien – spowodują wadliwe panele w fazie prasowania. Nowoczesne linie wykorzystują laserowe monitorowanie gęstości w celu dostosowania mechanizmu rozprowadzającego w czasie rzeczywistym, zapewniając możliwie jednorodną matę przed wprowadzeniem do prasy na gorąco.
Prasa na gorąco jest prawdopodobnie najważniejszą inwestycją w całej linii produkcyjnej płyt MDF . Obecnie standardy branżowe przesunęły się niemal wyłącznie w kierunku ciągła prasa na gorąco . W przeciwieństwie do starszych pras wielootworowych, prasa ciągła pozwala na stałą prędkość produkcji i bardziej stabilny profil grubości. Stosując ciśnienie i ciepło w sposób ciągły i kontrolowany, prasa zapewnia równomierne utwardzanie żywicy na całej płycie, zapobiegając powstawaniu pęcherzy na powierzchni lub wewnętrznych pęcherzykach, które często były problemem w przypadku starszych metod przetwarzania wsadowego.
Dla klientów pragnących zmaksymalizować wydajność i jakość paneli, wybór system ciągłego prasowania na gorąco . Podstawową decyzją strategiczną jest Zdolność tych systemów do szybkiego zwiększania temperatury i dokładnego utrzymywania ciśnienia pozwala na produkcję płyt o dużej gęstości (HDF) i cieńszych paneli, które wcześniej były trudne do wyprodukowania na dużą skalę.
Część |
Funkcjonować |
Fokus operacyjny |
Stacja Formowania |
Dystrybucja mat włóknistych |
Jednolita grubość i gęstość |
Wstępne prasowanie |
Wstępne zagęszczenie maty |
Usuwa powietrze, co ułatwia prasowanie |
Ciągłe prasowanie na gorąco |
Utwardzanie termiczne i ciśnieniowe |
Precyzyjna kontrola temperatury i szczeliny |
Pomiar grubości |
Kontrola jakości w czasie rzeczywistym |
Minimalizuje straty materiału |
Wykańczanie i obróbka na linii produkcyjnej płyt MDF obejmują istotne etapy po prasowaniu, w tym chłodzenie, przycinanie, szlifowanie i przechowywanie, które doprowadzają płyty do ich ostatecznych specyfikacji handlowych.
Po wyjściu desek z prasy na gorąco są to zasadniczo surowe, ponadgabarytowe panele. Najpierw należy je schłodzić, zwykle w w kształcie gwiazdy chłodnicy , aby umożliwić stabilizację chemii wewnętrznej i temperatury płyty. Jeśli deski zostaną ułożone w stos, gdy są jeszcze zbyt gorące, istnieje ryzyko ich odkształcenia, często określanego w branży jako „bańkowanie” lub „wyginanie”. Po procesie chłodzenia deski są przycinane do ostatecznej szerokości i długości. Jest to krytyczny etap gospodarki odpadami; optymalizacja wzoru cięcia może prowadzić do znacznych oszczędności w wykorzystaniu surowca.
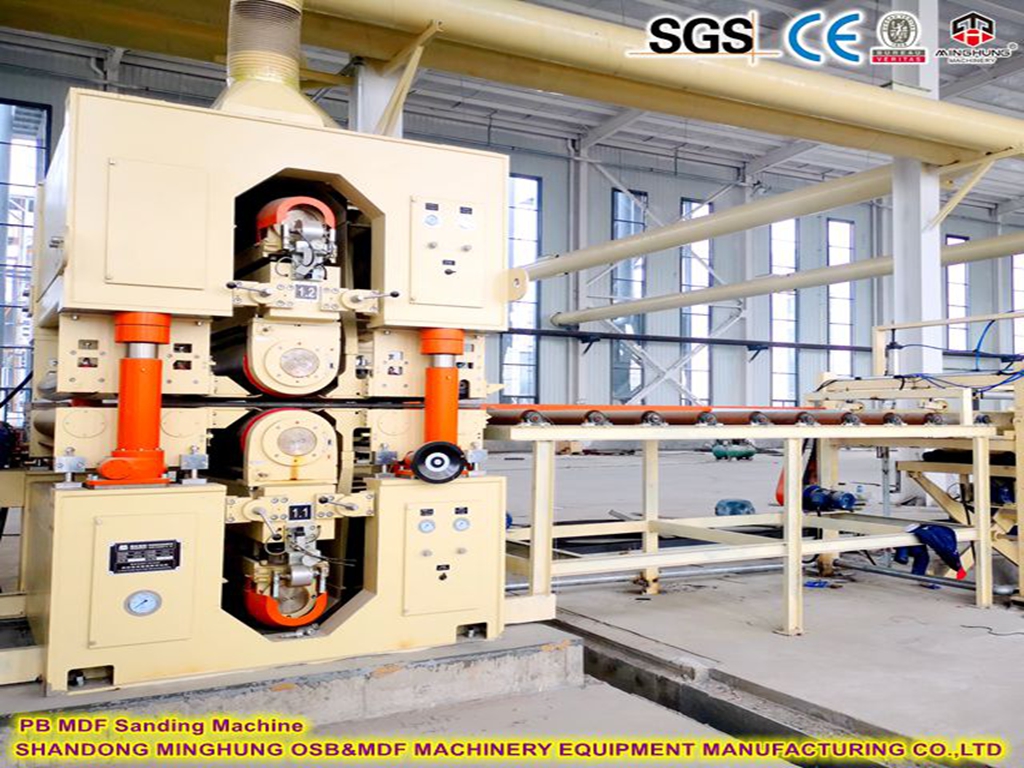
Szlifowanie to ostatni ważny etap mechaniczny. Należy usunąć wszelkie nierówności powierzchni i doprowadzić płytę do dokładnie takiej, jaka jest dostępna w handlu. Wysokiej jakości linia szlifierska wykorzystuje coraz drobniejsze pasy, aby zapewnić gładką, jednolitą powierzchnię, gotową do laminowania lub malowania. Dla klientów obsługujących rynek wysokiej klasy mebli, precyzja operacji szlifowania jest często najważniejszym czynnikiem wpływającym na satysfakcję klienta.
Wreszcie sekcja obsługi obejmuje zautomatyzowaną linię do układania i pakowania. Dobrze zorganizowana linia produkcyjna mdf integruje te systemy bezpośrednio z oprogramowaniem do cyfrowego śledzenia zapasów. Pozwala to na płynne przejście z prasy do magazynu wysyłkowego, zapewniając śledzenie produktu i efektywne zarządzanie nim. Inwestując w zintegrowany ciągła prasa na gorąco i rozwiązanie zautomatyzowanego wykańczania , operatorzy mogą znacznie ograniczyć interwencję człowieka i zminimalizować ryzyko błędów w ręcznej obsłudze.
Podsumowując, linia do produkcji płyt mdf to złożony, zintegrowany system, w którym każdy etap – od przygotowania drewna po końcowe szlifowanie – wymaga skrupulatnej kontroli i koordynacji. Przejście w kierunku bardziej zaawansowanych, ciągłych technologii znacznie poprawiło jakość i spójność produktów MDF, czyniąc je niezbędnym materiałem w nowoczesnym budownictwie i produkcji mebli. Dla każdego operatora kluczem do sukcesu jest zrozumienie podstawowych komponentów i ich wzajemnego oddziaływania. Stawiając na pierwszym miejscu precyzję procesu formowania, utrzymując stabilność fazy rafinacji i wykorzystując najnowocześniejszą technologię ciągłego prasowania na gorąco, producenci mogą zapewnić wysoce konkurencyjne i rentowne środowisko produkcyjne. Musimy zawsze pamiętać, że celem nie jest tylko produkcja paneli, ale stworzenie spójnego, wysokiej jakości i wszechstronnego materiału, który spełnia zmieniające się wymagania naszego globalnego rynku.