Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 21-09-2026 Pôvod: stránky
Príprava dreva: Základ kvality
Príprava dreva je kritickou prípravnou fázou výrobnej linky mdf, kde sa surové drevo spracováva na konzistentné triesky, ktoré slúžia ako základný prekurzor na výrobu vlákien.
Kvalita finálnej dosky je neoddeliteľne spojená s prvotným vstupom suroviny. V priemyselnej výrobnej linke mdf sa časť prípravy dreva zvyčajne začína odkôrňovaním kmeňov, aby sa minimalizovali nečistoty. Nečistoty ako piesok, kôra alebo kamene môžu predčasne znehodnotiť rafinačné zariadenie a negatívne ovplyvniť povrchovú úpravu hotového panelu. Po odstránení kôry sa polená vložia do priemyselných štiepkovačov určených na výrobu štiepok jednotnej veľkosti, ktorá je životne dôležitá pre následné rovnomerné varenie a proces rafinácie.
Efektívna príprava dreva si vyžaduje robustný tieniaci systém . Štiepky sú preosievané, aby sa odstránili príliš veľké kusy, ktoré by pri rafinácii vyžadovali nadmernú energiu, a jemné častice, ktoré by mohli spôsobiť nekonzistentnú distribúciu vlákien. Dosiahnutie štandardizovanej morfológie čipu priamo ovplyvňuje spotrebu energie rafinéra a profil konečnej hustoty panelu.
Okrem toho, skladovanie a manipulácia s týmito štiepkami – často skladovanými vo veľkých silách – sa musí riadiť tak, aby sa zachoval konzistentný obsah vlhkosti. Kolísanie úrovne vlhkosti môže viesť k zmenám v procese parenia, čo priamo ovplyvňuje kvalitu vlákna. Naše pozorovania v teréne naznačujú, že zariadenia uprednostňujúce automatizované systémy kontroly vlhkosti v oblasti prípravy dreva vykazujú 15-percentný nárast celkovej konzistencie pevnosti panelov.
Parameter |
Funkcia |
Dôležitosť |
Typ štiepkovača |
Zmenšenie veľkosti |
Určuje konzistenciu dĺžky vlákna |
Veľkosť oka obrazovky |
Triedenie častíc |
Zabraňuje upchávaniu nadmerného materiálu |
Detekcia kovov |
Prevencia poškodenia |
Chráni zaradené disky rafinérie |
Obsah vlhkosti |
Stabilita pred úpravou |
Zabezpečuje rovnomerné varenie vlákniny |
Príprava vlákna je základný proces chemicko-mechanickej transformácie, pri ktorom sú drevené štiepky zmäkčené parou a mechanicky zvlákňované, aby sa vytvoril základný stavebný blok MDF.
Tento proces prebieha v tlakovej rafinačnej jednotke. Štiepky sa najskôr predhrejú v naparovacej nádobe, čím sa zmäkčí lignín, prirodzené lepidlo v štruktúre dreva. Po zmäknutí sa triesky presunú do rafinéra , stroja s vysokým krútiacim momentom, ktorý využíva rotujúce dosky na mechanické oddelenie dreva na jednotlivé vlákna. Tento krok definuje kvalitu povrchu finálnej MDF dosky. Ak je vlákno príliš hrubé, povrch dosky sa stane poréznym; ak je príliš rafinovaná, energetický výdaj sa stáva neekonomickým a výsledná doska môže postrádať požadovanú vnútornú pevnosť spoja.
Z technického hľadiska je kontrola tlaku pary vo vyhnívacom zariadení a presnosť medzier medzi doskami rafinéra prvoradá. V tejto fáze začíname vidieť rozdiel medzi výrobou panelov nízkej a vysokej kvality. Pre tých, ktorí sa zaujímajú o zložitosť týchto mechanických prechodov, toto komplexný sprievodca výrobným procesom mdf poskytuje základný kontext o tom, ako morfológia vlákien určuje konečné mechanické vlastnosti panelu.
Konštrukcia drevenej matrice tiež zahŕňa odstránenie vzduchu a prebytočnej vody z vlákna po jeho opustení z rafinérie. Vlákno sa potom urýchľuje cez vyfukovaciu linku, kde sa spracuje živicami. V tejto fáze je životne dôležitá odbornosť operátora linky na udržiavanie rovnováhy tlaku. Vlákno musí byť v sušičke rovnomerne rozložené, aby nedochádzalo k zhlukovaniu, ktoré by inak viedlo k 'živicovým škvrnám' na povrchu hotovej dosky.
Digestor: Tlaková nádoba na zmäkčenie triesok.
Rafiner: Mechanické srdce; vysokorýchlostný doskový systém na separáciu.
Blow Line: Prepravuje vlákno z rafinérie do sušičky pri vstrekovaní prísad.
Sušička rúr: Znižuje vlhkosť vlákien na úroveň potrebnú pre tvorbu rohože.
Údržba rafinácie: Vysoko presné rafinačné dosky sa musia kontrolovať týždenne. Malé odchýlky v opotrebovaní dosky môžu viesť k výrazným energetickým špičkám a nekonzistentnej hustote vlákien, čo priamo ovplyvňuje vnútornú väzbu panelu a hladkosť povrchu.
Aplikácia živice a prísad je fázou vo výrobnej linke mdf, kde sa mechanické vlákno premení na spájateľný substrát pomocou presného vstrekovania spojív.
Chémia, ktorá sa tu používa, je do značnej miery diktovaná aplikáciou dosky – či už je určená pre nábytok odolný voči vlhkosti, interiérové dekorácie alebo konštrukčné aplikácie. Najbežnejším spojivom je močovino-formaldehydová (UF) živica, hoci pre špičkové dosky odolné voči vlhkosti sa uprednostňujú melamín-močovino-formaldehydové (MUF) alebo iné špeciálne živice. Aplikácia prebieha zvyčajne vo vyfukovacej linke, bezprostredne za rafinérom, čím sa zabezpečí, že živica je atomizovaná a rovnomerne rozložená po povrchu jednotlivých vlákien predtým, ako vlákno vstúpi do sušičky.
Interakcia medzi vláknom a živicou nie je len mechanická; je to zložitá chemická rovnováha. Naše priemyselné skúsenosti ukazujú, že atomizačný tlak je najdôležitejšou premennou. Ak je tlak príliš nízky, distribúcia živice je nejednotná, čo vedie k lokalizovaným slabým miestam v paneli. Ak je príliš vysoká, existuje riziko nadmernej spotreby živice, čo výrazne zvyšuje výrobné náklady bez úmerného zvýšenia pevnosti panelu. Výrobcovia dnes často používajú automatizované systémy riadenia viskozity, aby zabezpečili, že živica zostane konzistentná napriek zmenám teploty a vlhkosti okolia v závode.
Počas tejto fázy sa pridáva aj vosk, predovšetkým na zlepšenie odolnosti dosky proti vlhkosti. Všeobecne sa používa vo forme emulzie. Kľúčom k úspešnej aplikácii vosku je načasovanie; musí sa zavádzať spôsobom, ktorý umožňuje potiahnuť povrch vlákna bez toho, aby to narušilo väzbovú účinnosť živice. Správna rovnováha živice, tvrdidiel a vosku umožňuje výrobnej linke mdf vyrábať dosky, ktoré spĺňajú prísne medzinárodné emisné normy ako E1, E0 alebo CARB P2.
Formovanie a lisovanie za tepla predstavuje konečnú fázu montáže, kde sa vlákna potiahnuté živicou mechanicky ukladajú do súvislej rohože a vytvrdzujú sa pod vysokým tlakom a teplotou, aby sa vytvoril konečný panel.
Formovacia stanica je zodpovedná za rovnomernosť vláknitej rohože. Na zabezpečenie rovnomerného rozloženia vlákna po páse sa používa sofistikovaný systém nanášania. Akákoľvek odchýlka v hustote počas fázy tvarovania – ako napríklad nerovnomerná hrúbka alebo lokalizované zhluky vlákien – bude mať za následok chybné panely počas fázy lisovania. Moderné linky využívajú monitorovanie hustoty na báze lasera, aby sa v reálnom čase upravoval mechanizmus nanášania, čím sa zaisťuje, že rohož je čo najhomogénnejšia predtým, ako vstúpi do horúceho lisu.
Horúci lis je pravdepodobne najvýznamnejšou investíciou v celej výrobnej linke mdf . Dnes sa priemyselný štandard posunul takmer výlučne smerom k nepretržitý lis za horúca . Na rozdiel od starších viacotváracích lisov umožňuje kontinuálny lis konštantnú rýchlosť výroby a stabilnejší profil hrúbky. Aplikovaním tlaku a tepla nepretržitým, kontrolovaným spôsobom lis zaisťuje, že živica vytvrdzuje rovnomerne po celej doske, čím sa predchádza problémom s povrchovými pľuzgiermi alebo vnútornými bublinami, ktoré často trápili staršie metódy dávkového spracovania.
Pre klientov, ktorí chcú maximalizovať svoje výnosy a kvalitu panelov, výber z systém kontinuálneho lisovania za tepla je primárnym strategickým rozhodnutím. Schopnosť týchto systémov rýchlo zvyšovať teplotu a presne udržiavať tlak umožňuje výrobu dosiek s vysokou hustotou (HDF) a tenších panelov, ktoré sa predtým ťažko vyrábali vo veľkom meradle.
Komponent |
Funkcia |
Prevádzkové zameranie |
Formovacia stanica |
Distribúcia vláknitých rohoží |
Rovnomerná hrúbka a hustota |
Pre-Press |
Počiatočné zhutnenie rohože |
Odstraňuje vzduch pre ľahšie lisovanie |
Nepretržité horúce lisovanie |
Tepelné a tlakové vytvrdzovanie |
Presná regulácia teploty a medzery |
Meranie hrúbky |
Kontrola kvality v reálnom čase |
Minimalizuje odpad materiálu |
Dokončovanie a manipulácia na výrobnej linke mdf zahŕňa základné kroky po lisovaní, vrátane chladenia, orezávania, brúsenia a skladovania, ktoré dodávajú dosky ich konečným komerčným špecifikáciám.
Keď dosky opustia lis za tepla, sú to v podstate surové, nadrozmerné panely. Najprv sa musia ochladiť, zvyčajne v v tvare hviezdy chladiči , aby sa umožnila stabilizácia vnútornej chémie a teploty dosky. Ak sa dosky skladajú na seba ešte za tepla, hrozí im deformácia, v priemysle často označovaná ako 'cupping' alebo 'prehýbanie'. Po ochladení sa dosky orežú na konečnú šírku a dĺžku. Toto je kritická fáza pre odpadové hospodárstvo; optimalizácia rezného vzoru môže viesť k významným úsporám pri využití surovín.
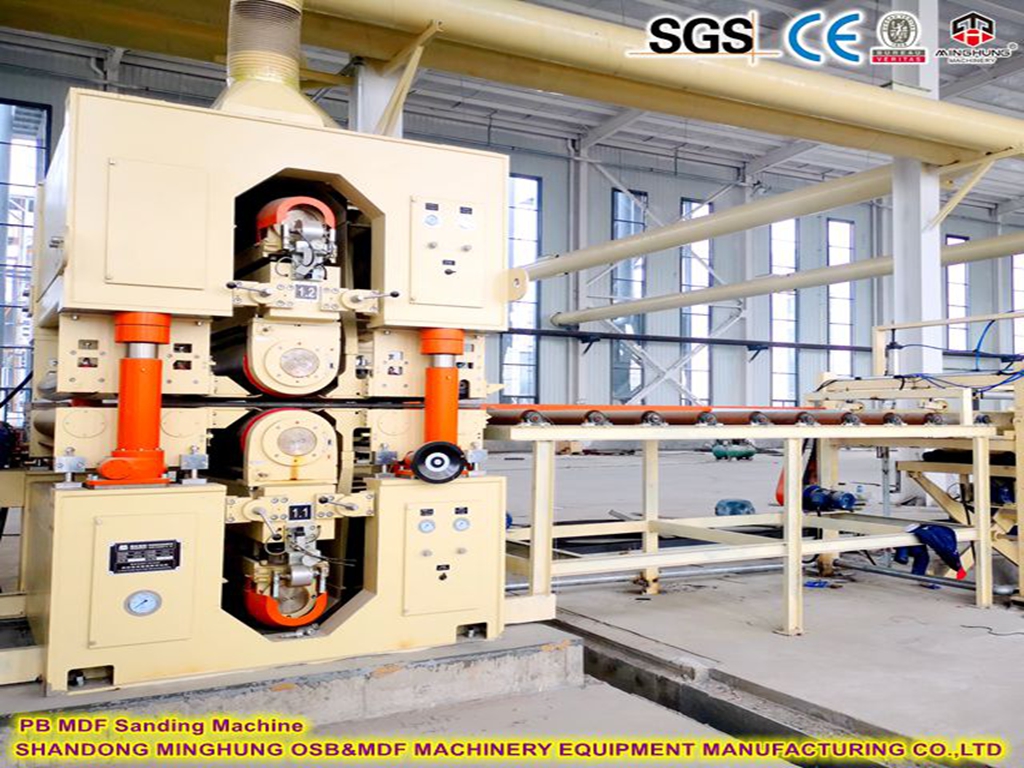
Brúsenie je posledným hlavným mechanickým krokom. Je potrebné odstrániť prípadné nerovnosti povrchu a upraviť dosku na presnú komerčnú hrúbku. Vysokokvalitná brúsna linka využíva postupne jemnejšie pásy na zabezpečenie hladkého, rovnomerného povrchu, ktorý je pripravený na laminovanie alebo lakovanie. Pre klientov slúžiacich na trhu špičkových stolárskych výrobkov je presnosť brúsenia často tým najdôležitejším faktorom spokojnosti zákazníka.
Nakoniec manipulačná časť zahŕňa automatizovanú stohovaciu a baliacu linku. Dobre organizovaná výrobná linka mdf integruje tieto systémy priamo s digitálnym softvérom na sledovanie zásob. To umožňuje bezproblémové prechody z lisu do expedičného skladu, čím sa zabezpečí efektívne sledovanie a riadenie produktu. Investíciou do integrovaného kontinuálne lisovanie za tepla a automatizované dokončovacie riešenie , operátori môžu výrazne obmedziť ľudské zásahy a minimalizovať riziká chýb pri ručnej manipulácii.
Stručne povedané, mdf výrobná linka je komplexný, integrovaný systém, kde každá fáza – od prípravy dreva až po konečné brúsenie – vyžaduje starostlivú kontrolu a koordináciu. Posun smerom k pokročilejším, nepretržitým technológiám výrazne zlepšil kvalitu a konzistenciu produktov MDF, vďaka čomu sa stali nepostrádateľným materiálom v modernom stavebníctve a výrobe nábytku. Pre každého operátora je kľúčom k úspechu pochopenie základných komponentov a ich vzájomného pôsobenia. Uprednostňovaním presnosti v procese tvarovania, udržiavaním stability fázy rafinácie a využívaním najmodernejšej technológie kontinuálneho lisovania za tepla môžu výrobcovia zabezpečiť vysoko konkurencieschopné a ziskové výrobné prostredie. Vždy musíme pamätať na to, že cieľom nie je len výroba panelov, ale vytvorenie konzistentného, vysokokvalitného a všestranného materiálu, ktorý spĺňa vyvíjajúce sa požiadavky nášho globálneho trhu.