Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 21-09-2026 Alkuperä: Sivusto
Puun esikäsittely: Laadun perusta
Puun esikäsittely on mdf-tuotantolinjan kriittinen esivaihe, jossa raakapuu jalostetaan tasaiseksi hakkeeksi, joka toimii kuiduntuotannon olennaisena lähtöaineena.
Lopullisen levyn laatu liittyy erottamattomasti alkuperäiseen raaka-ainepanostukseen. Teollisella mdf-tuotantolinjalla puunkäsittelyosa alkaa tyypillisesti puun kuorimisesta epäpuhtauksien minimoimiseksi. Epäpuhtaudet, kuten hiekka, kuori tai kivet, voivat ennenaikaisesti heikentää jalostuslaitteistoa ja vaikuttaa negatiivisesti valmiin paneelin pintakäsittelyyn. Kun kuori on poistettu, puut syötetään teollisuushakkureihin, jotka on suunniteltu tuottamaan tasakokoisia lastuja, mikä on elintärkeää myöhemmän tasaisen kypsennys- ja jalostusprosessin kannalta.
Tehokas puunkäsittely vaatii vankan seulontajärjestelmän . Lastut seulotaan poistamaan ylisuuret palat, jotka vaativat liiallista energiaa jalostuksen aikana, sekä hienoainekset, jotka voivat aiheuttaa epäyhtenäisen kuidun jakautumisen. Standardoidun sirun morfologian saavuttaminen vaikuttaa suoraan jauhimen virrankulutukseen ja paneelin lopulliseen tiheysprofiiliin.
Lisäksi näiden usein suuriin siiloihin varastoitujen hakkeen varastointi ja käsittely on hoidettava tasaisen kosteuspitoisuuden ylläpitämiseksi. Kosteustason vaihtelut voivat johtaa vaihteluihin höyrytysprosessissa, mikä vaikuttaa suoraan kuidun laatuun. Kenttähavaintomme osoittavat, että puunkäsittelyalueella automatisoituja kosteudenhallintajärjestelmiä etusijalle ottaneet laitokset osoittavat 15 prosentin lisäyksen paneelien kokonaislujuudessa.
Parametri |
Toiminto |
Merkitys |
Hakkurin tyyppi |
Koon pienennys |
Määrittää kuidun pituuden koostumuksen |
Näytön mesh-koko |
Hiukkasten lajittelu |
Estää ylimitoitettujen materiaalien tukkeutumisen |
Metallintunnistus |
Vahinkojen ehkäisy |
Suojaa myöhempiä jauhinlevyjä |
Kosteuspitoisuus |
Esikäsittely Stabiili |
Varmistaa tasaisen kuitukypsennyksen |
Kuitujen valmistus on kemiallis-mekaaninen muunnosprosessi, jossa puulastut pehmennetään höyryllä ja kuidutetaan mekaanisesti MDF-levyn perusrakennuspalkin muodostamiseksi.
Tämä prosessi tapahtuu paineistetussa raffinointiyksikössä. Hake esilämmitetään ensin höyrytysastiassa, mikä pehmentää puurakenteen luonnollista liimaa, ligniiniä. Pehmennettyä lastut siirtyvät jauhimeen , suuren vääntömomentin koneeseen, joka käyttää pyöriviä levyjä jakaa puun mekaanisesti yksittäisiksi kuiduiksi. Tämä vaihe määrittää lopullisen MDF-levyn pinnan laadun. Jos kuitu on liian karkeaa, levyn pinta muuttuu huokoiseksi; jos se on ylijalostettu, energiankulutus tulee epätaloudelliseksi ja tuloksena olevasta levystä voi puuttua vaadittu sisäinen sidoslujuus.
Teknisestä näkökulmasta keittimen höyrynpaineen hallinta ja jauhinlevyjen välisen rakon tarkkuus ovat ensiarvoisen tärkeitä. Tässä vaiheessa alamme nähdä eron alhaisen ja korkealaatuisen paneelituotannon välillä. Niille, jotka ovat kiinnostuneita näiden mekaanisten siirtymien monimutkaisuudesta, tämä kattava opas mdf-valmistusprosessiin tarjoaa olennaisen kontekstin kuinka kuitumorfologia sanelee paneelin lopulliset mekaaniset ominaisuudet.
Puumatriisin suunnitteluun kuuluu myös ilman ja ylimääräisen veden poistaminen kuidusta sen jälkeen, kun se lähtee jauhimesta. Kuitua kiihdytetään sitten puhalluslinjan läpi, jossa se käsitellään hartseilla. Tässä vaiheessa linjaoperaattorin asiantuntemus painetasapainon ylläpitämisessä on elintärkeää. Kuitu on levitettävä tasaisesti kuivaimessa, jotta varmistetaan, ettei paakkuuntumista tapahdu, mikä muuten johtaisi 'hartsitäpliin' valmiin levyn pinnalle.
Digesteri: Paineastia lastun pehmentämistä varten.
Jalostaja: mekaaninen sydän; nopea levyjärjestelmä erotusta varten.
Blow Line: Kuljettaa kuidun jauhimesta kuivaimeen samalla kun ruiskuttaa lisäaineita.
Putkikuivain: Vähentää kuidun kosteutta maton muodostumiseen vaaditulle tasolle.
Jauhatushuolto: Korkean tarkkuuden jauhinlevyt on tarkastettava viikoittain. Pienet vaihtelut levyjen kulumisessa voivat johtaa merkittäviin energiapiikkeihin ja epäyhtenäiseen kuitutiheyteen, mikä vaikuttaa suoraan paneelin sisäiseen sidokseen ja pinnan sileyteen.
Hartsi- ja lisäainelevitys on vaihe mdf-tuotantolinjassa, jossa mekaaninen kuitu muunnetaan liimautuvaksi substraatiksi injektoimalla tarkasti sideaineita.
Tässä käytetyn kemian sanelee suurelta osin levyn käyttötarkoitus – onko se tarkoitettu kosteutta kestäviin huonekaluihin, sisustukseen tai rakenteellisiin sovelluksiin. Urea-formaldehydi (UF) -hartsi on yleisin sideaine, vaikka huippuluokan kosteutta kestäville levyille suositellaan melamiini-urea-formaldehydiä (MUF) tai muita erikoishartseja. Levitys tapahtuu yleensä puhalluslinjassa välittömästi jauhimen jälkeen, jolloin varmistetaan, että hartsi sumutetaan ja jakautuu tasaisesti yksittäisten kuitujen pinnalle ennen kuin kuitu tulee kuivaimeen.
Kuidun ja hartsin välinen vuorovaikutus ei ole pelkästään mekaanista; se on monimutkainen kemiallinen tasapaino. Alan kokemuksemme osoittaa, että sumutuspaine on kriittisin muuttuja. Jos paine on liian alhainen, hartsin jakautuminen on hajanaista, mikä johtaa paikallisiin heikkoihin kohtiin paneelissa. Jos se on liian korkea, on olemassa liiallisen hartsin kulutuksen riski, mikä nostaa tuotantokustannuksia merkittävästi ilman, että paneelin lujuus kasvaa vastaavasti. Valmistajat käyttävät nykyään usein automatisoituja viskositeetin säätöjärjestelmiä varmistaakseen, että hartsi pysyy tasaisena huolimatta ympäristön lämpötilan ja kosteuden vaihteluista tehtaalla.
Tässä vaiheessa lisätään myös vahaa ensisijaisesti levyn kosteudenkestävyyden parantamiseksi. Sitä käytetään yleensä emulsiomuodossa. Avain onnistuneeseen vahaan on ajoitus; se on lisättävä tavalla, joka mahdollistaa sen päällystämisen kuidun pinnan häiritsemättä hartsin sidostehoa. Hartsin, kovettimien ja vahan oikea tasapaino mahdollistaa sen, että mdf-tuotantolinja tuottaa levyjä, jotka täyttävät tiukat kansainväliset päästöstandardit, kuten E1, E0 tai CARB P2.
Muotoilu ja kuumapuristus edustavat lopullista kokoonpanovaihetta, jossa hartsipäällysteiset kuidut asetetaan mekaanisesti jatkuvaksi matoksi ja kovetetaan korkeassa paineessa ja lämpötilassa lopullisen paneelin valmistamiseksi.
Muodostusasema vastaa kuitumaton tasaisuudesta. Hienostunut levitysjärjestelmä varmistaa, että kuitu jakautuu tasaisesti hihnalle. Kaikki poikkeamat tiheydessä muovausvaiheen aikana – kuten epätasainen paksuus tai paikalliset kuitupaakut – johtavat viallisiin paneeleihin puristusvaiheen aikana. Nykyaikaiset linjat käyttävät laserpohjaista tiheysvalvontaa tehdäkseen reaaliaikaisia säätöjä levitysmekanismiin varmistaen, että matto on mahdollisimman homogeeninen ennen kuin se tulee kuumapuristimeen.
Kuumapuristin on kiistatta merkittävin investointi koko mdf - tuotantolinjassa . Nykyään alan standardi on siirtynyt lähes yksinomaan kohti jatkuva kuumapuristus . Toisin kuin vanhemmat moniaukkopuristimet, jatkuva puristin mahdollistaa tasaisen tuotantonopeuden ja vakaamman paksuusprofiilin. Käyttämällä painetta ja lämpöä jatkuvasti, hallitusti, puristin varmistaa, että hartsi kovettuu tasaisesti koko levyn alueella, mikä estää pinnan rakkuloita tai sisäisiä kuplia, jotka usein vaivasivat vanhempia eräkäsittelymenetelmiä.
Asiakkaille, jotka haluavat maksimoida tuottonsa ja paneelien laadun, on valittava jatkuva kuumapuristusjärjestelmä on ensisijainen strateginen päätös. Näiden järjestelmien kyky nostaa lämpötilaa nopeasti ja ylläpitää painetta tarkasti mahdollistaa HDF-levyjen (HDF) ja ohuempien paneelien valmistuksen, joita oli aiemmin vaikea valmistaa mittakaavassa.
Komponentti |
Toiminto |
Operating Focus |
Muodostusasema |
Kuitumaton jakelu |
Tasainen paksuus ja tiheys |
Pre-Paina |
Maton ensimmäinen tiivistys |
Poistaa ilman painamisen helpottamiseksi |
Jatkuva kuumapuristus |
Lämpö- ja painekovettuva |
Tarkka lämpötilan ja välin säätö |
Paksuuden mittaus |
Reaaliaikainen laaduntarkistus |
Minimoi materiaalihävikin |
Viimeistely ja käsittely Mdf-tuotantolinjalla kattaa olennaiset jälkipuristuksen vaiheet, mukaan lukien jäähdytyksen, trimmauksen, hionnan ja varastoinnin, jotka tuovat levyt lopullisiin kaupallisiin vaatimuksiin.
Kun levyt poistuvat kuumapuristimesta, ne ovat olennaisesti raakoja, ylisuuria paneeleja. Ne on ensin jäähdytettävä, tyypillisesti tähden muotoisessa jäähdyttimessä , jotta levyn sisäinen kemia ja lämpötila stabiloituvat. Jos laudat pinotaan vielä liian kuumina, ne voivat muodonmuutoksen vaarantua, jota teollisuudessa usein kutsutaan 'kuperaatioksi' tai 'kumarrumiseksi'. Jäähdytysprosessin jälkeen laudat leikataan lopulliseen leveyteen ja pituuteensa. Tämä on jätehuollon kriittinen vaihe. leikkauskuvion optimointi voi johtaa merkittäviin säästöihin raaka-aineen käytössä.
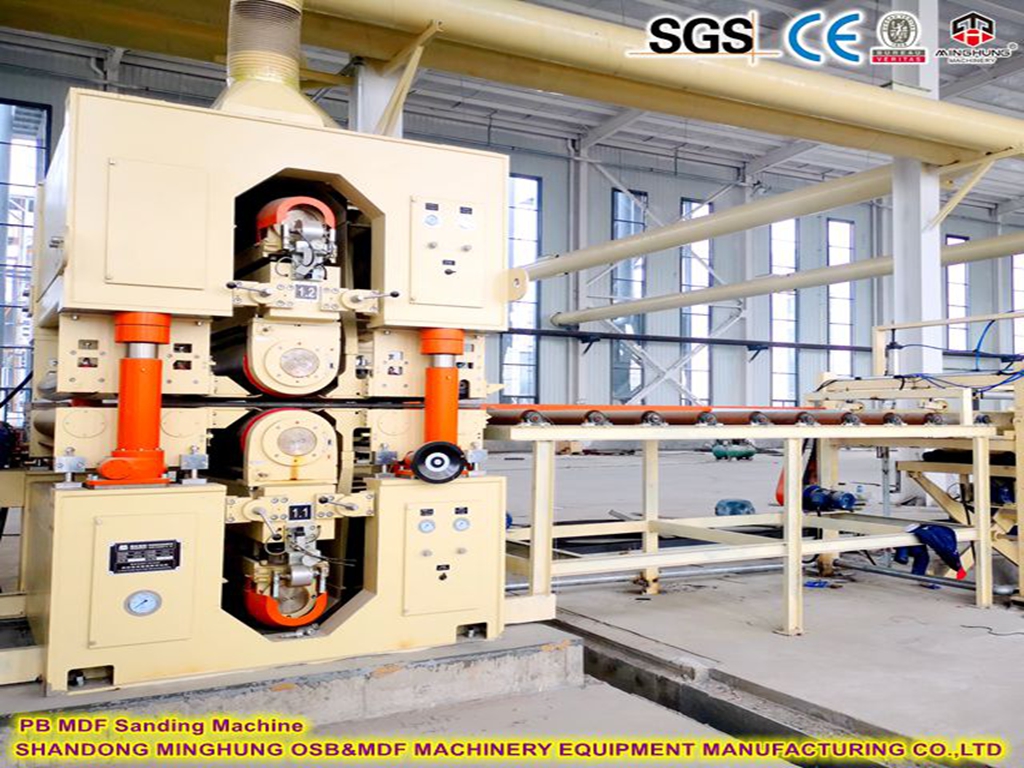
Hionta on viimeinen suuri mekaaninen vaihe. Mahdolliset pinnan epätasaisuudet on poistettava ja levy saatettava täsmälleen kaupalliseen paksuuteen. Laadukas hiomalinja käyttää asteittain ohuempia hihnoja varmistaakseen tasaisen, tasaisen pinnan, joka on valmis laminointiin tai maalaukseen. Huippuluokan kaappimarkkinoita palveleville asiakkaille hiontatoiminnan tarkkuus on usein tärkein yksittäinen asiakastyytyväisyystekijä.
Lopuksi käsittelyosasto sisältää automaattisen pinoamis- ja pakkauslinjan. Hyvin organisoitu mdf-tuotantolinja integroi nämä järjestelmät suoraan digitaaliseen varastonseurantaohjelmistoon. Tämä mahdollistaa saumattoman siirtymisen puristimesta lähetysvarastoon varmistaen, että tuotetta seurataan ja hallitaan tehokkaasti. Investoimalla integroituun jatkuva kuumapuristus ja automatisoitu viimeistelyratkaisu , käyttäjät voivat merkittävästi vähentää ihmisten väliintuloa ja minimoida manuaalisen käsittelyn virheiden riskit.
Yhteenvetona voidaan todeta, että mdf-tuotantolinja on monimutkainen, integroitu järjestelmä, jossa jokainen vaihe – puun esikäsittelystä lopulliseen hiontaan – vaatii huolellista valvontaa ja koordinointia. Siirtyminen edistyneempään, jatkuvaan teknologiaan on parantanut merkittävästi MDF-tuotteiden laatua ja yhtenäisyyttä tehden niistä korvaamattoman materiaalin nykyaikaisessa rakentamisessa ja huonekalujen valmistuksessa. Jokaisen operaattorin menestyksen avain on ydinkomponenttien ja niiden vuorovaikutuksen ymmärtäminen. Priorisoimalla muovausprosessin tarkkuuden, ylläpitämällä jalostusvaiheen vakautta ja hyödyntämällä nykyaikaisinta jatkuvatoimista kuumapuristusteknologiaa valmistajat voivat varmistaa erittäin kilpailukykyisen ja kannattavan tuotantoympäristön. Meidän tulee aina muistaa, että tavoitteena ei ole vain paneelien valmistus, vaan yhtenäisen, laadukkaan ja monipuolisen materiaalin luominen, joka vastaa globaalien markkinoiden kehittyviin vaatimuksiin.