Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 21-09-2026 Kaynak: Alan
Ahşap Hazırlığı: Kalitenin Temeli
Ahşap hazırlama, ham kerestenin tutarlı talaşlar halinde işlendiği ve elyaf üretimi için temel öncü görevi üstlendiği mdf üretim hattının kritik ön aşamasıdır.
Nihai levhanın kalitesi, başlangıçtaki hammadde girdisine ayrılmaz bir şekilde bağlıdır. Endüstriyel bir mdf üretim hattında , ahşap hazırlama bölümü genellikle yabancı maddeleri en aza indirmek için kütüklerin kabuklarının çıkarılmasıyla başlar. Kum, ağaç kabuğu veya taş gibi kirleticiler, arıtma ekipmanını vaktinden önce bozabilir ve bitmiş panelin yüzey kaplamasını olumsuz yönde etkileyebilir. Kabuğun çıkarılmasının ardından kütükler, beslenir . öğütücülere sonraki tekdüze pişirme ve rafinasyon süreci için hayati önem taşıyan, tekdüze boyutta talaşlar üretmek üzere tasarlanmış endüstriyel
Verimli ahşap hazırlama, sağlam bir eleme sistemi gerektirir . Talaşlar, rafinasyon sırasında aşırı enerji gerektiren büyük boyutlu parçaları ve tutarsız lif dağılımına neden olabilecek ince taneleri çıkarmak için elenir. Standartlaştırılmış bir çip morfolojisinin elde edilmesi, arıtıcının güç tüketimini ve panelin nihai yoğunluk profilini doğrudan etkiler.
Ayrıca, genellikle büyük silolarda depolanan bu talaşların depolanması ve işlenmesi, tutarlı bir nem içeriğini koruyacak şekilde yönetilmelidir. Nem seviyesindeki dalgalanmalar buharlama prosesinde değişikliklere yol açarak elyaf kalitesini doğrudan etkileyebilir. Saha gözlemlerimiz, ahşap hazırlama alanında otomatik nem kontrol sistemlerine öncelik veren tesislerin genel panel mukavemet tutarlılığında yüzde 15'lik bir artış gösterdiğini gösteriyor.
Parametre |
İşlev |
Önem |
Öğütücü Tipi |
Boyut Küçültme |
Lif uzunluğu tutarlılığını belirler |
Ekran Mesh Boyutu |
Parçacık Ayırma |
Büyük boyutlu malzeme tıkanmalarını önler |
Metal Algılama |
Hasar Önleme |
Aşağı akış arıtıcı disklerini korur |
Nem İçeriği |
Tedavi Öncesi Stabilite |
Düzgün lif pişirmeyi sağlar |
Elyaf hazırlama, MDF'nin temel yapı taşını oluşturmak için ağaç talaşlarının buhar yoluyla yumuşatıldığı ve mekanik olarak elyaflaştırıldığı temel kimyasal-mekanik dönüşüm sürecidir.
Bu işlem basınçlı rafinasyon ünitesinde gerçekleşir. Talaşlar öncelikle ahşap yapıdaki doğal yapıştırıcı olan lignini yumuşatan bir buharlama kabında önceden ısıtılır. Yumuşatıldıktan sonra talaşlar, rafineriye taşınır. ahşabı mekanik olarak tek tek liflere ayırmak için dönen plakaları kullanan yüksek torklu bir makine olan Bu adım, son MDF panelinin yüzeyinin kalitesini tanımlar. Eğer lif çok kaba ise levhanın yüzeyi gözenekli hale gelir; aşırı rafine edilirse, enerji harcaması ekonomik olmaz ve elde edilen levha gerekli iç bağ gücünden yoksun olabilir.
Teknik açıdan bakıldığında, çürütücü içindeki buhar basıncının kontrolü ve arıtıcı plakaları arasındaki boşluğun hassasiyeti çok önemlidir. Bu aşama, düşük kaliteli ve yüksek kaliteli panel üretimi arasındaki farkı görmeye başladığımız yerdir. Bu mekanik geçişlerin incelikleriyle ilgilenenler için bu Mdf üretim sürecine yönelik kapsamlı rehber, fiber morfolojisinin panelin nihai mekanik özelliklerini nasıl belirlediğine dair temel bağlamı sağlıyor.
Ahşap matrisinin mühendisliği aynı zamanda rafineriden ayrıldıktan sonra elyaftaki havanın ve fazla suyun uzaklaştırılmasını da içerir. Lif daha sonra bir üfleme hattı boyunca hızlandırılır ve burada reçinelerle işlenir. Bu aşamada hat operatörünün basınç dengesini sağlama konusundaki uzmanlığı hayati önem taşımaktadır. Elyafın kurutucuda eşit şekilde dağıtılması gerekir, böylece topaklanma oluşmaz, aksi halde bitmiş panelin yüzeyinde 'reçine lekelerine' yol açılabilir.
Sindirici: Talaş yumuşatma için basınçlı kap.
Arıtıcı: Mekanik kalp; Ayırma için yüksek hızlı plaka sistemi.
Üfleme Hattı: Katkı maddelerini enjekte ederken elyafı rafineriden kurutucuya taşır.
Tüp Kurutucu: Elyaf nemini mat oluşumu için gerekli seviyelere düşürür.
Rafineri Bakımı: Yüksek hassasiyetli rafineri plakaları haftalık olarak kontrol edilmelidir. Plaka aşınmasındaki küçük değişiklikler, önemli enerji artışlarına ve tutarsız lif yoğunluğuna yol açarak panelin iç bağını ve yüzey düzgünlüğünü doğrudan etkileyebilir.
Reçine ve katkı maddesi uygulaması, mdf üretim hattında mekanik elyafın bağlayıcı maddelerin hassas enjeksiyonu yoluyla bağlanabilir bir alt tabakaya dönüştürüldüğü aşamadır.
Burada kullanılan kimya, ister neme dayanıklı mobilyalar, iç dekorasyon veya yapısal uygulamalar için olsun, büyük ölçüde levhanın uygulamasına göre belirlenir. Üre-formaldehit (UF) reçinesi en yaygın bağlayıcıdır, ancak yüksek kaliteli neme dayanıklı levhalar için Melamin-Üre-Formaldehit (MUF) veya diğer özel reçineler tercih edilir. Uygulama genellikle üfleme hattında, rafineriden hemen sonra gerçekleşir ve elyaf kurutucuya girmeden önce reçinenin tek tek elyafların yüzeyi boyunca atomize edilmesini ve eşit şekilde dağıtılmasını sağlar.
Lif ve reçine arasındaki etkileşim yalnızca mekanik değildir; karmaşık bir kimyasal dengedir. Endüstri deneyimimiz atomizasyon basıncının en kritik değişken olduğunu göstermektedir. Basınç çok düşükse reçine dağılımı düzensiz olur ve bu da panelde lokalize zayıf noktalar oluşmasına neden olur. Çok yüksek olması halinde aşırı reçine tüketimi riski ortaya çıkar ve bu da panel mukavemetinde orantılı bir artış olmaksızın üretim maliyetini önemli ölçüde artırır. Günümüzde üreticiler, tesis içindeki ortam sıcaklığı ve nemdeki değişikliklere rağmen reçinenin tutarlı kalmasını sağlamak için sıklıkla otomatik viskozite kontrol sistemleri kullanıyor.
Bu aşamada, öncelikle levhanın nem direncini arttırmak için balmumu da eklenir. Genellikle emülsiyon formunda uygulanır. Başarılı ağda uygulamasının anahtarı zamanlamadır; reçinenin bağlanma etkinliğine müdahale etmeden fiber yüzeyini kaplamasına izin verecek şekilde yerleştirilmelidir. Reçine, sertleştiriciler ve balmumunun doğru dengesi, mdf üretim hattının E1, E0 veya CARB P2 gibi katı uluslararası emisyon standartlarını karşılayan levhalar üretmesine olanak tanıyan şeydir.
Şekillendirme ve sıcak presleme, reçine kaplı elyafların mekanik olarak sürekli bir mat içine yerleştirildiği ve son paneli üretmek için yüksek basınç ve sıcaklık altında sertleştirildiği son montaj aşamasını temsil eder.
Şekillendirme istasyonu, elyaf keçenin düzgünlüğünden sorumludur. Elyafın bant boyunca eşit şekilde dağıtılmasını sağlamak için gelişmiş bir yayma sistemi kullanılır. Şekillendirme aşaması sırasında yoğunluktaki herhangi bir sapma (örneğin, eşit olmayan kalınlık veya lokalize elyaf kümeleri), presleme aşamasında kusurlu panellerle sonuçlanacaktır. Modern hatlar, yayma mekanizmasında gerçek zamanlı ayarlamalar yapmak için lazer bazlı yoğunluk izlemeyi kullanıyor ve matın sıcak prese girmeden önce mümkün olduğu kadar homojen olmasını sağlıyor.
Sıcak pres, tamamındaki tartışmasız en önemli yatırımdır mdf üretim hattının . Günümüzde endüstri standardı neredeyse tamamen sürekli sıcak pres . Eski çok açılımlı preslerin aksine sürekli pres, sabit bir üretim hızına ve daha istikrarlı bir kalınlık profiline olanak tanır. Pres, sürekli ve kontrollü bir şekilde basınç ve ısı uygulayarak reçinenin levha boyunca eşit şekilde kürlenmesini sağlar ve eski toplu işleme yöntemlerinde sıklıkla karşılaşılan yüzey kabarması veya iç kabarcık sorunlarını önler.
Verim ve panel kalitesini en üst düzeye çıkarmak isteyen müşteriler için, sürekli sıcak pres sistemi öncelikli stratejik karardır. Bu sistemlerin sıcaklığı hızlı bir şekilde artırma ve basıncı doğru bir şekilde koruma yeteneği, daha önce belirli ölçekte üretilmesi zor olan yüksek yoğunluklu levhaların (HDF) ve daha ince panellerin üretilmesine olanak tanır.
Bileşen |
İşlev |
Çalışma Odağı |
Şekillendirme İstasyonu |
Fiber mat dağıtımı |
Düzgün kalınlık ve yoğunluk |
Baskı Öncesi |
İlk mat sıkıştırma |
Daha kolay basmak için havayı giderir |
Sürekli Sıcak Pres |
Termal ve basınçla kürleme |
Hassas sıcaklık ve boşluk kontrolü |
Kalınlık Ölçümü |
Gerçek zamanlı kalite kontrolü |
Malzeme israfını en aza indirir |
Bir mdf üretim hattındaki son işlem ve işleme, levhaları nihai ticari spesifikasyonlarına getiren soğutma, düzeltme, zımparalama ve depolama gibi temel baskı sonrası adımları kapsar.
Levhalar sıcak presten çıktıktan sonra esasen ham, büyük boyutlu panellerdir. soğutulmaları gerekir . soğutucuda Kartın iç kimyasının ve sıcaklığının stabilizasyonunu sağlamak için öncelikle yıldız şeklindeki bir Levhalar hala çok sıcakken istiflenirse, endüstride sıklıkla 'çukurlaşma' veya 'bükülme' olarak adlandırılan deformasyon riski ortaya çıkar. Soğutma işleminin ardından levhalar nihai genişlik ve uzunluklarına göre kesilir. Bu atık yönetimi için kritik bir aşamadır; kesme modelinin optimize edilmesi ham madde kullanımında önemli tasarruflara yol açabilir.
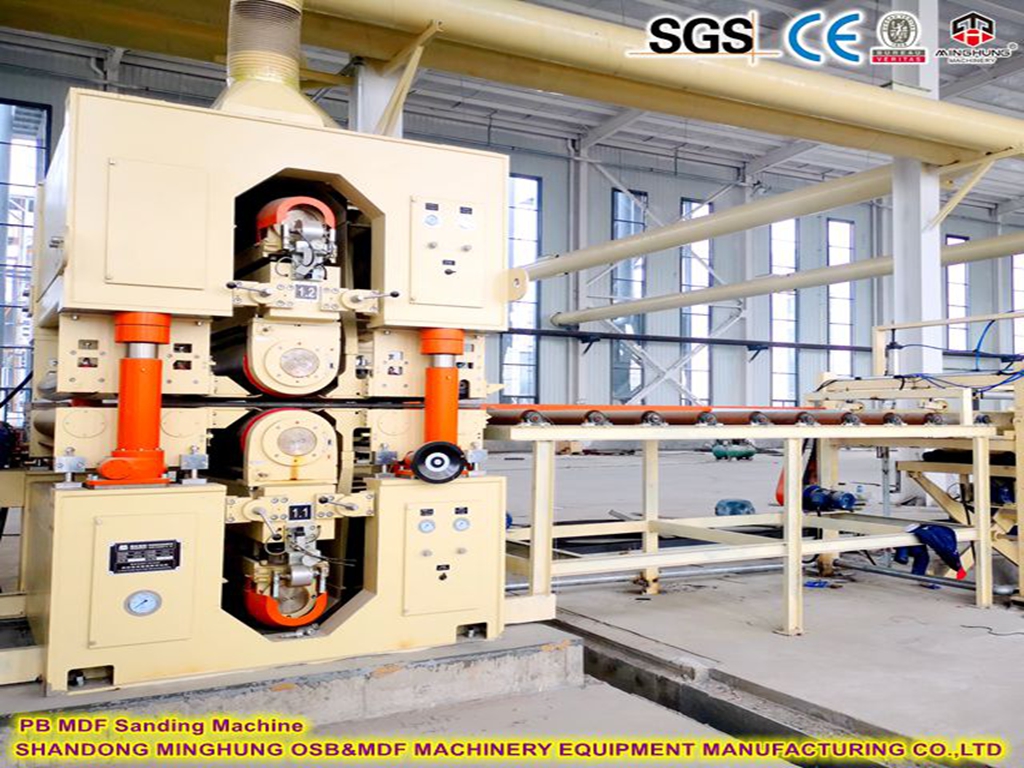
Zımparalama son büyük mekanik adımdır. Yüzeydeki tüm düzensizliklerin giderilmesi ve levhanın tam ticari kalınlığına getirilmesi gerekmektedir. Yüksek kaliteli bir zımparalama hattı, laminasyona veya boyamaya hazır, pürüzsüz, düzgün bir yüzey sağlamak için giderek daha ince bantlar kullanır. Üst düzey marangozluk pazarında hizmet veren müşteriler için zımparalama işleminin hassasiyeti genellikle müşteri memnuniyetinde en önemli faktördür.
Son olarak elleçleme bölümü otomatik istifleme ve paketleme hattını içerir. İyi organize edilmiş bir mdf üretim hattı, bu sistemleri doğrudan dijital envanter takip yazılımıyla entegre eder. Bu, baskı makinesinden sevkıyat deposuna sorunsuz geçişlere olanak tanıyarak ürünün verimli bir şekilde takip edilmesini ve yönetilmesini sağlar. Entegre bir yatırım yaparak Sürekli sıcak pres ve otomatik sonlandırma çözümü sayesinde operatörler insan müdahalesini önemli ölçüde azaltabilir ve manuel kullanım hatası risklerini en aza indirebilir.
Özetle mdf üretim hattı , ahşabın hazırlanmasından son zımparalamaya kadar her aşamasının titiz kontrol ve koordinasyon gerektirdiği karmaşık, entegre bir sistemdir. Daha gelişmiş, sürekli teknolojilere doğru geçiş, MDF ürünlerinin kalitesini ve tutarlılığını önemli ölçüde geliştirerek onları modern inşaat ve mobilya imalatında vazgeçilmez bir malzeme haline getirdi. Herhangi bir operatör için başarının anahtarı, temel bileşenleri ve bunların etkileşimini anlamakta yatmaktadır. Üreticiler, şekillendirme sürecinde hassasiyeti ön planda tutarak, rafine etme aşamasının stabilitesini koruyarak ve en modern sürekli sıcak presleme teknolojisini kullanarak, oldukça rekabetçi ve karlı bir üretim ortamı sağlayabilirler. Hedefin sadece panel üretimi değil, aynı zamanda küresel pazarın gelişen taleplerini karşılayan tutarlı, yüksek kaliteli ve çok yönlü bir malzeme yaratmak olduğunu her zaman hatırlamalıyız.