Προβολές: 0 Συγγραφέας: Επεξεργαστής ιστότοπου Ώρα δημοσίευσης: 21-09-2026 Προέλευση: Τοποθεσία
Προετοιμασία ξύλου: Το θεμέλιο της ποιότητας
Η προετοιμασία του ξύλου είναι η κρίσιμη προκαταρκτική φάση μιας γραμμής παραγωγής mdf, όπου η ακατέργαστη ξυλεία επεξεργάζεται σε σταθερά τσιπ, που χρησιμεύουν ως ο βασικός πρόδρομος για την παραγωγή ινών.
Η ποιότητα της τελικής σανίδας είναι άρρηκτα συνδεδεμένη με την αρχική εισαγωγή πρώτης ύλης. Σε μια βιομηχανική γραμμή παραγωγής mdf , το τμήμα προετοιμασίας ξύλου ξεκινά τυπικά με το ξεφλούδισμα των κορμών για την ελαχιστοποίηση των ακαθαρσιών. Οι ρύποι όπως η άμμος, ο φλοιός ή οι πέτρες μπορούν να υποβαθμίσουν πρόωρα τον εξοπλισμό διύλισης και να επηρεάσουν αρνητικά το φινίρισμα της επιφάνειας του τελικού πάνελ. Μόλις αφαιρεθεί ο φλοιός, οι κορμοί τροφοδοτούνται σε βιομηχανικούς θρυμματιστές σχεδιασμένους να παράγουν τσιπς ομοιόμορφου μεγέθους, το οποίο είναι ζωτικής σημασίας για την επακόλουθη ομοιόμορφη διαδικασία μαγειρέματος και ραφιναρίσματος.
Η αποτελεσματική προετοιμασία του ξύλου απαιτεί ένα στιβαρό σύστημα διαλογής . Τα τσιπ κοσκίνονται για να αφαιρέσουν μεγάλα κομμάτια, τα οποία θα απαιτούσαν υπερβολική ενέργεια κατά τη διύλιση, και λεπτές ίνες, που θα μπορούσαν να προκαλέσουν ασυνεπή κατανομή των ινών. Η επίτευξη μιας τυποποιημένης μορφολογίας τσιπ επηρεάζει άμεσα την κατανάλωση ενέργειας του ραφιναρίσματος και το τελικό προφίλ πυκνότητας του πίνακα.
Επιπλέον, η αποθήκευση και ο χειρισμός αυτών των τσιπ —συχνά αποθηκευμένων σε μεγάλα σιλό— πρέπει να γίνεται ώστε να διατηρείται σταθερή η περιεκτικότητα σε υγρασία. Οι διακυμάνσεις στο επίπεδο υγρασίας μπορεί να οδηγήσουν σε διακυμάνσεις στη διαδικασία ατμού, επηρεάζοντας άμεσα την ποιότητα των ινών. Οι επιτόπιες παρατηρήσεις μας δείχνουν ότι οι εγκαταστάσεις που δίνουν προτεραιότητα στα αυτοματοποιημένα συστήματα ελέγχου υγρασίας στην περιοχή προετοιμασίας του ξύλου καταδεικνύουν αύξηση 15 τοις εκατό στη συνολική συνέπεια αντοχής του πάνελ.
Παράμετρος |
Λειτουργία |
Σπουδαιότητα |
Τύπος Chipper |
Μείωση μεγέθους |
Καθορίζει τη συνοχή του μήκους των ινών |
Μέγεθος πλέγματος οθόνης |
Ταξινόμηση σωματιδίων |
Αποτρέπει το φράξιμο των μεγάλων υλικών |
Ανίχνευση μετάλλων |
Πρόληψη Βλαβών |
Προστατεύει τους κατάντη δίσκους ραφιναρίσματος |
Περιεκτικότητα σε υγρασία |
Σταθερότητα πριν από τη θεραπεία |
Εξασφαλίζει ομοιόμορφο μαγείρεμα ινών |
Η προετοιμασία ινών είναι η βασική χημική-μηχανική διαδικασία μετασχηματισμού όπου τα ροκανίδια ξύλου μαλακώνουν μέσω ατμού και ινοποιούνται μηχανικά για να δημιουργήσουν το βασικό δομικό στοιχείο του MDF.
Αυτή η διαδικασία λαμβάνει χώρα εντός της μονάδας διύλισης υπό πίεση. Τα τσιπς πρώτα προθερμαίνονται σε δοχείο ατμού, το οποίο μαλακώνει τη λιγνίνη, τη φυσική κόλλα μέσα στη δομή του ξύλου. Μόλις μαλακώσουν, τα τσιπ μετακινούνται στο ραφινέρ , μια μηχανή υψηλής ροπής που χρησιμοποιεί περιστρεφόμενες πλάκες για να διαχωρίζει μηχανικά το ξύλο σε μεμονωμένες ίνες. Αυτό το βήμα καθορίζει την ποιότητα της επιφάνειας της τελικής σανίδας MDF. Εάν η ίνα είναι πολύ χονδροειδής, η επιφάνεια της σανίδας γίνεται πορώδης. εάν είναι υπερβολικά ραφιναρισμένο, η ενεργειακή δαπάνη καθίσταται αντιοικονομική και η σανίδα που προκύπτει μπορεί να μην έχει την απαιτούμενη εσωτερική αντοχή δεσμού.
Από τεχνική άποψη, ο έλεγχος της πίεσης του ατμού εντός του χωνευτήρα και η ακρίβεια του διακένου μεταξύ των πλακών ραφιναρίσματος είναι πρωταρχικής σημασίας. Αυτό το στάδιο είναι όπου αρχίζουμε να βλέπουμε τη διαφορά μεταξύ χαμηλής και υψηλής ποιότητας παραγωγής πάνελ. Για όσους ενδιαφέρονται για τις περιπλοκές αυτών των μηχανικών μεταβάσεων, αυτό Ο περιεκτικός οδηγός για τη διαδικασία κατασκευής mdf παρέχει ουσιαστικό πλαίσιο για το πώς η μορφολογία των ινών υπαγορεύει τις τελικές μηχανικές ιδιότητες του πάνελ.
Η μηχανική της μήτρας ξύλου περιλαμβάνει επίσης την αφαίρεση του αέρα και της περίσσειας νερού από την ίνα αφού φύγει από το ραφινάρισμα. Στη συνέχεια, η ίνα επιταχύνεται μέσω μιας γραμμής εμφύσησης, όπου υποβάλλεται σε επεξεργασία με ρητίνες. Σε αυτή τη φάση, η τεχνογνωσία του χειριστή της γραμμής στη διατήρηση της ισορροπίας πίεσης είναι ζωτικής σημασίας. Η ίνα πρέπει να κατανέμεται ομοιόμορφα στο στεγνωτήριο για να διασφαλιστεί ότι δεν θα συμβεί συσσώρευση, κάτι που διαφορετικά θα οδηγούσε σε 'κηλίδες ρητίνης' στην επιφάνεια της τελικής σανίδας.
Digester: Δοχείο υπό πίεση για μαλάκωμα τσιπ.
Refiner: Η μηχανική καρδιά. σύστημα πλακών υψηλής ταχύτητας για διαχωρισμό.
Γραμμή φυσήματος: Μεταφέρει τις ίνες από το ραφινάρισμα στο στεγνωτήριο ενώ εγχέει πρόσθετα.
Tube Dryer: Μειώνει την υγρασία των ινών στα επίπεδα που απαιτούνται για το σχηματισμό ψάθας.
Συντήρηση ραφιναρίσματος: Οι πλάκες ραφιναρίσματος υψηλής ακρίβειας πρέπει να επιθεωρούνται κάθε εβδομάδα. Μικρές διακυμάνσεις στη φθορά της πλάκας μπορεί να οδηγήσουν σε σημαντικές αιχμές ενέργειας και ασυνεπή πυκνότητα ινών, επηρεάζοντας άμεσα την εσωτερική συγκόλληση και την ομαλότητα της επιφάνειας του πάνελ.
Η εφαρμογή ρητίνης και προσθέτων είναι η φάση σε μια γραμμή παραγωγής mdf όπου η μηχανική ίνα μετατρέπεται σε συγκολλούμενο υπόστρωμα μέσω της ακριβούς έγχυσης συνδετικών παραγόντων.
Η χημεία που χρησιμοποιείται εδώ υπαγορεύεται σε μεγάλο βαθμό από την εφαρμογή της σανίδας—είτε προορίζεται για ανθεκτικά στην υγρασία έπιπλα, εσωτερική διακόσμηση ή δομικές εφαρμογές. Η ρητίνη ουρίας-φορμαλδεΰδης (UF) είναι το πιο κοινό συνδετικό υλικό, αν και για ανθεκτικές στην υγρασία σανίδες υψηλής ποιότητας, προτιμώνται οι ρητίνες μελαμίνης-ουρίας-φορμαλδεΰδης (MUF) ή άλλες ειδικές ρητίνες. Η εφαρμογή γίνεται συνήθως στη γραμμή εμφύσησης, αμέσως μετά το ραφινέρ, διασφαλίζοντας ότι η ρητίνη ψεκάζεται και κατανέμεται ομοιόμορφα στην επιφάνεια των μεμονωμένων ινών πριν η ίνα εισέλθει στο στεγνωτήριο.
Η αλληλεπίδραση μεταξύ της ίνας και της ρητίνης δεν είναι απλώς μηχανική. είναι μια σύνθετη χημική ισορροπία. Η εμπειρία του κλάδου μας δείχνει ότι η πίεση ψεκασμού είναι η πιο κρίσιμη μεταβλητή. Εάν η πίεση είναι πολύ χαμηλή, η κατανομή της ρητίνης είναι αποσπασματική, με αποτέλεσμα εντοπισμένα αδύναμα σημεία στον πίνακα. Εάν είναι πολύ υψηλή, υπάρχει κίνδυνος υπερβολικής κατανάλωσης ρητίνης, η οποία αυξάνει σημαντικά το κόστος παραγωγής χωρίς ανάλογη αύξηση της αντοχής του πάνελ. Οι κατασκευαστές σήμερα χρησιμοποιούν συχνά αυτοματοποιημένα συστήματα ελέγχου ιξώδους για να διασφαλίσουν ότι η ρητίνη παραμένει συνεπής παρά τις διακυμάνσεις της θερμοκρασίας και της υγρασίας περιβάλλοντος εντός του εργοστασίου.
Κατά τη διάρκεια αυτής της φάσης εισάγεται επίσης κερί, κυρίως για τη βελτίωση της αντοχής στην υγρασία της σανίδας. Γενικά εφαρμόζεται σε μορφή γαλακτώματος. Το κλειδί για την επιτυχή εφαρμογή του κεριού είναι ο συγχρονισμός. Πρέπει να εισάγεται με τρόπο που να επιτρέπει την επικάλυψη της επιφάνειας των ινών χωρίς να παρεμποδίζεται η αποτελεσματικότητα συγκόλλησης της ρητίνης. Η σωστή ισορροπία ρητίνης, σκληρυντικών και κεριού είναι αυτή που επιτρέπει στη γραμμή παραγωγής mdf να παράγει σανίδες που πληρούν τα αυστηρά διεθνή πρότυπα εκπομπών όπως E1, E0 ή CARB P2.
Η διαμόρφωση και η εν θερμώ συμπίεση αντιπροσωπεύουν την τελική φάση συναρμολόγησης, όπου οι επικαλυμμένες με ρητίνη ίνες τοποθετούνται μηχανικά σε ένα συνεχές στρώμα και σκληρύνονται υπό υψηλή πίεση και θερμοκρασία για να παραχθεί το τελικό πλαίσιο.
Ο σταθμός διαμόρφωσης είναι υπεύθυνος για την ομοιομορφία του στρώματος ινών. Χρησιμοποιείται ένα εξελιγμένο σύστημα διασποράς για να διασφαλιστεί ότι η ίνα κατανέμεται ομοιόμορφα στον ιμάντα. Οποιαδήποτε απόκλιση στην πυκνότητα κατά τη φάση διαμόρφωσης—όπως ανομοιόμορφο πάχος ή εντοπισμένες συστάδες ινών—θα έχει ως αποτέλεσμα ελαττωματικά πάνελ κατά τη φάση συμπίεσης. Οι σύγχρονες γραμμές χρησιμοποιούν παρακολούθηση πυκνότητας με βάση το λέιζερ για να πραγματοποιήσουν προσαρμογές σε πραγματικό χρόνο στον μηχανισμό εξάπλωσης, διασφαλίζοντας ότι το χαλάκι είναι όσο το δυνατόν πιο ομοιογενές προτού εισέλθει στη θερμή πρέσα.
Το ζεστό πιεστήριο είναι αναμφισβήτητα η πιο σημαντική επένδυση σε ολόκληρη τη γραμμή παραγωγής mdf . Σήμερα, το βιομηχανικό πρότυπο έχει μετατοπιστεί σχεδόν αποκλειστικά προς το συνεχές ζεστό πάτημα . Σε αντίθεση με παλαιότερες πρέσες πολλαπλών ανοιγμάτων, η συνεχής πρέσα επιτρέπει σταθερή ταχύτητα παραγωγής και πιο σταθερό προφίλ πάχους. Εφαρμόζοντας πίεση και θερμότητα με συνεχή, ελεγχόμενο τρόπο, η πρέσα διασφαλίζει ότι η ρητίνη σκληραίνει ομοιόμορφα σε όλη την πλακέτα, αποτρέποντας τα προβλήματα επιφανειακών φυσαλίδων ή εσωτερικών φυσαλίδων που συχνά ταλαιπωρούσαν παλαιότερες μεθόδους επεξεργασίας παρτίδων.
Για πελάτες που θέλουν να μεγιστοποιήσουν την απόδοση και την ποιότητα του πάνελ τους, η επιλογή του Το σύστημα συνεχούς ζεστού πιεστηρίου είναι η πρωταρχική στρατηγική απόφαση. Η ικανότητα αυτών των συστημάτων να αυξάνουν γρήγορα τη θερμοκρασία και να διατηρούν την πίεση με ακρίβεια επιτρέπει την παραγωγή πλακών υψηλής πυκνότητας (HDF) και λεπτότερων πάνελ που προηγουμένως ήταν δύσκολο να κατασκευαστούν σε κλίμακα.
Συστατικό |
Λειτουργία |
Λειτουργική εστίαση |
Σταθμός Διαμόρφωσης |
Κατανομή ψάθας ινών |
Ομοιόμορφο πάχος & πυκνότητα |
Προ-Πατήστε |
Αρχική συμπύκνωση χαλιού |
Αφαιρεί τον αέρα για ευκολότερο πάτημα |
Συνεχές Hot Press |
Θερμική σκλήρυνση & πίεση |
Ακριβής έλεγχος θερμοκρασίας και διάκενου |
Μέτρηση πάχους |
Έλεγχος ποιότητας σε πραγματικό χρόνο |
Ελαχιστοποιεί τα απόβλητα υλικών |
Το φινίρισμα και ο χειρισμός σε μια γραμμή παραγωγής mdf περιλαμβάνει τα βασικά στάδια μετά τη συμπίεση, συμπεριλαμβανομένης της ψύξης, της κοπής, της λείανσης και της αποθήκευσης, τα οποία φέρνουν τις σανίδες στις τελικές εμπορικές τους προδιαγραφές.
Μόλις οι σανίδες βγουν από το ζεστό πιεστήριο, είναι ουσιαστικά ακατέργαστα, υπερμεγέθη πάνελ. Πρέπει πρώτα να ψυχθούν, συνήθως σε ένα ψυγείο σε σχήμα αστεριού , για να επιτραπεί η σταθεροποίηση της εσωτερικής χημείας και θερμοκρασίας της σανίδας. Εάν οι σανίδες στοιβάζονται ενώ είναι ακόμα πολύ ζεστές, κινδυνεύουν με παραμόρφωση, που συχνά αναφέρεται στη βιομηχανία ως 'cupping' ή 'bowing'. Μετά τη διαδικασία ψύξης, οι σανίδες κόβονται στο τελικό πλάτος και μήκος τους. Αυτό είναι ένα κρίσιμο στάδιο για τη διαχείριση των απορριμμάτων. Η βελτιστοποίηση του σχεδίου κοπής μπορεί να οδηγήσει σε σημαντική εξοικονόμηση πρώτων υλών.
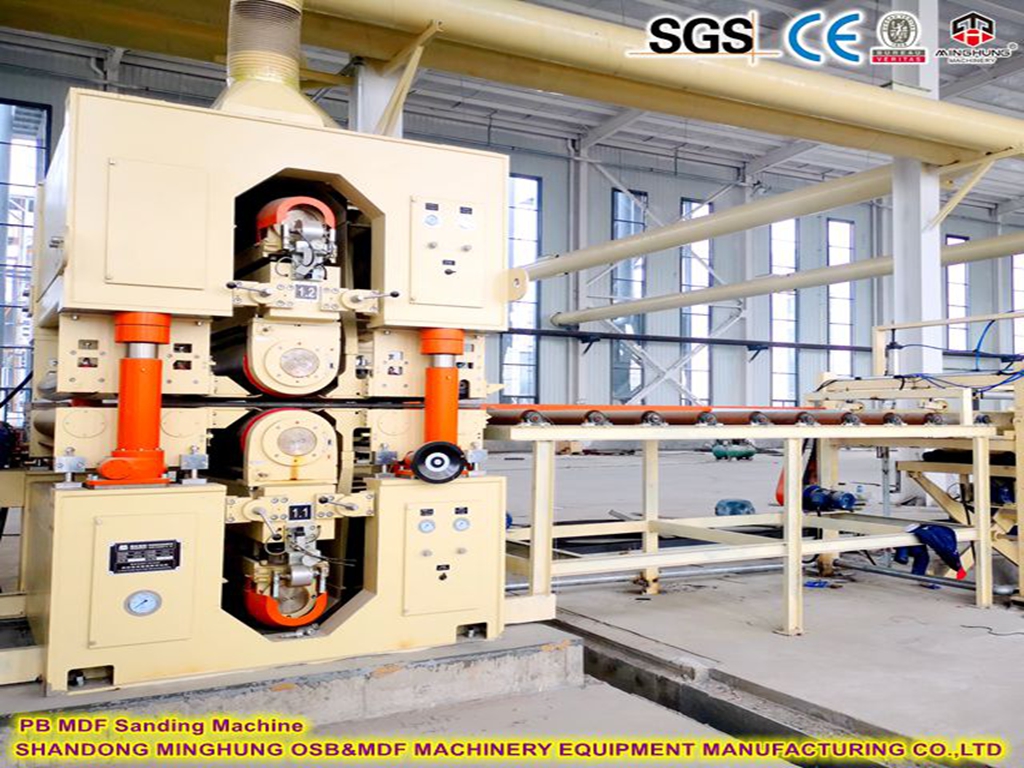
Το τρίψιμο είναι το τελευταίο σημαντικό μηχανικό βήμα. Είναι απαραίτητο να αφαιρέσετε τυχόν επιφανειακές ανωμαλίες και να φέρετε την σανίδα στο ακριβές εμπορικό της πάχος. Μια γραμμή λείανσης υψηλής ποιότητας χρησιμοποιεί προοδευτικά λεπτότερους ιμάντες για να εξασφαλίσει μια λεία, ομοιόμορφη επιφάνεια έτοιμη για πλαστικοποίηση ή βαφή. Για τους πελάτες που εξυπηρετούν την αγορά ντουλαπιών υψηλής τεχνολογίας, η ακρίβεια της λειτουργίας λείανσης είναι συχνά ο πιο σημαντικός παράγοντας για την ικανοποίηση των πελατών.
Τέλος, το τμήμα χειρισμού περιλαμβάνει την αυτοματοποιημένη γραμμή στοίβαξης και συσκευασίας. Μια καλά οργανωμένη γραμμή παραγωγής mdf ενσωματώνει αυτά τα συστήματα απευθείας με το ψηφιακό λογισμικό παρακολούθησης αποθεμάτων. Αυτό επιτρέπει την απρόσκοπτη μετάβαση από την πρέσα στην αποθήκη αποστολής, διασφαλίζοντας ότι το προϊόν παρακολουθείται και διαχειρίζεται αποτελεσματικά. Επενδύοντας σε ένα ολοκληρωμένο συνεχές θερμό πάτημα και αυτοματοποιημένη λύση φινιρίσματος , οι χειριστές μπορούν να μειώσουν σημαντικά την ανθρώπινη παρέμβαση και να ελαχιστοποιήσουν τους κινδύνους σφαλμάτων χειροκίνητου χειρισμού.
Συνοπτικά, μια γραμμή παραγωγής mdf είναι ένα σύνθετο, ολοκληρωμένο σύστημα όπου κάθε στάδιο —από την προετοιμασία του ξύλου μέχρι το τελικό τρίψιμο— απαιτεί σχολαστικό έλεγχο και συντονισμό. Η στροφή προς πιο προηγμένες, συνεχείς τεχνολογίες έχει βελτιώσει σημαντικά την ποιότητα και τη συνέπεια των προϊόντων MDF, καθιστώντας τα απαραίτητο υλικό στις σύγχρονες κατασκευές και την κατασκευή επίπλων. Για κάθε χειριστή, το κλειδί της επιτυχίας βρίσκεται στην κατανόηση των βασικών στοιχείων και της αλληλεπίδρασής τους. Δίνοντας προτεραιότητα στην ακρίβεια στη διαδικασία διαμόρφωσης, διατηρώντας τη σταθερότητα της φάσης διύλισης και χρησιμοποιώντας την πιο σύγχρονη τεχνολογία συνεχούς θερμής έκθλιψης, οι κατασκευαστές μπορούν να εξασφαλίσουν ένα εξαιρετικά ανταγωνιστικό και κερδοφόρο περιβάλλον παραγωγής. Πρέπει πάντα να θυμόμαστε ότι ο στόχος δεν είναι απλώς η παραγωγή πάνελ, αλλά η δημιουργία ενός συνεπούς, υψηλής ποιότητας και ευέλικτου υλικού που ανταποκρίνεται στις εξελισσόμενες απαιτήσεις της παγκόσμιας αγοράς μας.