Visninger: 0 Forfatter: Webstedsredaktør Publiceringstidspunkt: 21-09-2026 Oprindelse: websted
Træforberedelse: Grundlaget for kvalitet
Træforberedelse er den kritiske indledende fase af en mdf-produktionslinje, hvor råtømmer forarbejdes til ensartede spåner, der fungerer som den væsentlige forløber for fiberproduktion.
Kvaliteten af det endelige bræt er uløseligt forbundet med det indledende råmateriale. I en industriel mdf-produktionslinje begynder træforberedelsesafsnittet typisk med afbarkning af tømmerstokke for at minimere urenheder. Forurenende stoffer som sand, bark eller sten kan nedbryde raffineringsudstyret for tidligt og påvirke overfladefinishen på det færdige panel negativt. Når barken er fjernet, føres træstammerne ind i industrielle flishuggere , der er designet til at producere flis af ensartet størrelse, hvilket er afgørende for den efterfølgende ensartede koge- og raffineringsproces.
Effektiv træbearbejdning kræver et robust afskærmningssystem . Spånerne sigtes for at fjerne overdimensionerede stykker, som ville kræve overdreven energi under raffinering, og fine partikler, som kan forårsage uensartet fiberfordeling. At opnå en standardiseret chipmorfologi påvirker direkte raffinørens strømforbrug og panelets ultimative tæthedsprofil.
Desuden skal opbevaringen og håndteringen af disse spåner - ofte opbevaret i store siloer - klares for at opretholde et ensartet fugtindhold. Udsving i fugtniveauet kan føre til variationer i dampningsprocessen, hvilket direkte påvirker fiberkvaliteten. Vores feltobservationer indikerer, at faciliteter, der prioriterer automatiserede fugtkontrolsystemer i træbearbejdningsområdet, viser en stigning på 15 procent i den samlede panelstyrkekonsistens.
Parameter |
Fungere |
Betydning |
Flishugger Type |
Størrelsesreduktion |
Bestemmer fiberlængdekonsistensen |
Skærmmaskestørrelse |
Partikelsortering |
Forhindrer tilstopninger af overdimensioneret materiale |
Metaldetektion |
Skadeforebyggelse |
Beskytter nedstrøms raffineringsskiver |
Fugtindhold |
Forbehandlingsstabilitet |
Sikrer ensartet fiberkogning |
Fiberforberedelse er den kemiske-mekaniske kerneomdannelsesproces, hvor træflis blødgøres via damp og fibreres mekanisk for at skabe den grundlæggende byggesten i MDF.
Denne proces finder sted i den tryksatte raffineringsenhed. Spånerne forvarmes først i en dampbeholder, som blødgør ligninet, det naturlige klæbemiddel i træstrukturen. Når de er blødgjort, flytter spånerne ind i raffinøren , en maskine med højt drejningsmoment, der bruger roterende plader til mekanisk at adskille træet i individuelle fibre. Dette trin definerer kvaliteten af overfladen på den endelige MDF-plade. Hvis fiberen er for grov, bliver pladeoverfladen porøs; hvis det er overraffineret, bliver energiforbruget uøkonomisk, og det resulterende bræt kan mangle den krævede indre bindingsstyrke.
Fra et teknisk perspektiv er styringen af damptrykket i rådnetanken og spaltepræcisionen mellem raffinerpladerne altafgørende. Denne fase er, hvor vi begynder at se forskellen mellem lav- og højkvalitets panelproduktion. For dem, der er interesseret i forviklingerne ved disse mekaniske overgange, dette omfattende guide til mdf-fremstillingsprocessen giver en væsentlig kontekst om, hvordan fibermorfologi dikterer panelets ultimative mekaniske egenskaber.
Konstruktion af træmatrixen involverer også fjernelse af luft og overskydende vand fra fiberen, efter at den forlader raffinøren. Fiberen accelereres derefter gennem en blæseledning, hvor den behandles med harpiks. I denne fase er linjeoperatørens ekspertise i at opretholde trykbalancen afgørende. Fiberen skal være ensartet fordelt i tørretumbleren for at sikre, at der ikke opstår klumper, som ellers ville føre til 'harpikspletter' på overfladen af den færdige plade.
Rådnetank: Trykbeholder til blødgøring af spåner.
Raffiner: Det mekaniske hjerte; højhastigheds pladesystem til adskillelse.
Blow Line: Transporterer fiber fra raffinaderi til tørretumbler, mens der indsprøjtes tilsætningsstoffer.
Tubetørrer: Reducerer fiberfugtighed til de niveauer, der kræves for måttedannelse.
Raffineringsvedligeholdelse: Højpræcisionsraffineringsplader skal efterses ugentligt. Små variationer i pladens slid kan føre til betydelige energispidser og inkonsekvent fiberdensitet, hvilket direkte påvirker panelets indre binding og overfladeglathed.
Påføring af harpiks og additiv er fasen i en mdf-produktionslinje, hvor den mekaniske fiber omdannes til et bindbart substrat gennem den præcise injektion af bindemidler.
Den kemi, der bruges her, er i høj grad dikteret af brættets anvendelse - uanset om det er beregnet til fugtbestandige møbler, indretning eller strukturelle applikationer. Urea-formaldehyd (UF) harpiks er det mest almindelige bindemiddel, men til high-end fugtbestandige plader foretrækkes melamin-urea-formaldehyd (MUF) eller andre specialharpikser. Påføringen sker sædvanligvis i blæselinjen umiddelbart efter raffinøren, hvilket sikrer, at harpiksen forstøves og fordeles jævnt over overfladen af de enkelte fibre, før fiberen kommer ind i tørreren.
Interaktionen mellem fiberen og harpiksen er ikke kun mekanisk; det er en kompleks kemisk ligevægt. Vores brancheerfaring viser, at forstøvningstrykket er den mest kritiske variabel. Hvis trykket er for lavt, er harpiksfordelingen ujævn, hvilket resulterer i lokale svage punkter i panelet. Hvis den er for høj, er der risiko for for stort harpiksforbrug, hvilket øger produktionsomkostningerne markant uden en tilsvarende stigning i panelstyrken. Producenter i dag anvender ofte automatiserede viskositetskontrolsystemer for at sikre, at harpiksen forbliver konsistent på trods af variationer i omgivende temperatur og luftfugtighed i anlægget.
Voks introduceres også i denne fase, primært for at forbedre pladens fugtbestandighed. Det påføres generelt i emulsionsform. Nøglen til vellykket vokspåføring er timingen; det skal indføres på en måde, der tillader det at belægge fiberoverfladen uden at forstyrre harpiksens bindingseffektivitet. Den korrekte balance mellem harpiks, hærdere og voks er det, der gør det muligt for mdf-produktionslinjen at producere plader, der opfylder strenge internationale emissionsstandarder som E1, E0 eller CARB P2.
Formning og varmpresning repræsenterer den endelige monteringsfase, hvor de harpiksovertrukne fibre lægges mekanisk i en kontinuerlig måtte og hærdes under højt tryk og temperatur for at fremstille det endelige panel.
Formningsstationen er ansvarlig for fibermåttens ensartethed. Et sofistikeret spredersystem er anvendt for at sikre, at fiberen fordeles jævnt over bæltet. Enhver afvigelse i densitet under formningsfasen - såsom ujævn tykkelse eller lokale fiberklumper - vil resultere i defekte paneler under pressefasen. Moderne linjer bruger laserbaseret tæthedsovervågning til at foretage justeringer i realtid af spredemekanismen, hvilket sikrer, at måtten er så homogen som muligt, før den kommer ind i varmpressen.
Varmpressen er uden tvivl den mest betydningsfulde investering i hele mdf-produktionslinjen . I dag har industristandarden næsten udelukkende flyttet sig mod kontinuerlig varmpress . I modsætning til ældre fleråbningspresser giver den kontinuerlige presse mulighed for en konstant produktionshastighed og en mere stabil tykkelsesprofil. Ved at påføre tryk og varme på en kontinuerlig, kontrolleret måde sikrer pressen, at harpiksen hærder jævnt over hele pladen, hvilket forhindrer problemer med overfladeblærer eller interne bobler, der ofte plagede ældre batch-behandlingsmetoder.
For kunder, der ønsker at maksimere deres udbytte og panelkvalitet, er valget af kontinuerligt varmpressesystem er den primære strategiske beslutning. Disse systemers evne til at øge temperaturen hurtigt og opretholde trykket præcist muliggør produktion af højdensitetsplader (HDF) og tyndere paneler, som tidligere var vanskelige at fremstille i skala.
Komponent |
Fungere |
Driftsfokus |
Dannende Station |
Fibermåttefordeling |
Ensartet tykkelse og tæthed |
Pre-Press |
Indledende måttekomprimering |
Fjerner luft for lettere presning |
Kontinuerlig Hot Press |
Termisk og trykhærdende |
Præcis temperatur- og mellemrumskontrol |
Måling af tykkelse |
Kvalitetstjek i realtid |
Minimerer materialespild |
Efterbehandling og håndtering i en mdf-produktionslinje omfatter de væsentlige efterpresningstrin, herunder afkøling, trimning, slibning og opbevaring, som bringer pladerne til deres endelige kommercielle specifikationer.
Når pladerne først forlader den varme presse, er de i det væsentlige rå, overdimensionerede paneler. De skal først afkøles, typisk i en stjerneformet køler , for at tillade stabilisering af pladens indre kemi og temperatur. Hvis brædderne stables, mens de stadig er for varme, risikerer de at blive deformeret, ofte omtalt i branchen som 'cupping' eller 'buing.' Efter afkølingsprocessen trimmes brædderne til deres endelige bredde og længde. Dette er en kritisk fase for affaldshåndtering; optimering af skæremønsteret kan føre til betydelige besparelser i råvareudnyttelsen.
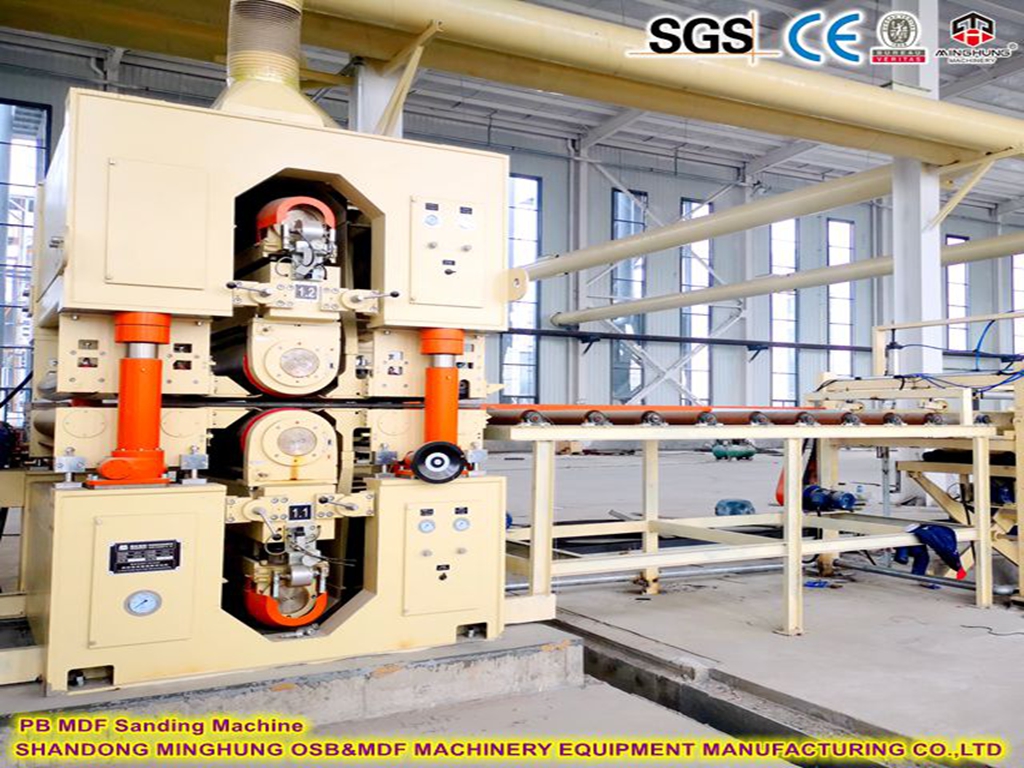
Slibning er det sidste store mekaniske trin. Det er nødvendigt at fjerne eventuelle overfladeuregelmæssigheder og at bringe pladen til sin nøjagtige kommercielle tykkelse. En slibelinje af høj kvalitet bruger gradvist finere bånd for at sikre en glat, ensartet overflade, der er klar til laminering eller maling. For kunder, der betjener high-end møbelsnedkermarkedet, er præcisionen af slibeoperationen ofte den vigtigste enkeltfaktor for kundetilfredshed.
Endelig omfatter håndteringssektionen den automatiske stable- og pakkelinje. En velorganiseret mdf-produktionslinje integrerer disse systemer direkte med den digitale lagersporingssoftware. Dette giver mulighed for problemfri overgange fra pressen til forsendelseslageret, hvilket sikrer, at produktet spores og administreres effektivt. Ved at investere i en integreret kontinuerlig varmpresse og automatiseret efterbehandlingsløsning , kan operatører reducere menneskelig indgriben betydeligt og minimere risikoen for manuelle håndteringsfejl.
Sammenfattende er en mdf-produktionslinje et komplekst, integreret system, hvor hvert trin – fra træforberedelse til endelig slibning – kræver omhyggelig kontrol og koordinering. Skiftet mod mere avancerede, kontinuerlige teknologier har væsentligt forbedret kvaliteten og konsistensen af MDF-produkter, hvilket gør dem til et uundværligt materiale i moderne byggeri og møbelfremstilling. For enhver operatør ligger nøglen til succes i at forstå kernekomponenterne og deres samspil. Ved at prioritere præcision i formningsprocessen, opretholde stabiliteten i raffineringsfasen og udnytte den mest moderne kontinuerlige varmpresningsteknologi kan producenterne sikre et yderst konkurrencedygtigt og rentabelt produktionsmiljø. Vi skal altid huske, at målet ikke kun er produktionen af paneler, men skabelsen af et ensartet, højkvalitets og alsidigt materiale, der opfylder de skiftende krav på vores globale marked.