Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 21-09-2026 Паходжанне: Сайт
Падрыхтоўка драўніны: аснова якасці
Падрыхтоўка драўніны з'яўляецца найважнейшай папярэдняй фазай вытворчай лініі МДФ, дзе неапрацаваная драўніна перапрацоўваецца ў аднастайную дранку, якая служыць неабходным папярэднікам для вытворчасці валакна.
Якасць канчатковай пліты непарыўна звязана з першапачатковым уводам сыравіны. На прамысловай вытворчай лініі МДФ участак падрыхтоўкі драўніны звычайна пачынаецца з ачысткі бярвення, каб звесці да мінімуму прымешкі. Забруджвальныя рэчывы, такія як пясок, кара або камяні, могуць заўчасна пагоршыць ачышчальнае абсталяванне і негатыўна паўплываць на аздабленне паверхні гатовай панэлі. Пасля выдалення кары бярвёны падаюць у прамысловыя здрабняльнікі, прызначаныя для атрымання дранкі аднастайнага памеру, што вельмі важна для наступнага раўнамернага працэсу варэння і ачысткі.
Эфектыўная падрыхтоўка драўніны патрабуе надзейнай сістэмы прасейвання . Габлюшка прасейваецца для выдалення буйных кавалкаў, якія патрабуюць празмернай энергіі падчас ачысткі, і дробных дробак, якія могуць выклікаць неадпаведнае размеркаванне валокнаў. Дасягненне стандартызаванай марфалогіі чыпа непасрэдна ўплывае на энергаспажыванне рафінера і канчатковы профіль шчыльнасці панэлі.
Акрамя таго, захоўванне і апрацоўка гэтых чыпсаў, якія часта захоўваюцца ў вялікіх бункерах, павінны ажыццяўляцца для падтрымання пастаяннага ўтрымання вільгаці. Ваганні ўзроўню вільготнасці могуць прывесці да зменаў у працэсе прапарвання, што непасрэдна ўплывае на якасць валакна. Нашы палявыя назіранні паказваюць, што аб'екты, якія вызначаюць прыярытэт аўтаматызаваных сістэм кантролю вільготнасці ў зоне падрыхтоўкі драўніны, дэманструюць 15-працэнтнае павелічэнне агульнай трываласці панэлі.
Параметр |
Функцыя |
Важнасць |
Тып здрабняльніка |
Памяншэнне памеру |
Вызначае кансістэнцыю даўжыні валакна |
Памер сеткі экрана |
Сартаванне часціц |
Прадухіляе закаркаванне буйнагабарытных матэрыялаў |
Дэтэкцыя металу |
Прадухіленне пашкоджанняў |
Абараняе паслядоўныя дыскі рафінера |
Ўтрыманне вільгаці |
Стабільнасць перад апрацоўкай |
Забяспечвае раўнамернае проваривание валокнаў |
Падрыхтоўка валакна - гэта асноўны хіміка-механічны працэс пераўтварэння, пры якім драўняная дранка размякчаецца парай і механічна валокніцца для стварэння асноўнага будаўнічага блока МДФ.
Гэты працэс адбываецца ў агрэгаце рафінавання пад ціскам. Габлюшку спачатку папярэдне награваюць у ёмістасці для варэння на пару, што размякчае лігнін, натуральны клей у структуры драўніны. Пасля размякчэння дранка перамяшчаецца ў рафінер , машыну з вялікім крутоўным момантам, якая выкарыстоўвае верцяцца пласціны для механічнага падзелу драўніны на асобныя валакна. Гэты крок вызначае якасць канчатковай паверхні пліты МДФ. Калі валакно занадта грубае, паверхня дошкі становіцца кіпрай; калі ён празмерна ачышчаны, выдаткі энергіі становяцца неэканомнымі, і атрыманая пліта можа не мець неабходнай трываласці ўнутранага злучэння.
З тэхнічнага пункту гледжання, кантроль ціску пара ўнутры варкі і дакладнасць зазору паміж пласцінамі рафінера маюць першараднае значэнне. На гэтым этапе мы пачынаем бачыць розніцу паміж вытворчасцю панэляў нізкага і высокага класа. Для тых, хто цікавіцца тонкасцямі гэтых механічных пераходаў, гэта поўнае кіраўніцтва па працэсе вытворчасці мдф дае асноўны кантэкст таго, як марфалогія валакна вызначае канчатковыя механічныя ўласцівасці панэлі.
Распрацоўка драўнянай матрыцы таксама прадугледжвае выдаленне паветра і лішняй вады з валакна пасля таго, як яно пакідае рафінер. Затым валакно паскараецца праз лінію прадзьмуху, дзе яно апрацоўваецца смоламі. На гэтым этапе вопыт аператара лініі ў падтрыманні балансу ціску мае жыццёва важнае значэнне. Валакно павінна быць раўнамерна размеркавана ў сушылцы, каб не ўзнікла зліпання, якое прывяло б да з'яўлення «смаляных плям» на паверхні гатовай дошкі.
Дигестер: ёмістасць пад ціскам для размякчэння стружкі.
Рафінер: механічнае сэрца; высакахуткасная пласціністая сістэма для падзелу.
Прадувальная лінія: транспартуе валакно ад рафінатара да сушылкі, адначасова ўводзячы дабаўкі.
Трубкавая сушылка: зніжае вільготнасць валакна да ўзроўню, неабходнага для фарміравання мата.
Тэхнічнае абслугоўванне рафінатара: пласціны высокадакладнага рафінера неабходна штотыдзень правяраць. Невялікія змены ў зносе пласцін могуць прывесці да значных скокаў энергіі і нестабільнай шчыльнасці валокнаў, што непасрэдна ўплывае на ўнутранае злучэнне панэлі і гладкасць паверхні.
Нанясенне смалы і дабавак - гэта этап вытворчай лініі МДФ, на якім механічнае валакно пераўтвараецца ў злучальную падкладку шляхам дакладнага ўвядзення звязальных рэчываў.
Хімічны склад, які выкарыстоўваецца тут, у значнай ступені прадыктаваны прымяненнем дошкі - незалежна ад таго, прызначана яна для вільгацятрывалай мэблі, дэкору інтэр'еру або канструкцый. Мачавінна-фармальдэгідная (UF) смала з'яўляецца найбольш распаўсюджаным злучным рэчывам, хоць для высакакласных вільгацятрывалых пліт пераважней меламін-карбамідна-фармальдэгідная (MUF) або іншыя спецыяльныя смалы. Нанясенне звычайна адбываецца на лініі раздуву, адразу пасля рафінера, гарантуючы, што смала распыляецца і раўнамерна размяркоўваецца па паверхні асобных валокнаў перад тым, як валакно паступіць у сушылку.
Узаемадзеянне паміж валакном і смалой не проста механічнае; гэта складаная хімічная раўнавага. Наш прамысловы вопыт паказвае, што ціск распылення з'яўляецца найбольш важнай зменнай. Калі ціск занадта нізкі, размеркаванне смалы адбываецца няроўна, што прыводзіць да лакальных слабых месцаў у панэлі. Калі ён занадта высокі, існуе рызыка празмернага расходу смалы, што значна павялічвае кошт вытворчасці без адпаведнага павелічэння трываласці панэлі. Сёння вытворцы часта выкарыстоўваюць аўтаматызаваныя сістэмы кантролю глейкасці, каб гарантаваць, што смала застаецца стабільнай, нягледзячы на змены тэмпературы навакольнага асяроддзя і вільготнасці на заводзе.
На гэтым этапе таксама ўводзіцца воск, перш за ўсё для павышэння вільгацятрываласці дошкі. Звычайна ўжываецца ў выглядзе эмульсіі. Ключ да паспяховага нанясення воску - час; яго трэба ўводзіць такім чынам, каб ён пакрываў паверхню валакна, не перашкаджаючы эфектыўнасці склейвання смалы. Правільны баланс смалы, ацвярджальнікаў і воску - гэта тое, што дазваляе вытворчай лініі МДФ вырабляць пліты, якія адпавядаюць строгім міжнародным стандартам выкідаў, такім як E1, E0 або CARB P2.
Фарміраванне і гарачае прэсаванне ўяўляюць сабой канчатковую фазу зборкі, на якой пакрытыя смалой валакна механічна ўкладваюцца ў суцэльны мат і отверждаются пад высокім ціскам і тэмпературай для атрымання канчатковай панэлі.
Станцыя фармавання адказвае за аднастайнасць валаконнага мата. Для раўнамернага размеркавання валакна па стужцы выкарыстоўваецца складаная сістэма распаўсюджвання. Любое адхіленне ў шчыльнасці на этапе фармавання, напрыклад, нераўнамерная таўшчыня або лакалізаваныя згусткі валокнаў, прывядзе да дэфектных панэляў на этапе прэсавання. Сучасныя лініі выкарыстоўваюць лазерны маніторынг шчыльнасці, каб у рэжыме рэальнага часу наладжваць механізм расцякання, гарантуючы, што мат будзе максімальна аднастайным перад тым, як ён паступіць у гарачы прэс.
Гарачы прэс, магчыма, з'яўляецца найбольш значнай інвестыцыяй ва ўсёй вытворчай лініі МДФ . Сёння галіновы стандарт зрушыўся амаль выключна ў бок бесперапынны гарачы прэс . У адрозненне ад старых прэсаў з некалькімі адтулінамі, бесперапынны прэс забяспечвае пастаянную хуткасць вытворчасці і больш стабільны профіль таўшчыні. Прымяняючы ціск і цяпло бесперапынным, кантраляваным спосабам, прэс гарантуе, што смала раўнамерна зацвярдзее па ўсёй дошцы, прадухіляючы праблемы з узнікненнем пухіроў на паверхні або ўнутраных бурбалак, якія часта пакутуюць ад старых метадаў перыядычнай апрацоўкі.
Для кліентаў, якія імкнуцца максымізаваць свой ураджай і якасць панэляў, выбар сістэма бесперапыннага гарачага прэсавання з'яўляецца асноўным стратэгічным рашэннем. Здольнасць гэтых сістэм хутка павялічваць тэмпературу і дакладна падтрымліваць ціск дазваляе вырабляць пліты высокай шчыльнасці (HDF) і больш тонкія панэлі, якія раней было цяжка вырабляць у маштабе.
Кампанент |
Функцыя |
Аперацыйная ўвага |
Станцыя фармавання |
Размеркаванне валакна |
Раўнамерная таўшчыня і шчыльнасць |
Падрыхтоўка да друку |
Першапачатковае ўшчыльненне мата |
Выдаляе паветра для палягчэння націску |
Бесперапынны гарачы прэс |
Тэрмічнае і ціск отвержденія |
Дакладны кантроль тэмпературы і зазору |
Вымярэнне таўшчыні |
Праверка якасці ў рэжыме рэальнага часу |
Зводзіць да мінімуму матэрыяльныя адходы |
Аздабленне і апрацоўка на вытворчай лініі МДФ ахопліваюць асноўныя этапы пасля прэсавання, уключаючы астуджэнне, абрэзку, шліфоўку і захоўванне, якія прыводзяць дошкі ў канчатковыя камерцыйныя характарыстыкі.
Пасля таго, як дошкі выходзяць з гарачага прэса, яны па сутнасці з'яўляюцца сырымі панэлямі вялікага памеру. Іх трэба спачатку астудзіць, як правіла, у ахаладжальніку ў форме зоркі , каб забяспечыць стабілізацыю ўнутранага хімічнага складу і тэмпературы платы. Калі дошкі ўкладваюцца яшчэ занадта гарачымі, яны рызыкуюць дэфармавацца, што ў прамысловасці часта называюць «выгібаннем» або «выгібам». Пасля працэсу астуджэння дошкі абразаюцца да канчатковай шырыні і даўжыні. Гэта крытычны этап для кіравання адходамі; аптымізацыя схемы рэзкі можа прывесці да значнай эканоміі пры выкарыстанні сыравіны.
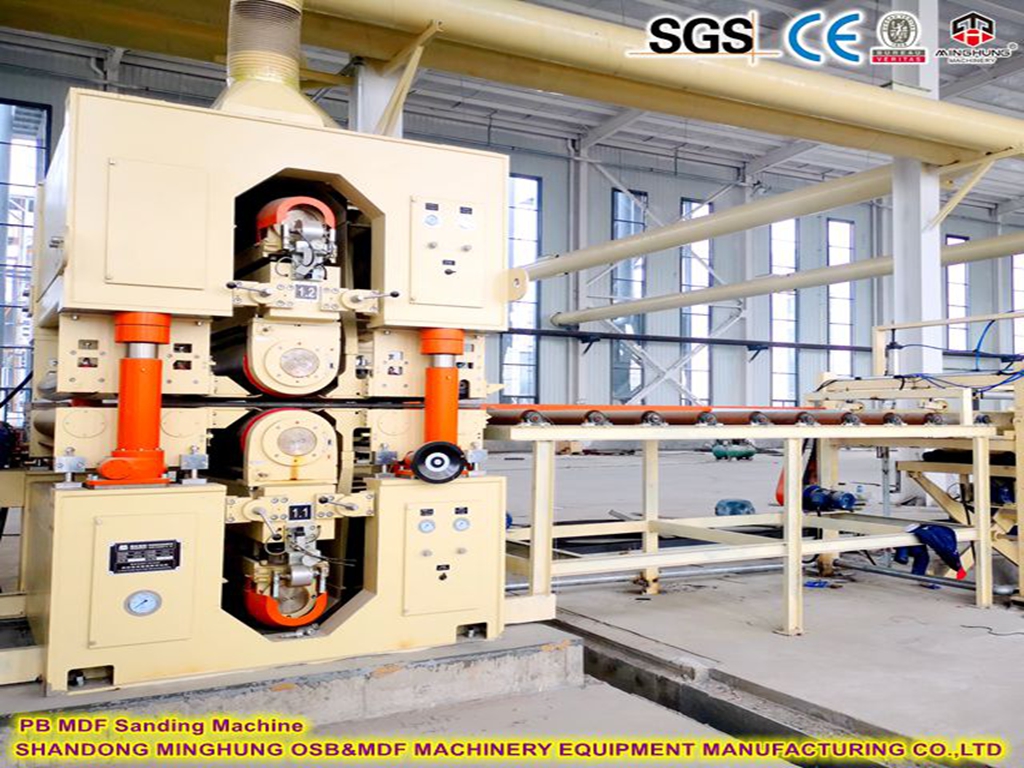
Шліфаванне - гэта апошні буйны механічны этап. Неабходна выдаліць усе няроўнасці паверхні і давесці дошку да патрэбнай камерцыйнай таўшчыні. Высакаякасная шліфавальная лінія выкарыстоўвае ўсё больш тонкія стужкі для забеспячэння гладкай, аднастайнай паверхні, гатовай для ламінавання або афарбоўкі. Для кліентаў, якія абслугоўваюць рынак шаф высокага класа, дакладнасць шліфоўкі часта з'яўляецца самым важным фактарам задавальнення кліента.
Нарэшце, секцыя апрацоўкі ўключае аўтаматызаваную лінію кладкі і ўпакоўкі. Добра арганізаваная вытворчая лінія МДФ аб'ядноўвае гэтыя сістэмы непасрэдна з лічбавым праграмным забеспячэннем для адсочвання запасаў. Гэта дазваляе бесперашкодна пераходзіць ад прэсы да склада дастаўкі, забяспечваючы эфектыўнае адсочванне і кіраванне прадуктам. Інвестуючы ў інтэграваны бесперапынны гарачы прэс і аўтаматызаванае рашэнне для аздаблення , аператары могуць значна паменшыць умяшанне чалавека і звесці да мінімуму рызыкі памылак ручной апрацоўкі.
Падводзячы вынік, лінія па вытворчасці МДФ - гэта складаная інтэграваная сістэма, дзе кожны этап - ад падрыхтоўкі драўніны да канчатковага шліфавання - патрабуе дбайнага кантролю і каардынацыі. Пераход у бок больш дасканалых бесперапынных тэхналогій значна палепшыў якасць і кансістэнцыю вырабаў з МДФ, зрабіўшы іх незаменным матэрыялам у сучасным будаўніцтве і мэблевай вытворчасці. Для любога аператара ключ да поспеху заключаецца ў разуменні асноўных кампанентаў і іх узаемадзеяння. Аддаючы прыярытэты дакладнасці ў працэсе фармавання, падтрымліваючы стабільнасць фазы рафінавання і выкарыстоўваючы самую сучасную тэхналогію бесперапыннага гарачага прэсавання, вытворцы могуць забяспечыць высокаканкурэнтнае і прыбытковае вытворчае асяроддзе. Мы заўсёды павінны памятаць, што мэтай з'яўляецца не проста вытворчасць панэляў, але стварэнне паслядоўнага, высакаякаснага і універсальнага матэрыялу, які адпавядае змяняючымся патрабаванням нашага сусветнага рынку.