Перегляди: 0 Автор: Редактор сайту Час публікації: 21-09-2026 Походження: Сайт
Підготовка деревини: основа якості
Підготовка деревини є критично важливою попередньою фазою виробничої лінії МДФ, де необроблена деревина переробляється на однорідну стружку, яка є основним попередником для виробництва волокна.
Якість кінцевої плити нерозривно пов’язана з вихідною сировиною. У промисловій лінії виробництва МДФ ділянка підготовки деревини зазвичай починається з окорювання колод, щоб мінімізувати домішки. Забруднювачі, такі як пісок, кора або каміння, можуть передчасно пошкодити обладнання для рафінування та негативно вплинути на обробку поверхні готової панелі. Після видалення кори колоди подаються в промислові подрібнювачі, призначені для отримання тріски однакового розміру, що є життєво важливим для подальшого рівномірного процесу варіння та очищення.
Ефективна підготовка деревини вимагає надійної системи сортування . Стружка просіюється для видалення великих частинок, які вимагають надмірної енергії під час рафінування, і дрібних частинок, які можуть спричинити нерівномірний розподіл волокон. Досягнення стандартизованої морфології стружки безпосередньо впливає на енергоспоживання рафінера та кінцевий профіль щільності панелі.
Крім того, зберігання та обробка цих чіпсів, які часто зберігаються у великих бункерах, мають бути забезпечені для підтримки стабільного вмісту вологи. Коливання рівня вологості можуть призвести до змін у процесі відпарювання, що безпосередньо впливає на якість волокна. Наші польові спостереження вказують на те, що на підприємствах, які віддають перевагу автоматизованим системам контролю вологості в зоні підготовки деревини, загальна стійкість міцності панелей зросла на 15 відсотків.
Параметр |
функція |
Важливість |
Тип подрібнювача |
Зменшення розміру |
Визначає консистенцію довжини волокна |
Розмір сітки екрана |
Сортування частинок |
Запобігає засміченню великого матеріалу |
Детектор металу |
Запобігання пошкодженню |
Захищає нижчі диски рафінера |
Вміст вологи |
Стабільність перед обробкою |
Забезпечує рівномірне проварювання волокон |
Підготовка волокон — це основний процес хіміко-механічної трансформації, під час якого деревна стружка розм’якшується парою та механічно волокниться для створення основного будівельного блоку МДФ.
Цей процес відбувається в установці рафінування під тиском. Стружка спочатку попередньо нагрівається в пароварці, що розм’якшує лігнін, природний клей у структурі деревини. Після розм’якшення стружка переміщується в рафінер , машину з високим крутним моментом, яка використовує обертові пластини для механічного розділення деревини на окремі волокна. Цей крок визначає якість поверхні кінцевої плити МДФ. Якщо волокно занадто грубе, поверхня плити стає пористою; якщо він надмірно очищений, витрати енергії стають неекономічними, і готова плита може втратити необхідну міцність внутрішнього з’єднання.
З технічної точки зору контроль тиску пари в варильному котлі та точність зазору між пластинами рафінера є найважливішими. На цьому етапі ми починаємо бачити різницю між низькосортним і високоякісним виробництвом панелей. Для тих, хто цікавиться тонкощами цих механічних переходів, це вичерпний посібник із процесу виробництва МДФ надає суттєвий контекст про те, як морфологія волокна визначає кінцеві механічні властивості панелі.
Розробка деревної матриці також передбачає видалення повітря та надлишку води з волокна після його виходу з рафінера. Потім волокно прискорюється через дувну лінію, де воно обробляється смолами. На цьому етапі життєво важливий досвід оператора лінії щодо підтримки балансу тиску. Волокно має бути рівномірно розподілено в сушарці, щоб уникнути злипання, яке призвело б до появи «смоляних плям» на поверхні готової дошки.
Дигестер: посудина під тиском для розм'якшення стружки.
Рафінер: Механічне серце; високошвидкісна пластинчаста система для розділення.
Продувна лінія: транспортує волокно від рафінера до сушарки під час введення добавок.
Трубчаста сушарка: зменшує вологість волокна до рівня, необхідного для утворення мату.
Технічне обслуговування рафінування: високоточні пластини рафінера необхідно перевіряти щотижня. Невеликі коливання зносу пластини можуть призвести до значних стрибків енергії та непостійної щільності волокон, що безпосередньо впливає на внутрішнє з’єднання панелі та гладкість поверхні.
Нанесення смоли та добавок — це етап у виробничій лінії МДФ, на якому механічне волокно перетворюється на підкладку, яку можна склеїти, завдяки точному введенню сполучних речовин.
Використана тут хімія значною мірою продиктована застосуванням плити — чи призначена вона для вологостійких меблів, внутрішнього декору чи конструкцій. Найпоширенішою сполучною речовиною є карбамідоформальдегідна (UF) смола, хоча для високоякісних вологостійких плит краще використовувати меламіноформальдегідну (MUF) або інші спеціальні смоли. Нанесення зазвичай відбувається на лінії видування, відразу після рафінера, гарантуючи, що смола розпилюється та рівномірно розподіляється по поверхні окремих волокон перед тим, як волокна потраплять у сушарку.
Взаємодія між волокном і смолою є не просто механічною; це складна хімічна рівновага. Наш промисловий досвід показує, що тиск розпилення є найбільш критичною змінною. Якщо тиск занадто низький, смола розподіляється нерівномірно, що призводить до локалізованих слабких місць на панелі. Якщо він занадто високий, існує ризик надмірного споживання смоли, що значно збільшує вартість виробництва без відповідного збільшення міцності панелі. Сьогодні виробники часто використовують автоматизовані системи контролю в’язкості, щоб гарантувати, що смола залишається стабільною, незважаючи на коливання температури навколишнього середовища та вологості на підприємстві.
Під час цієї фази також вводиться віск, головним чином для підвищення вологостійкості дошки. Застосовується зазвичай у формі емульсії. Запорукою успішного нанесення воску є час; його слід вводити таким чином, щоб він міг покрити поверхню волокна, не перешкоджаючи ефективності зв’язування смоли. Правильний баланс смоли, затверджувачів і воску дозволяє виробничій лінії МДФ виготовляти плити, які відповідають суворим міжнародним стандартам викидів, таким як E1, E0 або CARB P2.
Формування та гаряче пресування представляють кінцеву фазу складання, на якій покриті смолою волокна механічно укладаються в безперервний мат і затверджуються під високим тиском і температурою для отримання кінцевої панелі.
Станція формування відповідає за рівномірність волокнистого мату. Для забезпечення рівномірного розподілу волокна по стрічці використовується складна система розподілу. Будь-яке відхилення щільності під час фази формування, наприклад нерівномірна товщина або локалізовані грудки волокон, призведе до дефектних панелей під час фази пресування. Сучасні лінії використовують лазерний моніторинг щільності, щоб у режимі реального часу коригувати механізм розкидання, забезпечуючи максимально однорідний мат перед його надходженням у гарячий прес.
Гарячий прес є, мабуть, найбільш значущою інвестицією у всю лінію виробництва МДФ . Сьогодні галузевий стандарт змістився майже виключно в бік безперервний гарячий прес . На відміну від старих пресів із кількома отворами, безперервний прес забезпечує постійну швидкість виробництва та більш стабільний профіль товщини. Застосовуючи тиск і нагрівання безперервно, контрольовано, прес забезпечує рівномірне затвердіння смоли по всій дошці, запобігаючи проблемам утворення пухирів на поверхні або внутрішніх бульбашок, які часто спостерігалися при старих методах періодичної обробки.
Для клієнтів, які прагнуть максимізувати врожайність і якість панелей, вибір Система безперервного гарячого пресування є основним стратегічним рішенням. Здатність цих систем швидко нарощувати температуру та точно підтримувати тиск дозволяє виробляти плити високої щільності (HDF) і більш тонкі панелі, які раніше було важко виготовляти в масштабах.
компонент |
функція |
Операційний фокус |
Станція формування |
Розподіл волоконного мату |
Рівномірна товщина і щільність |
Додрукарська підготовка |
Початкове ущільнення мату |
Видаляє повітря для легшого натискання |
Безперервний гарячий прес |
Затвердіння під тиском |
Точний контроль температури та зазору |
Вимірювання товщини |
Перевірка якості в реальному часі |
Мінімізує матеріальні відходи |
Оздоблення та обробка на виробничій лінії МДФ охоплює основні етапи після пресування, включаючи охолодження, обрізку, шліфування та зберігання, які доводять плити до їх кінцевих комерційних характеристик.
Коли дошки виходять із гарячого преса, вони, по суті, є необробленими панелями великого розміру. Спочатку їх потрібно охолодити, як правило, у у формі зірки кулері , щоб забезпечити стабілізацію внутрішньої хімії та температури плати. Якщо дошки складаються в стопку, поки вони ще надто гарячі, існує ризик їх деформації, яку в промисловості часто називають «згортанням» або «згинанням». Після процесу охолодження дошки обрізаються до остаточної ширини та довжини. Це критичний етап для управління відходами; оптимізація схеми різання може призвести до значної економії використання сировини.
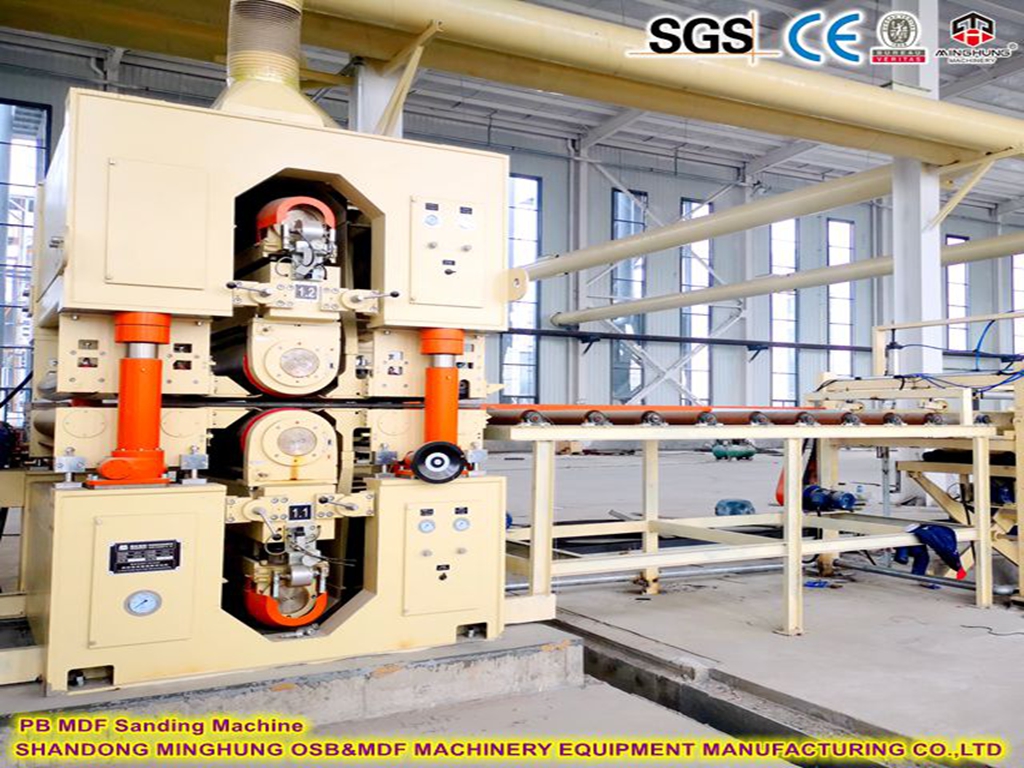
Шліфування є останнім великим механічним кроком. Необхідно видалити будь-які нерівності поверхні і привести дошку до її точної комерційної товщини. Високоякісна шліфувальна лінія використовує дедалі дрібніші стрічки для забезпечення гладкої однорідної поверхні, готової до ламінування або фарбування. Для клієнтів, які обслуговують ринок меблів високого класу, точність операції шліфування часто є найважливішим фактором задоволення клієнтів.
Нарешті, секція обробки включає автоматизовану лінію штабелювання та пакування. Добре організована лінія виробництва МДФ інтегрує ці системи безпосередньо з цифровим програмним забезпеченням для відстеження запасів. Це забезпечує плавний перехід від преси до складу доставки, забезпечуючи ефективне відстеження та керування продуктом. Інвестуючи в інтегрований Безперервне гаряче пресування та автоматизоване фінішне рішення , оператори можуть значно зменшити втручання людини та мінімізувати ризики помилок ручного поводження.
Таким чином, лінія виробництва МДФ — це складна інтегрована система, де кожен етап — від підготовки деревини до остаточного шліфування — потребує ретельного контролю та координації. Перехід до більш просунутих безперервних технологій значно покращив якість і консистенцію виробів з МДФ, зробивши їх незамінним матеріалом у сучасному будівництві та виробництві меблів. Для будь-якого оператора ключ до успіху полягає в розумінні основних компонентів та їх взаємодії. Віддаючи пріоритет точності в процесі формування, зберігаючи стабільність фази рафінування та використовуючи найсучаснішу технологію безперервного гарячого пресування, виробники можуть забезпечити висококонкурентне та прибуткове виробниче середовище. Ми завжди повинні пам’ятати, що метою є не просто виробництво панелей, а створення стабільного, високоякісного та універсального матеріалу, який відповідає мінливим вимогам нашого глобального ринку.