Bekeken: 0 Auteur: Site-editor Publicatietijd: 21-09-2026 Herkomst: Locatie
Houtvoorbereiding: de basis van kwaliteit
Houtvoorbereiding is de kritische voorbereidende fase van een MDF-productielijn, waarbij ruw hout wordt verwerkt tot consistente spanen, die dienen als de essentiële voorloper voor het genereren van vezels.
De kwaliteit van de eindplaat is onlosmakelijk verbonden met de initiële grondstoffeninput. In een industriële MDF-productielijn begint het houtvoorbereidingsgedeelte doorgaans met het ontschorsen van de boomstammen om onzuiverheden tot een minimum te beperken. Verontreinigingen zoals zand, schors of stenen kunnen de raffinageapparatuur voortijdig aantasten en een negatieve invloed hebben op de oppervlakteafwerking van het afgewerkte paneel. Zodra de schors is verwijderd, worden de houtblokken in industriële gevoerd versnipperaars die zijn ontworpen om spanen van uniforme grootte te produceren, wat essentieel is voor het daaropvolgende uniforme kook- en raffinageproces.
Een efficiënte houtvoorbereiding vereist een robuust zeefsysteem . De chips worden gezeefd om te grote stukken te verwijderen, die tijdens het raffineren overmatige energie zouden vergen, en fijne deeltjes, die een inconsistente vezelverdeling zouden kunnen veroorzaken. Het bereiken van een gestandaardiseerde chipmorfologie heeft een directe invloed op het energieverbruik van de raffinaderij en het uiteindelijke dichtheidsprofiel van het paneel.
Bovendien moet de opslag en verwerking van deze chips – vaak opgeslagen in grote silo's – worden beheerd om een consistent vochtgehalte te behouden. Schommelingen in het vochtgehalte kunnen leiden tot variaties in het stoomproces, wat een directe invloed heeft op de vezelkwaliteit. Uit onze veldwaarnemingen blijkt dat faciliteiten die prioriteit geven aan geautomatiseerde vochtbeheersingssystemen in de houtbewerkingsruimte een toename van 15 procent laten zien in de algehele consistentie van de paneelsterkte.
Parameter |
Functie |
Belang |
Versnipperaar type |
Grootte verkleinen |
Bepaalt de consistentie van de vezellengte |
Schermmaaswijdte |
Deeltjes sorteren |
Voorkomt verstoppingen van te grote materialen |
Metaaldetectie |
Schadepreventie |
Beschermt stroomafwaartse raffinageschijven |
Vochtgehalte |
Stabiliteit vóór de behandeling |
Zorgt voor een uniforme vezelgaring |
Vezelvoorbereiding is het belangrijkste chemisch-mechanische transformatieproces waarbij houtsnippers via stoom worden verzacht en mechanisch worden vervezeld om de basisbouwsteen van MDF te creëren.
Dit proces vindt plaats in de onder druk staande raffinage-eenheid. De spanen worden eerst voorverwarmd in een stoomvat, waardoor de lignine, de natuurlijke lijm in de houtstructuur, zacht wordt. Eenmaal verzacht, gaan de spanen naar de raffinaderij , een machine met een hoog koppel die gebruik maakt van roterende platen om het hout mechanisch in afzonderlijke vezels te scheiden. Deze stap definieert de kwaliteit van het oppervlak van de uiteindelijke MDF-plaat. Als de vezel te grof is, wordt het plaatoppervlak poreus; als het te verfijnd is, wordt het energieverbruik oneconomisch en kan het resulterende karton niet de vereiste interne hechtsterkte hebben.
Vanuit technisch perspectief zijn de controle van de stoomdruk in de vergister en de nauwkeurigheid van de spleet tussen de raffinaderijplaten van het grootste belang. In deze fase beginnen we het verschil te zien tussen laagwaardige en hoogwaardige paneelproductie. Voor degenen die geïnteresseerd zijn in de fijne kneepjes van deze mechanische overgangen: dit De uitgebreide gids voor het MDF-productieproces biedt essentiële context over hoe de vezelmorfologie de uiteindelijke mechanische eigenschappen van het paneel dicteert.
Het engineeren van de houtmatrix omvat ook het verwijderen van lucht en overtollig water uit de vezel nadat deze de raffinaderij heeft verlaten. Vervolgens wordt de vezel via een blaaslijn versneld, waar hij wordt behandeld met harsen. In deze fase is de expertise van de lijnoperator in het handhaven van de drukbalans van cruciaal belang. De vezels moeten gelijkmatig in de droger worden verdeeld om ervoor te zorgen dat er geen klontering optreedt, wat anders zou leiden tot 'harsvlekken' op het oppervlak van de afgewerkte plaat.
Vergister: drukvat voor het verzachten van de spanen.
Raffinaderij: het mechanische hart; snel plaatsysteem voor scheiding.
Blaaslijn: Transporteert vezels van raffinaderij naar droger terwijl additieven worden geïnjecteerd.
Buisdroger: Reduceert het vezelvocht tot het niveau dat nodig is voor matvorming.
Raffinageonderhoud: Zeer nauwkeurige raffinaderijplaten moeten wekelijks worden geïnspecteerd. Kleine variaties in plaatslijtage kunnen leiden tot aanzienlijke energiepieken en een inconsistente vezeldichtheid, waardoor de interne hechting en de gladheid van het oppervlak rechtstreeks worden beïnvloed.
Het aanbrengen van hars en additieven is de fase in een MDF-productielijn waarin de mechanische vezel wordt omgezet in een hechtbaar substraat door de nauwkeurige injectie van bindmiddelen.
De chemie die hier wordt gebruikt, wordt grotendeels bepaald door de toepassing van de plaat, of deze nu bedoeld is voor vochtbestendig meubilair, interieurdecoratie of structurele toepassingen. Ureum-formaldehyde (UF)-hars is het meest voorkomende bindmiddel, hoewel voor hoogwaardige vochtbestendige platen de voorkeur wordt gegeven aan melamine-ureum-formaldehyde (MUF) of andere speciale harsen. Het aanbrengen vindt meestal plaats in de blaaslijn, onmiddellijk na de raffinaderij, waardoor ervoor wordt gezorgd dat de hars wordt verneveld en gelijkmatig over het oppervlak van de individuele vezels wordt verdeeld voordat de vezel de droger binnengaat.
De interactie tussen de vezel en de hars is niet alleen mechanisch; het is een complex chemisch evenwicht. Uit onze branche-ervaring blijkt dat de vernevelingsdruk de meest kritische variabele is. Als de druk te laag is, is de harsverdeling fragmentarisch, wat resulteert in plaatselijke zwakke punten in het paneel. Als deze te hoog is, bestaat het risico van overmatig harsverbruik, waardoor de productiekosten aanzienlijk stijgen zonder een evenredige toename van de paneelsterkte. Fabrikanten maken tegenwoordig vaak gebruik van geautomatiseerde viscositeitscontrolesystemen om ervoor te zorgen dat de hars consistent blijft ondanks variaties in de omgevingstemperatuur en vochtigheid in de fabriek.
Tijdens deze fase wordt ook was geïntroduceerd, voornamelijk om de vochtbestendigheid van de plaat te verbeteren. Het wordt doorgaans in emulsievorm toegepast. De sleutel tot een succesvolle waxtoepassing is de timing; het moet op een manier worden ingebracht die het mogelijk maakt het vezeloppervlak te bedekken zonder de hechtingseffectiviteit van de hars te verstoren. Dankzij de juiste balans tussen hars, verharders en was kan de MDF-productielijn platen produceren die voldoen aan strenge internationale emissienormen zoals E1, E0 of CARB P2.
Vormen en heetpersen vertegenwoordigen de laatste assemblagefase, waarbij de met hars beklede vezels mechanisch tot een doorlopende mat worden gelegd en onder hoge druk en temperatuur worden uitgehard om het uiteindelijke paneel te produceren.
Het vormstation is verantwoordelijk voor de uniformiteit van de vezelmat. Er wordt gebruik gemaakt van een geavanceerd spreidsysteem om ervoor te zorgen dat de vezels gelijkmatig over de band worden verdeeld. Elke afwijking in de dichtheid tijdens de vormingsfase, zoals ongelijkmatige dikte of plaatselijke vezelklonten, zal resulteren in defecte panelen tijdens de persfase. Moderne lijnen maken gebruik van lasergebaseerde dichtheidsmonitoring om realtime aanpassingen aan het verspreidingsmechanisme aan te brengen, waardoor de mat zo homogeen mogelijk is voordat deze de hete pers ingaat.
De hete pers is misschien wel de belangrijkste investering in de gehele MDF-productielijn . Tegenwoordig is de industriestandaard vrijwel uitsluitend verschoven naar de continue hete pers . In tegenstelling tot oudere multi-openingspersen zorgt de continupers voor een constante productiesnelheid en een stabieler dikteprofiel. Door op een continue, gecontroleerde manier druk en warmte uit te oefenen, zorgt de pers ervoor dat de hars gelijkmatig over het hele bord uithardt, waardoor de problemen van oppervlakteblaasjes of interne luchtbellen worden voorkomen, waar oudere batchverwerkingsmethoden vaak last van hadden.
Voor klanten die hun opbrengst en paneelkwaliteit willen maximaliseren, is de selectie van de continu heet perssysteem is de belangrijkste strategische beslissing. Het vermogen van deze systemen om de temperatuur snel op te voeren en de druk nauwkeurig te handhaven, maakt de productie mogelijk van platen met hoge dichtheid (HDF) en dunnere panelen die voorheen moeilijk op schaal te vervaardigen waren.
Onderdeel |
Functie |
Operationele focus |
Vormstation |
Vezelmattenverdeling |
Uniforme dikte en dichtheid |
Prepress |
Initiële matverdichting |
Verwijdert lucht voor gemakkelijker persen |
Continue hete pers |
Thermische en drukuitharding |
Nauwkeurige temperatuur- en spleetregeling |
Diktemeting |
Realtime kwaliteitscontrole |
Minimaliseert materiaalverspilling |
Het afwerken en hanteren in een MDF-productielijn omvat de essentiële stappen na het persen, inclusief afkoelen, trimmen, schuren en opslag, waardoor de platen hun uiteindelijke commerciële specificaties bereiken.
Zodra de platen de hete pers verlaten, zijn het in wezen ruwe, extra grote panelen. Ze moeten eerst worden gekoeld, meestal in een stervormige koeler , om de stabilisatie van de interne chemie en temperatuur van het bord mogelijk te maken. Als de planken worden gestapeld terwijl ze nog te heet zijn, riskeren ze vervorming, in de industrie vaak 'cupping' of 'buigen' genoemd. Na het koelproces worden de planken bijgesneden tot hun uiteindelijke breedte en lengte. Dit is een cruciale fase voor afvalbeheer; het optimaliseren van het snijpatroon kan leiden tot aanzienlijke besparingen op het gebruik van grondstoffen.
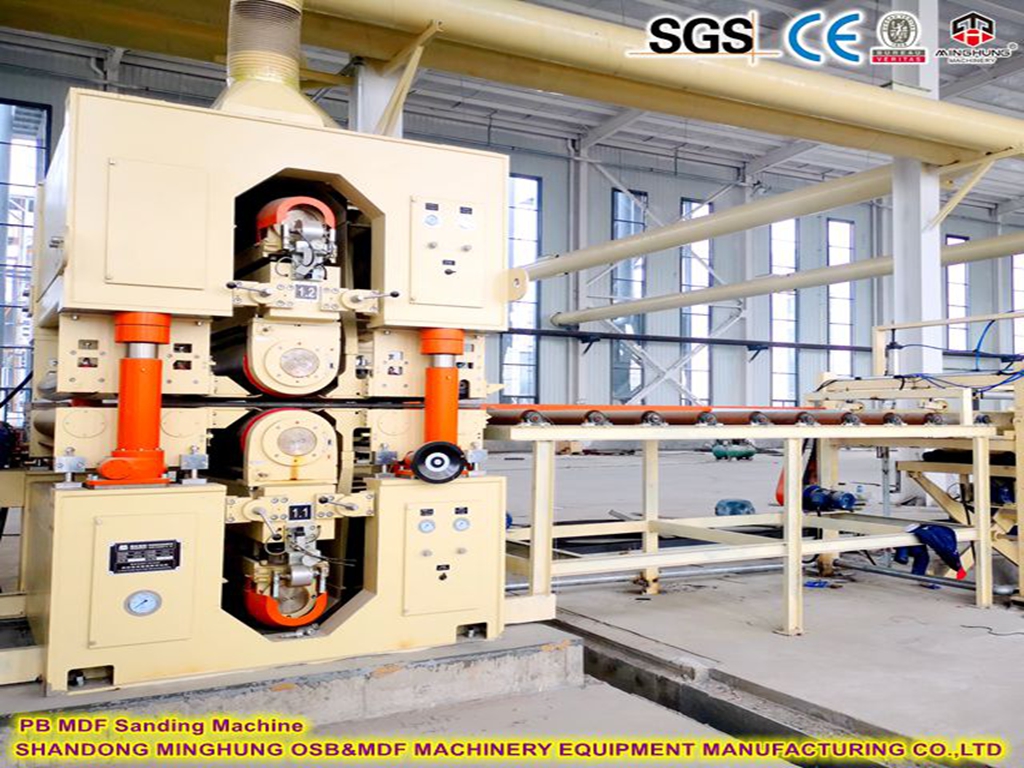
Schuren is de laatste grote mechanische stap. Het is noodzakelijk om eventuele oneffenheden in het oppervlak te verwijderen en de plaat op de exacte commerciële dikte te brengen. Een hoogwaardige schuurlijn maakt gebruik van steeds fijnere banden om een glad, uniform oppervlak te garanderen dat klaar is voor lamineren of schilderen. Voor klanten die de hoogwaardige meubelmarkt bedienen, is de nauwkeurigheid van het schuurproces vaak de allerbelangrijkste factor voor klanttevredenheid.
Tot slot omvat het handlinggedeelte de geautomatiseerde stapel- en verpakkingslijn. Een goed georganiseerde mdf-productielijn integreert deze systemen rechtstreeks met de digitale voorraadvolgsoftware. Dit maakt een naadloze overgang mogelijk van de pers naar het verzendmagazijn, waardoor wordt gegarandeerd dat het product efficiënt wordt gevolgd en beheerd. Door te investeren in een geïntegreerde continue hete pers en geautomatiseerde afwerkingsoplossing kunnen operators de menselijke tussenkomst aanzienlijk verminderen en de risico's van handmatige hanteringsfouten minimaliseren.
Samenvattend is een MDF-productielijn een complex, geïntegreerd systeem waarbij elke fase – van de houtvoorbereiding tot het uiteindelijke schuren – nauwgezette controle en coördinatie vereist. De verschuiving naar meer geavanceerde, continue technologieën heeft de kwaliteit en consistentie van MDF-producten aanzienlijk verbeterd, waardoor ze een onmisbaar materiaal zijn geworden in de moderne constructie- en meubelproductie. Voor elke operator ligt de sleutel tot succes in het begrijpen van de kerncomponenten en hun wisselwerking. Door prioriteit te geven aan precisie in het vormproces, de stabiliteit van de raffinagefase te behouden en gebruik te maken van de modernste technologie voor continu heetpersen, kunnen fabrikanten een zeer concurrerende en winstgevende productieomgeving garanderen. We moeten altijd onthouden dat het doel niet alleen de productie van panelen is, maar het creëren van een consistent, kwalitatief hoogstaand en veelzijdig materiaal dat voldoet aan de veranderende eisen van onze wereldmarkt.