



MH
MINGHUNG
Бул толеранттуулук деңгээли кадимки курулуш опалубкасынан же стандарттык эмерек фанерасынан (адатта ±1,0 ммден жогору толеранттуулук менен) алда канча жогору. Бул, негизинен, өтө өлчөмдүү туруктуулукту, тегиздикти жана ырааттуулукту талап кылган тармактарда колдонулган жогорку сапаттагы, тактыктагы өнөр жай продуктусун билдирет, мисалы:
Жогорку класстагы эмеректер жана шкафтар: Айрыкча панелдин өтө так өлчөмдөрүн талап кылган 'тешиксиз орнотуу' ыкмаларын колдонгон системалык эмеректер үчүн.
Тактык аспаптар үчүн таңгак кутулары жана лайнерлери: Оптималдуу коргоо үчүн идеалдуу туура келүүнү талап кылат.
Люкс яхталар жана RVs үчүн ички панелдер: Жогорку жеңилдик касиеттерин жана орнотуу тактыгын талап кылат.
Лабораториялык столдордун жана таза бөлмөнүн бөлүктөрүнүн субстраттары: ийрилгенге жана жогорку тегиздикке каршылык көрсөтүүнү талап кылат.
Көркөм рамка жана дисплей структуралары үчүн субстраттар: Кемчиликсиз түз кырларды жана кемчиликсиз беттерди талап кылат.
Мындай катаал толеранттуулукка жетишүү бир эле машинанын натыйжасы эмес, тескерисинче бүтүндөй так өндүрүш системасынын, жогорку тактыктагы жабдуулардын жана сапатты катуу көзөмөлдөө процесстеринин биргелешкен эффекти.
 |
Негизги компоненттер |
Бүт өндүрүш линиясын төмөнкү негизги бөлүмдөргө бөлүүгө болот, алардын ар бири тиешелүү тактык талаптарга жооп бериши керек.
1. Чийки затты даярдоо жана кайра иштетүү бөлүмү
Максаты: Шпондордун сапатын жана бирдей калыңдыгын камсыз кылуу, бул кийинки бардык тактык үчүн негиз болуп саналат.
Жогорку тактыктагы токардык/каптоочу:
Бул өндүрүш линиясынын 'булагы'. Ал бычак боштугунун өтө жогорку тактыгын камсыз кылуу үчүн сервомотор же гидростатикалык диск системаларын колдонушу керек, ± 0,05 мм чегинде тазаланган шпондун калыңдыгынын өзгөрүшүн көзөмөлдөйт.
Лазердик борборлоштуруу системалары менен жабдылган, лог айлануу учурунда туруктуу концентрдүүлүктү камсыз кылуу, шпондун калыңдыгын алдын алуу.
Бычактын материалы жана майдалоонун тактыгы жылмакай, жыртылбаган кесилген бетке жетүү үчүн абдан маанилүү.
Так кургаткыч:
Кургатылган шпондун акыркы нымдуулугу (MC) бир калыпта болушу керек, адатта 8% -12% максаттуу, барактардын ортосунда же бир эле барактын ар кайсы аймактарында ±1% дан ашпаган вариация менен.
Так температура жана нымдуулук сенсорлору жана автоматташтырылган башкаруу системалары менен жабдылган көп пластиналык кур же ролик кургаткычтарды колдонот. Булар жыгачтын түрлөрүнө жана баштапкы МКга жараша кургатуу ийри сызыктарын автоматтык түрдө тууралап, ашыкча кургап же аз кургап калуудан сактай алат, бул кийинчерээк бузулууга алып келиши мүмкүн.
CNC кесүү жана бириктирүү машиналары:
Кургатылган шпондор жогорку тактыктагы оптоэлектрондук сканерлөөчү кескичтер менен кесилип, тыкан четтери пайда болот.
Кууш шпон тилкелери үчүн чогултулган толук өлчөмдөгү шпон барактарынын тиксиз, жалпак жана туруктуу бекем болушун камсыз кылуу үчүн автоматташтырылган жабыштыргычтар (мисалы, манжа-муңгучтарды бириктиргичтер, тикме жабыштыргычтар) колдонулат.
шпон пилинг машина
шпон кургаткыч
2. Клейди колдонуу жана жайгаштыруу бөлүмү
Максат: жабышчаакты так, бирдей өлчөмдө шпондорго сүйкөп, ар бир катмарды так тегиздөө.
Тактык төрт роликтүү клей тарагыч:
Стандарттык линиялар эки роликтүү жайгычтарды колдонсо да, жогорку тактыктагы линия төрт роликтүү машинаны колдонушу керек.
Алуучу роликтин, метр роликтин, клей роликтин жана эсептегич роликтин ортосундагы так өз ара аракеттенүү желимдин таралуу ылдамдыгын (GSR) катуу көзөмөлдөөгө мүмкүндүк берет, жетишсиз же көлмөлөрсүз бирдиктүү катмарды камсыз кылат. GSR катасын ±5г/м⊃2 чегинде көзөмөлдөө керек;.
Желим илешкектүүлүгү автоматтык мониторинг жана тууралоону талап кылат.

Автоматташтырылган жайгаштыруу линиясы (Роботтук жайгаштыруу):
Бул ± 0,5 мм сабырдуулукка жетүү үчүн абсолюттук негизги шилтемелердин бири. Кол менен коюу бул тактыкка жете албайт.
Көрүүнү таануу системалары менен жабдылган роботтук колдор ар бир чапталган шпон катмарын так тандап алат.
Жогорку тактыктагы сенсорлор жана жайгаштыруу тутумдары ар бир шпон катмарынын так далдашын камсыздайт, негизги шпондордун дан багыты бет/арткы каптоолорго 90 градуста. Кабаттардын ортосундагы туура эмес тууралоо 0,5 ммден аз болушу керек.
Төшөлгөндөн кийин, килемченин четтери дээрлик кемчиликсиз жуурулушуп, кийинчерээк так кыркууга шарт түзөт.
3. Ысык басуу бөлүмү
Максат: Төшөктү так көзөмөлдөнгөн температура, басым жана убакыт астында белгиленген калыңдыктагы жана тыгыздыктагы панелге басыңыз.
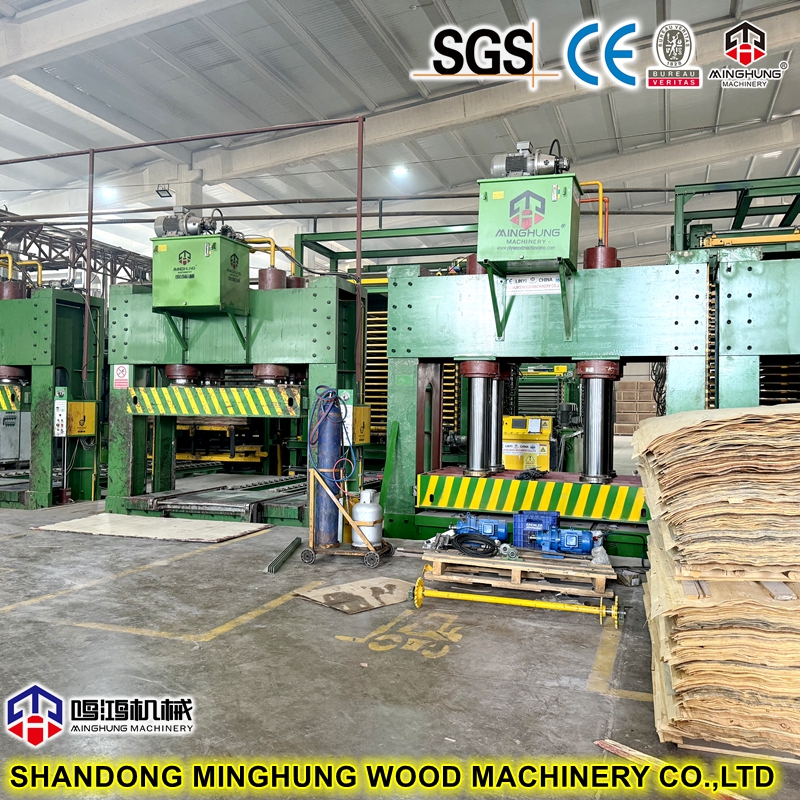
Жогорку тактыктагы ысык пресс:
Синхрондуу башкаруусу бар көп ачылуучу ысык прессти (же көптөгөн жеке цилиндрлери бар прессти) колдонуу керек. Ар бир цилиндрдин басымы жеке пропорционалдык клапан тарабынан башкарылат. Серво башкаруу системасы жана басым сенсорлорунун тармагы тегиз эмес басымдан улам жергиликтүү калыңдыктын өзгөрүшүнө жол бербестен, плитанын бардык бетинде жогорку бирдей басымды камсыз кылат.
Ысык плиталардын өздөрү өтө жогорку иштетүү тактыгын талап кылат, тегиздик каталары 0,1 ммден кем эмес жана бирдиктүү жылуулук өткөрүүнү сунуш кылышы керек.
Press Stops (Limit Stops) системасы: Бул акыркы калыңдыгын көзөмөлдөө үчүн негизги болуп саналат. Жогорку тактыктагы линиялар пресс жабылганда пластинкалардын ортосундагы акыркы аралыкты так көзөмөлдөө үчүн санариптик калыңдыкты башкаруу тутумдарын же жогорку толеранттуу металл аялдамаларын колдонушат, бул даяр панелдин калыңдыгын түздөн-түз аныктайт. Бул системанын тактыгы жоондукка толеранттуулукка жетүү үчүн эң маанилүү.

4. Аяктоо жана так иштетүү бөлүмү
Максат: Акыркы так өлчөмдөргө жана беттин жылмакайлыгына жетүү үчүн престелген орой панелдердин өлчөмүн, кыркып жана кумдатуу.
Эки өлчөмдүү (калибрлөөчү) Сандер:
Бул ± 0,5 мм сабырдуулукка жетүү үчүн жабдуулардын дагы бир абсолюттук негизги бөлүгү. Баскандан кийин калыңдыктын анча-мынча айырмачылыктары да тегиздөө менен оңдолушу керек.
Адатта, бир нече баштары менен конфигурацияланган (мисалы, оройлоо, бүтүрүү) CNC тарабынан башкарылуучу өлчөмдүү сызгычты колдонот.
Киргизүү жана чыгаруудагы жогорку тактыктагы лазер сканерлери панелдин бүт бетиндеги калыңдыгын тынымсыз өлчөп турушат. Бул маалыматтар тегиздөөчүнүн башкаруу тутумуна кайра берилет, ал автоматтык түрдө жылмалоочу баштардын бийиктигин толеранттуулуктан ашкан 'максаттуу' аймактарга тууралайт. Бул максаттуу мааниге жооп берүү менен панелдин ар бир чекитинде ырааттуу калыңдыгын камсыз кылат.
Бул система жонокой ± 0.1mm же андан жогору чегинде жоондугу сабырдуулукту көзөмөлдөй алат.
Жогорку тактыктагы кайчылаш кесүү жана айрып араа (оптимизациялоочу араа):
Серво кыймылдаткычтары, так шар бурамалары жана сызыктуу багыттоочулар тарабынан башкарылуучу CNC араа системасын колдонот.
Панел маалымдама тосмого каршы тегизделген. Система белгиленген акыркы өлчөмдүн негизинде бир тарапты кесип, андан кийин панелди 90 градуска бурат. Жаңы кесилген жээк чектеш четти кесүү үчүн жаңы маалымдама катары колдонулат, кемчиликсиз квадрат бурчтарды жана карама-каршы тараптын узундугу таптакыр бирдей.
Аралоодон кийин өлчөмдүү сабырдуулук ± 0,2 мм чегинде көзөмөлдөнүшү мүмкүн.
жылмалоочу машина
фанера кыркуучу машина
1. Интеллектуалдык башкаруу системасы (Мээ): Бүт линия борбордук PLC же өнөр жай компьютери тарабынан башкарылат, көбүнчө MES (Өндүрүш Аткаруу Системасы) менен интеграцияланган, реалдуу убакыт режиминде параметрлерди (температура, басым, ылдамдык, калың, ж.
2. Сапатты In-Line Inspection (The Eyes): Лазердик сканерлер, көрүү камералар, нымдуулук өлчөөчү, жана калыңдык өлчөөчү 100% реалдуу убакыт текшерүү үчүн бир нече маанилүү пункттарда орнотулган. Бул дал келбеген панелдерди дароо табууга жана четке кагууга мүмкүндүк берет же агымдын өйдө жагындагы тууралоо үчүн пикирди камсыз кылат.
3. Туруктуу айлана-чөйрөнү көзөмөлдөө: Цех туруктуу температура жана нымдуулук чөйрөсүн талап кылат (мисалы, 25±2°C, 55%±5% RH). Жыгач гигроскопиялык болгондуктан, айлана-чөйрөнүн өзгөрүшү акыркы тактыкка таасирин тийгизип, панелдердин өлчөмдүү өзгөрүүлөрүнө алып келиши мүмкүн.
4. Катуу процесс дисциплинасы жана сапатты башкаруу системасы: ISO 9001 сыяктуу. Чийки затты алуудан даяр продукцияны сактоого чейинки процесстин ар бир кадамында катуу SOP (Стандарттык операциялык процедуралар) жана текшерүү критерийлери бар.
|
I. Негизги мүнөздөмөлөрү жана артыкчылыктары |
1. Жогорку күч жана жакшы туруктуулук: кайчылаш бүртүкчөлөр (кошуна катмарлардын кезектешип дан багыты) жыгачтын табигый анизотропиясына каршы турат. Бул фанерага бардык багыттар боюнча бирдей күч, кичирейүү жана шишип кетүү касиеттерин берип, аны ийритүү жана бөлүнүүгө туруктуу кылат.
2. Ийкемдүү Өлчөмү Техникалык мүнөздөмөлөрү: катуу жыгачка салыштырмалуу, фанера ар кандай колдонуу муктаждыктарын канааттандыруу үчүн чоң, кенен панелдерде оңой өндүрүлүшү мүмкүн.
3. Жогорку Utilization Rate: Бул жалпы жыгач пайдалануу натыйжалуулугун жогорулатуу, тез өсүүчү жыгач, кичинекей диаметри журналдарын, ал тургай, шпон пилинг үчүн жыгач калдыктары менен өндүрүлгөн болот.
4. Күчтүү декоративдик потенциал: үстүн ар кандай баалуу жыгачтан жасалган каптоо, декоративдик кагаздар, металл фольгалар ж.б. менен ламинаттоого болот.
|
II. Классификация методдору |
Plywood, адатта, ар кандай жолдор менен классификацияланышы мүмкүн:
Сууга туруктуулугу боюнча (жабышчаак аткаруу): Бул түздөн-түз анын колдонулушун аныктоочу эң маанилүү классификация.
Тип I (Аба ырайы жана кайнатууга каршы - WBP): Фенол-формальдегид (PF) чайыр клейин колдонот. Эң мыкты туруктуулукту сунуштайт жана сыртта узак мөөнөткө колдонсо болот. Мисалдар: бетон калыптары, сырткы конструкциялар.
II түрү (Сууга туруктуу - WR): Мочевина-формальдегид (UF) чайыр желим колдонот. Нымдуулукка жана кыска мөөнөттүү муздак сууга чөмүлүүгө туруктуу, ички нымдуу чөйрөгө ылайыктуу. Мисалдар: ашкана жана ванна эмеректери.
III түрү (Нымдуулукка туруктуу - MR): Кан клейин, формальдегидинин аз UF чайырын ж.б. колдонот. Кыска мөөнөттүү нымдуулукка туруштук берет, жалпы ички колдонуу үчүн. Мисалдар: жалпы эмерек, таңгак.
Беттик бүтүрүү боюнча: Кумдалган панелдер, капталган панелдер (жыгач шпон менен, декоративдик кагаз, меламин менен сиңирилген кагаз ж.б.), алдын ала даярдалган панелдер.
Жыгач түрлөрү боюнча: катуу жыгачтан жасалган фанера (мисалы, терек, кайың, бук), жумшак фанера (мисалы, карагай, пихта).
Түзүлүшү боюнча: Жөнөкөй фанера, Атайын фанера (мисалы, учак фанери, өрткө каршы фанер, консервант менен иштетилген фанера).
|
III. Колдонмонун негизги талаалары |
Курулуш өнөр жайы: Бетон опалубкалары, ички жасалгалоо (шып, дубал дубалдары, полдун субстраты).
Эмерек өндүрүшү: үстөлдүн үстүн, шкафтын корпустарын, диван рамкаларын, отургучтарды, отургучтарды.
Packaging Industry: Экспорттук кутулар, жабдууларды каптоочу такталар.
Транспорт өнөр жайы: ички панелдер жана унаалар, поезддер жана кемелер үчүн пол.
Башкалар: Спикерлер, спорттук жабдуулар, жарнамалык такталар ж.б.
|
Ⅳ . Фанера өндүрүү процесси |
Толук фанера өндүрүү линиясы комплекстүү инженердик долбоор болуп саналат. Анын негизги максаты – чийки журналдарды бир катар физикалык жана химиялык процесстер аркылуу стандарттык талаптарга жооп берген ламинатталган панелдерге айландыруу.
1-этап: чийки затты даярдоо
1. Букинг / Кесүү: Сатып алынган журналдар токардык станок үчүн ылайыктуу кыскараак узундуктарга (блок же пилер блоктору деп аталат) кесилет.
2. Кабыгынан тазалоо: Кабык барабан же гидравликалык кыргычтар менен алынып салынат. Кабыгында жипчелер жок жана кирлер бар, ошондуктан аны алып салуу керек.
3. Буулоо/кондициялоо: Журнал блоктору ысык сууга малынган.
Максаты: Жыгачты жумшартуу, кабыгын жеңилдетүү, шпондун жыртылышын жана бөлүнүшүн азайтуу жана шпондун сапатын жакшыртуу. Буулоо убактысы жана температурасы жыгачтын түрлөрүнө жана мезгилине жараша так көзөмөлдөнүшү керек.
2-этап: Шпон чыгаруу
Бул этап акыркы панелдин бетинин сапатын жана классын аныктайт.
4. Пилинг/тазалоо: Бул негизги процесс. Шарттуу блок борборлоштурулган станокто орнотулуп, айлантат. Курч бычак тынымсыз блокко карай илинип, тынымсыз шпон лентасын сыйрып турат.
Негизги техникалык параметрлери: Пилинг ылдамдыгы, бычак боштугу (шпондун калыңдыгын аныктайт), кесүү бурчу. Жогорку тактыктагы токардык станоктор минималдуу калыңдыгы менен шпон чыгарышат.
5. Clipping/Cutting: Үзгүлтүксүз шпон лентасы жогорку ылдамдыктагы кескичтер менен алдын ала белгиленген туурасы жана узундугу барактарга кесилет.
6. Кургатуу: Жаңы тазаланган шпондун нымдуулугу жогору (көбүнчө >50%) жана кургатуу керек. Адатта нымдуулукту 8-12% га чейин төмөндөтүү үчүн ролик же реактивдүү кургаткыч системаларды колдонуу менен жасалат.
Максаты: а) жабышчаак айыктыруу талаптарын аткаруу; б) көктүн алдын алуу; в) Кийинки ийрүүнү азайтуу. Бир калыпта кургатуу абдан маанилүү.
7. жамоо / оңдоо: Кургатылган шпон барактары бааланат. Кемчилиги бар барактары (мисалы, түйүндөрү, жиктери) оңдолот. Майда тешиктер шпаклевка менен толтурулат, чоңураак кемтиктер кесилип, алардын ордуна тактар коюлуп, жыгач түшүмдүүлүгү жогорулайт.
3-этап: Желимдөө жана төшөө
8. Желимдөө/жайуу: Кургатылган шпон барактары желим жайгычтан өтөт. Клей роликтер чаптаманын бир же эки тарабына тегиз жабат (мисалы, UF, PF). Клей таралуу ылдамдыгы (GSR) негизги башкаруу пункту болуп саналат; өтө көп калдыктарды жана желим кан агып кетишине алып келет, өтө аз болсо байланышты начарлатат.
9. Төшөө/жыйноо: Кол жумушчулары же автоматташтырылган төшөө машиналары желимделген жана чапталбаган шпондорду алдын ала белгиленген санда үймөктөрдүн (катмарлардын) дандары чектеш катмарларга перпендикуляр кылып, 'мат.' калыптандыруу үчүн тизишет. Автоматташтырылган төшөөчү машиналар ар бир шпон катмарынын абалын так көзөмөлдөйт, бул жогорку сапатка жана натыйжалуулукка жетишүүнүн ачкычы болуп саналат.
4-этап: ысык басуу
Бул фанердин бекемдигин жана акыркы калыңдыгын түздөн-түз аныктоочу өндүрүштүн негизги этабы.
10. Алдын ала басуу (Милдеттүү эмес): Ысык пресстөөнүн алдында килемче муздак пресстен же жумшак ысык пресстен өтүшү мүмкүн, аны иштетүү жана ысык пресске жүктөө, килемченин кыйрашына жол бербөө үчүн, аны катуу бирдикке алдын ала бириктирет.
11. Ысык басуу: чогулган килемче көп ачылуучу ысык пресске же үзгүлтүксүз басууга жүктөлөт. Жогорку температурада (мисалы, UF клей: 100-120°C; PF клей: 130-150°C) жана жогорку басымда (адатта 1,0-1,6 МПа / 145-232 psi) ал белгиленген убакытка чейин кармалат. Максаты: а) Күчтүү байланыш түзүү үчүн жабышты эритип, агып, айыктырат; б) Матаны каалаган акыркы калыңдыкка чейин кысуу. Температура, басым жана убакыт процесстин үч негизги параметри болуп саналат жана алар клей түрүнө, панелдин калыңдыгына жана жыгачтын түрлөрүнө жараша так коюлушу керек.
5-этап: бүтүрүү
12. Муздатуу: ысык пресстен чыгуучу панелдер абдан ысык жана ички стресстерди турукташтыруу жана ийилип калбоо үчүн дароо бөлүнүп, муздатуу керек.
13. Кесүү жана тегиздөө: Оор кырлары бар муздатылган панелдер адегенде стандарттуу узундукка жана туурага кесилиши үчүн панелдик араалардан өтөт. Андан кийин алар кенен тилкелүү кумдаткычтар менен тегизделген.
Максаты: а) алдын ала айыктырылган беттик катмарды жана кемчиликтерди жоюу; б) бетти жылмакай кылуу; в) бүт панелдин ырааттуу жана так коюулугун камсыз кылуу. Жогорку тактыктагы линияларда калибрлөө (калибрлөө) колдонулат.
14. Баалоо, текшерүү жана таңгактоо: Акыр-аягы, улуттук же тармактык стандарттарга ылайык (мисалы, Кытайда GB/T 9846), панелдер сырткы көрүнүшү, өлчөмдөрү, нымдуулугу, байланыш күчү, ж.б. негизинде текшерилет жана классификацияланат.

± 0,5 мм толеранттуулукка жетүүгө жөндөмдүү фанера өндүрүш линиясы тактык машиналарды өндүрүү, автоматташтыруу башкаруу, сенсор технологиясы жана жыгач иштетүү чеберчилигинин терең интеграциясын билдирет. Бул мындан ары салттуу 'жыгач иштетүү' эмес, панелдерди жасоо үчүн тактык аспапка көбүрөөк окшош. Анын инвестициялык баасы, техникалык татаалдыгы жана тейлөө талаптары стандарттык фанера линиясынан алда канча ашып кетет. Бирок, ал өндүргөн жогорку кошумча нарктуу продуктылар да премиум рыногунда анын атаандаштыкка жөндөмдүүлүгүн аныктайт.
Бул өндүрүш линиясы атаандаштыкты жогорулатуу жана рыноктун үлүшүн алуу үчүн идеалдуу тандоо. Биз долбоорлоону, орнотууну, ишке киргизүүнү жана персоналды окутууну камтыган комплекстүү кызматтарды көрсөтөбүз.
Ыңгайлаштырылган чечим жана цитата үчүн азыр биз менен байланышыңыз!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Электрондук почта: osbmdfmachinery@gmail.com


